ガラスランプシェードはどのようにデザインされているのか?
著者:レイ・リウ 10年以上の営業マネージャー経験
コンセプトから生産まで:ガラス照明カバーの完全な設計エンジニアリングプロセス
設計哲学:形状、機能、製造可能性のバランス
技術的な作業を始める前に、効果的なガラスランプシェード設計には、次の3つの相互依存する要素の明確化が必要です:
光学性能:ランプシェードはどのように光を変化させ、指向し、または拡散させるのでしょうか?クリアガラスは作業用照明に最適な透過率を実現します。フロスト加工やエッチング加工された表面は、光を拡散し、雰囲気照明に適しています。色付きガラスは特定の波長をフィルタリングし、ムードや機能的な効果を生み出します。オパールガラスは乳白色の外観と制御された光拡散(通常30〜70%の透過率)により、住宅やホスピタリティ空間で好まれる柔らかく眩しさのない照明を実現します。 .
構造的強度:ランプシェードは、光源からの熱ストレス、設置や清掃時の機械的取り扱い、振動や衝撃などの環境要因に耐える必要があります。肉厚、材料選定、エッジ処理は耐久性に直接影響します。.
コンセプト開発と設計ブリーフの策定
要件と制約の定義
- 用途:住宅、ホスピタリティ、商業、産業、または屋外利用
- 器具タイプ:テーブルランプ、フロアランプ、ペンダント、シャンデリア、ウォールスコンス、または天井フラッシュマウント
- 光源:白熱灯、ハロゲン、LED、または蛍光灯―熱管理に大きな影響を与える
- 寸法制約:器具の構造や空間要件に基づく最大・最小寸法
- 取付インターフェース:ねじ首、スリップフィット、クリップ保持、またはカスタム機械的アタッチメント
- 規制要件:安全基準、省エネ義務、環境規制
- 生産量:試作数量、初期生産ロット、長期年間生産量予測
- 目標コスト構造:材料、加工、仕上げのコストパラメータ
初期スケッチと形状探索
エンパイア型とベル型上部が狭く、下部が広いこれらの形状は、光を下方向に集中させ、上方向の眩しさを最小限に抑えます。エンパイアシェードは読書灯やベッドサイドテーブルに最適であり、ベルシェードは優雅に広がる曲線の側面によって光を柔らかく全方向に拡散し、リビングや玄関に理想的な穏やかな雰囲気を作り出します。.
ドラム型とシリンダー型上下の直径が同じかほぼ同じで、側面が直線のドラムシェードは、上下のバランスの取れた照明を提供し、現代的なミニマリスト空間に最適です。シリンダー型は直径に対して高さが高く、垂直性を強調し、フロアランプやペンダントクラスターに美しく調和します。下方向への集中的な光を放ちつつ、周囲に光を逃がします。.
ドーム型とボウル型これらのペンダント型は光を下方向に集中させるため、キッチンアイランドやダイニングテーブル、作業スペースなどの集中作業エリアに最適です。素材の選択によって、光が主に透過されるか反射されるかが大きく変わり、装飾的な影のパターンが意図的なデザイン要素となります。.
球形・グローブ型クラシックな丸い形状は全方向への光の分布を提供します。G9球形ガラスランプシェードは、LEDやハロゲン用途でよく指定される部品であり、適切なランプの設置や熱放散のために正確な寸法管理が求められます。.
デジタル設計およびエンジニアリング開発
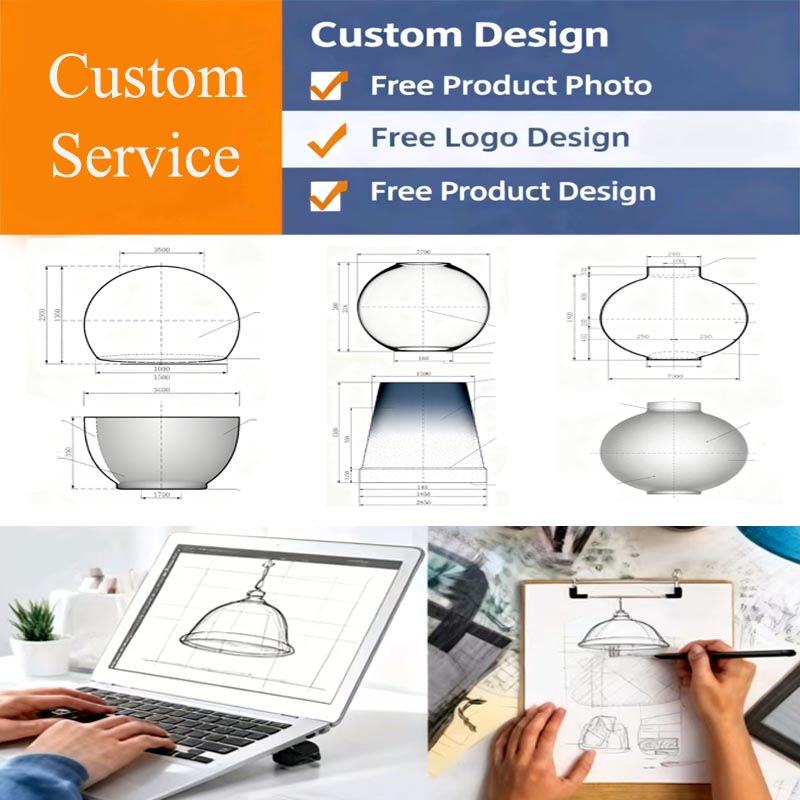
CADモデリングと幾何学的定義
- 基本形状の作成:回転プロファイル、ロフトサーフェス、または造形形状によって主要なシルエットを確立します。ドラム、シリンダー、ベルなどの対称デザインでは、2Dプロファイルを中心軸の周りに回転させることで効率的に基本形状を生成します。.
- ディテール開発:取付け機能、通気スロット、装飾リッジ、表面テクスチャなどを追加します。しっかりとした器具取付けのためのねじ付きネック、保持システム用のフランジ付きエッジ、内部光シールドなどもこの段階で設計されます。.
- 肉厚の定義:構造要件、光学性能、熱管理ニーズに基づき、均一または可変の厚さを指定します。均一な厚さは製造を簡素化し、成形の一貫性を向上させますが、戦略的な厚さの変化は高応力部位での強度を高めることができます。.
- 抜き勾配解析:すべての表面に適切な抜き勾配(通常1~3度)が含まれていることを確認し、成形金型からのきれいな離型を可能にします。アンダーカットやネガティブ抜き勾配の特徴は金型設計を大幅に複雑化させ、多ピース金型構成や特殊な成形技術を必要とする場合があります。.
- 公差の指定:重要な特徴の寸法公差を定義します。標準的なガラス成形公差は通常±0.5mmから±2mmの範囲で、サイズや複雑さによって異なり、二次研削加工によってより厳しい公差も実現可能です。.
金型設計工学
- 設計形状の再現:意図されたすべての面、質感、特徴を正確に捉える
- ガラスの流動性への対応:成形時に空気が逃げるよう十分な通気チャネルを設け、気泡や充填不良を防ぐ
- 熱交換の管理:適切に熱を伝導し、制御された冷却とガラスの適切な硬化を実現する
- 部品の離型性確保:ガラスの付着を防ぐため、十分な抜き勾配と滑らかな表面仕上げを施す
- 生産ストレスへの耐性:熱サイクル、機械的負荷、溶融ガラスによる化学的攻撃に耐える
- 鋳鉄および鋼合金:大量生産に耐え、滑らかな表面仕上げが可能ですが、熱管理に注意が必要
- グラファイト:優れた熱伝導性と自然な潤滑性によりガラスの付着を低減し、複雑な形状や中量生産に適している
- セラミック複合材:高温耐性と化学的安定性に優れ、極端な熱的・化学的耐性が求められる特殊用途に適している
金型の製作は新規設計の場合、通常2~3週間を要し、複雑な形状やテクスチャー面がある場合はさらに期間が延長されます。この工程には、精密加工、熱処理、表面仕上げ、寸法検査が含まれ、生産試作前に実施されます。.
プロトタイピングと設計検証
迅速なプロトタイピング手法
生産用の金型に着手する前に、設計者はプロトタイピングを通じてコンセプトを検証します:
3Dプリントモデル:熱溶解積層法(FDM)やステレオリソグラフィー(SLA)によって、外観評価、フィット確認、関係者レビューのための物理的な形状モデルが作成されます。これらのプロトタイプはガラスの光学特性を再現しませんが、比率やスケール、空間的な関係性を最小限のコストとリードタイムで評価することが可能です。.
CNC加工プロトタイプ:光学評価のために、アクリルやポリカーボネートを加工したプロトタイプはガラスの光透過や拡散特性を模擬します。これらのプロトタイプは、ガラス生産に着手する前にビームパターンやグレア制御、美的な光効果を評価する上で特に有用です。.
ガラスプロトタイピング:素材や工程の限界に挑戦する設計の場合、実際のガラスプロトタイプが修正された生産方法や手作業技術を用いて製作されます。手吹きや少量プレスによって成形の実現可能性を検証し、潜在的な欠陥を特定し、光学性能を確認します。.
機能テストと反復
プロトタイプは設計要件に対して体系的な評価を受けます:
光学性能テスト:積分球、ゴニオフォトメーター、目視検査プロトコルを用いて、光の分布測定、色再現性評価、グレア評価を行います。.
熱テスト:運用条件下での温度分布評価、ホットスポットの特定、最大表面温度が用途に対して安全な範囲内にあることの確認。.
機械的適合性検証:取り付けインターフェースが器具部品と一致していること、保持システムが意図通りに機能すること、組立・分解手順が実用的であることの確認。.
材料選定と仕様
nガラス組成の選択肢
nガラス材料の選択は、ランプシェードの性能のあらゆる側面に根本的な影響を与えます:
nSソーダライムガラス:最も広く使用されている材料で、加工性、透明度、コストのバランスが良好です。中程度の耐熱性が求められる一般的な室内照明に適しています。クリアタイプの光透過率は通常90%以上です。.
nホウケイ酸ガラスホウケイ酸ガラス.
n:優れた耐熱ショック性が求められる用途向けに設計されています。線形熱膨張係数3.3×10⁻⁶K⁻¹(ISO 3585準拠)を持ち、最大300°Cの温度差にも耐えます。高温器具、産業用途、温度変化の大きい環境に最適です。オパールガラス.
n表面処理と仕上げ仕様
表面処理は美観と機能性能の両方を大きく変化させます:
サンドブラストと酸エッチング:これらの工程により、光を拡散し光源を隠すマットまたはサテン仕上げが得られます。酸エッチングは通常、機械的サンドブラストよりも細かく均一な質感を生み出します。フロスト仕上げは眩しさを抑え、雰囲気のある照明効果を作り出します。.
スプレーコーティング:専用のガラス用塗料をスプレーガンで塗布し、80~120℃で硬化させることで、カスタムカラーや装飾効果を実現します。この技法により、ブランド基準やデザインパレットに正確な色合わせが可能です。.
電気めっき:金属(クロム、ニッケルなど)の蒸着により、反射性と耐腐食性が向上します。工程には密着性と耐久性を確保するための徹底した表面処理が必要です。.
生産設計と製造統合
デザイン特性に基づく工程選択
機械プレス成形:中〜大量生産(通常1デザインにつき500個以上)、幾何学的な精度、一貫した品質に最適です。溶融ガラスを精密な金型に機械的に押し込むことで、均一な壁厚と再現性のある寸法が得られます。この工程は、ドーム型、円筒型、幾何学的形状など様々なガラスランプシェードモデルに対応しています。.
ブロー成形:球体、ベル型、有機的な形状などの中空で対称的なフォルムに適しています。ブローパイプを使い、空気圧で溶融ガラスを金型内で膨らませ、薄く均一な壁を形成します。この方法は繊細で光を透過するデザインに優れています。.
手吹き:職人による限定生産や高度にカスタマイズされた作品、自然な変化が求められる場合に用いられます。熟練した職人が道具と息を使って溶融ガラスを操作し、機械では再現できない独自の形状を生み出します。.
製造向け設計(DFM)最適化
設計が試作から量産へ移行する際、エンジニアは製造容易性を最適化します:
肉厚の均一性:肉厚のばらつきは成形時の冷却速度に差を生じさせ、内部応力、反り、破損の原因となります。DFMレビューにより、金型製作前に厚みの不均一を特定し解消します。.
コーナーR(半径):鋭角な内コーナーは応力を集中させ、成形困難を引き起こします。最小半径(通常はガラス厚みに応じて2~5mm)を指定することで、構造強度と歩留まりが向上します。.
アンダーカットの排除:ストレートな金型離型を妨げる形状は複雑な多分割金型を必要とし、金型コストや生産サイクルタイムが増加します。DFMレビューでは、製造の複雑化を避けつつ同様の意匠効果を得る設計変更を提案することが多いです。.
品質管理の統合
量産設計には検査ポイントや合格基準の規定が含まれます:
寸法検証:重要寸法には公差を設定します。プレスガラスの標準公差は一般部で±1mm~±2mm程度、取付部などは二次研磨によりより厳しい公差も可能です。.
カスタムから量産へのスケールアップ
試作から量産への移行
金型の最終化:生産用金型は、検証済み試作金型を基に製作され、試作生産のフィードバックに基づく改良が加えられます。本格的な金型製作では、最終的なランプシェードの構造的強度と品質の一貫性を確保するため、キャビティの厚み分布を均一にする精密な機械加工が不可欠です。.
工程パラメータの開発:機械プレスやブロー成形の場合、最適な温度・圧力・タイミング・冷却プロファイルを系統的な実験により確立します。これらのパラメータは文書化され、バッチごとの一貫性を確保するために管理されます。.
パイロット生産:初期限定生産(通常100~500個)により、工程の安定性を検証し、品質レベルを確認し、生産サイクルタイムを確立します。パイロット生産のサンプルは仕様に基づく包括的な試験を受けます。.
設計進化の管理
成功したガラスランプシェードの設計は、市場からのフィードバックや材料の革新、規制の変更に応じて時間とともに進化することがよくあります:
デザインリフレッシュ:表面処理、プロポーション、装飾ディテールの定期的な更新により、全面的な再設計を必要とせずに製品の競争力を維持します。.
材料の代替:ガラス組成やコーティング技術の進歩により、性能向上(耐熱性向上、光出力強化)やコスト削減が可能になる場合があります。.
アプリケーション固有の設計上の考慮事項
住宅およびホスピタリティ照明
- 暖かさと快適さ:オパールガラスやソフトホワイトガラスは、居心地の良い雰囲気を作り出します。色温度はガラスの着色やコーティングによって調整されます。.
- スケールとプロポーション:ランプシェードの寸法は、器具のベースや部屋の比率と調和する必要があります。標準サイズは小型アクセントシェード(直径150mm)から大型ステートメントピース(400mm以上)まであります。.
- グレアコントロール(まぶしさ防止):フロスト加工、エッチング、またはリブ加工された表面は、点光源LEDを拡散し、不快な直接的なまぶしさを防ぎます。.
- 清掃性スムーズで非多孔性の表面は、劣化せずに定期的な清掃に耐えます。.
商業およびオフィス環境
- 均一照明拡散ガラスは作業面全体に均一な光を分布させ、眼精疲労を軽減し生産性を向上させます。.
- エネルギー効率高透過性のクリアガラスは効率的なLED光源からの光出力を最大化し、エネルギー消費を削減します。.
- 耐久性厚い壁、向選ばれたガラス、頑丈な取り付け機能は商業的な取り扱いと長寿命に耐えます。.
- 法規制遵守設計は関連する安全基準、電磁適合性要件、およびアクセシビリティガイドラインを満たす必要があります。.
産業用および危険区域照明
- 耐衝撃性厚壁のホウケイ酸ガラスまたは強化ガラスは過酷な環境で機械的な乱用に耐えます。.
- 熱管理設計は高熱源と極端な周囲温度変動に対応します。.
- 爆発保護hazardous area fixtures には、ガラス製シェードは内部圧力パルスに耐え、炎の伝播を防ぐ必要があります。.
- 耐薬品性ガラス組成は腐食性の雰囲気、洗浄剤、環境汚染物質からの劣化に抵抗します。.
屋外・建築照明
環境耐久性が設計判断を推進します:
- 耐候性: UV安定ガラス組成は日光照射による処方分解と変色を防ぎます。熱ショック耐性は急激な温度変化に対応します。.
- 侵入防護: シーリングシステムと統合した設計で粉塵・湿気に対してIP66、IP67、またはIP68等級を実現します。.
- 振動耐性: 頑健な取り付けと適切な壁厚は風荷重、交通振動、構造的変動に耐えます。.
- 美観統合: ガラスの色・質感・形は建築デザイン言語を補完しつつ光度要件を満たします。.
カスタムガラスランプシェード設計サービスの調達
設計・製造パートナーの評価
- スタイル、規模、用途の幅を示す完了プロジェクトのポートフォリオ
- 社内のCAD/CAM機能と設計エンジニアリングスタッフ
- 関連するガラス材料と製造プロセスの経験
- 照明性能要件と光学設計原理の理解
- 概念モデルと機能的プロトタイプの迅速な作成
- 複数のプロトタイピング手段へのアクセス(3Dプリント、機械加工、ガラス成形)
- 試験フィードバックに基づく反復改良プロセス
- 適切な成形機器(プレス機、ブロー成形ステーション)
- 社内の金型設計・製作能力
- 仕上げ・装飾ライン(研削、研磨、コーティング、メッキ)
- 品質管理ラボラトリーと試験機器
共同設計プロセス
効果的なカスタムガラス製ランプシェード開発は構造化された協働に従う:
- 要件定義:機能、美的、商業的要件を詳述したブリーフ
- 概念提示:サプライヤーが材料推奨と製造アプローチを含む予備設計概念を提示
- 設計開発選択された概念はCADモデリングを通じて洗練され、クライアントによる審査と承認ゲートがあります
- プロトタイプ生産評価と試験のための物理的プロトタイプを作成
- 設計の確定承認された設計を成形加工を含む生産エンジニアリングへ移管
- パイロット生産初期生産ロットはプロセスの検証と品質の確認を行います
- フル生産品質監視を継続しつつ規模拡大された製造
よくある質問(FAQ)
A: コンセプト開発からプロトタイプ検証まで通常4-8週間を要します。設計の複雑さと修正サイクルによります。金型製作には2-3週間が追加されます。既存設計の簡易的な修正は2-3週間で完了することがありますが、広範な試作を伴う複雑なカスタム開発は12週間以上かかることがあります。急ぎの案件向けのラッシュプログラムが用意されることもありますが、迅速化は反復の機会を制限したり費用が増加する可能性があります。.
A: 機械押し成形はドーム、皿形、シリンダー、円錐、ピラミッド、CADモデルから派生したカスタムプロファイルなど、幾何学的形状の幅広い範囲に対応します。軸対称形状で適切な逃げ角がある場合に特に優れた仕上がりを発します。複雑なアンダーカット、深いリエント曲線、または大きな非対称性がある場合は、ブロー成形や手作業による製作など他の成形方法が必要になることがあります。 PROCESSの適合性を確認するため、具体的な形状要件をメーカーと相談してください。.
A: 形状は光の挙動を根本的に決定します。エンパイア型とベル型は光を下方へ集中させつつ、周囲側部にも光を発し、作業照明やアクセント照明に適しています。ドラム型とシリンダー型は上下方向の光分布が均等で、現代的なリビング空間の一般的な環境照明に適しています。ドーム型とボウル型は下方へ光を向け、ダイニングテーブルやキッチン島などの作業エリアを照らします。幾何学的形状(長方形、六角形など)は、光の方向性と建築的な影の効果を生み出します。具体的な性能は、形状と材料の透過特性および表面仕上げの組み合わせに依存します。.
A: 標準的な製造能力は直径約40mmから400mm程度をカバーし、特別な設備により600mm以上の大型のインパクト照明器具にも対応します。壁厚は繊細な装飾品で2mm程度から、耐久性を高める産業用途では15mm以上まで幅があります。高さと直径の比率はデザイン目的に応じて大きく異なり、浅い皿形から背の高い円柱形ペンダントまでさまざまです。具体的なサイズ対応はメーカーに確認してください。機器の制約はサプライヤーごとに異なります。.
A: はい、複数の着色方法が利用可能です。バルク着色では溶融ガラスのバッチに顔料を混合して全体色を均一にします。表面コーティング技法には、スプレー塗装(80-120°Cで硬化)、ディップコーティング、真空蒸着があり、下地はクリアガラスの特性を維持します。Pantone、RAL、実物サンプルへの色合わせが通常可能です。バルク着色はバッチ窯の要件により最小量が高くなる一方、表面コーティングは少量でも柔軟に対応できますのでご留意ください。.
A: 豊富な選択肢があります。型内蔵のテクスチャは、リブ、フルーティング、幾何学的パターン、有機的テクスチャなど、成形時に直接模様を転写します。後加工として、サンドブラストや酸エッチングによるマット/サテン仕上げ、彫刻による正確な直線・図柄の設計、装飾的要素の追加があります。ファイアーポリシングは高い光沢を生み出し、ポリッシュとマット領域を組み合わせた選択的なフロストは上品な効果を作り出します。レーザーエッチングは高精細なロゴ、パターン、テキストを実現します。パターンの複雑さによって型の複雑さと仕上げ工程の選択が左右されるため、設計開発の早い段階で具体的なテクスチャ要件を相談してください。.
結論
よくある質問
塩城晶信ガラス製品有限公司は、ガラス製品を専門とするメーカーです 1999年に設立。自社の生産拠点とオフィスエリア(約4,500㎡、48,430平方フィート以上)を運営し、デザイン、製造、品質管理、輸出サービスを一体化しています。.
幅広い種類の製品を製造しています。 オーダーメイドガラスランプシェード 吹きガラスランプシェード、機械プレスガラスランプシェード、ホウケイ酸ガラスランプシェード、遠心ガラスランプシェードなどを含みます。OEMおよびODM生産に対応しており、様々な用途や業界向けに提供しています。.
はい、当社は完全なOEMおよびODMカスタマイズサービスを提供しています 含まれる内容:
- カスタム製品設計およびエンジニアリング
- 社内金型開発
- ロゴ印刷およびブランディング
- 表面処理および仕上げ
- カスタマイズされたパッケージングソリューション
はい、当社のデザインチームはお客様のコンセプトからカスタムガラス製品を開発できます。. お客様のアイデア、参考サンプル、または機能要件に基づき、専門的なデザインサービスを提供します。技術図面は不要です。.
当社のプロセスは量産前に品質を確保します。
お客様によるデザイン確認
自社施設での金型開発
承認用サンプルの製作
お客様によるテストとフィードバック
最終サンプル承認後のみ量産を開始します
私たちは提供します 安全な国際配送のための包括的なカスタムパッケージ:
- 保護用の内側梱包材
- 輸出用グレードの段ボール箱
- カスタムカラーボックスと小売用パッケージ
- ラベル印刷とブランディング
- 国際配送基準に合わせて設計されたパッケージ
- 各生産段階での検査
- 科学的な品質管理手順
- 各ロットの出荷前検査
- 国際輸出基準への準拠
- 認証された品質管理システム
私たちは運営しています 経験豊富な作業員による複数の生産ライン, これにより、あらゆる規模の注文に対して安定した大量生産が可能です。私たちの施設は、小ロットから大量注文まで、一貫した品質と信頼できる納期を保証します。.
リードタイムは複雑さや数量によって異なります:
- カタログ/ライトカスタマイズ:1,000個までの注文は25~30日
- 1,000~5,000個のご注文:35~45日
- 新しい金型による完全カスタムOEM:45~65日;最終納期はプロジェクトにより確定
現在の市場カバレッジはサプライヤーレビュー中に確認されます。., 例として:
- 日本(日本国内)
- ヨーロッパ(イギリス、ドイツ、フランスなど)
- アジア太平洋市場
- 中東
- アフリカ
- オセアニア(オーストラリア、ニュージーランド)
当社は包括的なグローバル流通ネットワークを維持しています。.