酸エッチング対サンドブラスト対フロストスプレー:拡散品質の比較
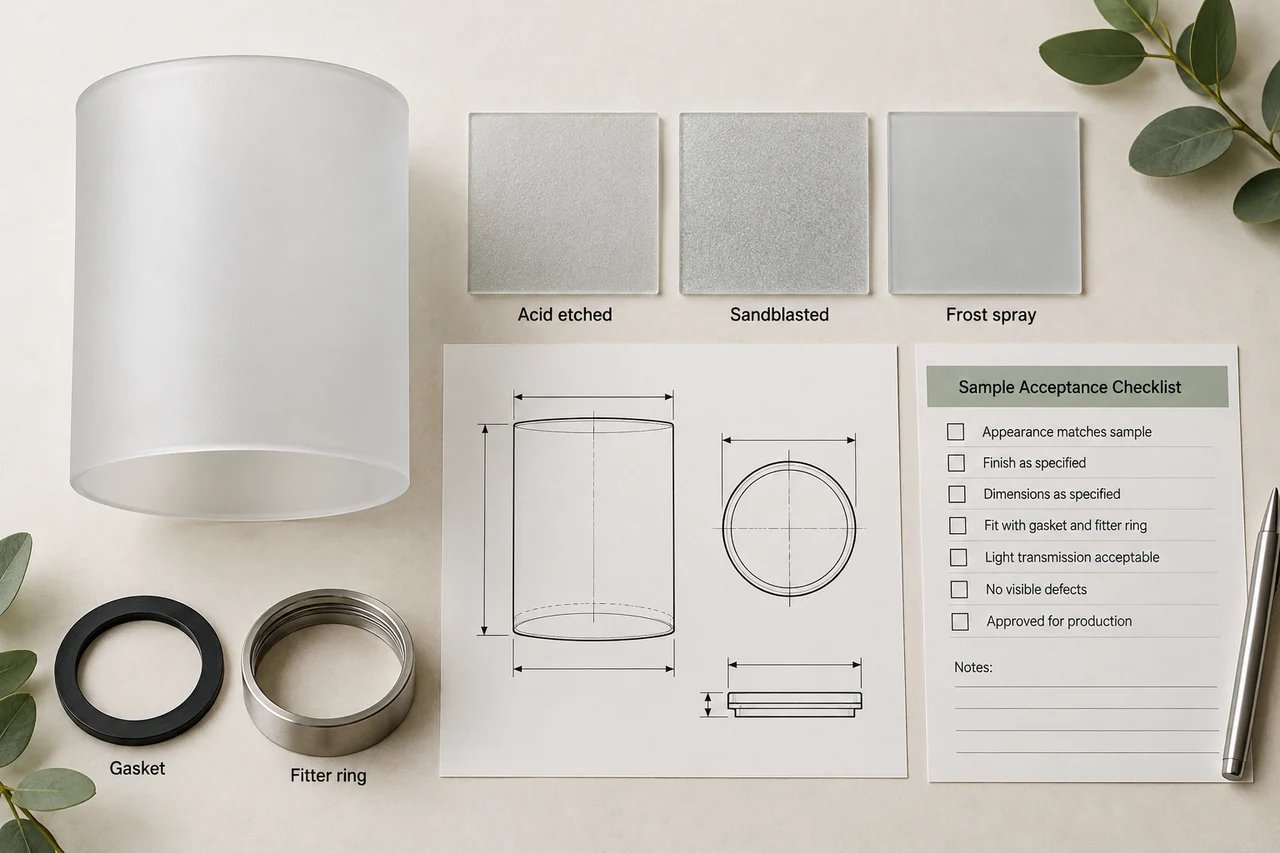
生産用ガラスシェードの場合、ガラス自体のテクスチャリング方法として酸エッチングとサンドブラストを比較します。フロストスプレーは、接着性、温度、清掃の承認が必要なコーティングシステムとして扱います。これら三つの方法には普遍的な拡散スコアはなく、意図した光源、シェードの形状、許容範囲に基づいて仕上げを選択してください。.
サンプル棚で均一に白く見えるシェードも、取り付けるとLEDの輪郭が見えることがあります。このガイドは、照明製作の管理者や技術者が、住宅やホテルの照明器具において光源の隠蔽性、実用的な光出力、再現性を比較するのに役立ちます。注文を出す前に三工程の仕上げ選択を資格付けることに焦点を当てています。.
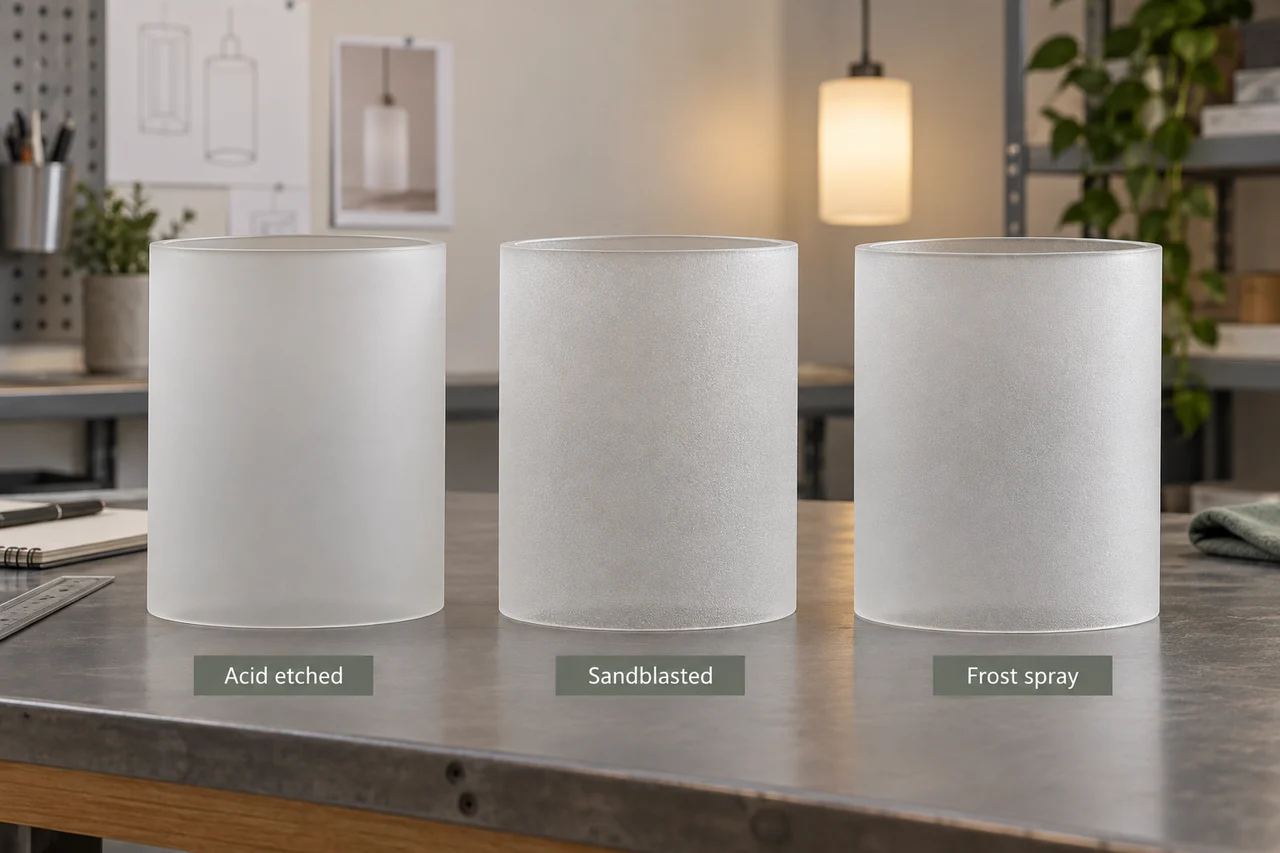
ガラスがエッチング、ブラスト、スプレーされると何が変わるのか?
酸エッチングガラス
化学処理はガラス表面を修正します。細かいサテン仕上げは、控えめで均一な外観が必要な製品に適した候補です。実際の仕上げの基準と処理面を指定してください。「酸エッチング」という言葉だけでは、不透明度、粗さ、透過性は定義されません。.
サンドブラストガラス
研磨処理は表面を機械的に変化させます。これにより、局所的なフロスト、パターン、テクスチャの制御が可能になりますが、承認された結果はメディア、カバレッジ、処理方法に依存します。細かくブラストされた仕上げは、粗い装飾的な仕上げと大きく異なる場合があります。.
フロストスプレー
スプレーはガラスに層を deposit します。結果としてのフロストは、コーティングの配合とフィルム形成、基板に依存します。消費者向け装飾用エアロゾルと、供給者認定の工業用コーティングを区別してください。片方の承認は、もう一方の適合性を保証しません。.
サン・スーシの製造比較 化学的および研磨的ルートを説明します。シェードの場合、その工程の違いを利用して、より具体的な質問をしてください:光散乱表面は素のテクスチャガラスか、密封されたガラスか、または堆積コーティングか?追加のシーラーはすべて記録してください。システムの変更を伴います。.
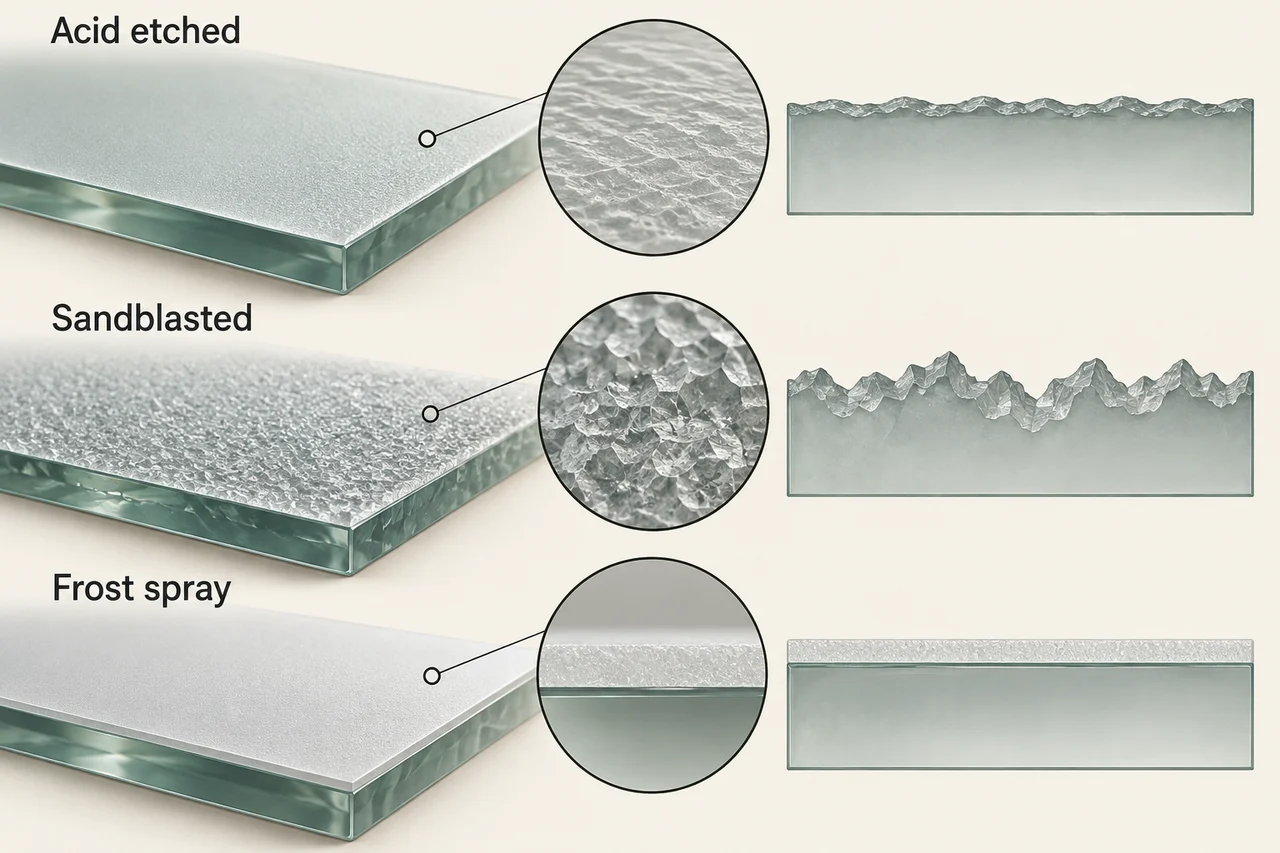
拡散を別々の光学測定で判断
三つの異なる観察を行います:サンプルを通過する光の量、その光の広がり、組み立てられたシェードの均一性。高い透過値は、可視光源と共存することがあります。強い光源の隠蔽も、器具が必要とする場所で利用可能な光を減少させることがあります。.
ヘイズは、定義された測定幾何学における散乱を表します。これは、ホットスポットの可視性や部屋のグレアの直接的な読み取りではありません。. ASTM D1003-21 平面光透過材料の輝度透過率とヘイズを扱います。その範囲は、ヘイズが30%を超える材料について、Practice E2387を指示します。曲面フロストランプシェードは、したがって、実験室で合意された方法が必要であり、未解明のD1003番号ではありません。.
ASTM E2387-19 角度を持つ光散乱測定、透過散乱を含むものを説明します。曲面試料も可能ですが、適切な座標系と測定幾何学が必要です。報告書で使用された面、位置、波長条件、試料支持を特定するようにラボに依頼してください。.
調達の決定のために、工程管理に役立つコインデータや組み立てられた製品の固定具データを要求してください。これらのレポートを別々に保管してください。コインの透過性を約束された固定具のルーメン出力に変換しないでください。.
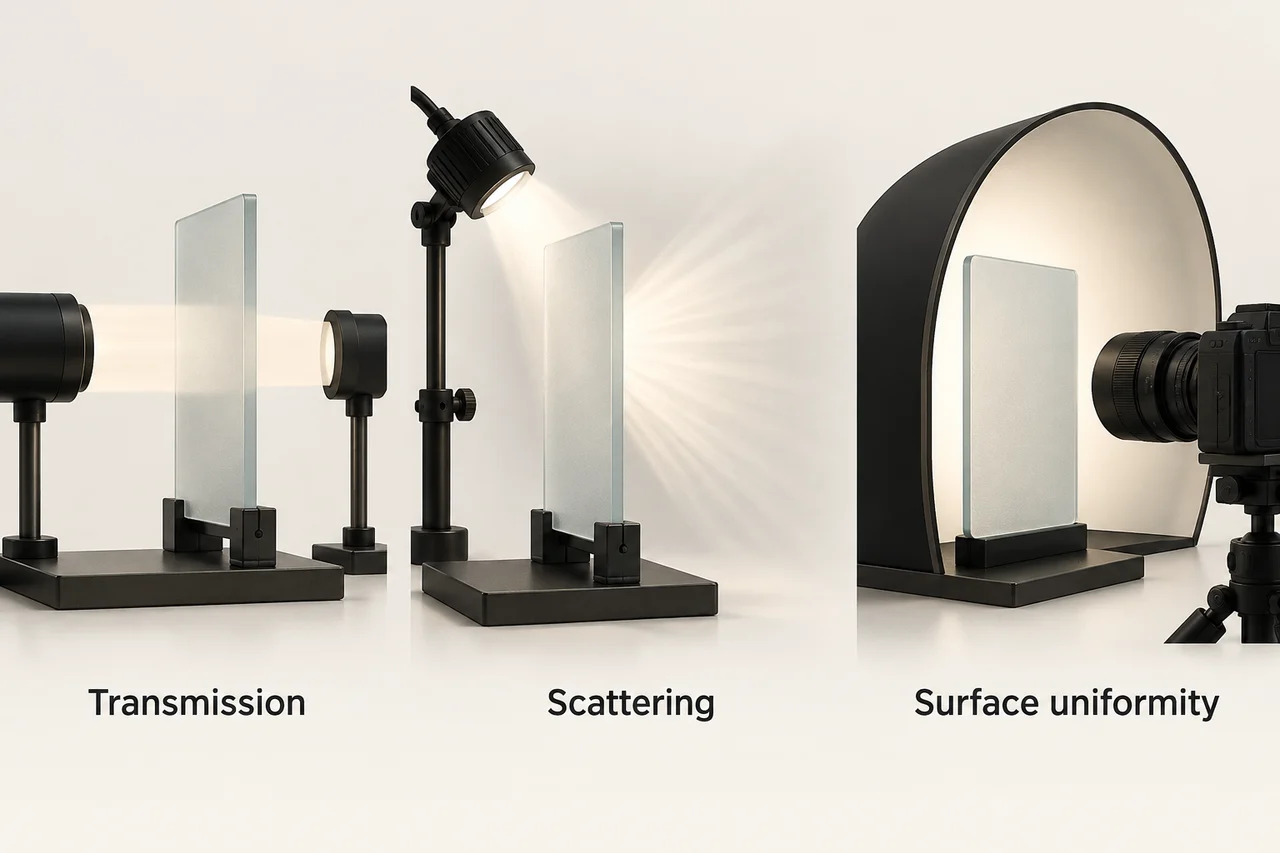
公正な三仕上げサンプル比較を構築します。
ガラスの空白サンプルから始めてください。もし一つのサンプルが異なる組成、壁の形状やプロファイルを持つ場合、その比較にはそれらの変更も含まれます。仕上げに起因する差異を判断する前に記録してください。.
- ソースモデル、ドライバー、動作設定、承認されたウォームアップ条件を特定してください。各サンプルに対して同じソースと取り付け位置を使用してください。.
- シェードの図面改訂、壁の測定値、処理された面、シーラーやコーティングを記録してください。.
- 器具の向き、観察距離、周囲光、背景を固定してください。評価を妨げる可能性のある不要な照明は消してください。.
- 各サンプルを測定し、取り外して再設置して繰り返し確認してください。これにより、取り付けのばらつきが結果に支配的かどうかがわかります。.
- 基準サンプルと生データを保持してください。メッセージングソフトを通じて送信された圧縮された写真だけを承認しないでください。.
比較画像のためにカメラの露出とホワイトバランスを固定し、ハイライトのクリッピングを避けてください。数値的な受け入れには較正された光度測定器を使用してください。普通のカメラは外観の記録に役立ちますが、自動処理により明るい部分が隠れたり、見た目の色合いが変わることがあります。.
提案された生産ルートからサンプルを要求してください。手仕上げのプレゼンテーションサンプルは、バッチ工程が何をもたらすかを示しません。.
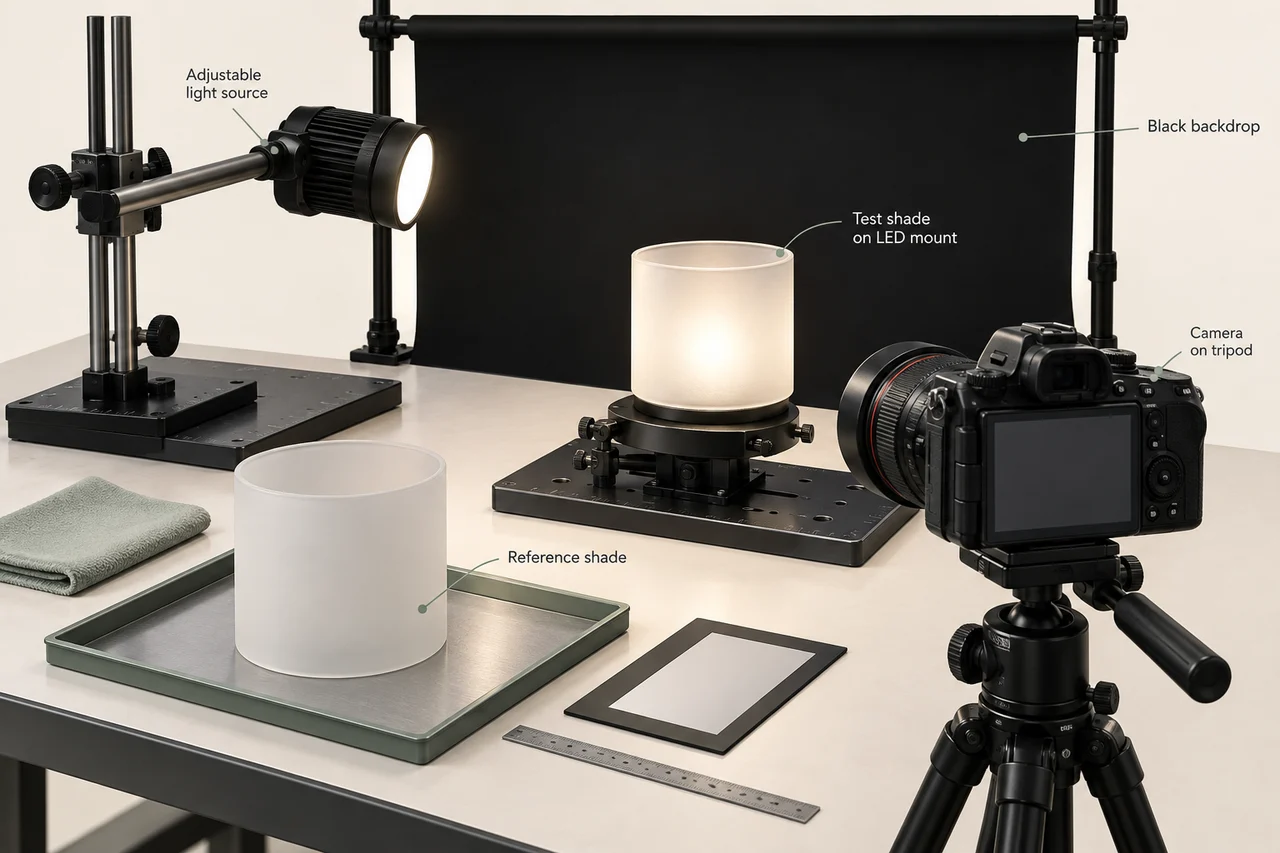
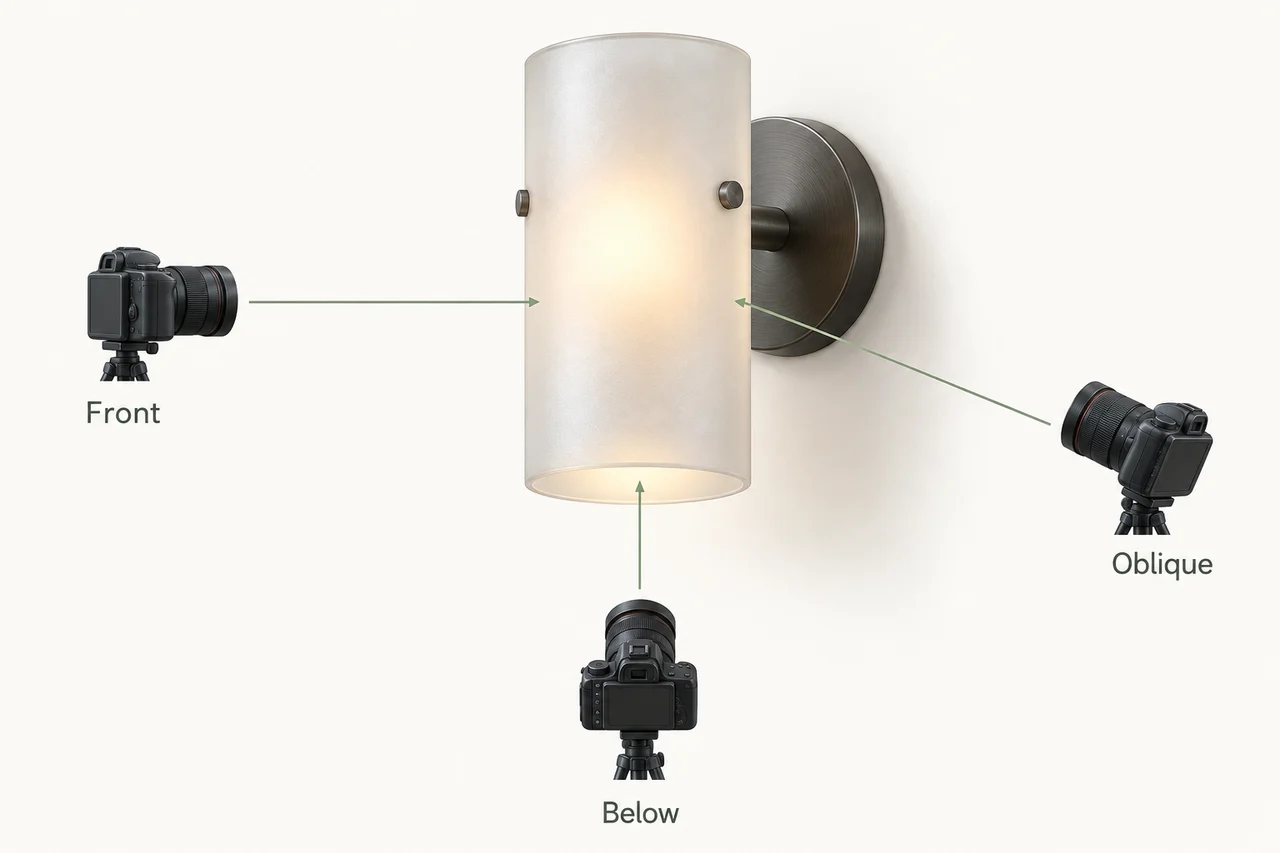
バイヤーの視角でホットスポットの見え方を比較してください。
ベッドサイドのブラケットをベッド、ドアの入り口、取り付け下から検査してください。ペンダントライトを座った状態と立った状態から検査してください。正面の写真では、開いた下縁のLEDや取り付け部近くの明るいストライプが見逃されることがあります。.
測定前に関心のある可視領域を定義してください。装飾体を含めますが、開口部や意図的にクリアな帯を別々に特定してください。すべての仕上げで同じサンプリング位置を維持してください。さもなければ、最も明るい部分を除外したために比較が改善されることがあります。.
有用なプロジェクト指標の一つは、その固定領域内の定義された輝度比率、Lmax/Lminです。これは比較ツールの提案であり、普遍的な合格基準ではありません。仮想サンプルで120および60 cd/m²で測定した場合、比率は2.0です。もう一つは90および60 cd/m²で、比率は1.5です。後者の方がその条件下でより均一ですが、これらの数値は総合的な器具出力について何も語りません。.
意図した器具をレビューした後、受け入れ可能な比率と視覚的欠陥についてバイヤーと合意してください。最小読取値は測定器の信頼できる測定範囲を超えないようにしてください。.
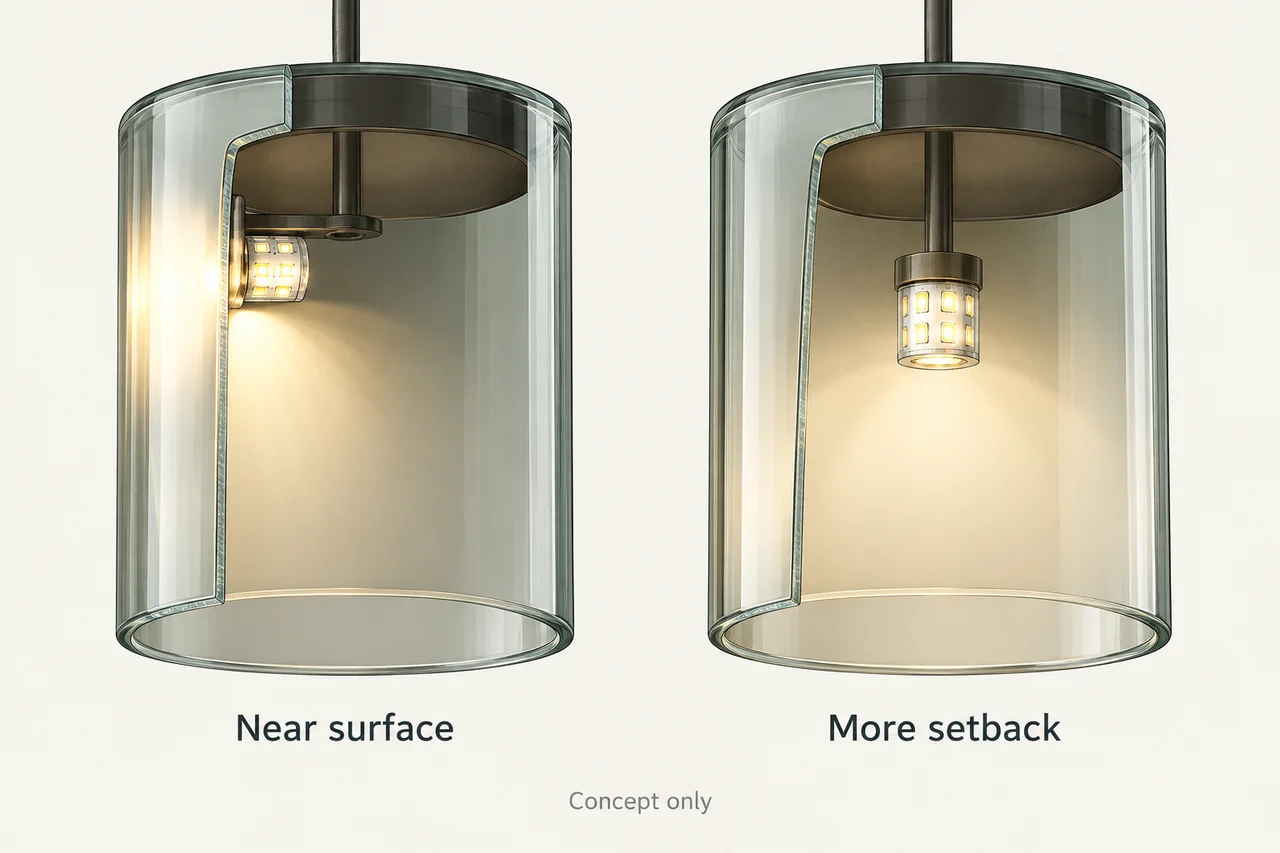
より重い霜を指定する前にソース間隔を確認してください
3つの仕上げすべてに明るい領域が同じように見える場合は、ソースとガラスの距離およびソースの分布を調査してください。壁に近い小さくて強い発光体は、中央に配置された大きな光源とは異なる光学的問題です。.
器具の許容設計範囲内で制御された間隔試験を実施してください。変数を一つずつ変更し、外観と出力の両方を記録します。霜を増やしてLEDが消えると、実用的な光の損失が許容できなくなる可能性があります。幾何学的な変更がより良いトレードオフを提供する場合もあります。.
仮想的なエンジニアリングレビューのために、選択した仕上げを変更せずに、許可された2つのLED位置を比較してください。明るい領域がソースとともに動く場合、その観察は幾何学的調査を支持します。仕上げに欠陥がないことを証明するものではありません。シェードを別々に回転させて、マークがガラスに追従するかどうかを確認してください。.
より広い ガラスランプシェードの光学性能ガイド 隣接する設計の質問に対して、最終的なソースとシェードを一緒に承認し、交換可能なランプを使用する設計の場合は交換ランプの制限も含めてください。.
すりガラススプレーはいつ適切な生産オプションですか?
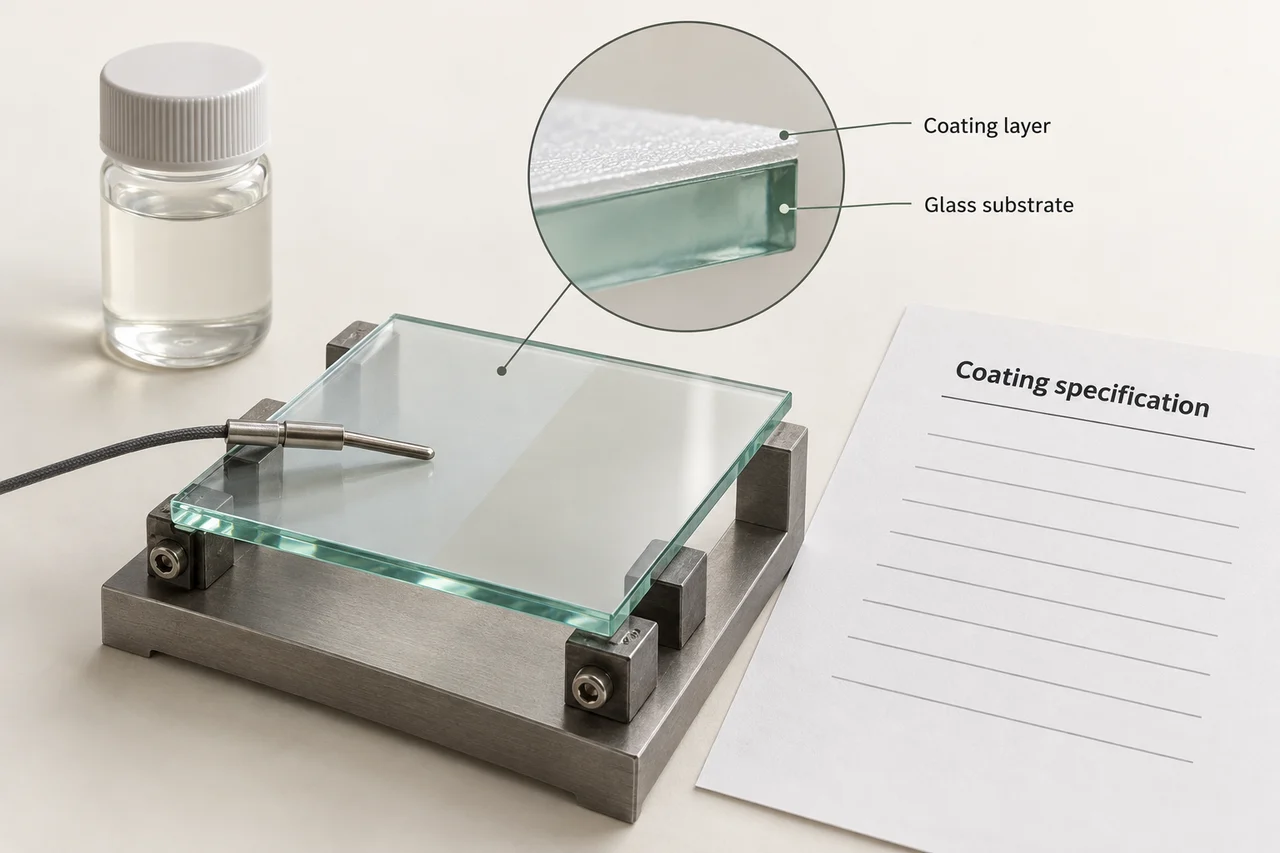
コーティングを受け入れるプロジェクトと、サプライヤーがそのサービス条件を文書化できる場合、霜スプレーの評価は価値があります。迅速なビジュアルモックアップは設計の方向性を確立できます。生産リリースには、正確なコーティング、基板の準備、乾燥または硬化工程の証拠が必要です。.
データシートの製品識別と改訂版を確認してください。Rust-Oleumの スペシャルティ霜ガラスシート、改訂052121, は、その製品の耐乾熱200°F(93°C)をリストしています。これは製品固有の文書であり、その温度での霜スプレーの使用許可や照明器具の承認を意味するものではありません。実際に供給される配合の最新のシートを入手してください。.
意図した器具内での最高コーティング表面温度を記録し、サプライヤーに曝露時間、サイクル、局所加熱を評価させてください。曝露後のフィルムの付着性と外観も含めてください。ガラス基板は損なわれずにコーティングだけが変化する場合があります。.
熱的証拠と室温での外観サンプルも要求してください。熱作業のために、 囲い込み器具の熱資格ガイド を使用し、責任ある実験室と完全な組み立て試験について合意してください。.
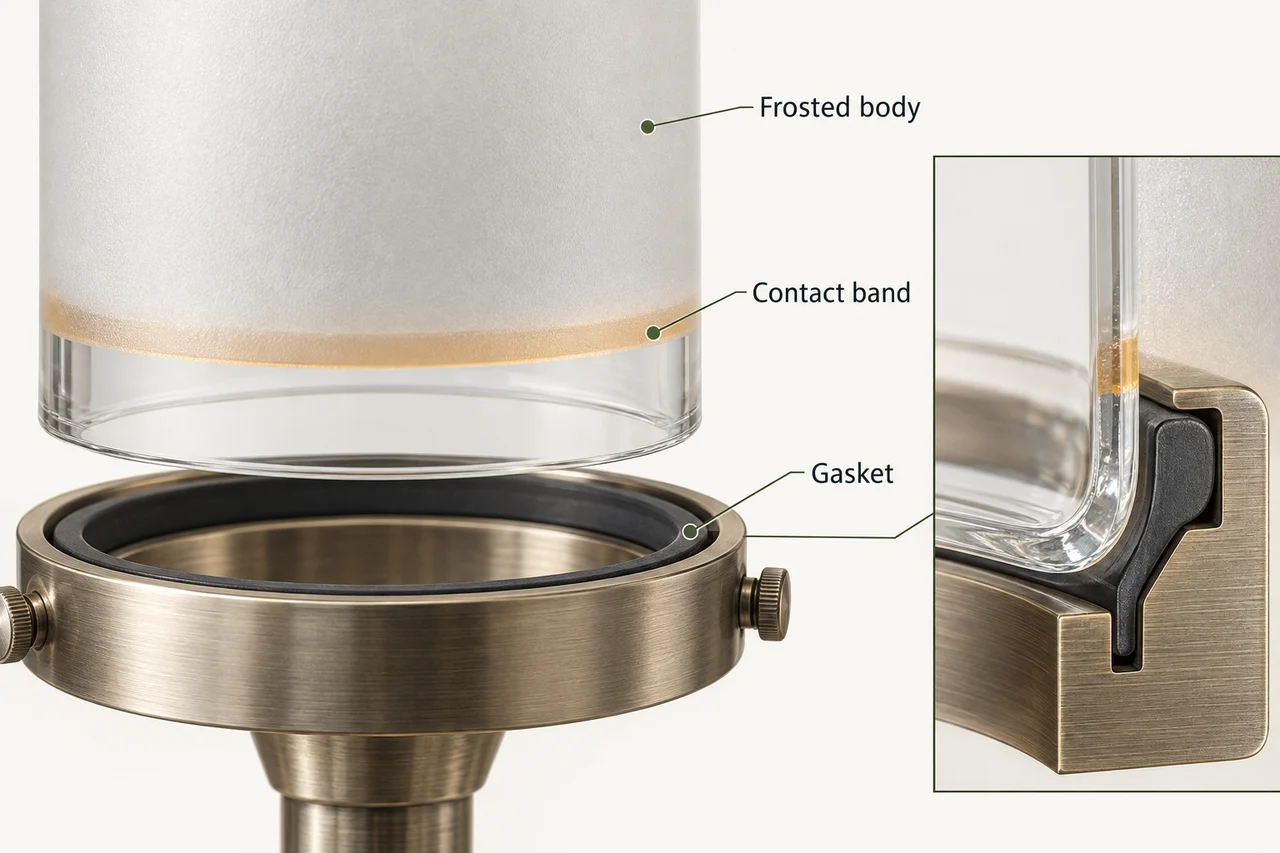
フィッター、接触バンド、組み立て許容範囲を保護してください
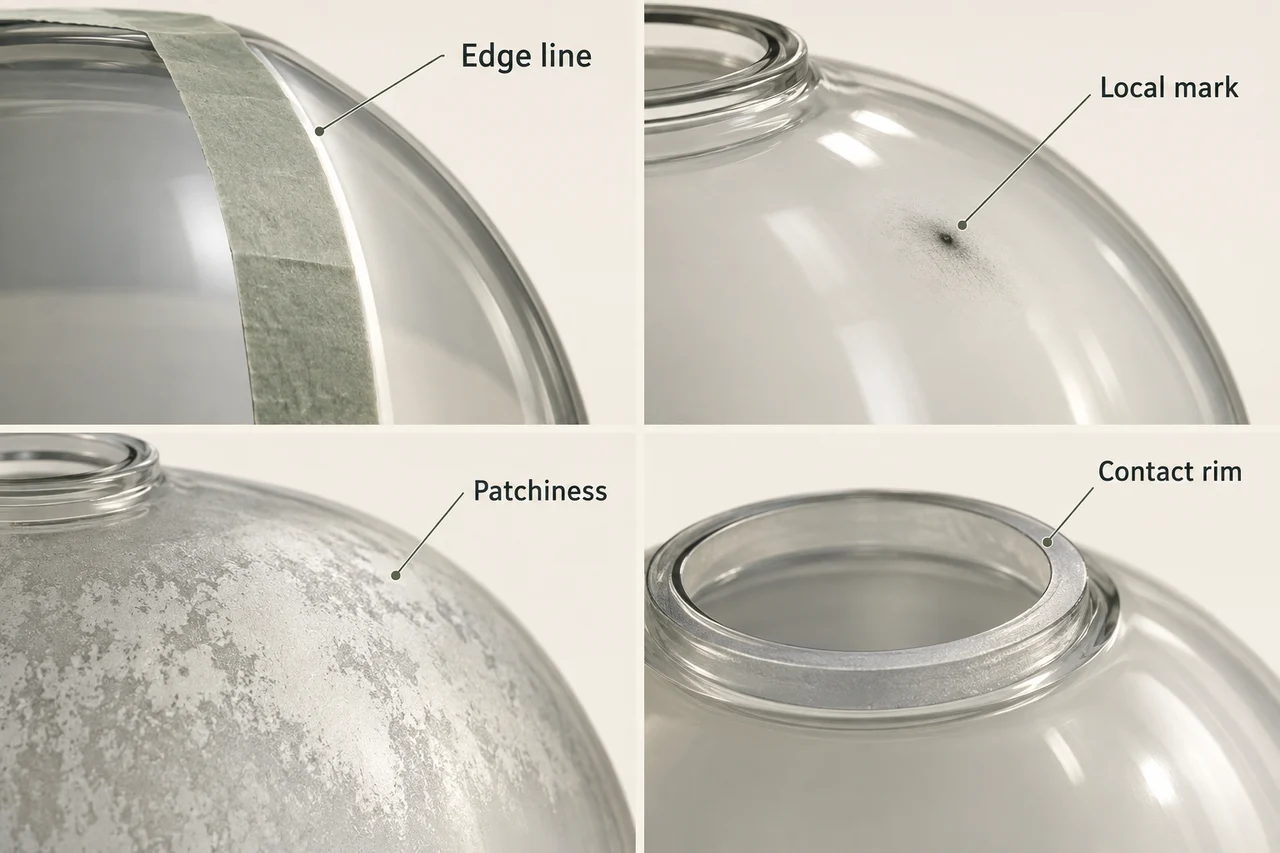
図面に仕上げ境界線を描きます。保持リングの接触帯、ガスケット座、ねじ込みまたは位置決め機能、接着剤のある部分を特定します。どの表面に処理を施し、どの部分をマスクしたままにするかを決定します。作業者の視覚判断に任せることは避けてください。.
エッチングとブラストは処理された部分から材料を除去します。コーティングは材料を追加します。寸法効果は実際の工程に依存するため、完成した部品の機能的な特徴を測定してください。霜の写真から一律の許容差を設定しないでください。.
仕上げ後に意図したホルダーとガスケットとの適合を確認します。組立ての承認された手順を用いて座り、保持、接触の痕跡を記録します。緩みを隠すためにハードウェアをより締め付けることは、異なる故障メカニズムを引き起こす可能性があります。.
治具が点灯している間にマスクの遷移を検査します。点灯していないシェード上のきれいに見える境界線が明るいリングになることがあります。明確な接触ゾーンが必要な場合は、そのゾーンに仕上げを移す前に、組み立てられた治具内での見える位置を評価してください。.
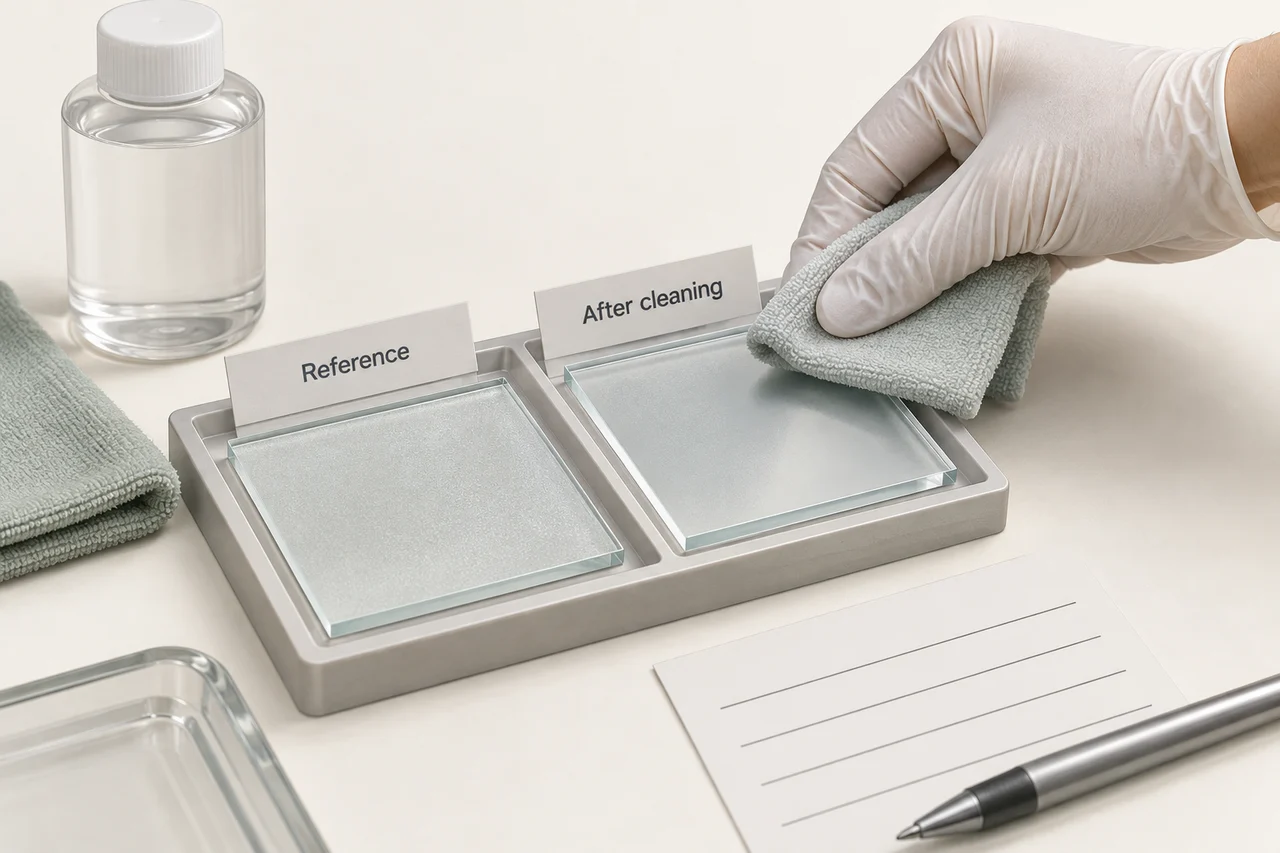
洗浄を拡散承認の一部にしてください。
ホテルのハウスキーピングは実用的な材料の問題を提起します:どの洗剤と布がシェードに接触し、どのくらいの頻度で行うか。買い手と仕上げ供給者と共に代表的な洗浄手順を合意し、その手順の前後で同じ照明下でサンプルを比較してください。.
Rust-Oleumのスペシャルなフロストガラスの取扱説明書 その製品を内部表面に限定し、繰り返し水に触れることを除外し、優しい洗浄と仕上げを除去する溶剤との区別を行います。これらの制限は、コーティングが素地のガラスに対して使用される洗浄前提を継承できない理由を示しています。.
提案された仕上げごとに、目に見える染み、筋、局所的な光沢の変化、コーティングの剥がれを確認します。洗浄試験には未処理のリファレンスを保持し、固定された設定で写真を撮ります。すべての製品が同じ効果を持つと仮定せず、実際に提案された洗浄剤をテストしてください。.
供給者がブラストまたはエッチングされたガラスに保護シーラーを追加した場合、そのシーラーを含めた光学比較を繰り返します。最終的な表面システムとそのメンテナンス指示を受け入れます。.
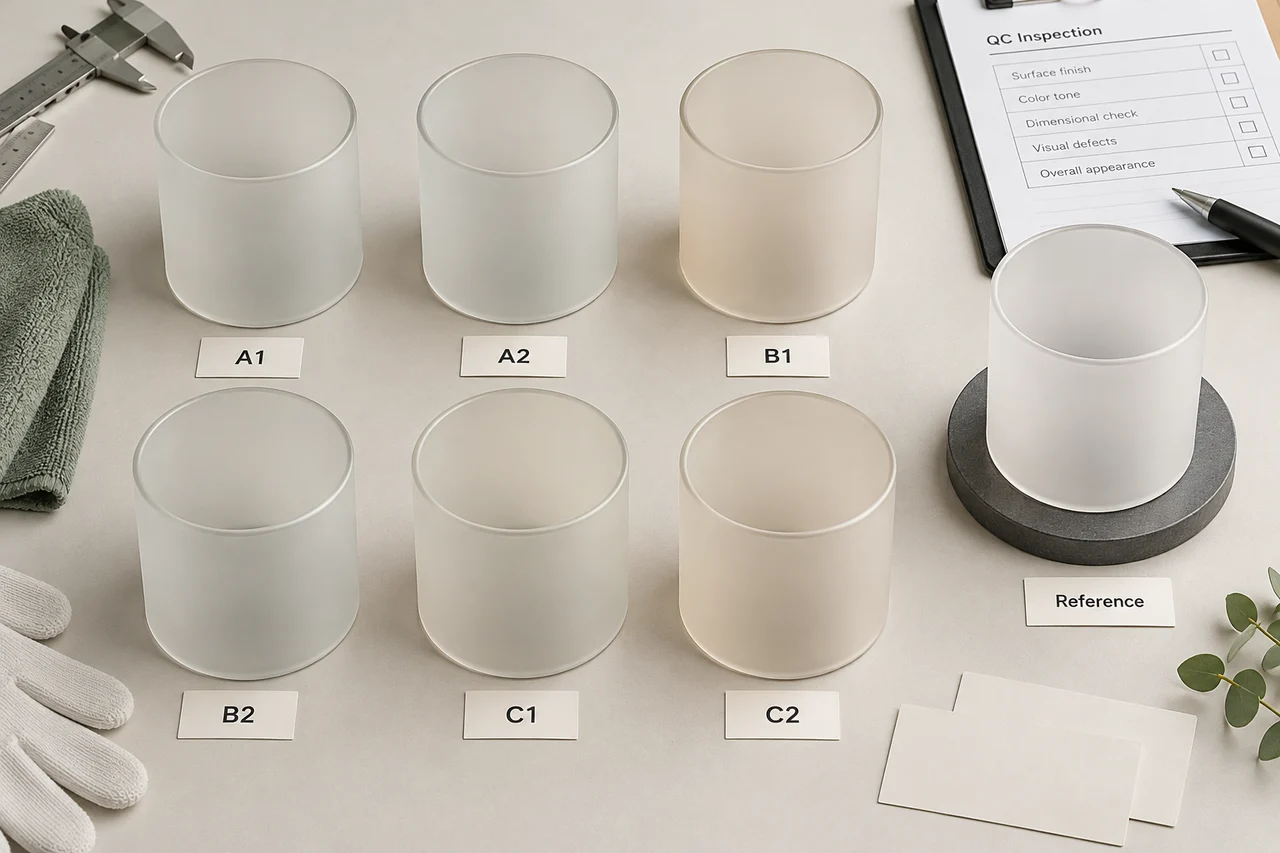
バッチの一貫性と歩留まりを制限を設けずに規定します。
署名されたサンプルは外観の目標を定義しますが、購入仕様書は生産ロットの判定方法を説明しなければなりません。注文前に供給者と共にサンプリング計画、検査条件、不良品の分類、エスカレーションルールを確立してください。.
- 許容仕上げ変動のためのマスターサンプルと合意された境界サンプルを特定します。.
- 仕上げ工程の改訂、コーティングまたはメディアの識別、処理面、関連する生産ロットを記録します。.
- ネック、ショルダー、マスクの遷移を含む繰り返し可能な場所での光学的変動を確認します。.
- 寸法の受け入れと仕上げの受け入れを別々に記録し、その後組み立てられた治具を確認します。.
- 最初の不良品と再加工品を歩留まり記録に見えるように保管します。.
仮に検査された200個のシェードのバッチで、再作業なしで184個が合格した場合、初回合格率は92%となる。もし再作業後にさらに10個が合格すれば、最終的な合格数は194個、または97%となる。最終的な数字だけを報告すると、再作業の負担が隠されることになる。これらの数字は計算例を示しているものであり、JX工場の結果や推奨される合格閾値ではない。.
リテインされた基準に対してリピート注文を見直す。原材料、シーラー、メディア、コーティング、または硬化の変更は、どのチェックを繰り返す必要があるかの記録された評価を引き起こすべきである。.
全体の工程を変更する前に、不均一な結果を追跡する
欠陥の位置と再現性を利用して調査範囲を絞り込む。以下は診断の出発点であり、制御されたチェックで原因を確認してください。.
- シェードを回転させたときにランプに残る明るいスポットは、まず光源の幾何学的配置を確認することを示唆しています。.
- シェードとともに回転するパッチは、局所的な仕上げ、壁のプロファイル、汚染、またはコーティングのカバレッジを確認することを示唆しています。.
- 取り付け部の狭い明るいリングは、マスクの境界と組み立てられた視線を確認することを示唆しています。.
- 取り扱った後にのみ現れるマークは、手袋、梱包接触、清掃方法を確認することを示しています。.
- 熱テスト後に現れるコーティングの欠陥は、再作業前にコーティング仕様と工程記録を見直す必要があります。.
候補原因を一つずつ変更してください。すぐに失敗した部品を再仕上げするのではなく、比較サンプルを保持してください。そうしないと、変動の証拠が失われます。.
再作業も資格認定が必要です。二度目のコーティング、追加のブラスト、または局所的なタッチアップは外観やフィット感を変えることがあります。ルートを記録し、同じ受け入れ基準を再確認してください。.
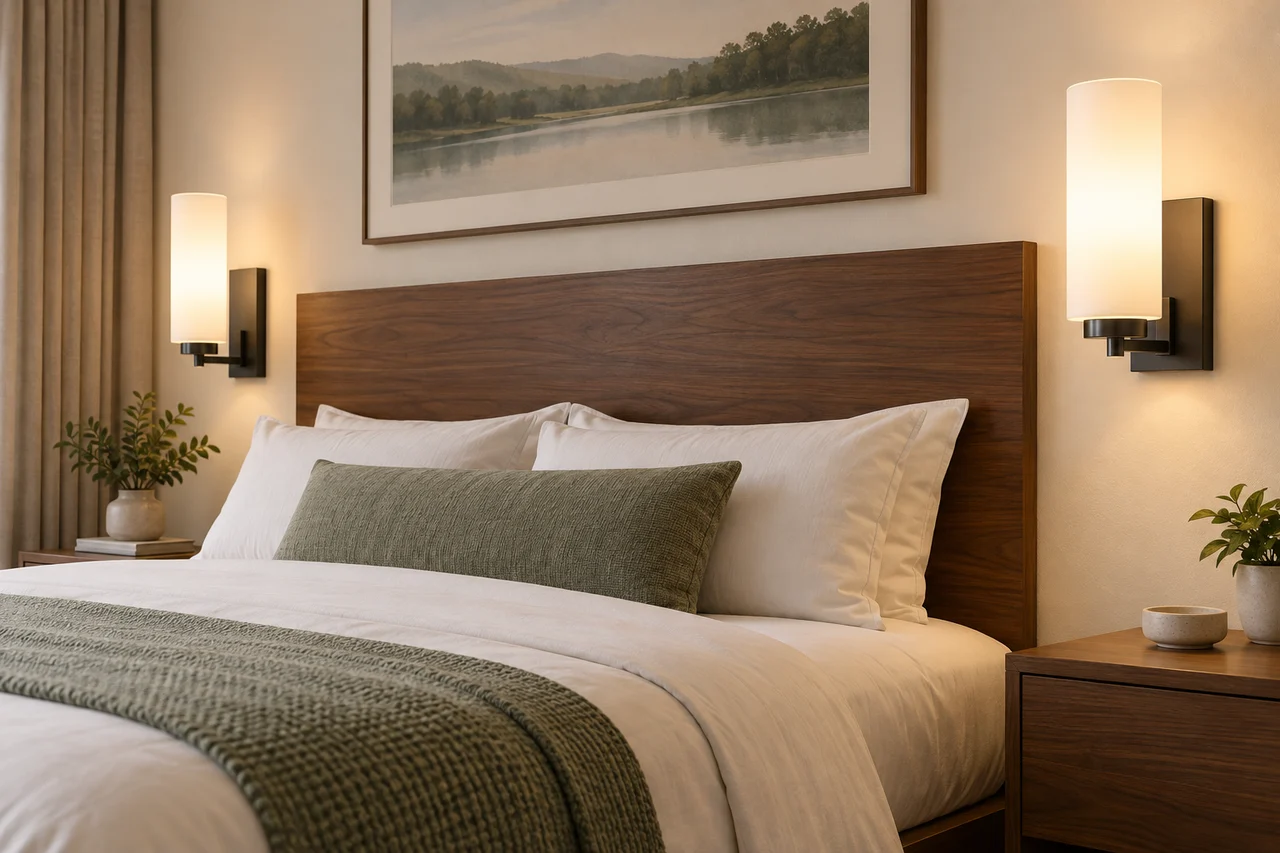
設置された家庭用またはホテル用器具の仕上げを選択してください。
住宅用ペンダントライトの場合、デザインは質感と認識しやすい点灯形状を優先することがあります。視覚的な目標を満たすエッチングおよびブラストサンプルから始め、その後、選択した器具での有用な出力を比較してください。コーティングの耐久性とメンテナンスの制限に合った場合のみ、霜スプレーを含めてください。.
ホテルのベッドサイドペアの場合、ゲストの視点からの一致した点灯外観と、施設が従うことができる清掃手順を優先してください。交換サンプルを基準と並べて評価し、将来の購入のために合意された比較基準を持たせてください。.
リリース前に4つの要件を確認してください:許容できる光の分布、許容できる表面耐久性、正しい組み立てフィット、再現性のある生産仕様。魅力的な点灯サンプルは、他の要件が解決されるまで設計サンプルです。すべての要件が満たされたら、購入仕様書に承認された仕上げを記録し、器具の必要なコンプライアンス作業を完了してください。.
価格を比較する前に残りの制限を解決してください。2つの仕上げが同じ承認された要件を満たす場合、同じバッチサイズ、検査計画、梱包、再作業責任の見積もりを比較してください。プロセス名だけに基づく信頼できるコストランキングはありません。.
サンプル承認前にメーカーが尋ねる質問
すべてのすりガラスは酸エッチングされていますか?
いいえ。すりガラスは外観を表すものであり、ガラスは酸エッチング、研磨処理、またはコーティングされている場合があります。サプライヤーに工程、処理面、シーラーを特定するよう依頼してください。.
酸エッチングされたガラスは常に砂吹きガラスよりも光を拡散しますか?
普遍的なランキングは正当化されません。 同じソースと観測条件を使用して一致したジオメトリの実際の仕上げグレードを比較してください。 伝送はソースの隠蔽と表面の均一性から別々に記録してください。.
ランプシェードにすりガラススプレーを使用できますか?
正確な製品と適用方法を確認した後のみです。コーティング温度の露出、付着性、清掃および取り付け要件を確認してください。窓の装飾適合性は、ランプ内部の適合性を保証しません。.
平らな曇りサンプルだけで曲面シェードを承認できますか?
仕上げ工程の監視に役立ちますが、完全な取り付け具のジオメトリを再現するものではありません。光学的方法をラボと合意し、意図した光源を使用して仕上げたシェードを検査してください。.
シェードの内側または外側をすりガラスにすべきですか?
光学およびサービスレビューを通じて処理された面を選択してください。目に見えるテクスチャ、清掃アクセス、コーティングの露出、金具との接触を考慮してください。図面とサンプル記録に選択した面を記載してください。.
サプライヤーが保護シーラーを変更した場合、どうなりますか?
材料または工程の変更として扱います。交換システムを受け入れる前に、光学的外観、清掃適合性、および関連する熱的または付着性の検査を確認してください。.
これらの3つの仕上げに関するRFQには何を含めるべきですか?
シェードの図面、意図したランプまたはLEDの詳細、仕上げの参照、処理された面とマスキングゾーン、清掃条件、数量、必要な試験および受け入れ方法を送付してください。同じサンプルと検査範囲に対する見積もりを依頼してください。.
比較をシェードサンプル仕様に変換してください
JXランプシェードに図面と組み立てられた照明条件の説明、および評価したい3つの仕上げ候補を送付してください。JXの カスタムガラスシェードサービス は、図面やサンプルからの作業、仕上げのカスタマイズ、サンプル確認を含みます。特定のコーティングや仕上げルートの利用可能性は、プロジェクトごとに確認する必要があります。.
ガラスの形状と壁の要件、取り付け図面、LEDまたはランプの位置、見える部分、仕上げ面とマスキング境界を含めてください。ホテルプロジェクトの場合は、提案された清掃製品と一致した交換シェードの要件を追加してください。既に光学比較方法を持つ場合は、その方法を添付してください。.
サンプルと定義された範囲に対する見積もりを依頼してください。見積もりにはMOQ、金型、リードタイム、コーティングのドキュメント、検査責任、梱包を確認してください。承認されたサンプルと図面のリビジョンを一緒に保管し、次の注文時に生産チームが決定を繰り返せるようにしてください。.