ガラス製品の破損:原因、種類、防止方法
ガラス製品の破損は、物理的または熱的ストレスがガラスの引張強度を超えたときに発生します。最も一般的な原因は、熱衝撃、機械的衝撃、または既存の表面亀裂が成長して突然ガラスが破損することです。.
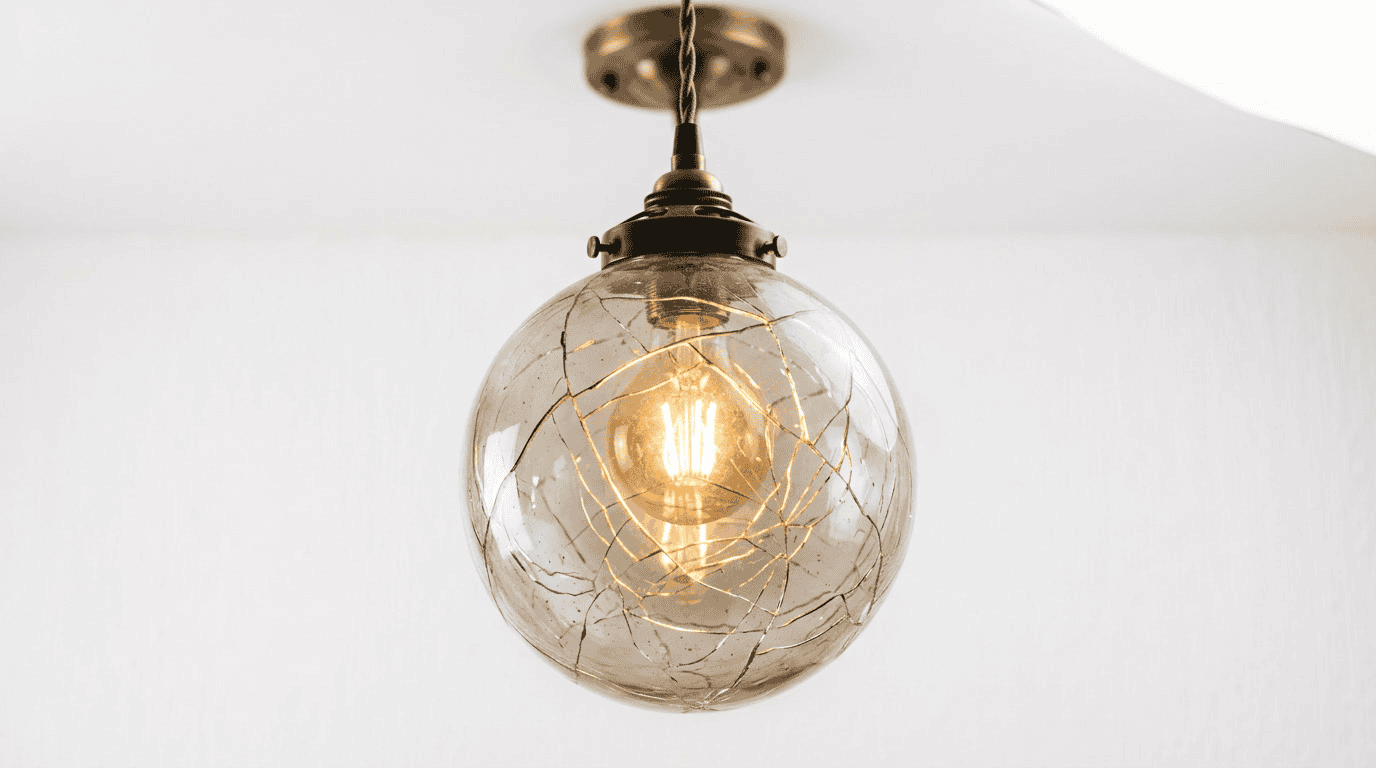
美しいガラスのランプシェードを取り付け、器具に完璧に設置したのに、3週間後には何の理由もなく縁にひびが入ってしまう。あるいは、長年毎日使っていたグラスセットが、ある普通の火曜日に食器洗い機の中で突然割れてしまう。もしこれに心当たりがあれば、あなただけではありません。ガラス製品の破損は、家庭や商業施設で最も一般的かつ厄介な問題の一つであり、年間数十億円もの交換費用、安全事故、運用停止による損失をもたらしています。なぜガラスが割れるのか、そしてそれを防ぐ方法を理解するには、まずガラスが物理的にどのように破損するのかを知ることが重要です。.
ガラス製品の破損とは?
ガラス製品の破損は、ガラス物体に加えられた機械的または熱的ストレスがその引張強度を超え、材料が破断することで発生します。金属とは異なり、ガラスは破損前に曲がったり塑性変形したりせず、突然かつ完全に破壊されます。この挙動は 脆性破壊. と呼ばれます。これにより、ガラスは優雅でありながら容赦のない素材となります。警告となるたわみや徐々に変形することはありません。持つか、持たないかのどちらかです。.
ガラスが割れる物理的理由
分子レベルで見ると、ガラスはアモルファス固体です。その原子は、金属やセラミックで見られる規則正しい結晶格子ではなく、無秩序なネットワーク状に配置されています。この構造がガラスに透明性や滑らかな表面、特有の性質を与えていますが、一度亀裂が進行し始めると、それを止める仕組みがほとんどないことも意味します。.
日本の 日本の大学によるガラス破壊力学の研究, によれば、ほとんどのガラス製品は理論的な強度を超える力に遭遇したために割れるのではありません。割れる原因は、 微小な表面欠陥 — 肉眼では見えない小さな傷や欠け、微細な亀裂 — であり、これが応力集中部となります。欠陥付近では、局所的な応力が物体全体の平均応力の100倍から1000倍にもなります。新品のガラス表面では安全な力でも、傷の先端では致命的となります。.
そのため、縁に欠けがあるグラスは、同じ形状で無傷のものよりもはるかに破損しやすくなります。欠陥はすべてのエネルギーを小さな亀裂先端に集中させ、ガラス中の音速(約1,500m/s)に近い速度で亀裂を進行させます。.
ガラスの強度と日常的なストレス
理論的には、ガラスは非常に強い素材です。管理された実験室環境で新たに引き出されたガラス繊維は、14,000MPaに迫る引張応力に耐えることができます。これは多くの鋼合金よりも強い値です。しかし実際には、日常の取り扱いによる表面損傷により、家庭用ガラス製品の実効強度は35~100MPa程度にまで低下します。傷がつくたび、他の硬い表面と接触するたび、食器洗い機のサイクルごとに、その余裕はさらに減少します。.
実際の結果として、1~2年日常的に使用されたガラス製品は、新品時と比べて明らかに弱くなっています。これはガラス自体の性質が変化したのではなく、表面損傷が蓄積したためです。.
| 応力の種類 | 一般的な原因 | ガラス製品に対する相対的リスク |
|---|---|---|
| 熱衝撃 | 冷たいガラスに熱い液体を注ぐ、熱いガラスに冷水をかける、急速なオーブン移動 | 非常に高い |
| 機械的衝撃 | 落下、硬い表面への衝突、洗浄中の衝突 | 高い |
| 残留製造応力 | 不十分なアニール処理、生産時の不均一な冷却 | 中~高 |
| 遅い亀裂成長 | 破損閾値以下での繰り返し応力サイクル | 中級 |
| 化学的攻撃 | 食器洗い機用洗剤、酸性飲料、長時間の湿気接触 | 低〜中 |
どの応力タイプがあなたの状況で支配的かを理解することが、ガラス製品の破損を防ぐ最も直接的な方法です。.
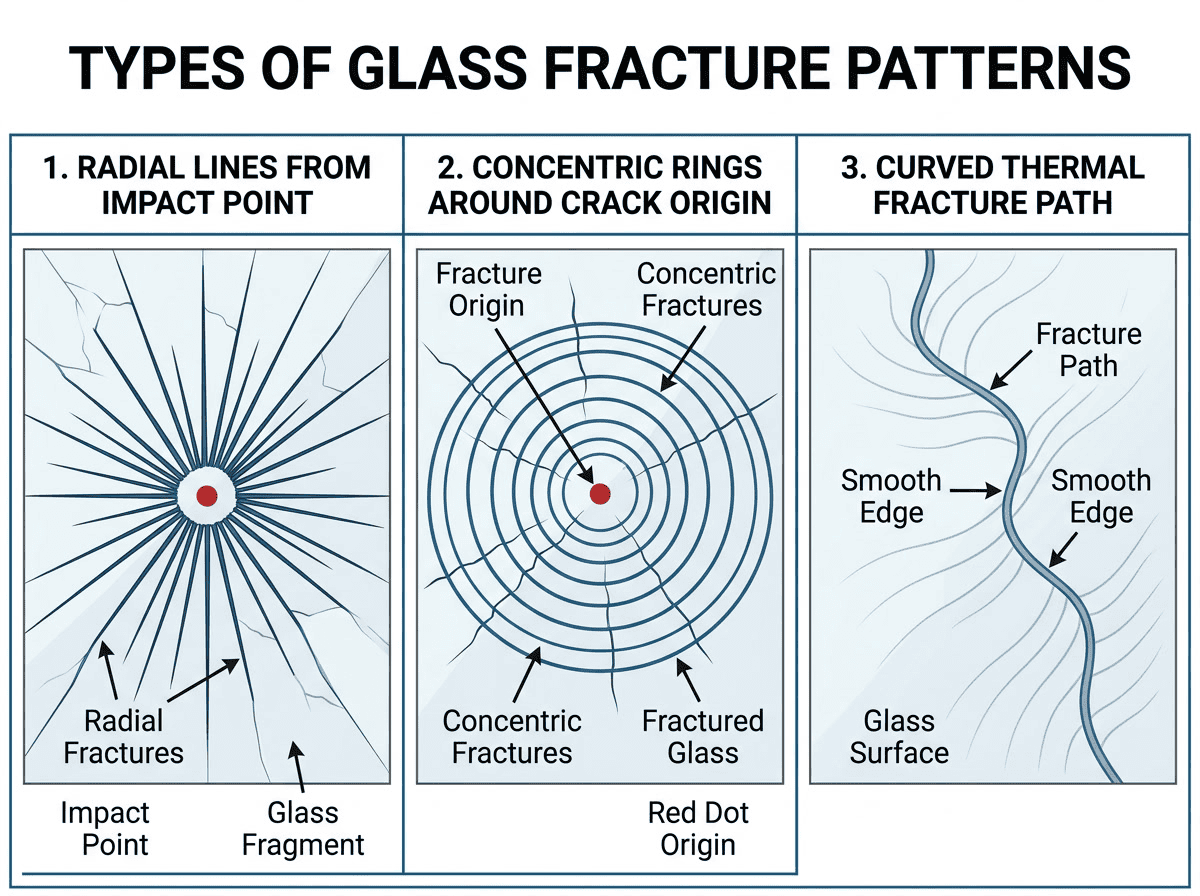
ガラス破壊パターンの主な3種類
すべてのガラス製品の破損が同じように見えるわけではありません。法科学的なガラス分析者や、壊れたガラスを注意深く観察する人は、破損の原因を示す独特な破壊パターンを認識します。 NISTのセラミックスおよびガラスの破壊解析リファレンスガイドによると, ガラスの破壊パターンは再現性があり診断的です。同じ原因は常に同じパターンを生み出します。パターンを読むことで、何が問題だったかが分かります。.
放射状破壊
放射状破壊は、起点から車輪のスポークのように外側へ広がります。これは典型的な機械的衝撃のサインであり、ガラスが落下したり、硬い物体で強く打たれたときに見られます。破壊線が収束(またはほぼ収束)する点が破損の始まりを示します。ガラス製ランプシェードでは、放射状破壊はしばしば取り付け部や金具と接触する縁部分から始まります。必ずしも破損が始まると思われる場所とは限りません。.
放射状破壊の重要な診断特徴は方向性です。破壊の起点から破壊線に沿って(壊れていない部分で慎重に)指を滑らせると、破壊面がわずかに曲がっていて、力が加わった側から反対方向に湾曲しているのが感じられます。これを「ハックル」パターンと呼び、衝撃点を示します。.
同心円(ヘルツ型)破壊
同心円破壊は、衝撃点を中心に円や弧を形成します。放射状破壊と組み合わさることで、車のフロントガラスやひび割れた画面でよく見られる「ブルズアイ」パターンが生まれます。同心円は、最初の衝撃後に応力波がガラス内を反射し、起点から特定の距離で二次的な張力ゾーンを作ることで形成されます。.
家庭用の薄いガラス製品(タンブラー、ワイングラス、ランプシェード用ガラス)では、純粋な同心円破壊はあまり見られません。ガラスが薄すぎて完全なヘルツ円錐形状を維持できないためです。部分的なブルズアイと放射状線が組み合わさって現れることが多いです。真に発達した同心円破壊は、より厚い装飾用ガラスや板ガラス、建築用ガラスで最もよく見られます。.
熱割れ
熱割れは最も誤解されやすい種類であり、ガラス製ランプシェードの所有者にとって最も重要なものと言えるでしょう。これらはガラス表面をゆるやかな曲線や方向転換を伴いながら横切る、なめらかで曲がったひび割れとして現れます。時には「怠惰な」割れ目と表現されることもあり、衝撃割れのような鋭い方向性がないのが特徴です。.
日本の ウィキペディアによるガラスの熱割れに関する技術的な解説, 熱割れにおけるひび割れの進行経路は、破損時の温度勾配によって生じる最大の引張応力の経路に沿って進みます。ガラス製品の片側がもう一方よりも速く加熱または冷却されると、両側は異なる速度でサイズを変えようとします。その結果生じる引張と圧縮の不一致は、引張応力が最も高い箇所で破壊が発生し、その箇所は温度勾配の変化に伴って移動するため、ひび割れの経路もさまよいます。.
熱割れの重要な特徴の一つは、割れ面がしばしばなめらかで平坦であり、衝撃割れに見られるハックルマーク(ざらつき)がないことです。これにより、後からでも機械的損傷と区別しやすくなります。.
| 割れの種類 | 見た目のパターン | 主な原因 | 最もよく見られる場所 |
|---|---|---|---|
| 放射状 | 一点から外側に放射状に伸びる線 | 衝撃、衝突、落下 | タンブラー、ランプシェード、窓ガラス |
| 同心円状 | 衝撃点の周囲に円形・弧状の輪 | 硬い鈍的な力による接触 | 厚いガラス、自動車ガラス、板ガラス |
| 熱的 | 滑らかで曲線的、蛇行する亀裂 | 急激な温度差 | ランプシェード、オーブンウェア、調理器具 |
| 自然発生 | 目に見える起点のないランダムな亀裂 | 強化ガラス中のNiS(硫化ニッケル)包有物 | 強化ガラス、建築用ガラス |
| 疲労 | 応力集中部に発生する微細な亀裂 | 繰り返しの限界未満のサイクル | 頻繁に扱われるガラス製品 |
ガラス製品破損の主な原因
破損の種類を理解することで、ガラスがどのように割れるかが分かります。 どのように これらの4つの原因が、家庭、レストラン、商業施設で発生するガラス製品の破損事故の圧倒的多数を占めています。.
熱衝撃 — 最大の原因
熱衝撃とは、ガラスの一部に急激かつ不均一な温度変化が起こり、ガラス内部で膨張の差が生じる現象です。ガラスは加熱すると膨張し、冷却すると収縮しますが、その速度は一定で予測可能です(熱膨張係数)。ガラスの一部が他の部分よりも早く温度変化すると、一方が膨張しようとするのに隣接部分が抵抗します。その結果、内部応力がガラスを引き裂きます。.
ガラス製品の破損を引き起こす典型的な熱衝撃の例:
- 事前に温めていないガラスに沸騰したお湯を注ぐ
- 食洗機から取り出したばかりの熱いガラスに冷水をかける
- 冷蔵庫から取り出したガラス製品を直接電子レンジに入れる
- 熱いガラスを冷たい御影石や金属のカウンタートップに直接置く
- 寒い部屋で冷たいガラス製ランプシェードのランプを点灯する(ランプ側は瞬時に加熱され、外側は時間がかかる)
重要な要素は ガラス全体の温度差, であり、絶対温度ではありません。ガラスが均一に150°Cに保たれている場合、特別なストレスはありません。そこに冷水をかけると、数秒で破損することがあります。.
一般的なソーダライムガラス(家庭用の飲み物用グラスや装飾花瓶、ランプグローブに使われるタイプ)は、約40〜70°Cの温度差まで熱衝撃に耐えられます。ホウケイ酸ガラス(パイレックスやデュランなどのブランド名で知られる)は150°C以上の温度差に耐えます。違いは熱膨張係数で、ホウケイ酸ガラスは同じ温度変化でもソーダライムガラスの約3分の1しか膨張しないため、差によるストレスも比例して小さくなります。.
実用的なヒント: 非常に熱いお湯でガラス製品を洗う必要がある場合は、冷水をかけるのではなく、布の上で徐々に冷ますようにしてください。温かい(熱くない)水で事前にガラスを温めてから熱い飲み物を注ぐと、15秒で熱衝撃のリスクを大幅に減らせます。.
機械的衝撃と落下による損傷
衝撃はガラス製品の破損原因として最も直感的です。しかし直感に反して、ガラス製品は衝撃の瞬間に 同じではありません 破損するとは限らず、衝撃後、時には数時間や数日後に、衝撃によって生じた目に見えない微細な亀裂が日常使用のストレスで徐々に広がり破損することがあります。.
これが、落下して「無事だった」ように見えたガラスが、通常の取り扱い中に突然割れる理由です。衝撃によって臨界未満の亀裂が生じ、すぐには破損しませんが、成長するには十分な大きさです。使用のたびにその亀裂に少しずつストレスが加わり、臨界長に達すると急激に広がって破損します。.
落下高さは予想よりも重要ではありません。衝突点の表面硬度の方がはるかに重要です。グラスを30cmの高さから御影石のカウンタートップに落とすと、同じグラスを60cmの高さから木製の床に落とすよりも壊れる可能性が大幅に高くなります。御影石は衝撃エネルギーを効率的にグラスに伝えますが、木材はそれを吸収し分散させます。.
研究によると ガラス破損に関する日本の材料科学プログラム ガラスの亀裂進展速度は材料中の音波速度によって制限されることが示されました。つまり、ある衝撃速度以下では、ガラスは単一の壊滅的な破壊ではなく、複数の小さな亀裂を生じる場合があります。この原理は合わせガラスの安全設計の基礎となっており、複数の層が亀裂の進展を遅らせ、衝撃時の完全な崩壊を防ぎます。.
製造上の欠陥と隠れた亀裂
すべてのガラス製品が同じ強度で始まるわけではありません。不適切な製造工程は、耐用年数を劇的に短縮する欠陥を生み出します:
不適切なアニール処理 は、おそらく最も一般的かつ重大な欠陥です。ガラスは成形後(吹きガラス、プレス、鋳造のいずれであっても)、アニール範囲(ソーダ石灰ガラスの場合は約450~550°C)でゆっくり均一に冷却する必要があります。これにより、成形時に生じた内部応力が緩和されます。急いだり不均一なアニール処理は、残留応力をガラス内に閉じ込めます。アニール不良のガラスは、内部応力だけで自然に破損したり、外部荷重で定格強度の一部で破損したりすることがあります。.
介在物 — ガラス内に閉じ込められた気泡、耐火物粒子、異物など — は内部応力集中部位を作ります。装飾用ガラスやランプシェード用ガラスでは、気泡が美的特徴と見なされることもありますが、構造的には中立ではありません。各気泡は応力集中部位であり、壁厚が薄くなった箇所です。.
モールドラインと継ぎ目の痕 — 圧製ガラスのランプシェードの球体によく見られるもので — 成形中にガラスが接合された場所を表します。これらの継ぎ目で、ガラスのマイクロ構造はわずかに異なり、残留応力が高くなります。圧製ガラスのランプシェードにおける放射状の亀裂は、衝撃部位ではなくしばしばモールドラインから発生します。.
非均一な壁厚 はより微妙な欠陥です。ランプシェードやガラス容器の壁厚が場所によって異なると、薄い部分は厚い部分よりも早く熱せん断され、わずかな温度変化の下でも熱勾配が生じます。だからこそ高品質なガラス器は壁厚がより均一です — 見栄えだけではありません。.
ガラスのランプシェードを取り付ける前は、装飾用ガラス器を購入する前には、作品を明るい光源の下に掲げて検査してください。気泡、見える継ぎ目の線、厚さのばらつき(明るい帯と暗い帯として現れる)を探します。複数の欠陥が見える作品は、設置前の耐用年数が短くなります。.
自发的なガラス製品の破損の説明
触れられずに砕けるガラスの物体 — ランプシェード、シャワーのドア、オーブンのパネル — に出くわすときほど、驚くことは少ないです。これは 自己発生破壊, と呼ばれ、熱処理されたガラスには特定の、よく記録された原因があります: ニッケル硫化物(NiS)含有物.
ガラスの製造過程で、鋼製機器の部品に含まれるニッケルと燃料源の硫黄が溶けたガラスの内部で結合し、ニッケル硫化物の粒子を形成します。未焼結のガラスではこれらの粒子は機械的には無害です。しかし、約620°Cまで加熱して急速に空冷するテンパリング過程では、NiS粒子が高エネルギーの準安定相に「固定」されます。室温で数か月から数年の間に、これらの粒子は徐々に相変化を起こし、約41 TP3T拡大します。その拡大は、表面が高い圧縮ストレスを受けた完全にテンパーされたガラス内部で起こり、最終的に蓄積された応力が解放され、壊滅的かつ突然、テンパーガラスの欠陥の特徴である小さなサイコロ状断片へとガラスを砕裂させます。.
NiS含有物による自己発生破壊は、設置後数日から数年経過した後、警告なしに外部トリガーなしで発生することがあります。シャワー用エンクロージャ、ガラスドア、オーブンパネル、建築用ガラスに使用される熱処理ガラスに影響します。熱浸漬試験(約290°Cで2時間の間、テンパーガラスを保持する)は、条件が整った場合に最も影響を受けるユニットを誘発しますが、産業界で普及しているわけではなく、100%効果的とは限りません。.
非テンパーの装飾用ガラス器とランプシェードには、見かけ上の「自己発生」破損はほとんどの場合、以前の衝撃によるサブクリティカルな亀裂が最終的に臨界サイズに成長したものです。.
ガラスランプシェードのガラス破損 — 何が違うのか
ガラス製のランプシェードは、上記のほぼすべての故障メカニズムの独自の交差点を占めています。装飾用ガラスであり(製造上のばらつきや表面欠陥がある場合があります)、光源からの長時間の熱にさらされ、異なる速度で膨張・収縮する金属金具と接触し、定期的に清掃・再設置されることで熱ショックを招くことがあります。シェード固有の破損リスクを理解することは、ガラス照明を所有・設置・指定する人にとって不可欠です。.
ランプシェードのガラスが特に脆弱な理由
ほとんどのガラス製ランプシェードは吹きガラスまたは圧着式ソーダ石灰ガラスを使用します。吹きガラスは厚さが均一である傾向がありますが、手吹きの作品には壁の厚さにわずかな差が生じることがあります。ペンダントグローブ、学校灯風シェード、ドラム形ペンダントなどで広く使用される圧着ガラスは、寸法的には一貫性がありますが、残留モールドラインの応力を保持している場合があります。.
典型的なランプシェードガラスの壁厚は2–4 mmであり、軽量で半透明にするには薄く、外部温度差が modest であっても壁全体の温度勾配は比較的小さいため、“安全な動作温度勾配”と“破壊温度勾配”の間の余裕は、厚いガラス物体よりも狭くなります。.
熱源と熱循環リスク
ガラス製ランプシェードの破損にとって最も重要なリスク要因は 熱循環 — ランプを点灯・消灯するたびに起こる繰り返しの加熱と冷却です。各サイクルでガラスにはわずかな応力がかかります。何千回というサイクルの中で微小亀裂が成長します。これが、2年間問題なく機能していたガラスのランプシェードが、完全に日常的な使用日として見えるある日突然ひび割れる理由です。累積疲労が既存の欠陥を臨界サイズへと導いたのです。.
光源のタイプは非常に重要です。伝統的な60ワットの白熱電球はガラス表面で200°C以上に達します。同じ光量を生み出す10ワットのLED相当品は50°Cを大幅に下回ります。白熱球からの熱循環応力は、同等のLEDに比べて約10〜15倍程度大きくなります。LED電球へ切り替えることは、ガラス製ランプシェードの寿命を延ばす最も効果的な手段の1つです。.
同様に重要なのは: ランプのワット数とシェードの定格最大値との関係. 定格ワット数を超えると、熱がガラスの首、すなわちシェードが本体ハードウェアと接触する取り付け部に集中します。ここはすでに金属取り付け部の応力が最も高い場所です。この熱的・機械的応力が同じ場所に同時に作用する組み合わせは、早期の破損の信頼できるレシピです。.
ガラス器具の破損を招く一般的な取り付けミス
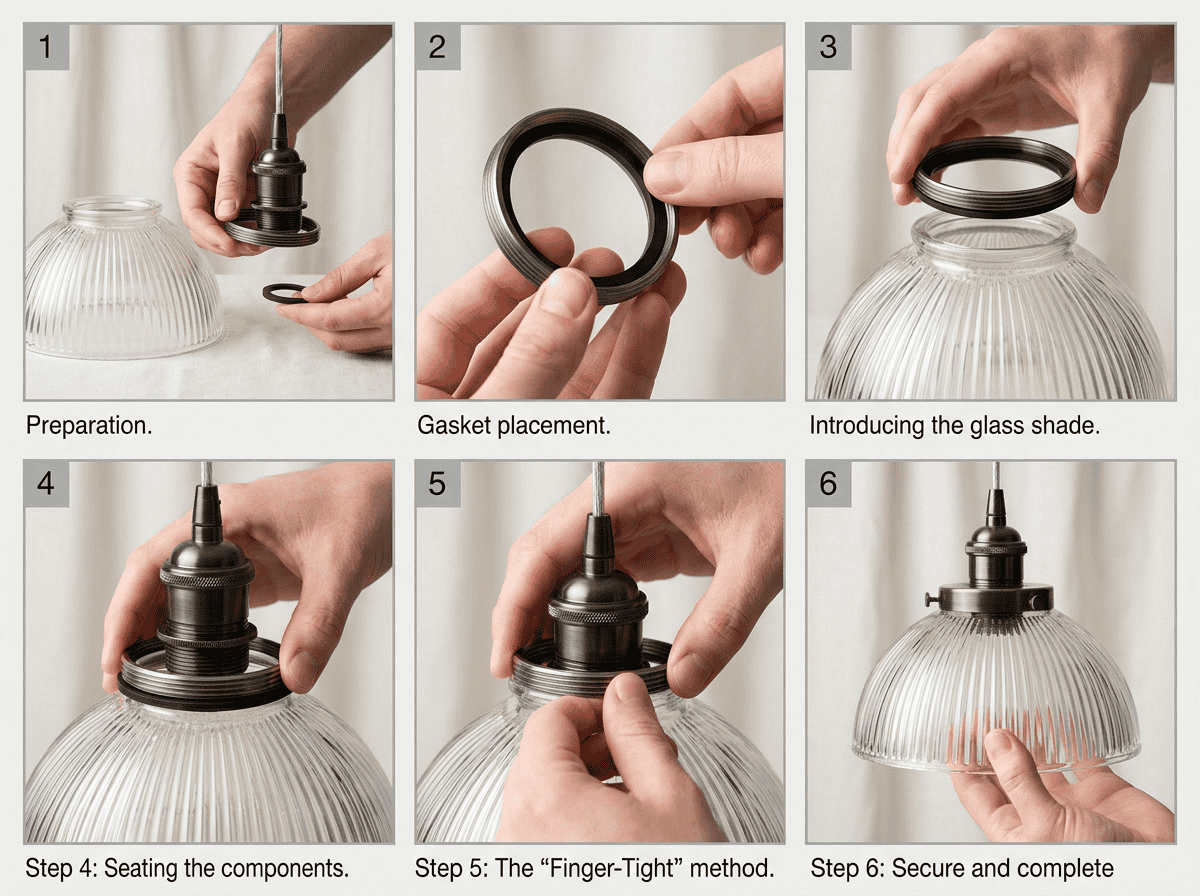
- 取り付けリングを過度に締め付けること。. 金属のリングは接触点でガラスを圧迫します。ランプが加熱されると金属は外側へ膨張し、ガラスは四方へ膨張したいとします。リングがきつすぎると、ガラスの自然な膨張を抑制し、接触縁部に局所的な応力を生じさせます。時間が経つと、取付け接触点から放射状の亀裂を生じさせます。.
- ガラスと金属の間にガスケットなし。. 同等の温度で金属はガラスよりも膨張します(熱膨張係数が高いため)。金属継手とガラス縁の間にゴム、シリコン、フェルトのガスケットがないと、繰り返しの加熱と冷却サイクルがガラスに金属の動きを受けさせ、ガラスはその交渉を失います。.
- 冷たいガラスを暖かい器具に取り付ける。. 室温のランプ器具でも、未加熱のガレージや屋外保管から持ち込んだガラスより20〜30℃高い場合があります。暖かい取り付け部に直接冷えたガラスを取り付けると、接触点で即時の熱勾配が生じます。.
- 髪の毛のような亀裂を無視する。. ガラスのランプシェードにある髪の毛のような亀裂は美観上の欠陥ではなく、進行中の構造的破損です。髪の毛状の亀裂を持つガラスランプシェードは「実際に割れるまで」使用せず、すぐに交換すべきです。“
ガラス製品の破損を防ぐ方法
熱衝撃の予防、機械的保護、情報に基づく購入が、ガラス製品の破損を防ぐ三本柱です。いずれも高価な機器を必要とせず、安定した習慣と上記の破壊機構の基本的な理解があればよいのです。.
保管と取り扱いのベストプラクティス
飲用グラスおよび装飾用ガラス製品について:
- グラスは縦に保管し、決して縁と縁を互いにつなげて重ねないでください(縁の積み重ねは最も破損しやすい縁部に荷重を伝えます)
- キャビネット内で保管するグラスの間に少なくとも1cmの隙間を保つ—振動と接触は微小な損傷を生じ、時間とともに蓄積します
- 頻繁な振動が生じる保管環境(空調機器の近く、歩行者の通る動線の上階など)では、キャビネットの棚板リースやフェルト区画を使用してください
- ガラス器具は数か月おきに点検してください――各部を光源にかざして、縁や底の欠け、擦り傷、髪の毛状の亀裂がないか確認します
ガラスのランプシェードに関してのみ特に:
- ガラスと金属の取付け金具の間には必ずゴムまたはシリコーングリースを使用してください――この1つの予防策が、最も一般的なシェードの破損原因を防ぎます
- ガラスシェードの金具は指で締められる程度に締めた後、さらに4分の1回転までにとどめます――決してねじり締めはしないでください
- 新しいランプシェードは取り付け前に室温に慣らす時間を設けてください(冷蔵庫保管または屋外輸送から少なくとも30分以上)
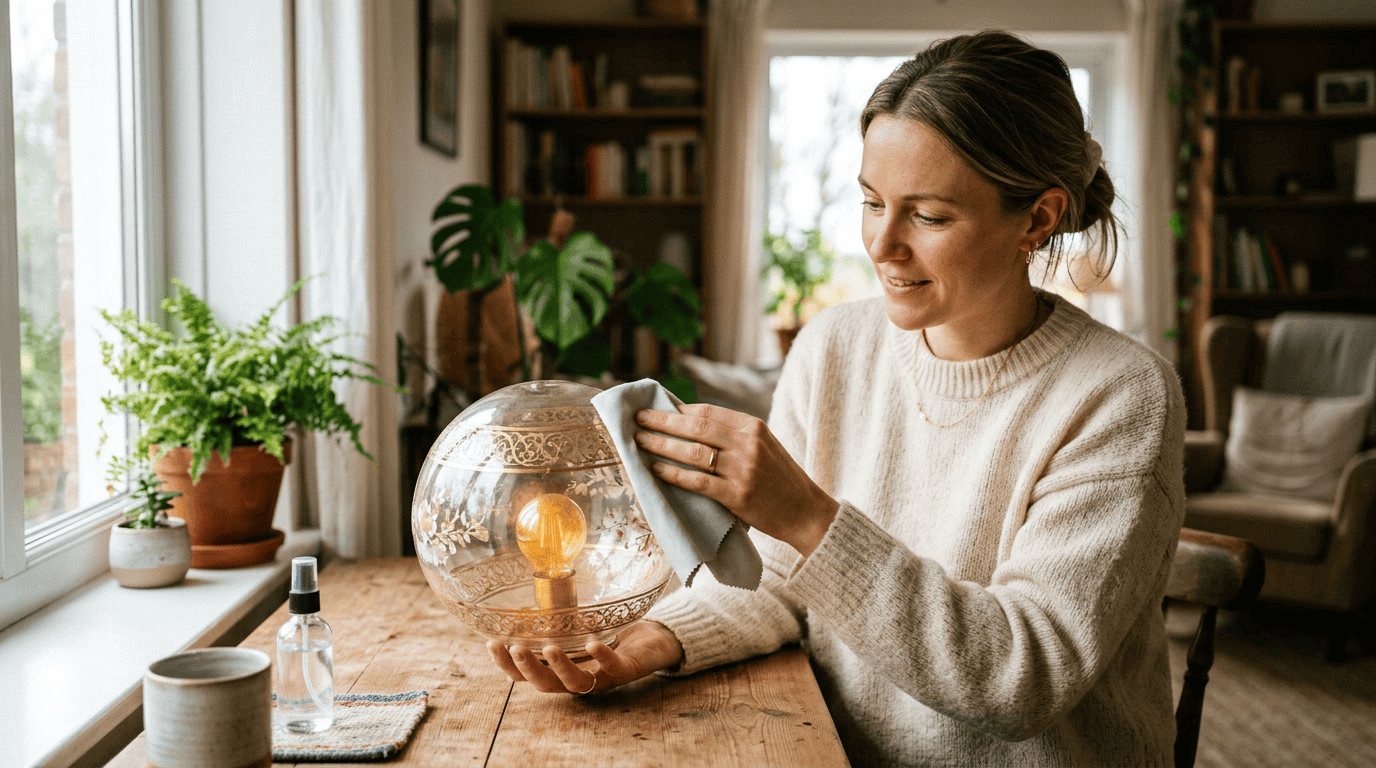
- 清掃時は熱的過度を避けてください:室温またはぬるま湯のみを使用し、縁をつかむのではなく下から支える形で作業します
温度管理のヒント
ほとんどの熱衝撃によるガラス器具の破損は、親切な温度管理で防ぐことができます:
- プレ warm glasses 熱い液体を注ぐ前に—外側を15〜20秒間流水で温めると熱勾配が減少します
- 畳んだ布またはシリコンマットの上で熱いガラス器を冷ます —冷たい石材、金属、または磁器タイルの上に直接置かないでください
- ボロシリケートガラスを使用 一般的な高温用途—熱い飲み物、オーブン使用、または高出力ランプ装置には特に推奨されます。熱 shock耐性の利点(150°C以上対40–70°Cのソーダリムとは明確に差がある)は実在し、重要です
- 非常に冷たいガラスは電子レンジで加熱しないでください — ガラス壁が冷たいままで液体内部の熱が集中し、内側からの熱ショックを引き起こします
- すべてのガラス製ランプシェード装置でLED電球に切替 — 温度低下が劇的で、ランプシェードの使用寿命を直接延長します
割れにくいガラスの選択
購入時に選ぶガラス組成は、割れに対する耐性の上限を決定します。要求の高い用途で、熱特性が劣るガラスを丁寧に扱っても完全には補えません。.
| ガラスの種類 | 熱衝撃耐性 | 耐衝撃性 | 最適な用途 |
|---|---|---|---|
| ソーダライムガラス | 約40–70°Cの差 | 中程度 | 冷たい飲み物、装飾品、低出力のランプシェード |
| ホウケイ酸ガラス | ~150–200°C 差 | 中程度 | 温かい飲み物、オーブン使用、高ワット数のランプシェード |
| 焼鈍(強化)ガラス | ~200°C+ 差 | アニーリングガラスの約4–5倍強い | 屋外用ランプシェード、建築用ガラス、ハイ・トラフィックエリア |
| アルミノシリケートガラス | ~200°C+ 差 | 高い | 特殊高温用途、高級調理器具 |
| ラミネートガラス | 中程度 | 非常に高い — ひび割れ保持性 | 安全ガラス、傾斜ガラス、ガラス床 |
LED電球を使用する標準的な室内用ガラスシェードには、品質のソーダ石灰ガラスで十分適切です。ただし適切に取り付け・維持管理されている場合に限ります。雨と温度の極端な変化にさらされる屋外用シェードには、熱強化ガラスが正しい仕様です。高ワット数のハロゲン灯や特殊白熱灯用途には、ホウ珪酸ガラスが有意な保護を提供します。.
ガラス製シェードを購入時に評価する際には、次の点を確認してください:
- 壁厚が均一であること — 光源を透過させたときに均一な半透明として視認できる
- 気泡や inclusions の欠如 — 明るい背景に対して暗い斑点や歪みとして視認できる
- 滑らかで火花のあるエッジ 球体とペンダントシェード上で――機械切断されたエッジには微小なギザミがあり、亀裂の進行点となる
- 公称ワット数の表示 — いかなる品質のランプシェードも最大ワット数の仕様を備えるべきである
Breakage-Resistant Glassware の将来動向(2026年以降)
ガラス業界は、消費者の安全要請、ガラス廃棄物削減の持続可能性圧力、商業環境における破損コストの経済性などに動機づけられ、より割れにくい次世代ガラスの開発に積極的に取り組んでいる。.
次世代ガラス組成と表面処理
イオン交換強化――Corning Gorilla Glass や AGC Dragontrail などのブランド名の下でスマートフォンの画面に広く用いられている技術が、食器や装飾用ガラスにも適用されつつある。このプロセスはガラス表面に molten potassium salt bath を浸すことで、表面の小さなナトリウムイオンを大きなカリウムイオンに置換する。サイズの不一致によりガラスの外層40–80マイクロメートルに圧縮応力層が生じ、表面の亀裂が伝播する前にそれを打ち消さねばならない。結果として、光学特性に変化を与えることなく、ドロップ耐性と傷耐性が3–5倍向上する。.
イオン交換処理を食器へ適用した最初の商用製品が市場に登場しており、製造コストの低下とともに装飾用ガラスやランプシェード用途へ技術が移行している。.
保護的ソル-ゲルコーティングを用いた表面処理は別の選択肢である。これらの薄いコーティング(通常は厚さ1ミクロン未満)は表面の微小傷を埋め、既存の欠陥における応力集中係数を低減する。実験室用ガラスの一部にはすでに使用されており、消費者向け用途について評価されている。.
として強調された ノートルダム研究によるガラス調理器具の破損, 、ほとんどのガラス物の失敗は材料の理論強度不足が原因ではなく、時間とともに蓄積した表面のダメージが低応力の亀裂伝播を可能にするためである。この洞察は、ガラス器具の耐用年数を延ばす最も実用的な近期の道筋として表面処理へ直接的に指し示している。.
スマートモニタリングと予測破損検知
建築物および消費者向け applications での適用を目指して、長年産業用パイプラインと圧力容器の検査に用いられてきた音響放出監視技術が小型化されつつある。このシステムは、亀裂が破壊長さに達する前に、ガラスにおける亀裂伝播の臨界以下の音響署名を検出し、壊滅的な破損が起こる前に警告を提供する。.
高価な建築用ガラス(ガラスの橋、ガラス床、構造ガラス手すり)にはすでにこの種の監視システムが商業的に入手可能である。装飾用ガラスや家庭用ランプシェードについては、費用対効果の高い導入は5〜10年後が見込まれるが、軌道は明確である。.
より近い将来の話題: ガラスメーカーが用いる機械視覚品質検査システムは、表面欠陥、含有物、厚さのばらつき、焼鈍の不均一さを、目視品質検査を回避して検出できるようになってきている。これらのシステムで製造されたガラス器具は欠陥率が有意に低くなり、それが直接的にガラス器具の平均耐用年数の延長へとつながる。.
| 発展 | タイムライン | ガラス器具の破損に対する期待影響 |
|---|---|---|
| 装飾用ガラスのイオン交換処理 | 2027年まで | 3〜5倍の耐落下衝撃性向上 |
| ゾルゲル保護表面コーティング | 2026年まで | 傷に対する耐性の延長、欠陥の成長速度の遅延 |
| 工場でのAI光学品質検査 | 現在(プレミアムメーカー) | 欠陥率の低減、隠れた欠陥の減少 |
| 音響放出亀裂監視 | 2028年〜2032年の消費者向けアプリケーション | 故障前の早期警告 |
| 自己修復型ガラスコーティング | 2030+ | 表面亀裂の成長を阻止する可能性 |
FAQ:ガラス製品の破損
どうすればガラス器の割れをあまり起こさなくなるだろうか?
まず温度管理を監査してください——最も一般的な対策は熱衝撃をなくすことです。熱い液体を注ぐ前にグラスを予熱し、熱いグラスをすすぐ前に徐々に冷ますことです。それから保管を確認してください:縁と縁を積み重ねると毎回最も脆い縁が傷つきます。これらの変更を行っても割れが続く場合は、より丈夫なガラス種に切り替える(高温使用にはホウケイ酸ガラスがおすすめ)か、食器洗浄機の水温とサイクル設定がガラス器には過度でないかを点検してください。.
なぜ私のグラスはよく割れるのですか?
繰り返しの割れは最も多くは食器洗浄機の使用、積み重ねによる縁の損傷、または時間とともに蓄積する見えない衝撃損傷に起因します。食器洗浄機は同時に三つのガラスストレス要因を組み合わせます:高温の水、過度な洗剤成分、サイクル終了時の急激な温度変化。グラスをぬるま湯で手洗いすることは耐用年数を大幅に延ばします。さらに、グラスの縁で最初に欠けているかを確認してください——欠けた縁は応力を集中させ、故障を早めます。.
ガラスはどの重量で壊れますか?
ガラスは重量の閾値で壊れるのではなく、載荷が接触面積全体にどのように分布しているかによる応力レベルで壊れます。非常に鋭く集中した力(ナイフの刃、石の点)はわずか数ニュートンでガラスを折ることがあります。同じガラスは広くクッション状の接触から何百ニュートンも支えることができます。荷重の形状は大きさと同じくらい重要です——ランプのシェード継ぎ手にゴムガスケットがあると、挟み力を減らさなくても割れのリスクを著しく減らします。.
なぜガラスは触れられることなく自発的に割れるのですか?
熱処理強化ガラスでは、ニッケル硫化物の含有物が焼鈍後に緩慢な相変化を起こし、約4%の膨張を経てガラスの圧縮応力の解放を突然引き起こすことが、自発的割れの原因です。非強化ガラスでは、自発的割れと思われる現象はほぼ常に以前の衝撃損傷による遅延破損です——亀裂が最終的に破損長さに成長し、追加の外部トリガーなしに発生します。.
髪の毛のヒビが入ったガラスのランプシェードを使い続けても大丈夫ですか?
いいえ。ガラスのランプシェードの髪の毛のヒビは外観上の欠陥ではなく、現在進行形の構造的損傷です。ヒビはランプの熱サイクルによって拡大します。故障が発生します——いつ起こるかが問題です。ヒビの入ったランプシェードを継続使用すると、突然のガラス破損とけがのリスクが高まります。速やかに交換してください。.
ホウケイ酸ガラスはランプシェードに対する価格プレミアムに値しますか?
白熱灯やハロゲン灯の定格ワット数付近で使用するランプシェードの場合は、はい——ホウケイ酸ガラスは熱衝撃耐性が大幅に高い(ソーダライムガラスの約150°C以上 vs. 40–70°C)ため、熱サイクルによる故障リスクを実質的に低減します。現代のLED電球を使用し、より低温で動作するランプシェードの場合は、正しいガスケットと締付けトルクで適切に取り付ければ、品質のソーダライムガラスで十分です。.
割れたガラス器の安全な処分方法はどうすべきですか?
割れたガラスは新聞紙を何重にも包むか、 rigidな段ボール箱に入れて処分してください。薄いビニール袋に緩く割れたガラスを直接入れないでください——袋を貫通して袋が切れ、廃棄物処理作業者に切創の危険を生じさせます。 アイオワ大学環境健康安全部のシャープスおよび割れたガラスの処分に関するガイドライン, ガラスを柔らかい容器に入れることは、廃棄物管理従業員の間で指を切る傷の主な原因のひとつです。.
ガラスのランプシェードを破損リスクを高めずにきれいにする最良の方法は何ですか?
ぬるま湯を使用します—熱すぎず、冷たすぎず。 rimをつかむより下からシェードを支えます。柔らかく、糸くずの出ない布を使用します。再設置する前に、シェードを暖かい器具の上で完全に空気乾燥させてください。ホウ砂ガラスには強いアンモニア系クリーナーは避けてください。高濃度のアンモニアは繰り返しの曝露でガラス表面を傷つけることがあります。.
結論
ガラス器具の破損は偶然ではありません。割れたほとんどの破片には追跡可能な原因があります——熱ショック、取り扱いと食器洗い機の使用による微小な損傷の蓄積、生まれた時点で強度を低下させた製造欠陥、または設置時のストレスがガラスを破損へと繰り返し運ぶことです。これらの機構を理解することで、破損を避けがたいフラストレーションから、ほとんど防げる問題へと変えることができます。.
特にガラスのランプシェードについては、光源からの熱サイクル、ガラスと金属部品との膨張差、装飾用ガラスの組成の組み合わせが、適切な対策で大幅にリスクを減らせる要因を生み出します。ゴムパッキン付きの正しい取り付け、同等の電球ワット数、清掃と取り付け時の温度変化を徐々に行うこと、早期ひび割れの兆候を定期的に点検することです。LED電球へ切り替えるだけでも、ガラス製のシェードにかかる熱的サイクルストレスを桁違いに減らすことができます。これはほとんどの使用者が実行できる最も効果の高い変更です。.
次にガラスのランプシェードや装飾用ガラス器を選ぶときには、均一な壁厚、気泡のない清浄なガラス、滑らかな焼結エッジ、明確に記載されたワット数表示を知っておくと良いでしょう。その知識を一貫して適用することが、最も効果的なガラス器の破損防止ツールです。.