Cam Lamba Siperleri Nasıl Üretilir: Şekillendirme, Tavlama ve Bitirme
Cam lamba siperlerinin tümü aynı süreçle yapılmaz. Bir siper; erimiş cam kütlesinden ağızla üflenebilir, bir kalıpta preslenebilir, brülörde borosilikat tüpten şekillendirilebilir veya düz bir ham parça ısıla şekillendirilebilir. Şekillendirmenin ardından parça tavlanır, gerektiğinde kesilir veya taşlanır, bitirilir ve teknik resme veya onaylı numuneye göre kontrol edilir.
Bu süreç tercihi bir alıcı için önemlidir. Takım maliyetini, tekrarlanabilirliği, et kalınlığı değişimini, yüzey karakterini, sipariş miktarını ve hangi boyutların en yakın kontrole ihtiyaç duyduğunu etkiler. Bu durum, bir tedarikçi özel bir siper için fiyat teklifi vermeden önce netleştirilmelidir.
Cam bir harmanla başlar, ancak bir lamba siperi bir süreç kararıyla başlar
En yaygın cam silika kumu, sodyum karbonat (soda), kireç taşı ve genellikle geri dönüştürülmüş cam ile başlar. Bileşenler tartılır, karıştırılır, eritilir, arıtılır, şekillendirilir ve soğutulur. Glass Alliance Europe yaklaşık 1300–1600°C'lik endüstriyel erime sıcaklıklarını tanımlarken, tam reçete ve çalışma aralığı cam ailesine ve son kullanıma göre değişiklik gösterir.
Birincil cam yapımı ile siper şekillendirme arasındaki ayrım, bir tedarikçiyi değerlendirirken faydalıdır. Bazı fabrikalar ham bir harmanı eritir. Diğerleri satın alınan cam boruları, ham parçaları veya önceden eritilmiş camı şekillendirir. Her iki yol da uygun olabilir, ancak tedarikçi hangi malzemenin sürecine girdiğini ve hangi işlemlerin şirket içinde gerçekleştirildiğini açıklamalıdır.
| Malzeme veya girdi | Ne işe yarar | Alıcının onaylaması gerekenler |
|---|---|---|
| Silika | Ana cam ağını oluşturur | Cam ailesi ve berraklık gereksinimi |
| Soda veya başka bir eritici (flaks) | Silikanın eritilmesi için gereken sıcaklığı düşürür | Formülasyonun uygulamaya uygun olup olmadığı |
| Kireç taşı ve diğer stabilizatörler | Kimyasal kararlılığı ve dayanıklılığı artırır | Tedarikçinin beyan ettiği cam bileşimi veya malzeme şartnamesi |
| Kırık cam (Cullet) | Yeniden eriyebilen geri dönüştürülmüş cam | İlgili durumlarda renk kontrolü ve kirlilik kontrolleri |
| Renklendiriciler veya matlaştırıcılar | Şeffaf, opal, kehribar, duman rengi veya diğer efektler oluşturma | Rengin tüm gövdede mi, katmanlı mı yoksa yüzeye uygulanmış mı olduğu |
The Corning Cam Müzesi gösterilerinde kullanılan soda-kireç camı için /20/10 oranında silika-soda külü-kireçtaşı bileşimi verir. Bu, evrensel bir lamba başlığı formülü değil, yararlı bir illüstrasyondır. Tedarikçiye özel bir yüzde, erime sıcaklığı veya ısıl sınır, destekleyici belgelendirme gerektirir.
Yedi aşamalı cam lamba başlığı üretim süreci
1. Geometriyi ve kabul noktalarını tanımlayın
Üretim, bir teknik resim, fiziksel bir referans veya her ikisi ile başlamalıdır. Belge; duy açıklığını, toplam yüksekliği, maksimum çapı, duvar veya kenar gereksinimlerini, delik konumlarını, bitiş yüzeyini ve metal donanımla birleşmesi gereken tüm yüzeyleri içermelidir.
Her boyut aynı toleransı hak etmez. Başlığı bir tutucuya yerleştiren bir duy açıklığı normalde dekoratif bir gövde kıvrımından daha kritiktir. Teknik resim, özellikle küçük şekil varyasyonlarının sürecin bir parçası olduğu üfleme işler için işlevsel boyutları görsel referans boyutlarından ayırt etmelidir.
2. Cam rotasını ve kalıplama takımını seçin
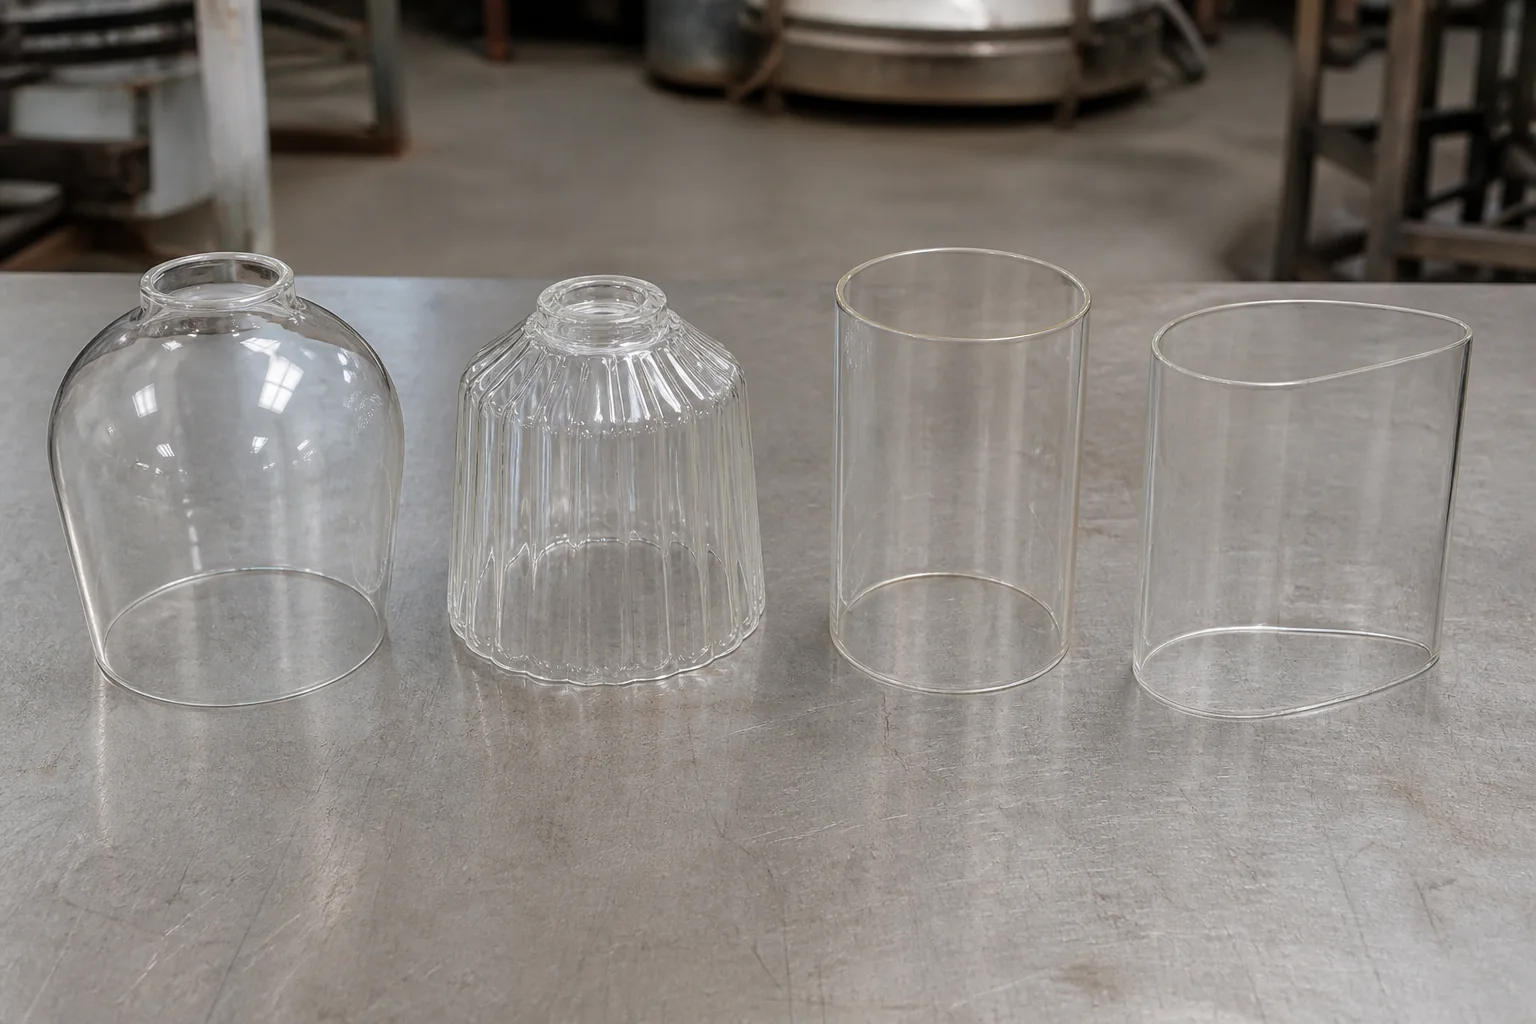
Tedarikçi daha sonra tasarımı bir şekillendirme rotasıyla eşleştirir. Kasıtlı el yapımı varyasyonlara sahip basit, yuvarlak bir başlık cam üflemeye uygun olabilir. Tekrarlanabilir bir kabartma desen veya yüksek hacimli bir program preslemeye işaret edebilir. Küçük borosilikat formlar boru şeklinde başlayabilir. Sığ kavisli bir panel, levhadan kesilip bir kalıbın üzerine veya içine gelecek şekilde ısıla şekillendirilebilir.
Takımlar; üfleme kalıpları, pres kalıpları, şekillendirme aparatları, kesme aparatları, delme aparatları ve ölçü aparatlarını içerebilir. Her kritik boyutu hangi takımın kontrol ettiğini ve tekrar siparişler için saklanan bir onay numunesinin kullanılıp kullanılmayacağını sorun.
3. Başlığı şekillendirin
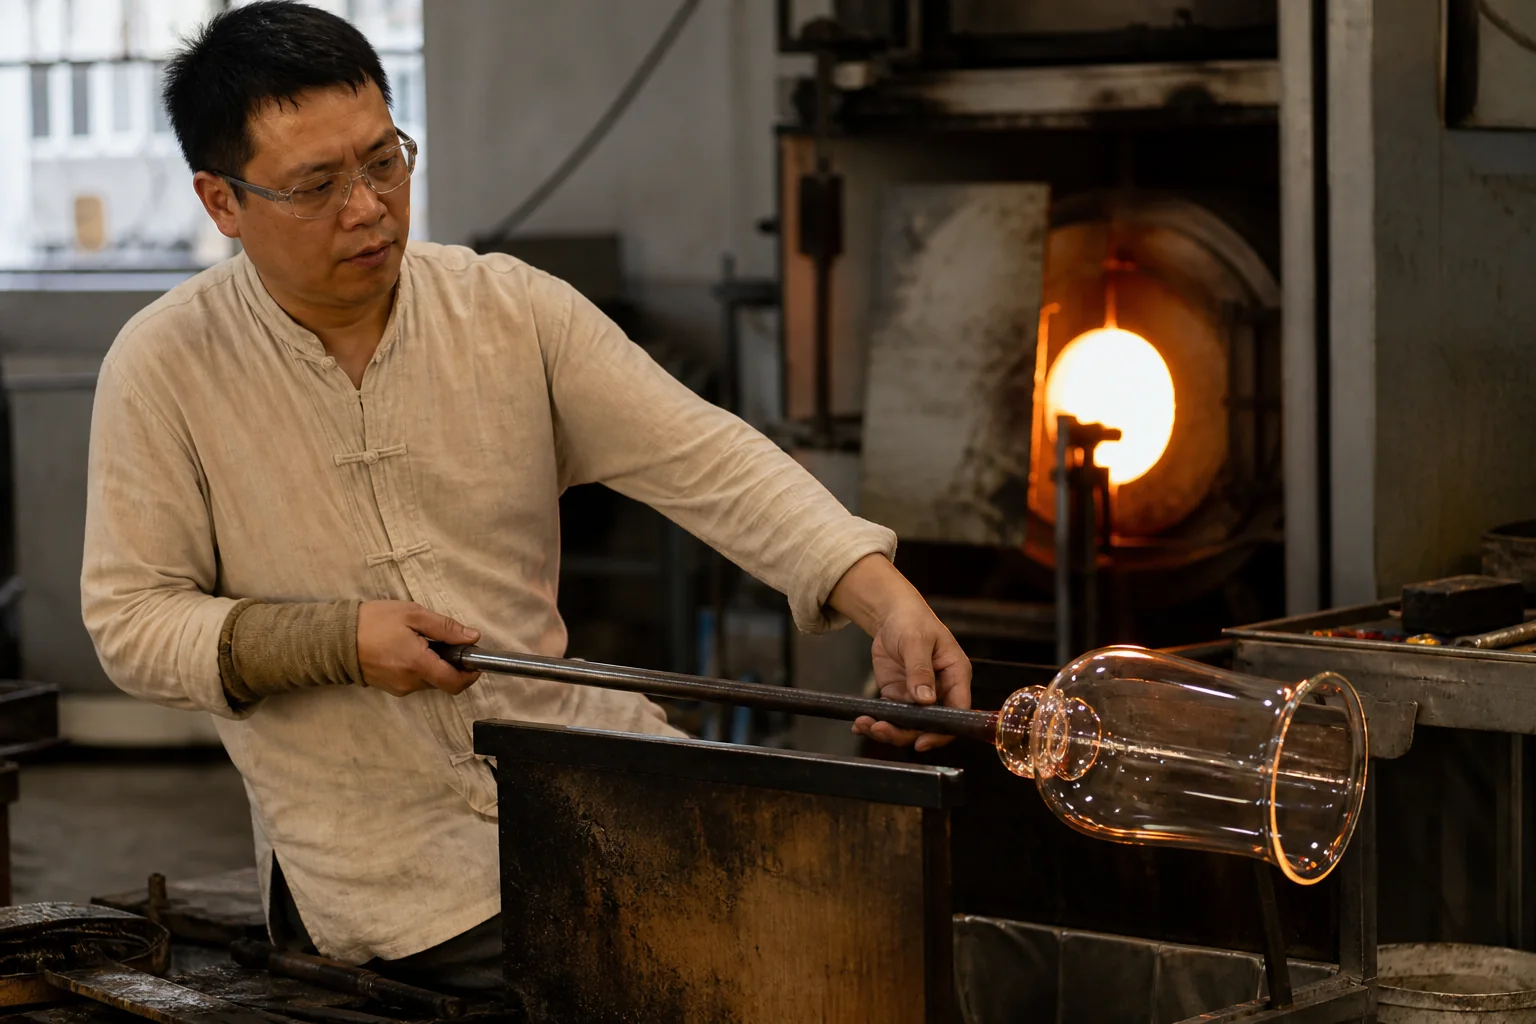
Cam üflemede, bir cam ustası üfleme borusu üzerinde erimiş cam toplar, bunu bir mermer tabla üzerinde merkezler, hava verir ve genişleyen balonu aletler, yerçekimi ve bazen bir kalıp yardımıyla şekillendirir. Ulusal Park Servisi'nin cam üfleme dizisi aynı temel işlemleri belgeler: toplama, mermerle şekillendirme, üfleme, yeniden ısıtma, şekillendirme, aktarma ve nihai şekillendirme.
Makine preslemede, ölçülü bir miktar sıcak cam bir kalıba girer ve bir zımba onu boşluğa iter. Kalıp, geometrinin ve yüzey detaylarının büyük kısmını taşır; bu da tekrarlanabilirlik ve üretim hacminin önemli olduğu durumlarda bu rotayı faydalı kılar. Geliştirme sırasında kalıp dikişleri, eğim, ağız geometrisi ve takım aşınması dikkate alınmalıdır.
Lamba işçiliği, cam boruyu veya çubuğu yumuşatmak için yerel ısı kullanır. Genellikle operatörün camı bir alevde döndürüp şekillendirdiği borosilikat bileşenler ve daha küçük formlarla ilişkilendirilir. Isıyla şekillendirme veya çökertme, bir fırında yumuşayan ve bir kalıba uyum sağlayan kesilmiş bir ham parça ile başlar. Bu süreçler aynı takımlama, duvar davranışı veya maliyet yapısına sahip değildir, bu nedenle birbirinin yerine geçebilir yöntemler olarak teklif edilmemelidir.
Ana şekillendirme yöntemlerinin karşılaştırması
| Şekillendirme yöntemi | Genellikle şu amaçla değerlendirilir | Tartışılacak varyasyon | Erken kaynak sağlama sorusu |
|---|---|---|---|
| Ağızdan üfleme | Yuvarlak, organik, kaburgalı, kabarcıklı veya daha küçük partili formlar | Et kalınlığı dağılımı, gövde profili, kabarcıklar, ağız ve duy bileziği ölçüleri | Şekil serbest üfleme mi yoksa kalıp üfleme mi? |
| Makineyle preslenmiş | Tekrarlanabilir profiller, kalıplanmış detaylar ve daha büyük üretim serileri | Kalıp izleri, çapak, takım aşınması, yüzey aktarımı | Hangi takım gereklidir ve hangi ölçüleri kontrol eder? |
| Lampworking (şalümo ile şekillendirilmiş) boru | Daha küçük borosilikat siperler ve tüpten elde edilen geometri | Eşmerkezlilik, sızdırmazlık veya kesim kalitesi, bölgesel takım izleri | Başlangıç malzemesini hangi tüp boyutu ve cam kalitesi oluşturur? |
| Isıyla şekillendirilmiş levha | Sığ kavisler, siperler, paneller ve açık profiller | Kenar bitişi, esneme payı, kalıp temas izleri, düzlemsellik | Boş parça fırında mı bükülüyor, çöktürülüyor veya başka bir şekilde mi şekillendiriliyor? |
Tek bir en iyi yöntem yoktur. Doğru seçim; malzemeyi uygun olmayan bir sürece zorlamadan, gerekli geometriyi, görünümü, miktar ve kabul sınırlarını üretebilen seçenektir.
Tavlama kontrollü bir soğutma adımıdır, bir pazarlama etiketi değil
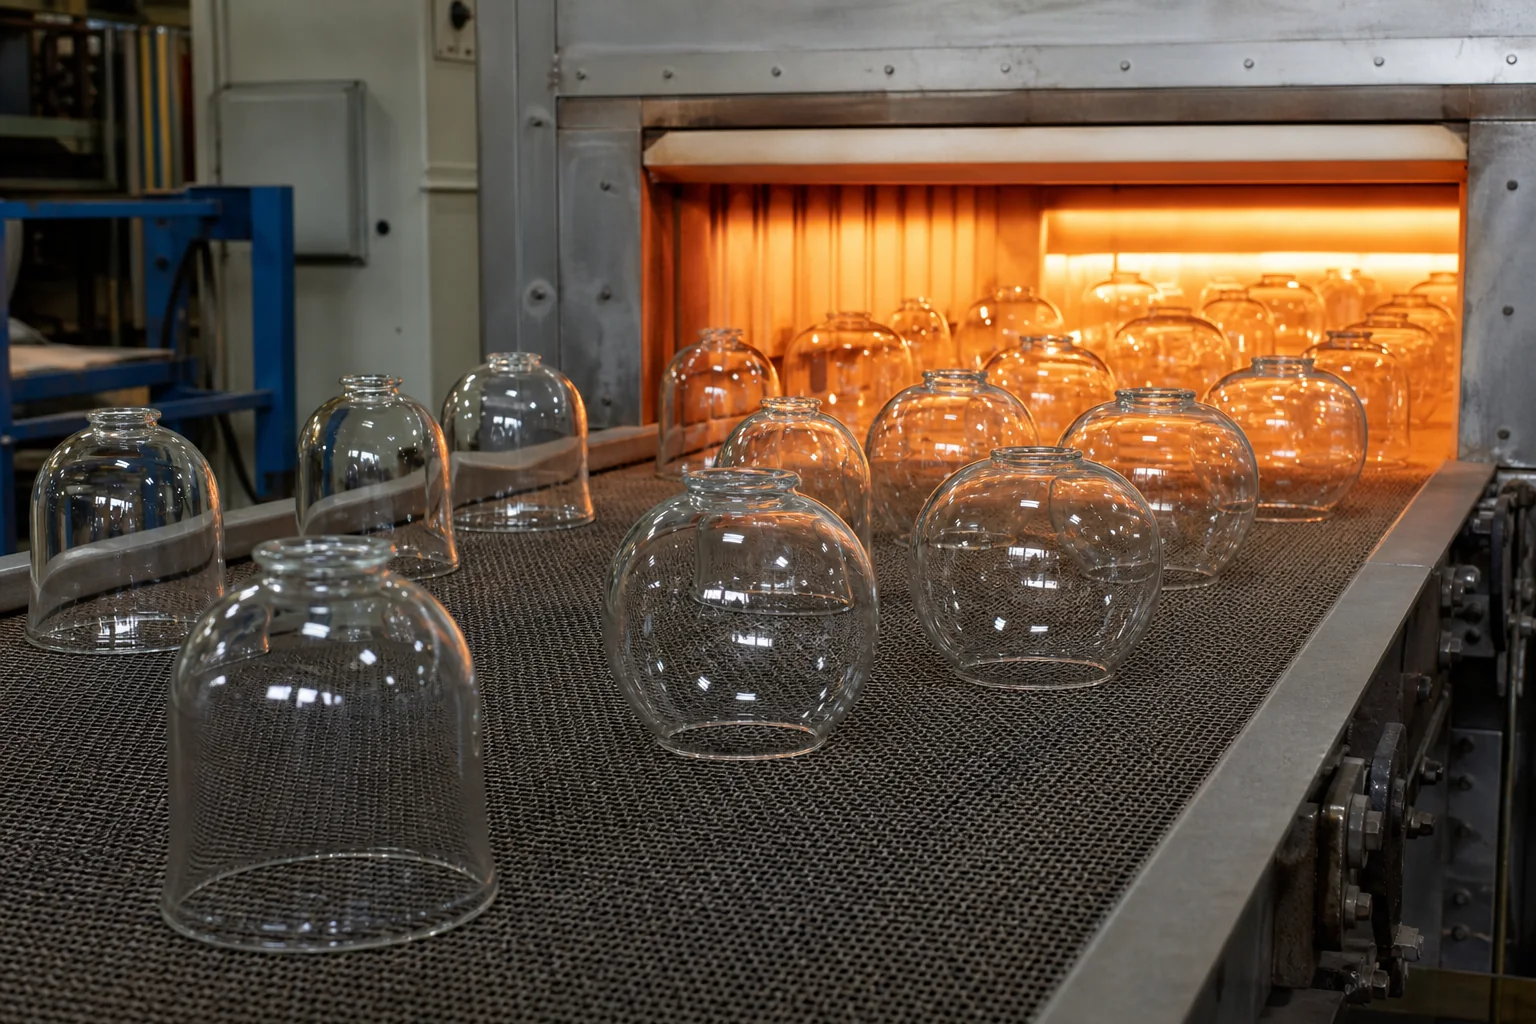
Sıcak cam kendiliğinden eşit şekilde soğumaz. Farklı bölgeler farklı hızlarda büzülebilir ve parçanın içinde artık gerilme bırakabilir. Tavlama, camı uygun bir sıcaklık aralığında tutar ve ardından bu gerilmelerin azaltılması için kontrollü bir hızda soğutur.
Glass Alliance Europe'un üretim kılavuzu tavlamanın amacını artık gerilmeyi azaltmak olarak tanımlar ve soğutmanın, gerilmenin geri gelmesini önleyecek kadar yavaş olması gerektiğini belirtir. The Corning Museum of Glass da benzer şekilde, çatlama ve kırılmayı azaltmak amacıyla sıcak cam projelerini yavaş ve eşit şekilde soğutmak için gece boyunca bekletir.
Kesin program cam bileşimine, kalınlığa, geometriye ve ekipmana bağlıdır. Başka bir üründen kopyalanan genel bir süre veya sıcaklık, onaylanmış bir programın yerini tutmaz.
Tavlanmış cam ile temperlenmiş cam aynı şey değildir
Tavlama, istenmeyen artık gerilmeyi gidermeyi amaçlar. Temperleme ise mekanik performansı artırmak ve kırılma davranışını değiştirmek için kasıtlı olarak bir basınç gerilmesi deseni oluşturur. Dekoratif bir cam siperlik, ürün, süreç ve geçerli test kanıtları bunu desteklemedikçe temperlenmiş olarak tanımlanmamandır.
Bir RFQ (Teklif Talebi) için beyan edilen cam durumunu ve denetim veya test planını isteyin. Bir fotoğrafın, pürüzsüz bir kenarın veya “ısıya dayanıklı” kelimesinin temperlemeyi kanıtladığını varsaymayın.
Soğuk işleme montaj arayüzünü oluşturur
Tavlamadan sonra siperliğin kesilmesi, taşlanması, parlatılması veya delinmesi gerekebilir. İşlemler tasarıma bağlıdır. Üfleme bir siperlik fazla camından ayrılabilir ve montaj kenarı boyuta göre taşlanabilir. Preslenmiş bir parçanın çapaklarının alınması gerekebilir. Sac şekillendirilmiş bir panelin çevresinin bitirilmesi gerekebilir. Bir delik yalnızca teknik resim gerektirdiğinde işlenmelidir.
Soğuk işleme son boyutları değiştirebilir, bu nedenle uyum kontrolü ilgili bitirme işleminden sonra yapılır. Alıcı, parçanın armatüre nasıl bağlandığını belirtmelidir:
- montaj çapı ve bir çıkıntı, halka, vida veya klips üzerine oturup oturmadığı;
- delik çapı, merkez konumu ve bir deliğin gerektirdiği durumlarda kenar mesafesi;
- tutucu için gereken kenar düzlüğü veya temas yüzeyi;
- ampulden, duy donanımından ve metal aksamdan olan boşluk;
- montajdan sonra görünür kalan her türlü kenar görünümü.
Renk ve yüzey kalitesi bütünleşik olabilir veya sonradan uygulanabilir
Renk, cam bileşiminden, sıcak iş sırasında eklenen renkli frit veya kaplamalardan ya da şekillendirmeden sonra uygulanan bir kaplamadan gelebilir. Buzlu etkiler mekanik veya kimyasal yüzey işlemleriyle oluşturulabilir. Boyalı dekorasyon, ayna kaplamalar ve diğer kaplamalar kendi yapışma, renk uyumu ve temizlik sorularını beraberinde getirir.
Yüzey kalitesi tanımı “beyaz”, “füme” veya “buzlu” ifadelerinden fazlasını içermelidir. Yararlı bir şartname; referans numunesini, parlaklık seviyesini veya görsel hedefi, hangi yüzeylerin işlendiğini, kabul edilebilir sınır çizgilerini ve onay için kullanılan inceleme koşulunu tanımlar. Aydınlatmalı siperlikler için, lamba açıkken kalınlık ve opaklık farkları daha belirgin hale gelebileceğinden yüzey kalitesini hem lamba kapalı hem de açıkken inceleyin.
Muayene teknik resme ve onaylanan numuneye uygun olmalıdır
İyi bir muayene planı, kullanılmayacak kadar uzun ve anlaşmazlıkları çözecek kadar spesifik olmalıdır. Boyutsal kontrolleri, görsel kontrolleri, montaj doğrulamasını ve süreç kanıtlarını birleştirebilir. Kesin örnekleme oranı ve kabul limitleri ticari girdilerdir; sevkiyat tamamlandıktan sonra uydurulmak yerine üretimden önce üzerinde anlaşmaya varılmalıdır.
| Muayene alanı | Pratik kontrol | Üzerinde anlaşmaya varılması gereken karar |
|---|---|---|
| Montaj elemanı veya montaj özelliği | Ölçü aleti, kumpas veya aparat uygunluk kontrolü | Tolerans ve ölçü metodu |
| Genel geometri | Yükseklik, çap, profil veya şablon karşılaştırması | Kritik ve referans boyutlar |
| Görsel görünüm | İletilen ve yansıyan ışık incelemesi | Kabul edilebilir kabarcıklar, dikişler, fitiller, izler ve renk aralığı |
| Kenar ve delik kalitesi | Soğuk işleme sonrası görsel ve boyutsal kontrol | Talaşlar, polisaj seviyesi, kenar yarıçapı ve konumsal tolerans |
| Kalan gerilme | Belirtildiğinde uygun gerilme muayenesi | Yöntem, sıklık ve kabul limiti |
| Eşleşen setler | Yan yana ışıklı ve ışıksız karşılaştırma | Tek bir armatür veya projede izin verilen varyasyon |
Kabarcıklar yazılı bir kuralı hak eder. Corning Cam Müzesi şunu belirtmektedir: kabarcıklar eritme veya toplama işlemlerinden kaynaklanabilir, ancak kasıtlı olarak da oluşturulabilirler. Kapsamlı bir “kabarcık yok” talimatı kasıtlı bir tohumlu cam efektini reddedebilir; belirsiz bir “el yapımı varyasyon” notu ise alıcının beklemediği kusurlara izin verebilir. Fotoğraf standartları veya imzalı bir numune daha nettir.
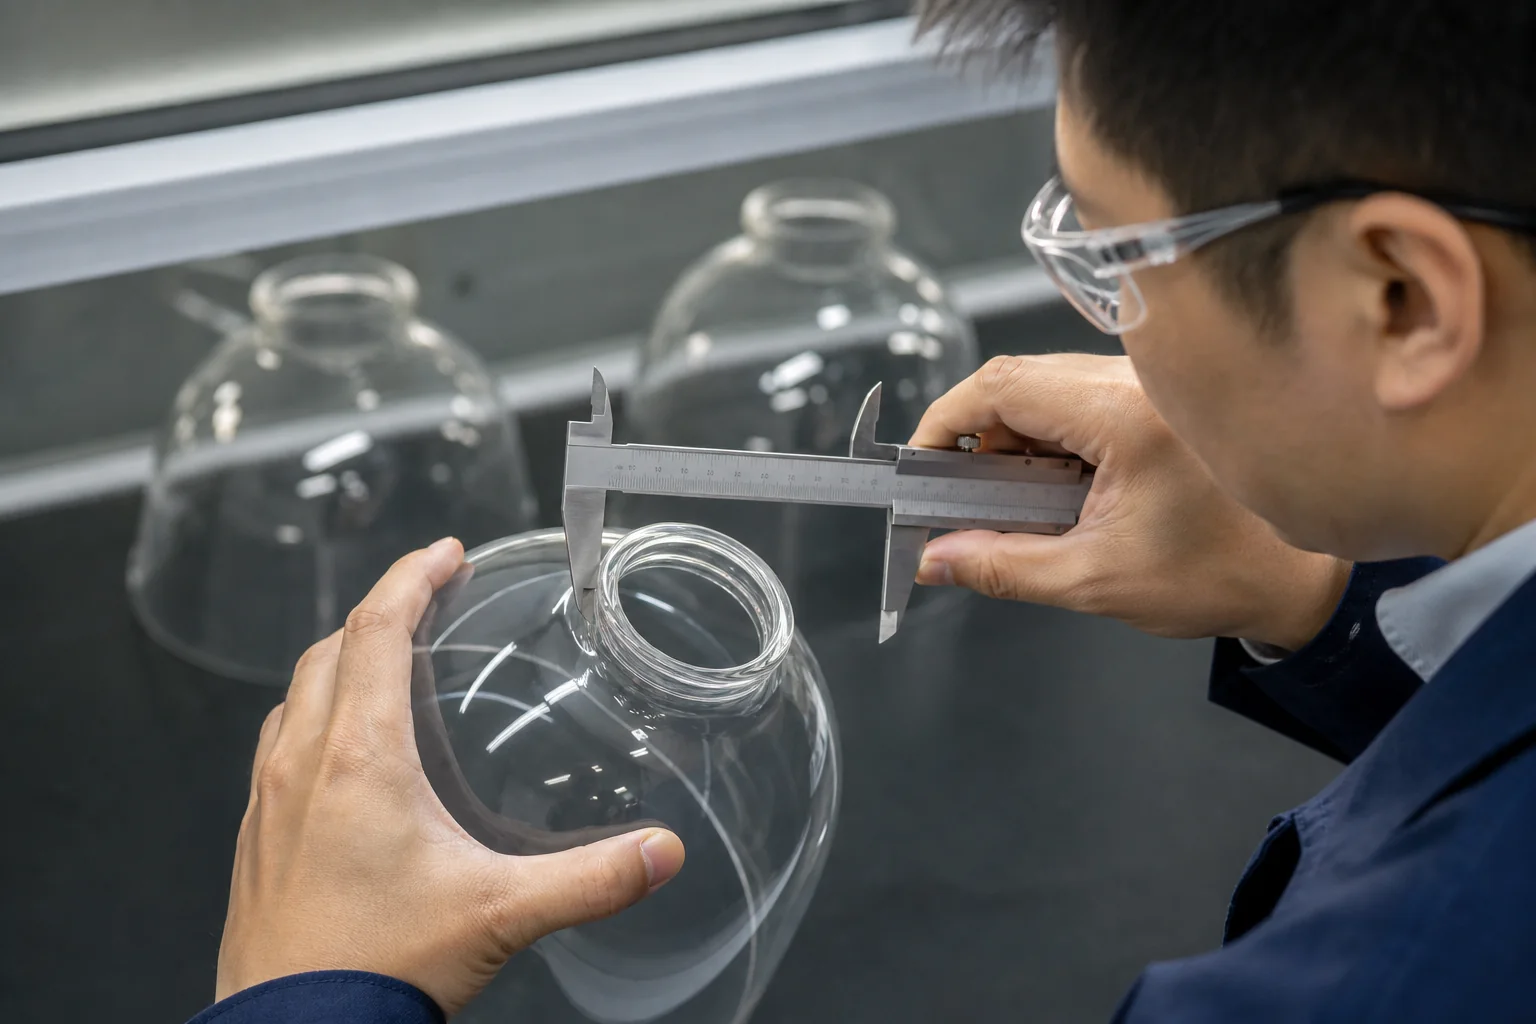
Yaygın sorunlar size ne anlatabilir
Belirti tek bir nedeni kanıtlamaz, ancak alıcıya nerede inceleme yapması gerektiğini gösterir.
- Yuvarlak olmayan bir bağlantı parçası, şekillendirme varyasyonuna, ısı deformasyonuna veya uygun olmayan bir bitirme aparatına işaret edebilir.
- Sallanan bir kenar, düzensiz bir kesim veya taşlamayı ya da kritik bir yüzey olarak hiç tanımlanmamış bir profili gösterebilir.
- Planlanmamış kabarcıklar, taşlar veya çizgiler; eritme, malzeme taşıma veya sıcak işçilik uygulamalarının gözden geçirilmesini haklı çıkarabilir.
- Bir deliğin veya kenarın çevresindeki çentikler, soğuk işleme ve taşıma incelemesi gerektirebilir.
- Çatlama; kalıntı gerilme, termal şok, darbe, montaj gerilmesi veya uygun olmayan bir uygulamayı içerebilir. Bir neden atanmadan önce arızalı parça ve montaj koşullarının incelenmesi gerekir.
- Renk uyuşmazlığı; parti varyasyonundan, kalınlık varyasyonundan, kaplama varyasyonundan veya farklı aydınlatma altında onaylanmasından kaynaklanabilir.
En faydalı düzeltici eylem talebi; fotoğrafları, parti bilgilerini, teknik resim revizyonunu, onaylanmış numuneyi, montaj koşulunu ve etkilenen parça sayısını içerir. “Kaliteyi artırın” ifadesi ölçülebilir değildir.
Özel bir cam lamba başlığı için RFQ kontrol listesi
Tedarikçinin bir süreç seçmesi ve bunu savunması için yeterli bilgi gönderin:
- Bağlantı parçası veya montaj arayüzü açıkça işaretlenmiş ölçülendirilmiş bir teknik resim.
- Profil ve yüzey karakterinin teknik resimde gösterilmesinin zor olduğu durumlarda fiziksel bir numune veya referans görseller.
- Tercih edilen cam ailesi, renk, opaklık ve yüzey bitişi veya tedarikçinin seçenekler önermesine yönelik bir talep.
- Hedef armatür, lamba türü, çalışma ortamı ve gerekli pazar dokümantasyonu.
- Prototip miktarı, beklenen üretim miktarı ve yıllık talep aralığı.
- Kritik toleranslar ve bunları kontrol etmek için planlanan yöntem.
- Hava kabarcıkları, dikişler, kalıp izleri ve renk aralığı dahil kabul edilebilir görsel varyasyon.
- Paketleme, etiketleme, eşleşen set ve değişim gereksinimleri.
Bu noktalardan biri bilinmiyorsa, onu açık bir madde olarak etiketleyin. Bu, tedarikçinin daha sonra bir reddetme kriteri haline gelecek bir gereksinimi kendisinin çıkarım yapmasından daha güvenlidir.
Sıkça sorulan sorular
Birçok dekoratif şapka, esas olarak silika, soda külü gibi bir akı, kireçtaşı gibi stabilizatörler ve isteğe bağlı kırık cam, renklendiriciler veya opaklaştırıcılar kullanılarak yapılan soda-kireç camı kullanır. Borosilikat ve diğer cam türleri, farklı şekillendirme veya termal gereksinimler için seçilebilir. Belirli parça için malzemeyi doğrulayın.
Hayır. Cam lamba şapkaları ağızla üflenmiş, makinede üflenmiş, preslenmiş, borudan lamba işçiliğiyle yapılmış veya levhadan ısıyla şekillendirilmiş gibi çeşitli yöntemlerle üretilebilir. Şekil, hacim, yüzey ve tolerans gereksinimleri seçim üzerinde etkilidir.
Tavlama, sıcak cam soğurken oluşan artık gerilimi azaltır. Doğru program, bileşim, kalınlık ve geometrisine bağlıdır; bu nedenle parça ve süreç için doğrulanması gerekir.
Hayır. Tavlama, istenmeyen kalıcı gerilimi giderir. Temperleme ise mekanik performansı artırmak ve kırılma davranışını değiştirmek için yüzeyde bilinçli olarak sıkıştırma oluşturur. Bir tedarikçi terimleri birbirinin yerine kullanmamalıdır.
Hayır. Kabarcıklar plansız olabilir veya kasıtlı olarak eklenmiş ya da el yapımı bir özellik olabilir. Satın alma şartnamesi izin verilen boyut, sayı, konum ve görsel referansı tanımlamalıdır.
Birçok montaj açıklığı, şekillendirme ve tavlamadan sonra kesilir, taşlanır, parlatılır veya delinerek yapılır, ancak sıralama tasarıma göre değişir. Nihai kontrol, montaj ölçüsünü belirleyen işlemden sonra yapılmalıdır.
Kontrollü el yapımı karakter veya uygun daha küçük parti rotası önemli olduğunda ağız üfleme işini seçin. Tekrarlanabilir kalıplanmış detay ve üretim ölçeği kalıp maliyetini haklı çıkardığında preslemeyi düşünün. Tedarikçiden her iki rotayı aynı çizim ve miktara göre karşılaştırmasını isteyin.
Bir çizim veya numune, montaj ölçüleri, hedef bitiş, miktar, uygulama, kritik toleranslar ve görsel kabul gereksinimlerini gönderin. Bu girdiler, tedarikçinin sadece görünüşe göre teklif vermek yerine bir şekillendirme ve denetim planı önermesini sağlar.
Süreci gözden geçirilebilir bir RFQ'ya (Teklif Talebi) dönüştürün
Bir süreç incelemesi için, çizimi veya numuneyi hedef miktar ve montajı kontrol eden boyutlarla birlikte gönderin. JX Lampshade daha sonra önerilen bir şekillendirme rotası, açık teknik sorular ve numune alma için hala gerekli olan bilgilerle yanıt verebilir. Herhangi bir Minimum Sipariş Miktarı (MOQ), teslim süresi, tolerans, malzeme beyanı, test yöntemi veya üretim kapasitesi belirli proje için onay aşamasındadır.