Bir tedarikçi, cam ham maddesini, işleme ayarını ve denetim yöntemini temsili bir parti genelinde toplanan sonuçlarla ilişkilendiren kayıtlarla, yinelenebilir cam siper işleme yeteneğini gösterir. Temiz bir delik veya cilalı bir kenar, örnek bir sonuç oluşturur. Üretim onayı ayrıca ayar yinelenebilirliği, takım durumu kontrolü, tutarlı ölçüm ve süreç değiştiğinde verilecek bir tepki kanıtı gerektirir.
Şekillendirme sonrası işleme; delik açma, şekillendirilmiş bir ağzı kesme ve kontrollü bir pah oluşturma gibi operasyonları içerir. Bu kılavuz, aydınlatma OEM mühendislerinin ve tedarik ekiplerinin önerilen süreci değerlendirmesine yardımcı olur. Evrensel bir delme reçetesi reçete etmek yerine, tekrarlanan üretimin ardındaki kanıtlara odaklanır.
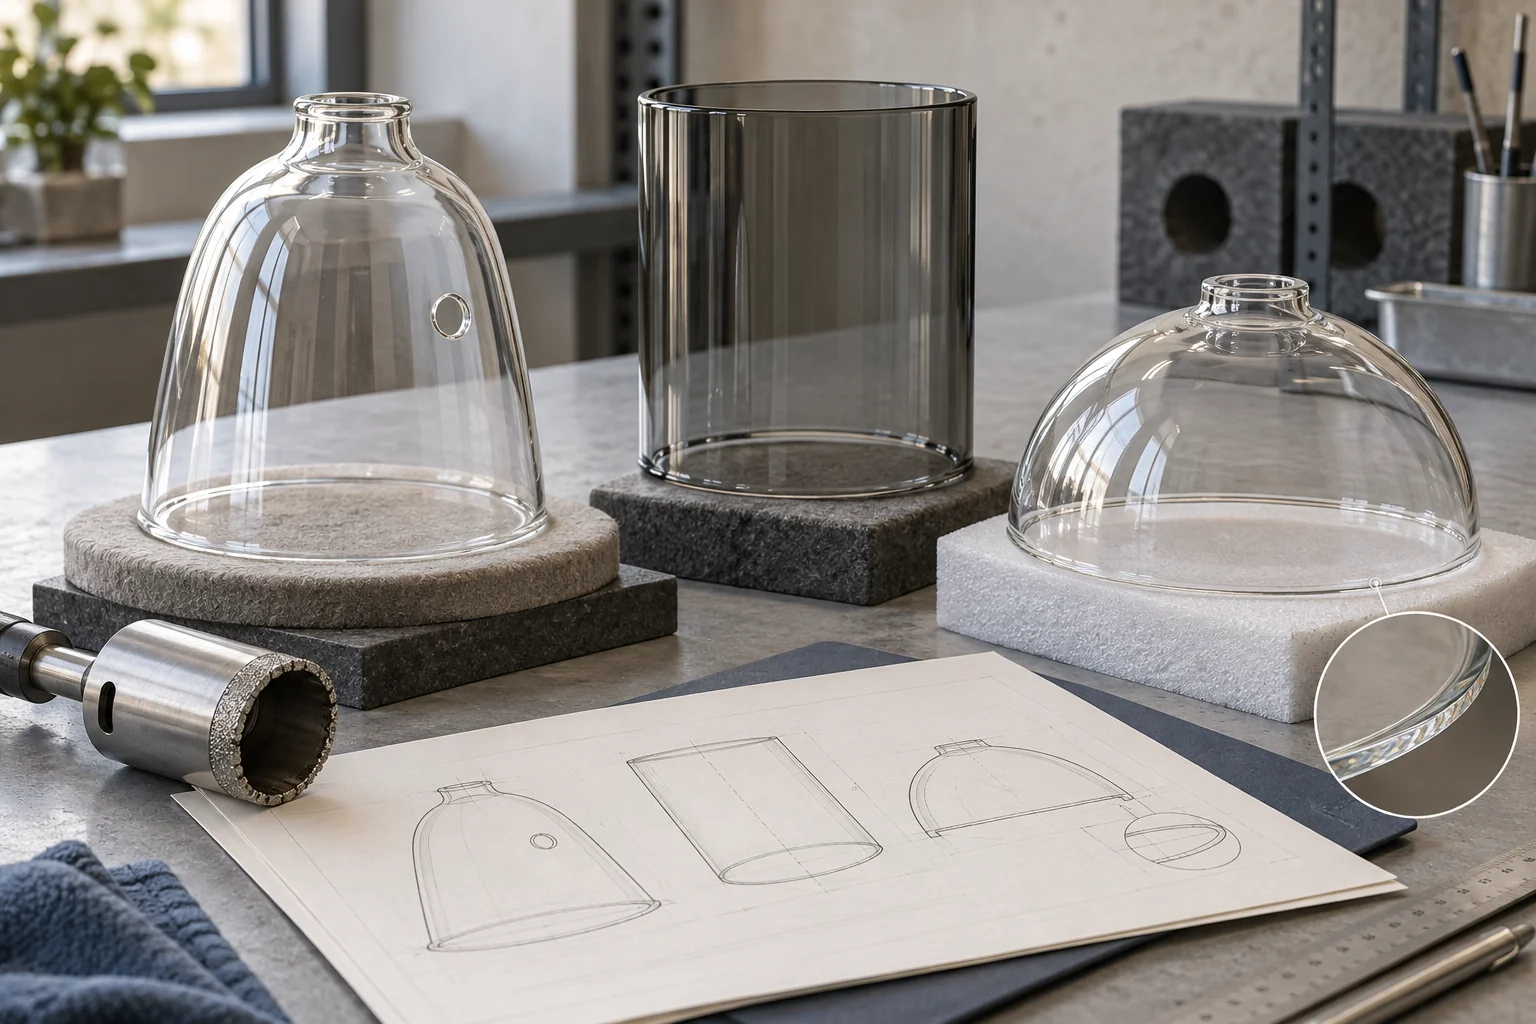
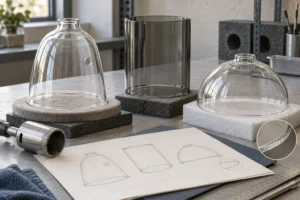
Tüm illüstrasyonlar orijinal yapay zeka ürünü mühendislik konseptleridir. Bunlar JX ekipmanlarının, nitelikli fikstür tasarımlarının, denetim sonuçlarının veya teslim edilen üretim partilerinin fotoğrafları değildir.
Çekici numuneler koleksiyonu değil, bir kanıt zinciri isteyin
Kurulum geçmişi olmayan bir numunenin tekrarlanması zordur. Denetim verileri ayrıca, bir incelemecinin neyin gerçekten ölçüldüğünü kontrol edebilmesi için numune kimliklerine ihtiyaç duyar. Tedarikçiden, üretim onayını görüşmeden önce aşağıdaki kayıtları birbirine bağlamasını isteyin:
- Girdi kimliği: cam ham maddesi, malzeme ve işlem durumu, şekillendirme kaynağı ve ilgili revizyon.
- Operasyon kimliği: taşeronluk adımları dahil olmak üzere gerçek delme, kesme veya pah kırma rotası.
- Ayar kimliği: makine veya istasyon, fikstür, takım ve onaylanmış ayar revizyonu.
- Gözlemlenen sonuçlar: bireysel numunelere veya net bir şekilde tanımlanmış gruplara bağlı ölçümler ve kusur gözlemleri.
- Çalıştırma geçmişi: üretim emri, kesintiler, takım değişiklikleri, ayarlamalar ve reddedilen veya yeniden işlenen parçalar.
- Serbest bırakma kararı: üzerinde anlaşmaya varılan kabul koşulları, açık sınırlamalar ve imhadan sorumlu kişi.
Bu önerilen bir satın alma çerçevesidir, sertifikasyon gerekliliği değildir. Kanıt miktarı, parçanın işlevini, sipariş miktarını ve hata sonuçlarını yansıtmalıdır. Bir geliştirme partisi, uzun vadeli performansı kanıtlanmamış bırakırken sınırlı bir sürümü destekleyebilir.
Sonuçları değerlendirmeden önce boşluğu ve işlemi tanımlayın
Görsel olarak benzer iki abajur, farklı duvar dağılımları, yüzey koşulları veya işlem geçmişleriyle işleme sürecine girebilir. Denemede hangi girdinin kullanıldığını kaydedin. Sonraki sevkiyat farklı bir hammadde kaynağı veya revizyon kullanırse, orijinal sonuç bu sevkiyatı temsil etmeyebilir.
Şekillendirme lotunu veya üzerinde anlaşmaya varılan diğer izlenebilirlik referansını işleme takip fişinin yanında tutun. Her operasyona giren durumu ve parçanın ölçüldüğü durumu tanımlayın. Temizleme, kaplama veya sonraki işlemler, denetim sırasında neyin görünür veya erişilebilir olduğunu değiştirebilir.
Daha önceki delik ve kesik spesifikasyon kılavuzu bitmiş açıklığı ve montaj gereksinimlerini ele alır. Burada girdi olarak bu spesifikasyonu kullanın. Bu makale için soru, önerilen üretim rotasının bunu sürekli olarak sağlayıp sağlayamayacağıdır.
Bilinmeyen cam üzerinde bir operasyona yeterlilik vermeyin. Üretici, öncelikle beyan edilen malzeme ve işlem durumunun önerilen işleme ve sonraki operasyonlarla uyumlu olduğunu onaylamalıdır.
Fikstürün desteğini ve konumlandırmasını nasıl tekrarlayacağını inceleyin
Bir fikstür fotoğrafı fiziksel bir düzenlemeyi gösterir; her ham parçanın aynı şekilde oturacağını kanıtlamaz. Oyuk şekillendirilmiş bir abajur için tedarikçiden konumlandırma yüzeylerini, destek bölgelerini, tutma yöntemini ve yükleme ile işleme için gereken erişimi göstermesini isteyin.
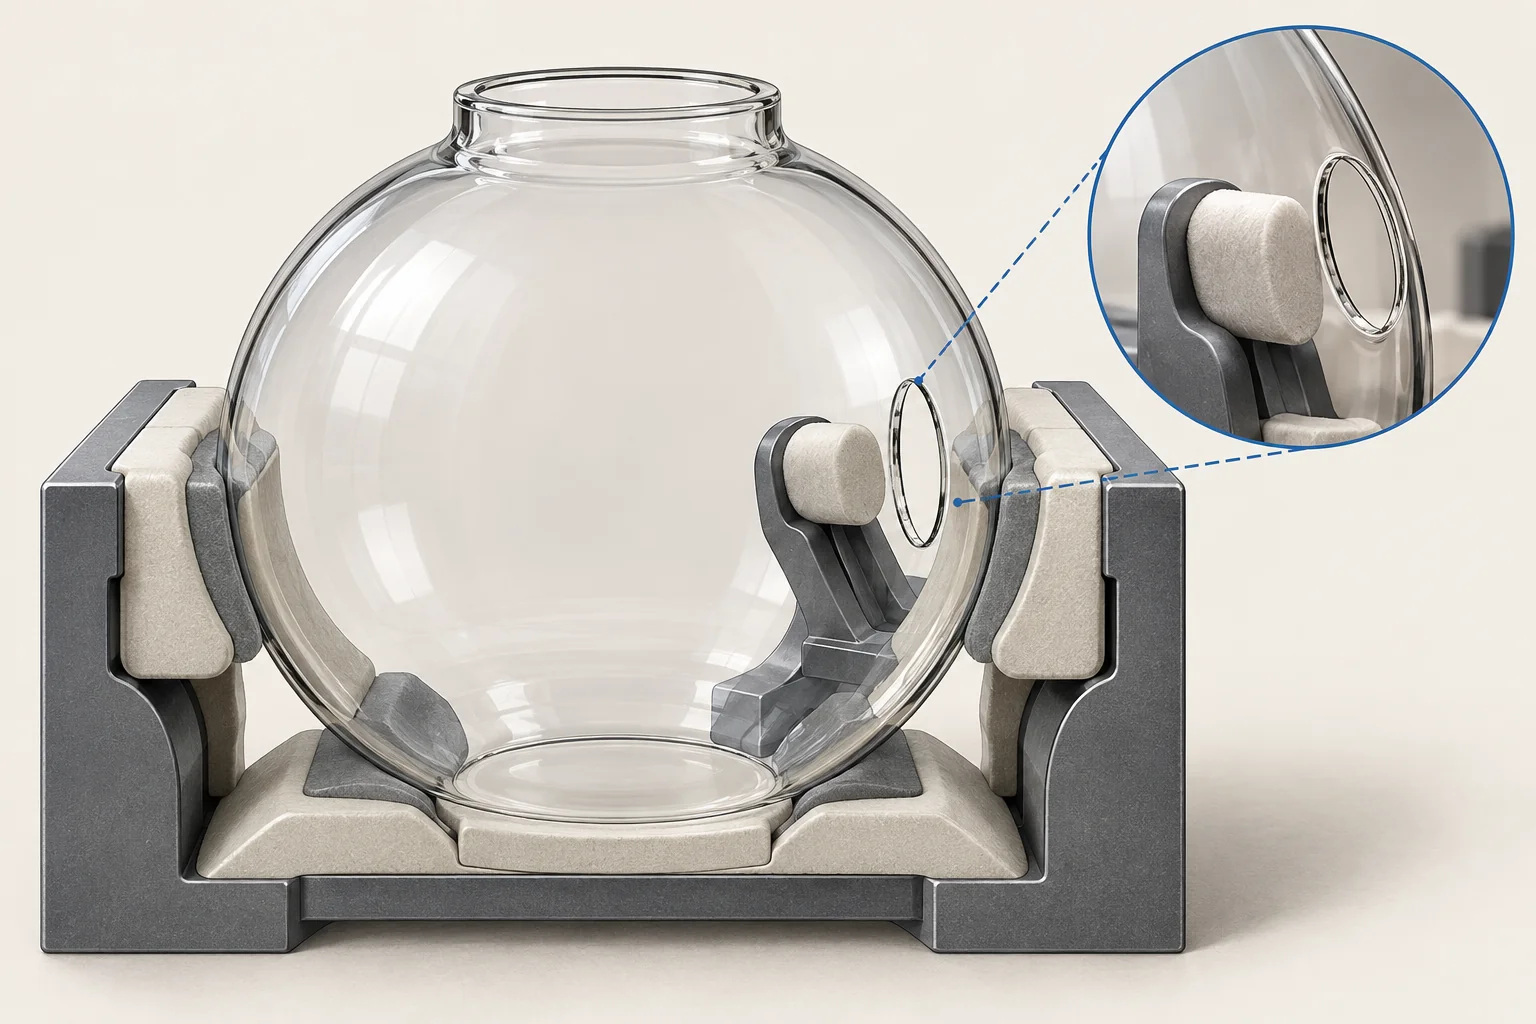
İnceleme, parçayı konumlandıran teması, işleme yüklerini destekleyen temastan ayırt etmelidir. Kurulumun gelen ham parçalardaki kabul edilen varyasyona nasıl uyum sağladığını, oturmanın nasıl kontrol edildiğini ve bir parça normal şekilde oturmazsa ne olacağını sorun. İsteksiz bir parça oturana kadar kuvvet eklemek, kanıta dayalı bir ayarlama değildir.
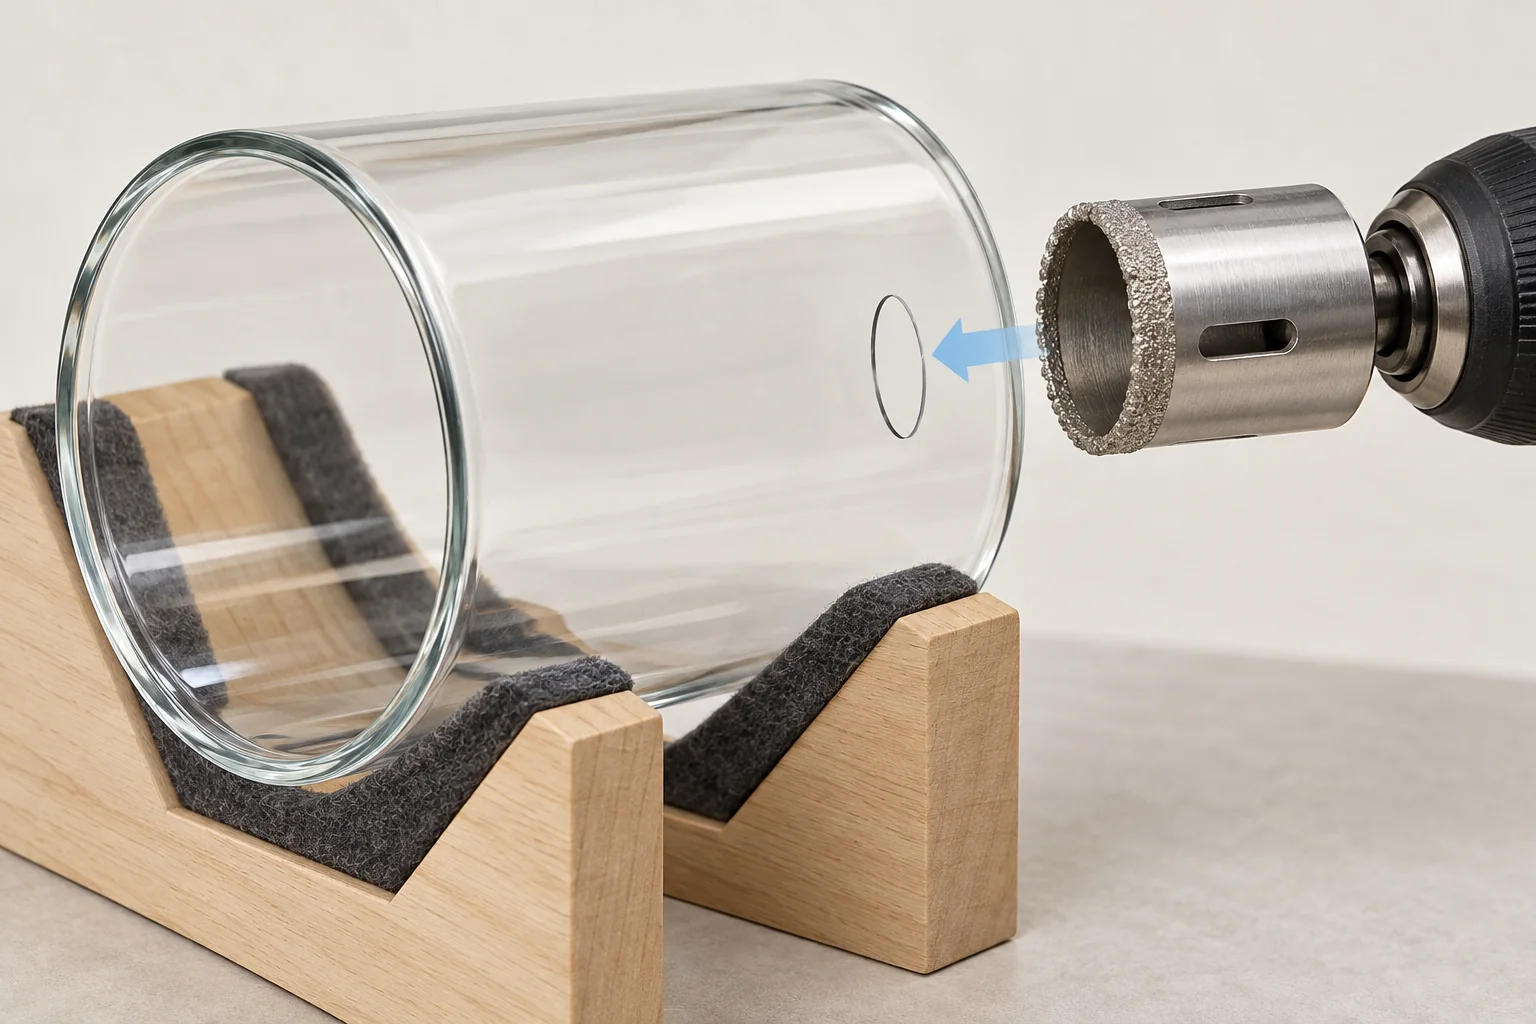
Erişim ayrı bir kontrolü hak eder. Bir takım dış yüzeye ulaşabilirken planlanan yedek destek, soğutma sıvısı memesi veya denetim görünümü erişilemez kalabilir. Önerilen koşullar altında ilgili erişimi gösteren bir kurulum eskizi veya kaydedilmiş gösterim isteyin.
Kurulum tekrarlanabilirliği için tedarikçiden kalifiye bir kişinin parçaları nasıl söküp yeniden yükleyeceğini, bir kesintiden sonra kurulumu nasıl geri yükleyeceğini ve doğru fikstür revizyonunu nasıl tanımlayacağını açıklamasını isteyin. Deneme, üretim planının gerçekten beklediği kurulum değişikliklerini içermelidir.
Delme, kesme ve pah kırma işlemlerine ayrı kontrol kayıtları verin
Bu operasyonlar, farklı kontrollere ve denetim noktalarına ihtiyaç duymaya devam ederken bir takip fişini paylaşabilir. “Cam işleme” adı verilen tek bir giriş, bir özelliğin nerede oluşturulduğunu, değiştirildiğini veya zarar gördüğünü gizler. İlgili her operasyondan önceki ve sonraki durumu kaydedin.
Delme: delinme durumunu kuruşla bağlayın
Delik açma için, önerilen araç kimliğini, montaj kontrollerini, destek düzenlemesini ve giriş/çıkış kontrol yöntemini koruyun. Her iki yüzün de fotoğraflarını, sadece en çekici tarafını göstermek yerine gerçek örneklere bağlı tutun.
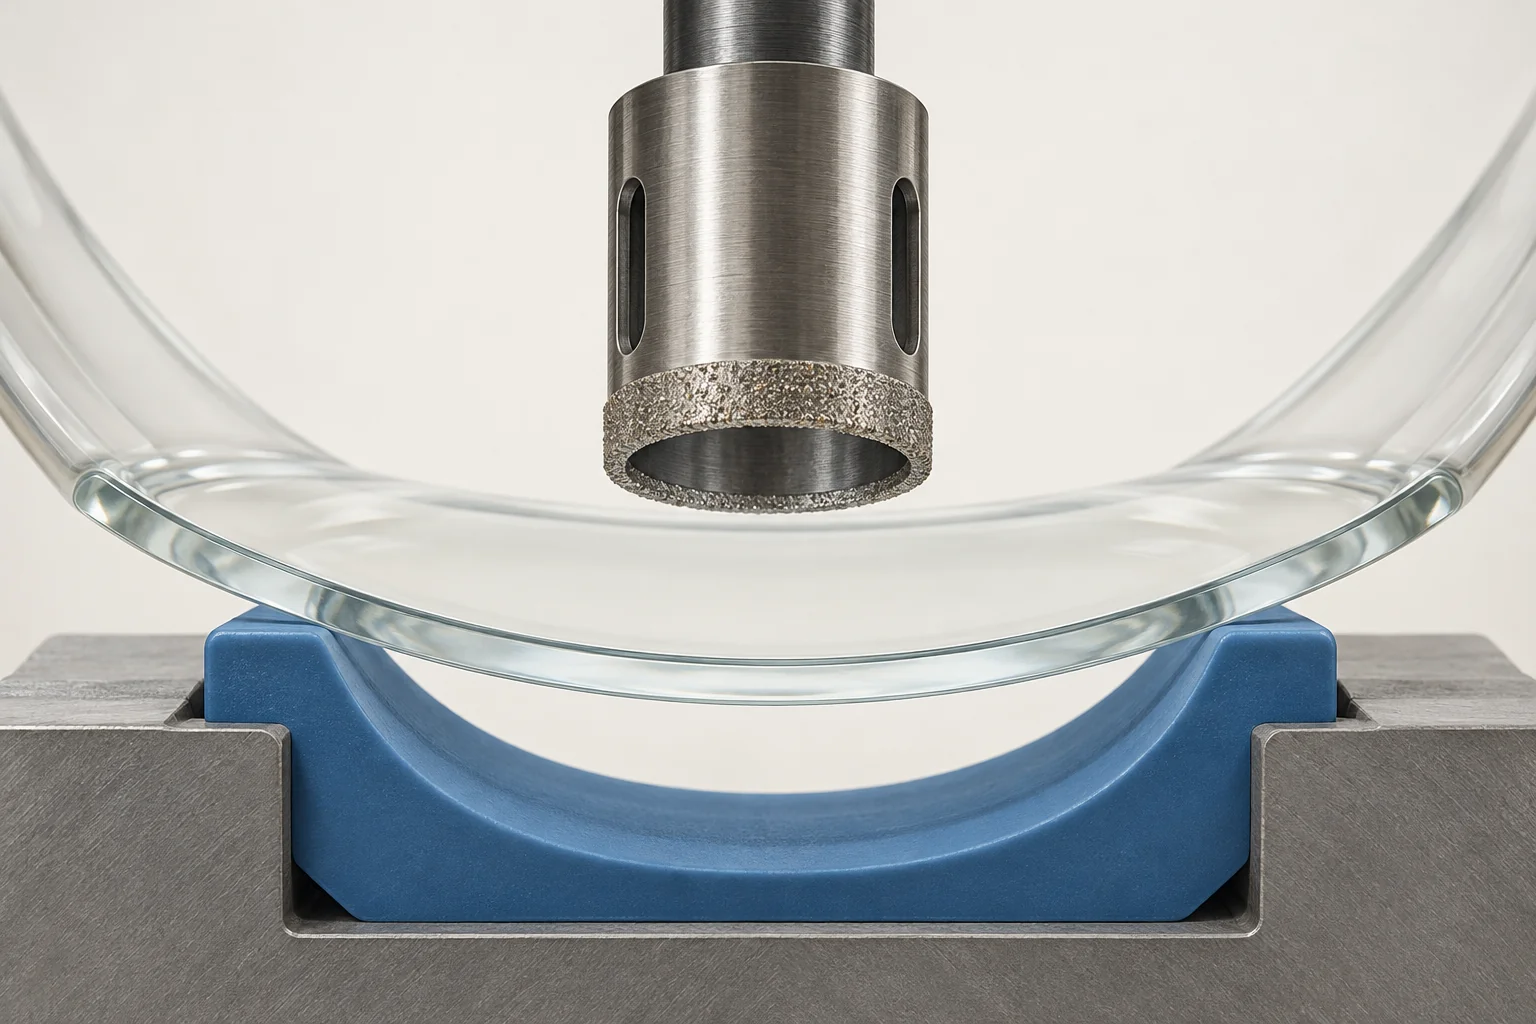
UKAM’ın elmas çekirdek delme rehberi arka destek, kırılma kontrolü, soğutucu iletimi, hizalama ve araç durumu hakkında tartışır. İşleme bağlamı sağlar; önerileri her eğimli lamba şapkası için bir bağlantı veya sayısal çalışma tarifi nitelendirmez. Araç ve süreç uzmanlarından, parçanızda kullanılan ayarları gerekçelendirmelerini isteyin.
Kesim: kırpma ve nihai yüzey arasındaki ilişkiyi koruyun
Kırpılmış ağız, tamamlanmış kenar haline gelmeden önce başka bir işlemden geçebilir. Bir ara aşamayı tanımlayın ki bir denetçi, bir işlem payını nihai kabul koşuluyla karıştırmasın. Kesim ayarını sonraki bitirme ayarına bağlayın ve parçaların bunlar arasında nasıl hareket ettiğini belgeleyin.
Deneme için, hasarı kesim, sonraki bitirme ve taşıma sırasında ayırt etmek için gereken noktalarda denetim yapın. Sadece son parçayı inceleyen ekip, ne zaman ortaya çıktığını bilmeden bir kusur görebilir. Bu, önerilen bir tanı stratejisidir, her parçanın aynı denetim sırasını gerektirdiği iddiası değildir.
Kareleme: sıralamanın gerçekten belirttiği özelliği kontrol edin
Kenar kırığını oluşturan araç veya yöntemi, parçanın sunum şeklini ve bitmiş profilin değerlendirilmesinde kullanılan yöntemi tanımlayın. Bir chamfer’ın varlığı tek başına, eğimli bir kenar çevresinde veya parçadan parçaya tutarlılığını sağlamaz.
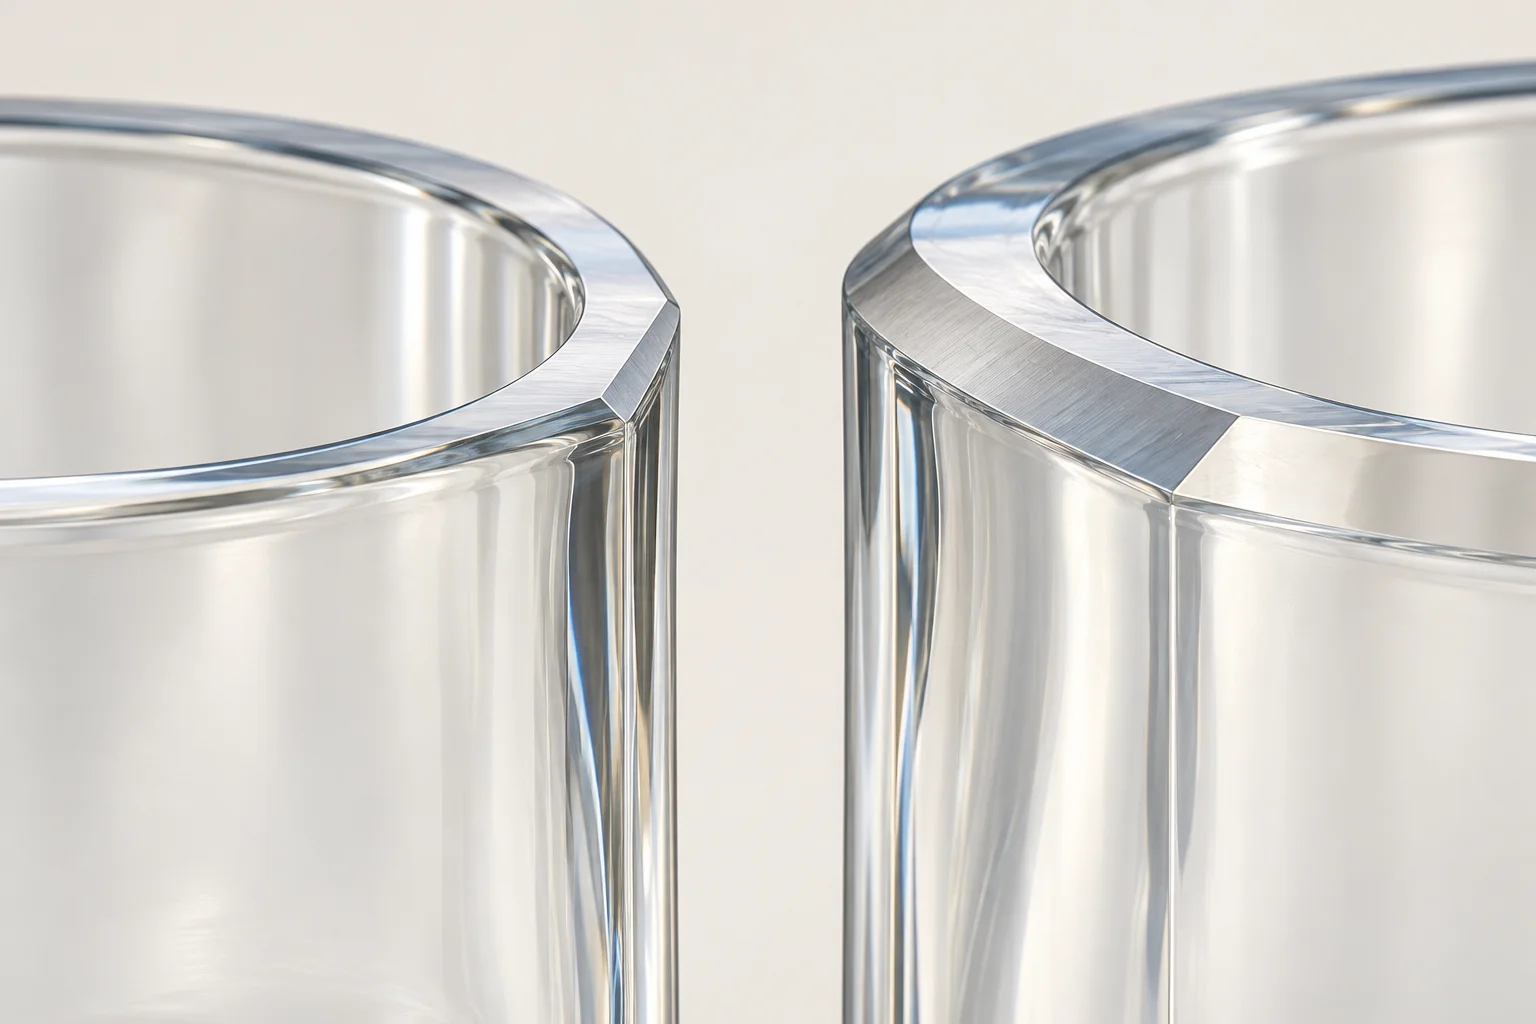
Hangi gözlemlerin chamfer işlemiyle ilgili olduğunu ve hangilerinin nihai kenar incelemesine ait olduğunu kararlaştırın. Birleştirme, taşlama ve parlatma arasındaki detaylı seçimler kenar bitirme seçim kılavuzunda. bu kaydı, seçilen özelliğin tekrarını odaklanmış tutacak şekilde tutun.
Başarısız bir parçayı açıklayabilecek bir süreç kontrol kaydı kullanın
Kayıt, şüpheli bir parçayı onu yaparken kullanılan ayara geri izleyebilmeli. Aşağıda, tedarikçi ile uyarlanacak pratik bir alan seti bulunmaktadır. Kaydı düzenlemek için aşağıdaki etiketleri kullanın; süreç sahibi doğrulanmış ayarları sağlar:
- Parça ve giriş: parça tanımlayıcısı, çizim revizyonu, boş referansı ve bildirilen giriş durumu.
- İşlem: özellik üretim aşamasında, süreç aşaması, istasyon ve çalışma talimatı revizyonu.
- Alet ve araç: alet tanımlayıcısı, oturma kontrolü, araç tanımlayıcısı ve ilgili araç-durum geçmişi.
- Kontrollü değişkenler: tedarikçinin doğrulanmış ayarları veya çalışma sınırları, bunları doğrulama yöntemi ile birlikte.
- Muayene: özellik veya kusur kategorisi, örnek referansı, ölçüm düzeni, sonuç ve çalışma sırası.
- Reaksiyon: duraklatma/bekleme tetikleyicisi, etkilenmiş parça tanımlaması, düzeltici işlem ve yeniden başlatma onayı.
Hafızadan alınan partiden sonra tamamlanan kayıt, çalışma ilerledikçe tutulan kayıttan zayıftır. Kontrol kanıtı olarak sunulan boş bir şirket formu yerine, gerçek denemeden alınan ve düzeltmeleri izlenebilir olan kayıtları isteyin.
Takip araç durumu ve soğutucu akışını tarihçe kapsamında izleyin
Araç kimliği, değişim, ayarlama veya kurulum müdahalesinden sonra korunmalıdır. Müdahalenin ne zaman gerçekleştiğini ve öncesinde ve sonrasında hangi örneklerin üretildiğini kaydedin. Bu, inceleyicinin her sonucu tek bir açıklanamayan parti ortalamasına toplamak yerine bir değişikliği incelemesine olanak tanır.
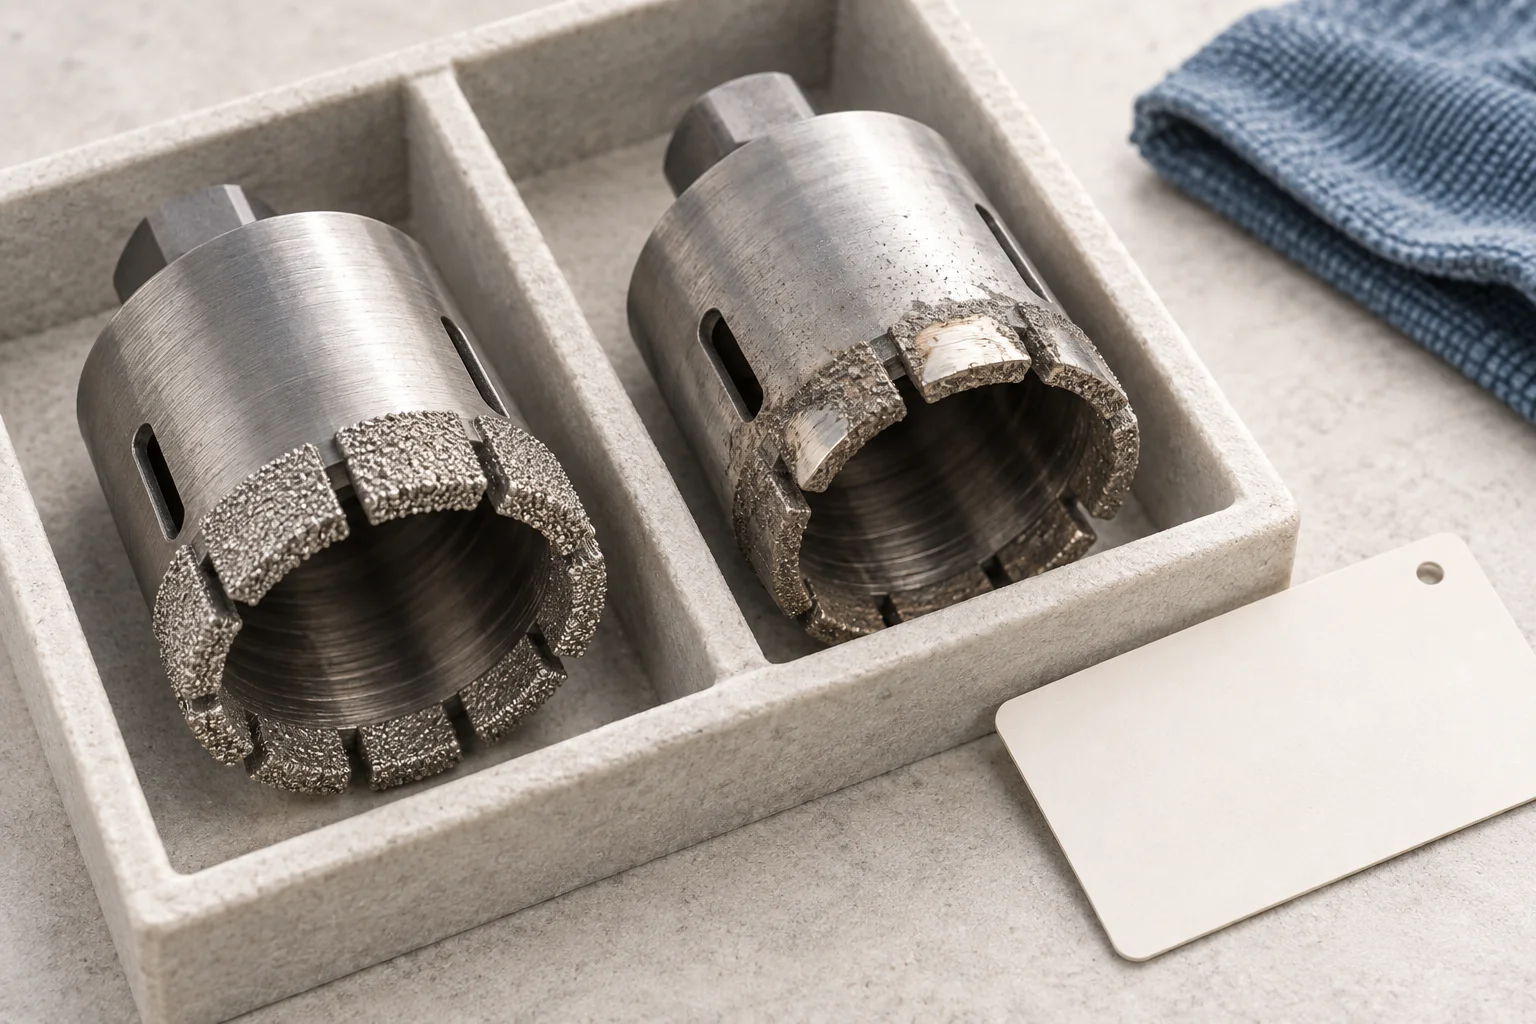
UKAM’ın matkap seçim rehberi iş malzemesi, takım ve soğutucu yolunu ilişkili uygulama seçimleri olarak ele alır. Satın alma incelemesi için, tedarikçinin hangi durumu izlediğini ve bakım veya değişimi tetikleyen kanıtların ne olduğunu sorun. Temsilci bir deneme olmadan, reklam edilen alet ömrünü cam şalona aktarmayın.
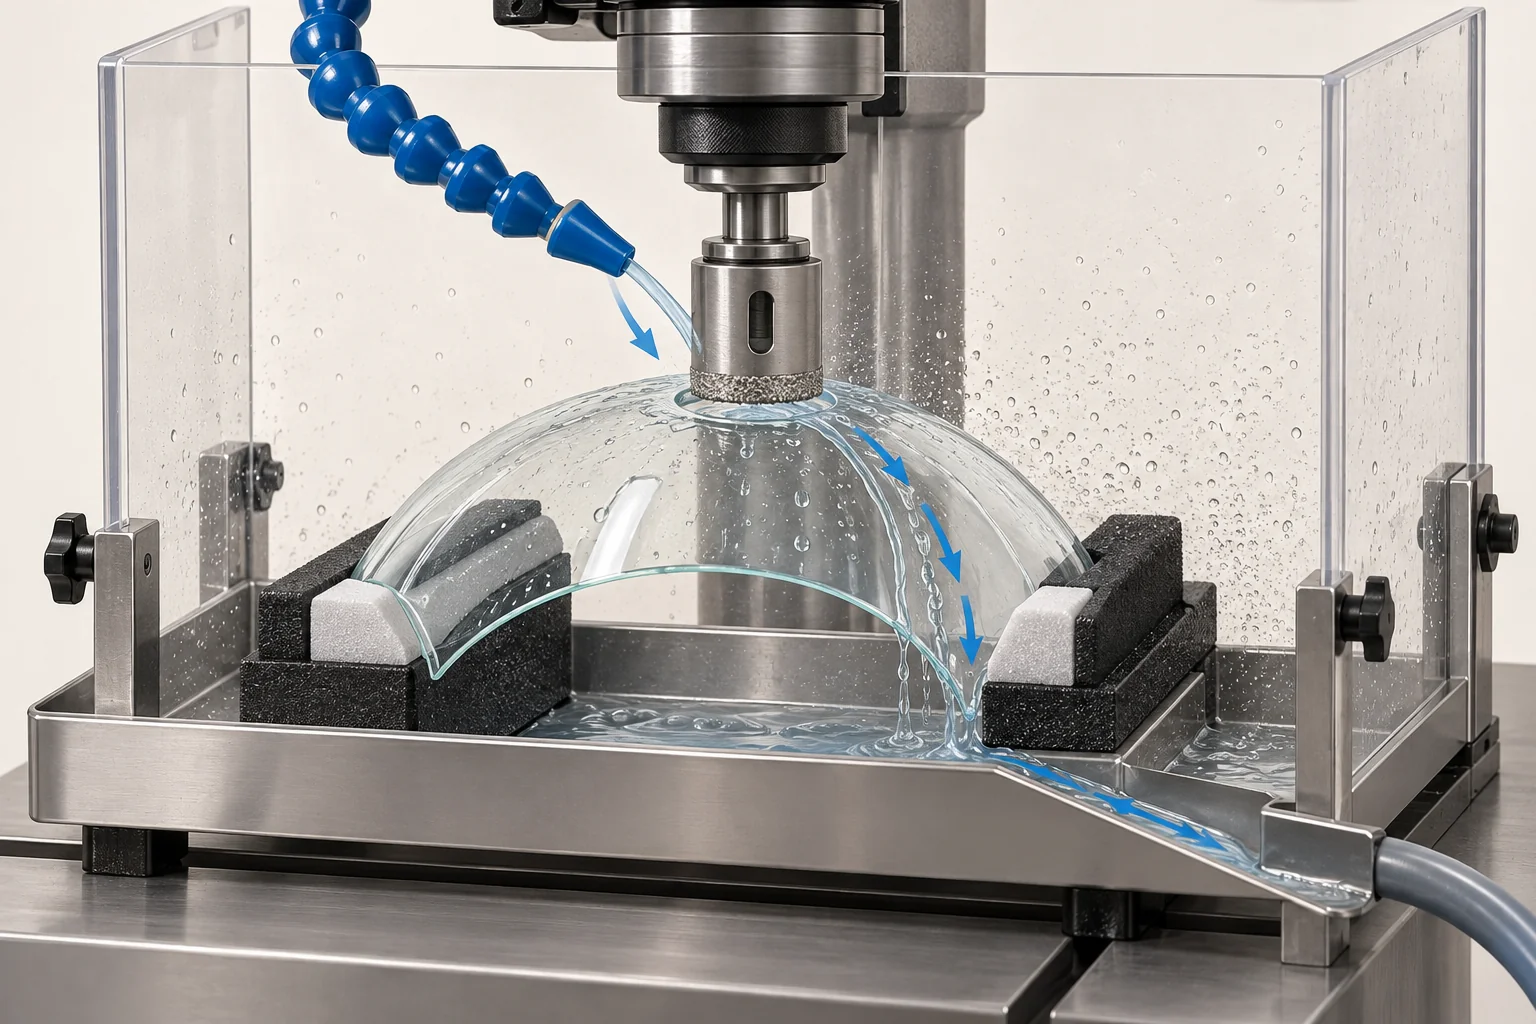
Nitelikli süreç soğutucu kullanıyorsa, soğutucunun çalışma arayüzüne nasıl ulaştığını kontrol edin. Bir rezervuar veya pompa fotoğrafı bu teslimatı göstermez. Erişim, teslimat durumu, temizlik ve ilgili bakımın nasıl kontrol edildiğini sorun. Tam sıvı, sınırlar ve kontroller, süreç sahibi tarafından doğrulanmış talimatlara aittir.
Bir araç veya soğutucu değişimi, bir sonucu iyileştirebilirken başka bir sonucu değiştirebilir. Yeniden başlatma kontrolü, etkilenmiş özellikler ve kusurlar ile ilgilenmeli, daha temiz görünen bir kenarın tüm sürecin yeniden sağlandığını kanıtladığını varsaymamalıdır.
İşlem varyasyonunu yorumlamadan önce ölçüm yöntemini kontrol edin
İki okuma uyuşmadığında, işleme bağlı varyasyon olası bir kaynaktır. Parça oturma, enstrüman ayarı, görüntüleme yönü ve ölçüm yöntemi de katkıda bulunabilir. Bir üretim kararı, değerlendirilen özelliğe uygun bir ölçüm süreci gerektirir.
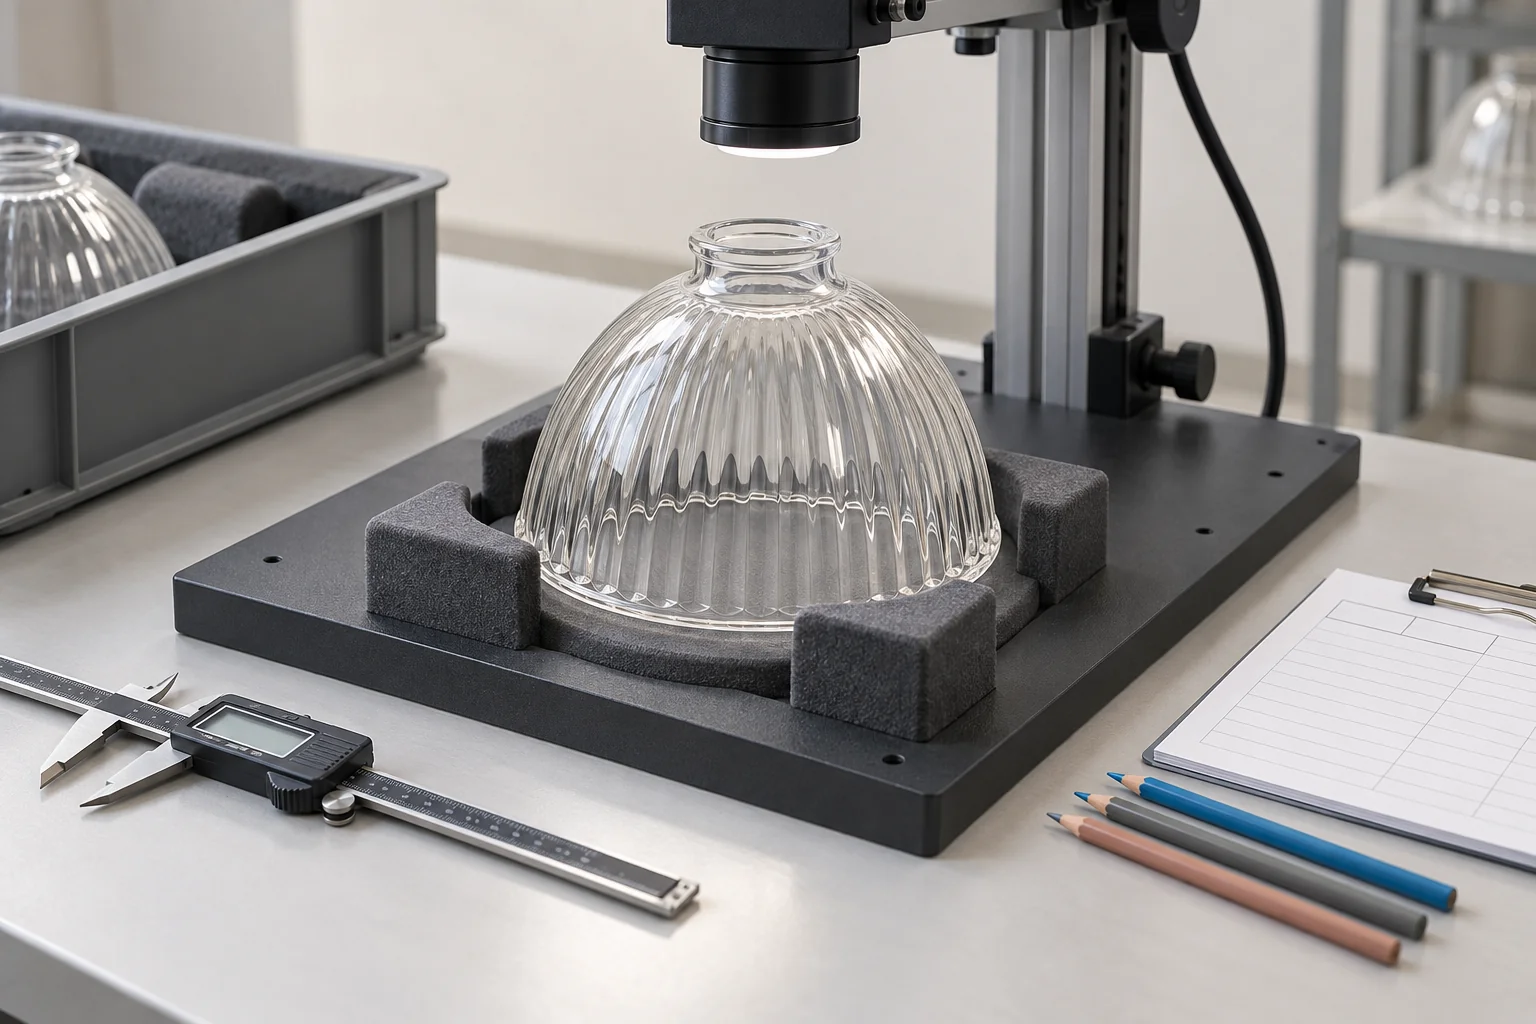
NIST’nin ölçüm aleti çalışması rehberi tekrarlanabilirlik, yeniden üretilebilirlik, kararlılık ve yanlılığı dikkate alır; geometri ve kurulum etkilerini içerir. Bu ayrımı eğimli cam özelliğini incelerken uygulayın: kalibre edilmiş bir cihaz tek başına tüm muayene kurulumunun yeterince tekrarlanıp tekrarlanmadığını göstermez.
Programla uygun bir çalışma veya gösterim isteyin. Bu, tekrarlanan okumaları incelemeyi, aynı örneği yeniden yüklemeyi, farklı nitelikli operatörleri veya eşdeğer cihazları içerebilir. Çalışma tasarımı ve kabul kriterleri, gerçek muayene görevi için kararlaştırılmalıdır.
Görsel kusurlar için aydınlatmayı, inceleme koşullarını, terminolojiyi ve sınır örneklerini aynı hizaya getirin. Öznel kabul/ret görüşleri koleksiyonunu, boyutsal bir ölçüm çalışmasıyla eşdeğer kabul etmeyin.
Üretim sırasına göre deneme üretimini inceleyin
Onaylanmış bir ilk parça, tek bir ayarın o anda kabul edilebilir bir sonuç verip vermediğini yanıtlar. Temsili bir deneme üretimi ayrıca çalışmanın devam etmesinde ve üretimde beklenen değişikliklerden sonra ne olacağını ele almalıdır.
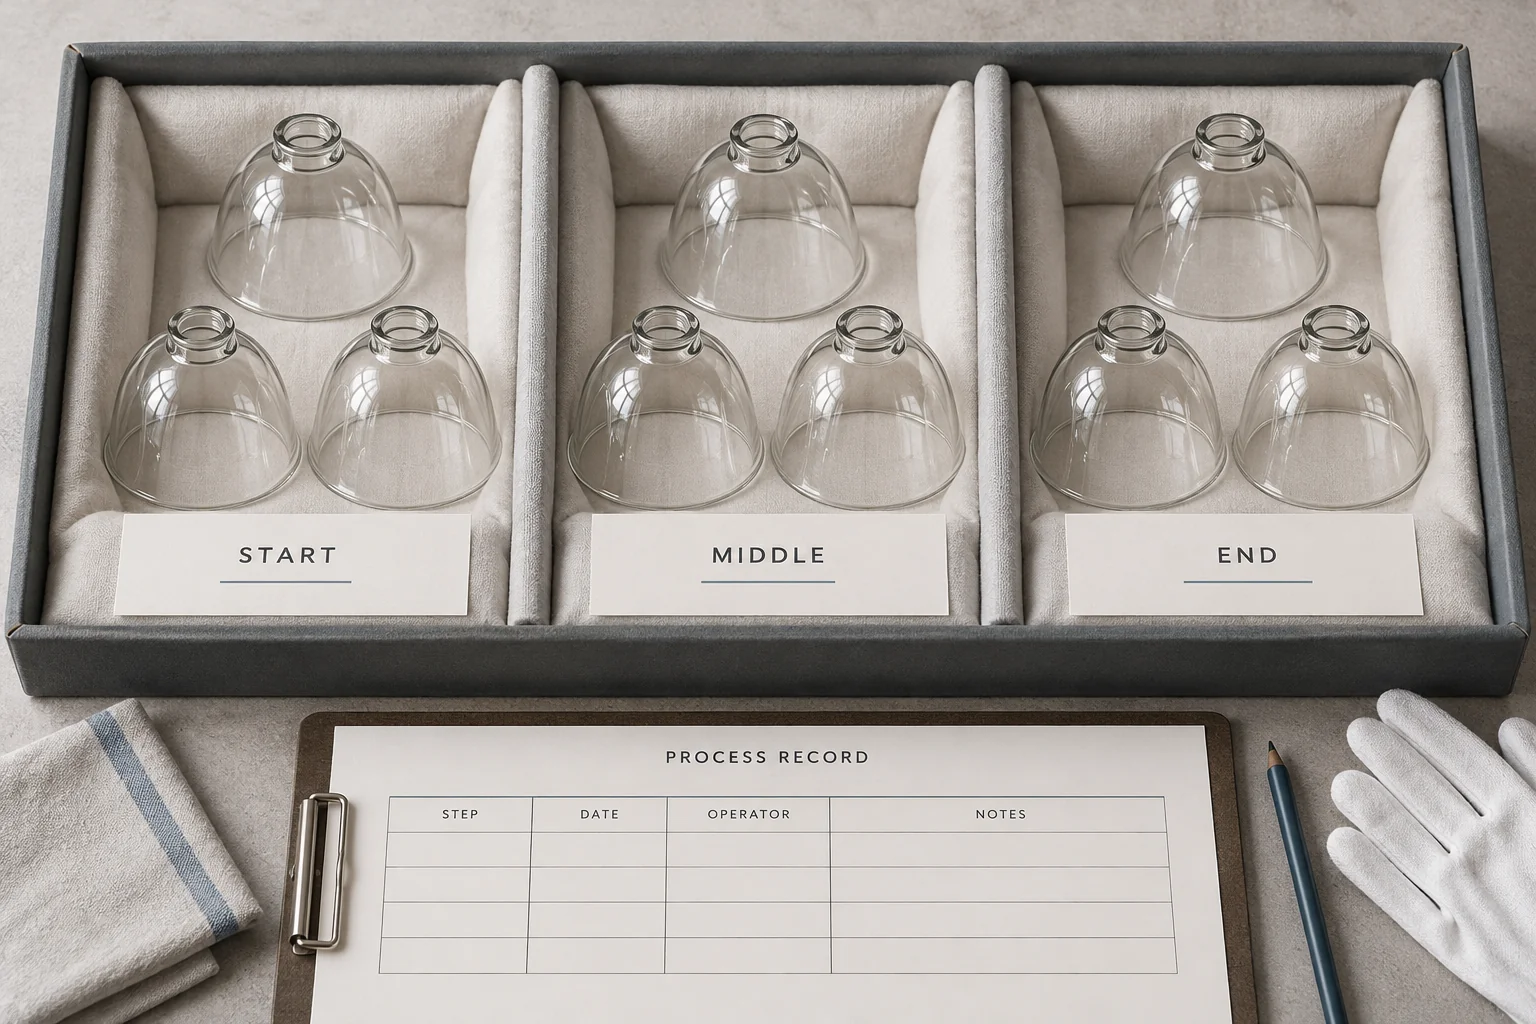
Yalnızca bir histogram veya seçilmiş fotoğraflar istemek yerine, sıralı gözlemler isteyin. Numunelerin çalışmada nereye oturduğunu ve müdahalelerin nerede gerçekleştiğini saklayın. Deneme kapsamı üzerinde anlaşırken planlanan boşlukları, ayar restorasyonunu, takım kullanım süresini, elleçlemeyi ve ilgili operatör değişikliklerini göz önünde bulundurun.
Sayıları anlaşılır tutun: Başlatılan parçalar, üzerinde anlaşmaya varılan gereklilikleri karşılayan parçalar, retler, yeniden işleme (rework) ile eksik veya hariç tutulan gözlemler. Tedarikçi bir verim (yield) bildirirse, hesaplamaya hangi sayıların girdiğini ve yeniden işlenen parçaların dahil edilip edilmediğini sorun. Burada hiçbir verim hedefi veya evrensel örnek boyutu belirlenmemiştir.
Sipariş güçlü bir uzun vadeli çıkarım için çok küçük olduğunda, kanıtları dürüstçe raporlayın. Sınırlı bir deneme, açıkça sınırlandırılmış bir kararı ve ek denetimi destekleyebilir; kısıtlamasız gelecekteki yeteneğin kanıtı olarak tanımlanmamalıdır.
Kararlı sonuçları, yetenek indekslerini ve kusur kabulünü ayırın
Kararlı davranış ve uygunluk farklı sorulardır. Tutarlı bir süreç yanlış boyutu üretebilir; tolerans içindeki kısa bir serim hala kaymayı gizleyebilir. NIST, yetenek yorumlamasından önce kararlılık değerlendirmesini koyar.
Bir tedarikçi Cp veya Cpk sunarsa, temel karakteristiği, spesifikasyon sınırlarını, sıralı verileri, yöntemi ve varsayımları talep edin. NIST’in yetenek tartışması yaygın indekslerin kararlı süreç varyasyonunu spesifikasyon sınırlarıyla karşılaştırdığını ve verilerle ilgili varsayımlara bağlı olduğunu açıklar.
Bir delik çapı indeksi, çıkış çapaklarının, çatlakların veya çiziklerin kabul edilebilirliğini belirleyemez. İlgili kusur kriterlerini ve denetim kayıtlarını ayrı ayrı tutun. Benzer şekilde, tek bir parça üzerinde defalarca alınan birkaç okuma, bağımsız olarak üretilmiş parçalar genelindeki gözlemlerle aynı kanıtı temsil etmez.
Piyasaya verme kuralı: bir yetenek idaresini yalnızca gerçekten kapsadığı karakteristik, süreç koşulları ve kanıt için kabul edin. Onayın yanında her türlü sınırlamayı kaydedin. Bu kılavuz, cam siperler için evrensel bir Cpk eşiği belirlemez.
Kusurları yalnızca görünümüne bakarak bir neden belirtmeden araştırın
Uçveren bir delik çıkışı, tıraşlanmış bir kenar üzerindeki kabuk çipi ve düzensiz bir pah birer gözlemdir. Tek başına görünümleri, belirli bir operatörün, takımın veya ayarın bunlara neden olduğunu kanıtlayamaz.
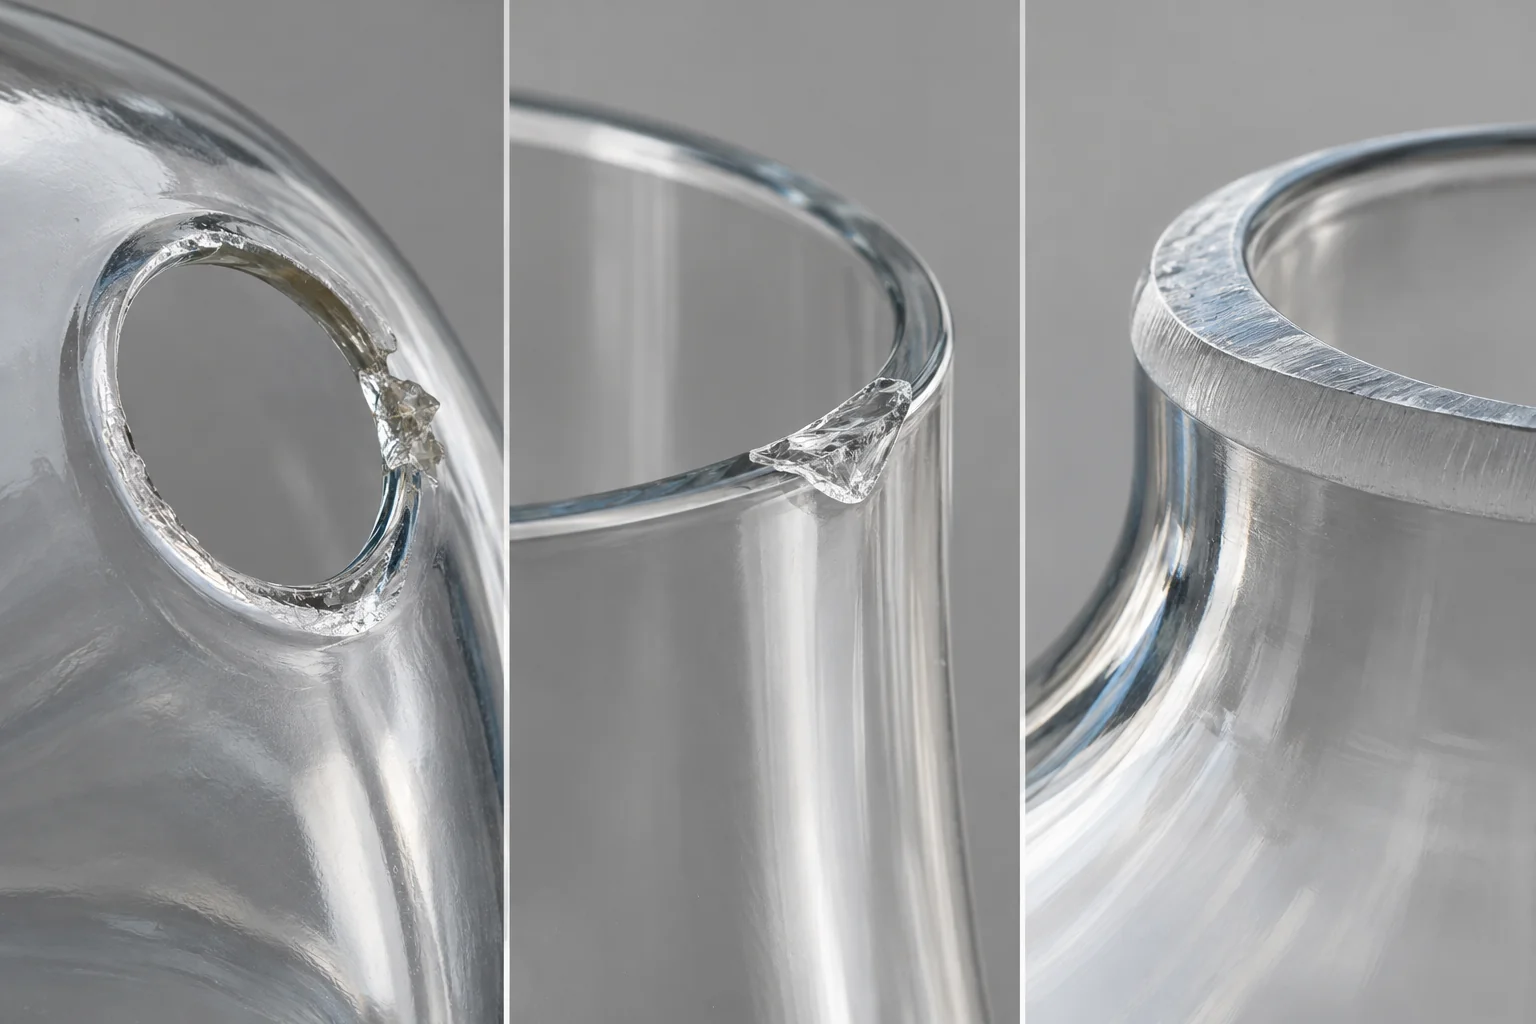
Şartlı bir inceleme sırası kullanın:
- Numuneyi, unsuru, proses aşamasını ve muayene koşulunu tanımlayın.
- Unşurun gereksinimi karşıladığı son kaydedilen noktayı belirleyin.
- İlgili hammadde, fikstür, takım, işletim ve taşıma kayıtlarında ilgili bir değişiklik olup olmadığını kontrol edin.
- Önerilen açıklamayı üzerinde anlaşmaya varılmış bir inceleme yoluyla test edin; bunu destekleyen veya reddeden kanıtları belgelendirin.
- Potansiyel olarak etkilenen parçaları kontrol altına alın ve daha fazla çalışmayı serbest bırakmadan önce yeniden başlatma kontrolünü tanımlayın.
Yeniden işleme (rework) önerildiğinde, onaylı bir rota ve etkilenen nihai gereksinimlerin yeniden değerlendirilmesini zorunlu kılın. Görünür bir kusurun giderilmesi boyutu, kenar profilini veya başka bir kabul kriterini değiştirebilir. Tek bir parça üzerindeki başarılı bir onarım, otomatik olarak parti geneli için bir yeniden işleme yöntemine onay vermez.
Proses değiştiğinde neyin yeniden kalifiye edilmesi gerektiğine karar verin
Deneme başlamadan önce gözden geçirilmesi gereken değişiklikleri listeleyin. Programa bağlı olarak bunlar farklı bir hammadde kaynağı, takım ailesi, destek düzeni, işleme istasyonu, çalışma penceresi, muayene yöntemi veya alt yükleniciyi içerebilir.
Değişikliğin hangi önceki sonuçları geçersiz kılabileceğini değerlendirin. Değiştirilmiş bir muayene yuvası, ölçüm yöntemi incelemesi gerektirebilir. Farklı bir destek düzeni, konum ve kenar gözlemlerini etkileyebilir. Gözden geçirilmiş bir sonraki aşama prosesi, yenilenmiş bir nihai parça kontrolü gerektirebilir. Sorumlu uzmanların her durum için gereken kanıtları tanımlamasını sağlayın.
Varsayımsal bir takım değişimi incelemesi
Pilot bir lamba siperi partisinin takım değişimini içerdiğini varsayalım. Genel çap sonuçları kabul edilebilir kalmaya devam eder, ancak müdahaleden sonra kaydedilen çıkış talaşı gözlemleri değişir. Bu, bir JX üretim sonucu değil, açıklayıcı bir inceleme senaryosudur.
Alıcı, parti geneli bir özeti kabul etmeden önce üretim sırası (run-order) kayıtlarını ve değişim/kurulum geçmişini istemelidir. Tedarikçi, değişikliği incelemeli ve üzerinde anlaşmaya varılan kontrol altına alma ve yeniden başlatma kurallarını uygulamalıdır. Çap uygunluğu tek başına ayrı talaş bulgusunu çözmez.
Cam siperi işlemenin kalifiye edilmesi hakkındaki sorular
CNC ekipmanı, prosesin yinelenebilirliğini kanıtlar mı?
Hayır. Ekipman kimliği kanıtın yalnızca bir parçasıdır. Önerilen malzeme, fikstür, takım durumu, çalışma yöntemi ve muayene sisteminin yine de temsili sonuçlarla ilişkilendirilmesi gerekir.
Onaylanmış tek bir numune toplu bir siparişi serbest bırakabilir mi?
Bir referans numune oluşturabilir, ancak alıcı ve tedarikçi, sipariş için başka hangi kanıtların gerekdiğini kabul etmelidir. Tek bir numune, bir üretim serisi boyunca veya beklenen kurulum değişikliklerinden sonraki varyasyonu tanımlamaz.
Delinmiş bir cam açıklığı için bir Cpk raporu yeterli midir?
Yalnızca geçerli bir şekilde değerlendirdiği karakteristik ve koşullar için geçerlidir. Temel verileri ve varsayımları inceleyin, ardından yontulmuş kısımları, çatlakları ve diğer gerekli gözlemleri ayrı ayrı kontrol edin.
Her cam abajur aynı numune alma planını kullanmak zorunda mıdır?
Hayır. Plan; üretim hacmini, ilgili riskleri, karakteristikleri, mevcut verileri ve alınan kararı yansıtmalıdır. Evrensel bir parça sayısını kopyalamak yerine planı ve sınırlarını belirtin.
Alıcılar küçük bir geliştirme partisini nasıl değerlendirebilir?
İzlenebilir numuneler ve düzenli kayıtlar kullanın, sınırlı denemenin neyi gösterebileceğini belirleyin ve ek denetimler veya takip kanıtları üzerinde mutabakata varın. Küçük bir pilot çalışmayı tam olarak kurulmuş uzun vadeli bir yetenek çalışması olarak sunmayın.
Taşeronlu bir işleme adımı kalifiye edilebilir mi?
Sorumluluk, gerçek işleme kaynağı, izlenebilirlik ve üzerinde anlaşmaya varılan kanıtlara erişim netse evet. Taşeronda yapılacak hangi değişikliklerin bildirim ve inceleme gerektirdiğini onaylayın.
Tedarikçi çevrim içi bir matkap devir hızı tablosunu takip etmeli mi?
Çevrim içi bir tablo, bir uzman ilk incelemesine bilgi sağlayabilir. Üretim talimatlarının kullanılan alet, cam durumu, oluşturulan geometri ve doğrulanmış kurulum için gerekçelendirilmesi gerekir. Genel bir tablo, programın yeterlilik kanıtı değildir.
Tanımlı bir işleme sürecini, tanımlı bir kanıt paketiyle birlikte onaylayın
İnceleme; adı konulmuş bir kurulum, kararı destekleyen bir denetim yöntemi, izlenebilir deneme gözlemleri ve değişikliklere veya hatalara verilen bir yanıtla tamamlanmalıdır. Kararın bir geliştirme onayı mı, sınırlı bir onay mı yoksa üzerinde anlaşmaya varılmış bir üretim onayı mı olduğunu kaydedin.
Çizim ve onay revizyonlarını bir arada tutun. Bu teknik çizim kontrol listesi parçanın tanımlanmasına yardımcı olur; süreç kanıtı ise tedarikçinin üzerinde mutabık kalınan sonucu nasıl gösterdiğini açıklar. İkisi de birbirinin yerini tutmaz.
İşleme gereksinimini projeye özel bir inceleme için gönderin
JX, listesinde özel ağız üfleme cam abajurlara yer vermektedir. Şekillendirme sonrası çalışma gerektiren bir parça için, ekipten önerilen operasyonu değerlendirmesini isteyin ve işleme rotası ile sorumlu kaynağı onaylamasını talep edin. Bu kılavuz, açıklanan her operasyonun şirket içinde mevcut olduğunu veya her abajurda uygulanabilir olduğunu garanti etmez.
Çizim revizyonunu, beyan edilen cam ve işlem gereksinimlerini, şekillendirilmiş geometriden işlenecek özellikleri, sipariş miktarlarını ve amaçlanan fikstür kullanımını gönderin. Beklediğiniz kanıtları ekleyin: kurulum izlenebilirliği, önerilen bir pilot planı, denetim kayıtları ve bir değişiklik bildirim anlaşması. Ekstra inceleme gerektiren karakteristikleri ve numune programını etkileyen son tarihleri belirleyin.
Cam lamba başlığı delme ve işleme talebi için; deneme çalışmalarını, takım veya aparat geliştirme süreçlerini, üretim operasyonlarını ve kalite kontrolü ayrı ayrı belirten bir fiyat teklifi isteyin. Bir toleransa, üretim hızına veya teslim tarihine onay vermeden önce bu teklif edilen kalemleri gözden geçirin.