Scegli una finitura del bordo del paralume in vetro in base alla funzione del bordo, non solo al nome della finitura. Un bordo nascosto può richiedere solo una rifinitura controllata e un adattamento affidabile. Un bordo che si appoggia sull’hardware spesso necessita di una superficie di contatto rettificata e dimensionalmente controllata. Un bordo inferiore visibile può giustificare una lucidatura meccanica o a fuoco per un aspetto più pulito. Il tipo di vetro, il metodo di formatura, le dimensioni finali e il metodo di ispezione devono comunque essere confermati con il produttore.
Il bordo è una piccola parte di un paralume, ma può determinare se il paralume si appoggia in modo stabile, vibra nel supporto, si scheggia durante il montaggio o appare incompleto quando la luce è accesa. Richieste come "rendere il bordo liscio" lasciano troppo spazio all’interpretazione. Il fornitore deve comunque decidere se liscio significa leggermente rifinito, opaco rettificato, lucidato meccanicamente o ammorbidito dal calore.
I termini seguenti collegano la finitura del bordo all’adattamento, all’aspetto e all’ispezione. Mostrano anche cosa può cambiare durante la lavorazione e cosa deve essere inserito in un disegno o in un verbale di approvazione del campione.
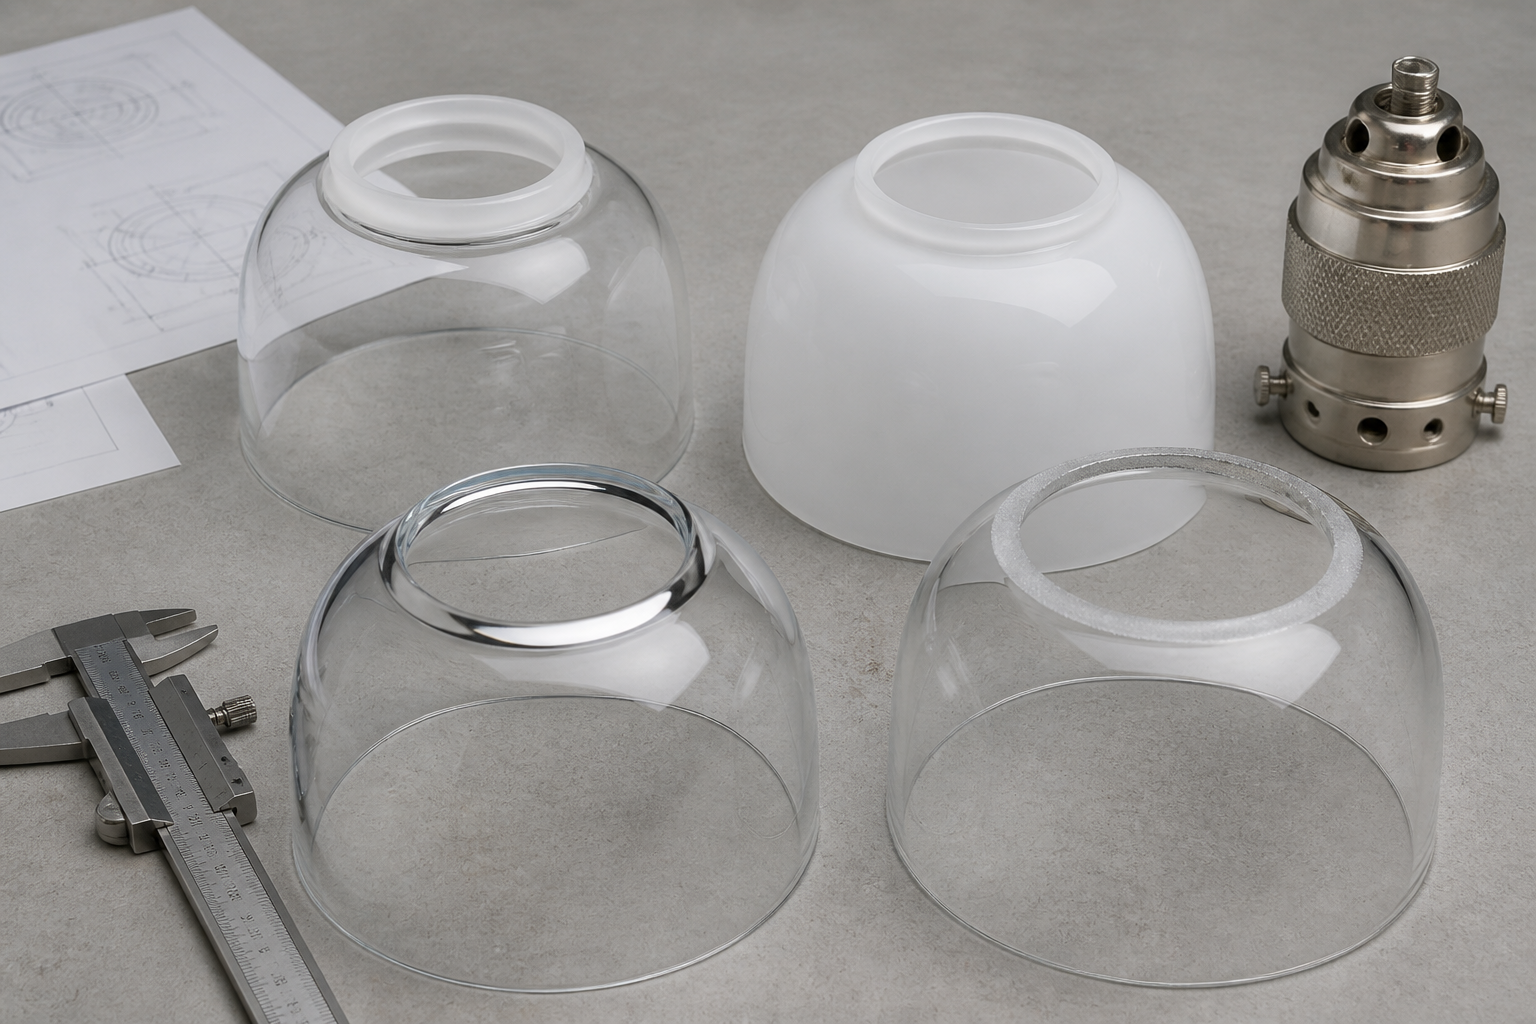
Inizia dal compito che il bordo deve svolgere
Prima di nominare un processo, identifica le superfici che contano. Un singolo paralume può avere più di una condizione del bordo.
| Condizione del bordo | Requisito principale | Cosa deve definire l’acquirente |
|---|---|---|
| Nascosto all’interno di un supporto | Manipolazione sicura e ritenzione affidabile | Dimensione dell’apertura, condizione della parete, contatto con il supporto, rugosità visiva consentita |
| Bordo di contatto piatto | Appoggio stabile e trasferimento del carico | Superficie di contatto, planarità, diametro interno o esterno, smussatura del bordo |
| Bordo decorativo esposto | Aspetto e tatto | Obiettivo lucido o opaco, profilo, ondulazione consentita, regole per scheggiature e segni di lucidatura |
| Collo filettato o a gradini | Montaggio e controllo dimensionale | Geometria della filettatura o del gradino, metodo di misurazione, hardware di accoppiamento, condizioni di non accettazione |
| Interfaccia a clip o a vite | Resistenza locale e gioco | Punti di contatto, distanza dal bordo, condizione del foro, forza di assemblaggio, test a campione |
Un bordo nascosto non merita automaticamente la finitura più economica. Se porta il paralume su un anello metallico stretto, il suo diametro e la superficie di contatto possono essere più importanti della sua lucentezza. Vale anche il contrario. Un bordo lucido esposto può sembrare raffinato ma essere comunque sbagliato se la finitura ammorbidisce una dimensione che controlla l’adattamento.
Le guida alle specifiche di montaggio del paralume spiega l’aspetto hardware di questa interfaccia. Per la finitura dei bordi, la domanda utile è più ristretta: quali superfici di vetro toccano, rimangono visibili o devono essere misurate dopo l’operazione finale sul bordo?
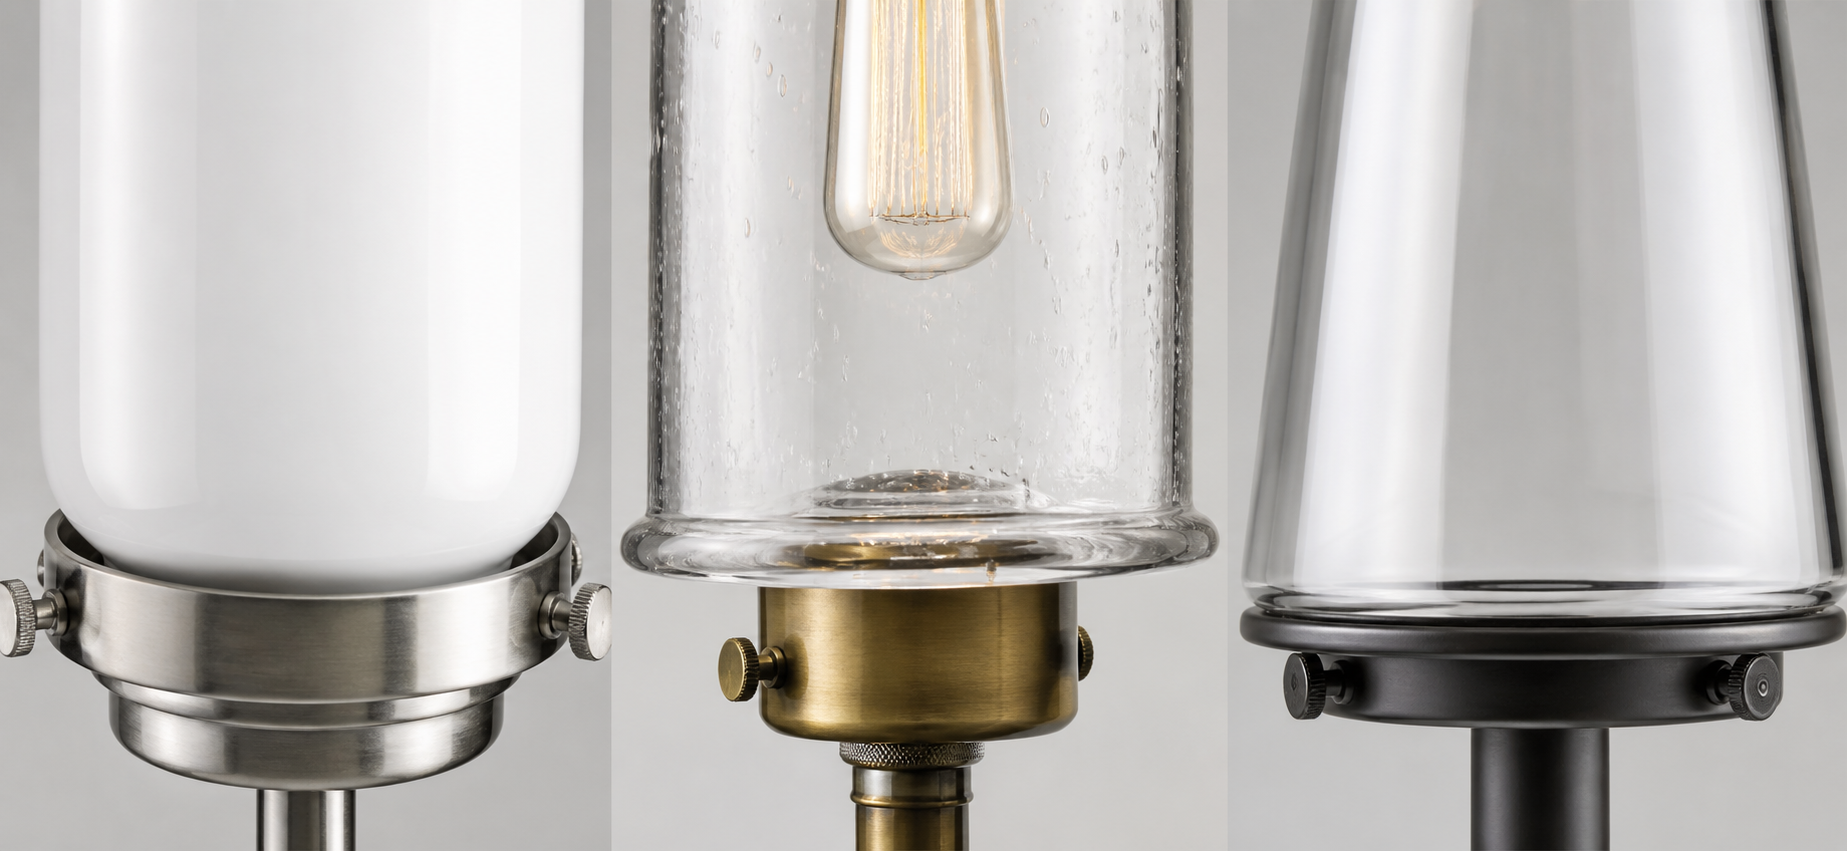
Confronta le finiture comuni dei bordi in vetro
La terminologia del vetro cambia tra produttori di vetro piano, soffiatori di vetro, fornitori di tubi e fabbriche di illuminazione. Inserire una descrizione del processo o un campione approvato accanto al nome ogni volta che la dicitura può essere ambigua.
Le Manuale degli standard ingegneristici dell’Associazione Nazionale del Vetro descrive bordi grezzi, smussati, molati e lucidati per il vetro piano. Questa tassonomia è un vocabolario utile, ma non è uno standard di accettazione per i paralumi. Parti curve, soffiate, pressate e tubolari possono richiedere strumenti e punti di controllo diversi.
| Finitura | Cosa significa di solito | Buona adattabilità per | Controllo principale dell’acquirente |
|---|---|---|---|
| Grezzo o tagliato | Bordo immediatamente dopo un’operazione di taglio | Solo lavorazione intermedia, o bordo completamente chiuso se specificamente approvato | Affilatezza, scheggiature, condizione nascosta, necessità di lavorazioni secondarie |
| Smussato o arrotondato | I margini interni ed esterni affilati sono leggermente molati; la superficie centrale del bordo può rimanere ruvida o opaca | Bordi nascosti o incorniciati con esigenze estetiche modeste | Smussatura completa del bordo, nessuna sporgenza pericolosa, dimensione dell’apertura |
| Piano | La faccia del bordo viene abrasivamente portata a misura e resa più regolare; la finitura è normalmente opaca | Aperture per montaggio, facce di contatto, altezza o diametro controllati | Dimensione finale, planarità, perpendicolarità, scheggiature, segni di smerigliatura |
| Lucidato meccanicamente | Una faccia smerigliata riceve una lucidatura più fine per creare una finitura più chiara e lucida | Bordi visibili dove si desidera un aspetto lavorato | Consistenza della lucentezza, profilo, smussature dei bordi, variazione ottica |
| Lucidato a fuoco | Il calore ammorbidisce la superficie e i margini netti di un bordo compatibile | Forme soffiato a bocca o tubolari dove un bordo arrotondato e lucido si adatta alla geometria | Variazione dimensionale, arrotondamento, ondulazione, segni residui del processo |
Queste categorie descrivono risultati diversi. "Lucidato" non deve essere usato come abbreviazione per lucidato a fuoco. La lucidatura meccanica rimuove materiale con abrasivi e strumenti di lucidatura. La lucidatura a fuoco modifica la superficie con il calore. Entrambi i metodi possono produrre un aspetto lucido, ma il profilo del bordo e il comportamento dimensionale non sono gli stessi.
I bordi grezzi o tagliati a freddo sono solitamente una fase del processo
"Taglio a freddo" può riferirsi a un taglio con sega, taglio con ruota, rottura segnata o un altro metodo di separazione meccanica. Non indica all'acquirente se i margini interno ed esterno sono stati smussati successivamente. Non definisce nemmeno la condizione della faccia del bordo.
Un bordo grezzo può presentare scheggiature, sfaldature, punte affilate e danni sotto la superficie dovuti al taglio. Per un paralume finito, soprattutto uno maneggiato durante l'installazione, il disegno dovrebbe indicare il lavoro secondario richiesto. Se il bordo sarà completamente racchiuso da un supporto, una condizione smussata approvata può essere sufficiente. Se il bordo rimane visibile o si appoggia all'hardware, di solito è necessario un controllo maggiore.
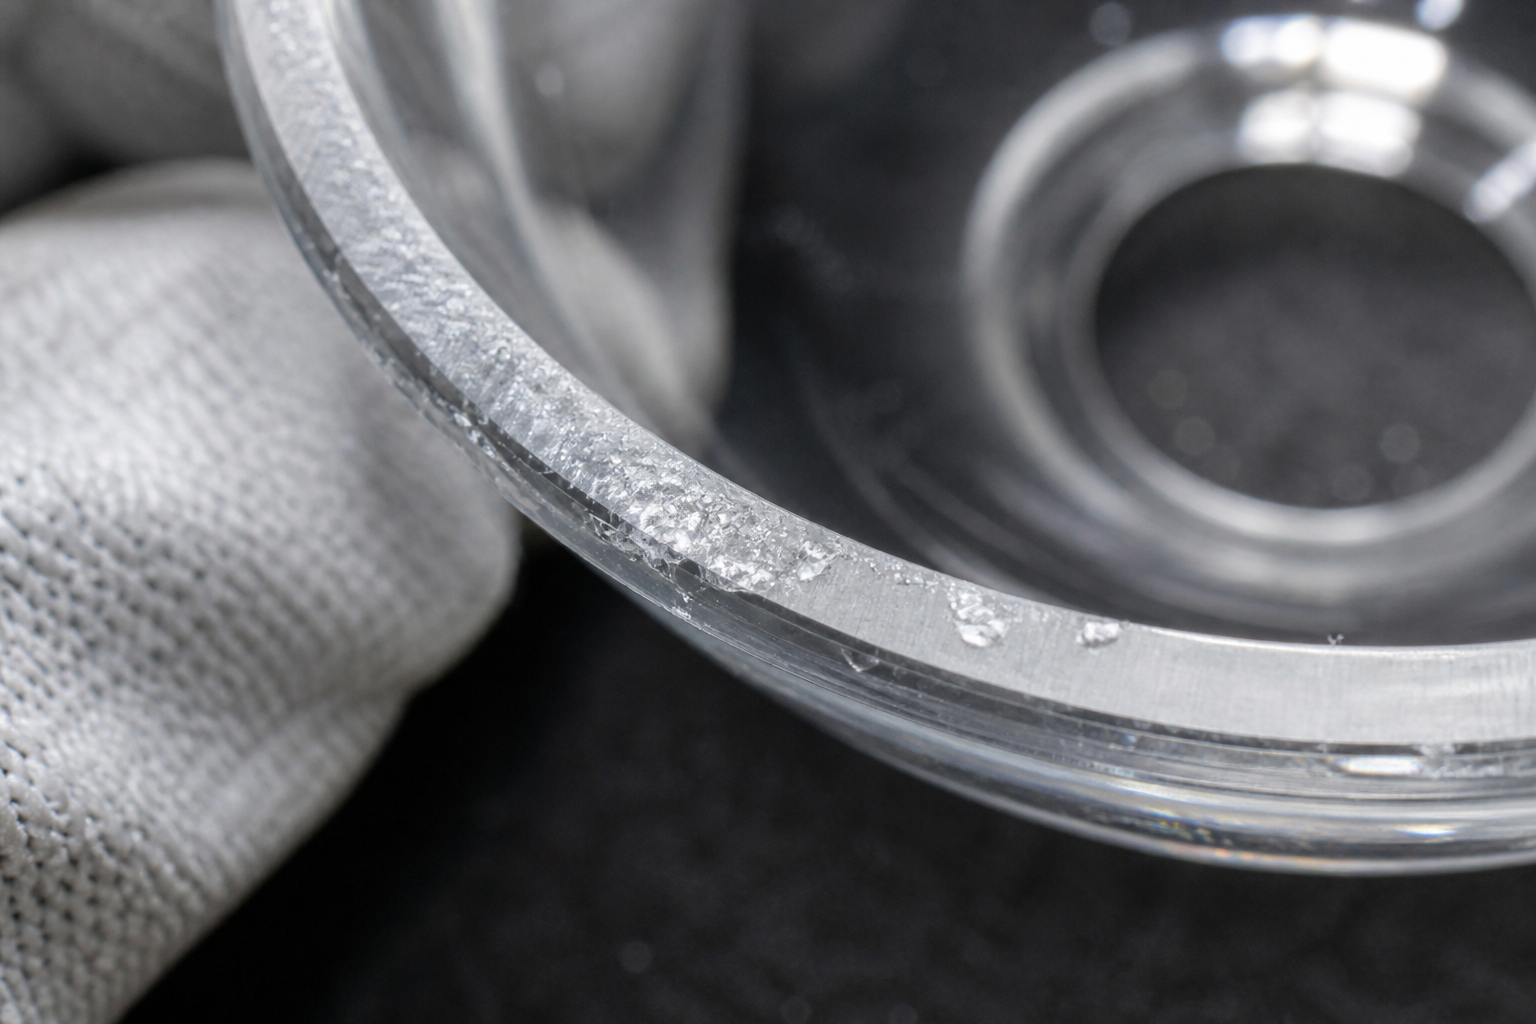
I bordi smussati eliminano i margini pericolosi
La smussatura, chiamata anche arrisatura in alcuni settori del vetro, smeriglia leggermente i margini affilati. La faccia tra quei margini può rimanere visibilmente ruvida. Questa è una scelta pratica quando il supporto nasconde il bordo e il disegno non richiede una finitura otticamente chiara.
Non giudicare un bordo smussato solo passando un dito nudo sopra di esso. Ispezionalo sotto buona luce, usa pratiche di manipolazione protettive e definisci se sono ammessi scheggiature, segmenti non lavorati o sporgenze affilate. Una foto campione dovrebbe mostrare sia la faccia del bordo che le smussature interne ed esterne.
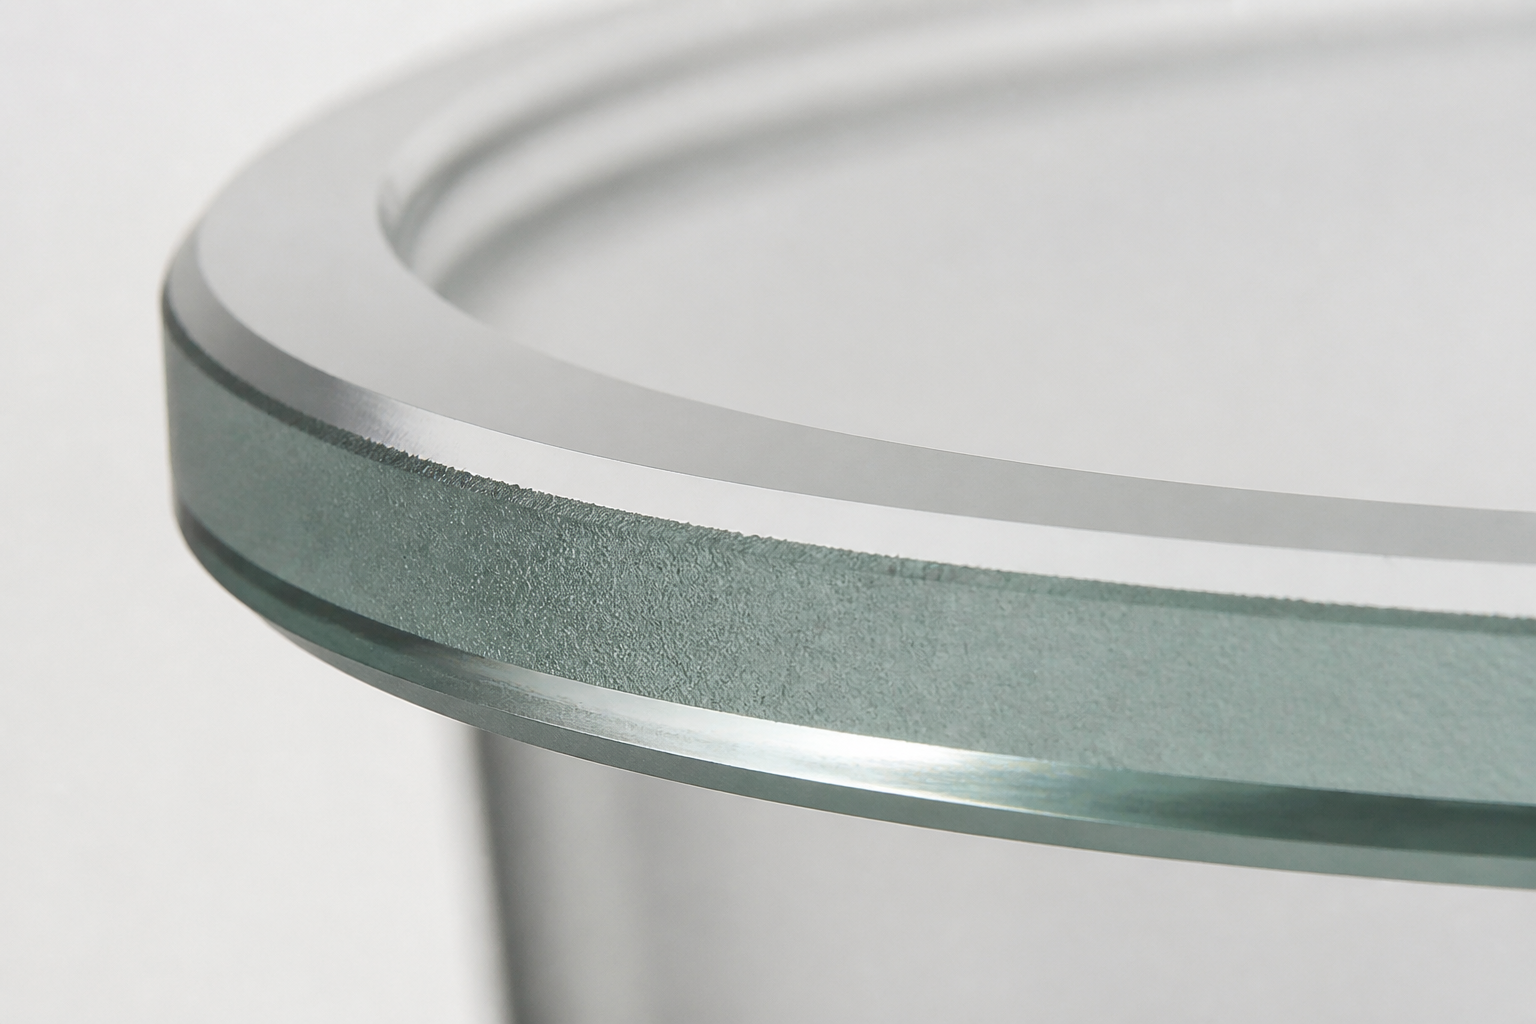
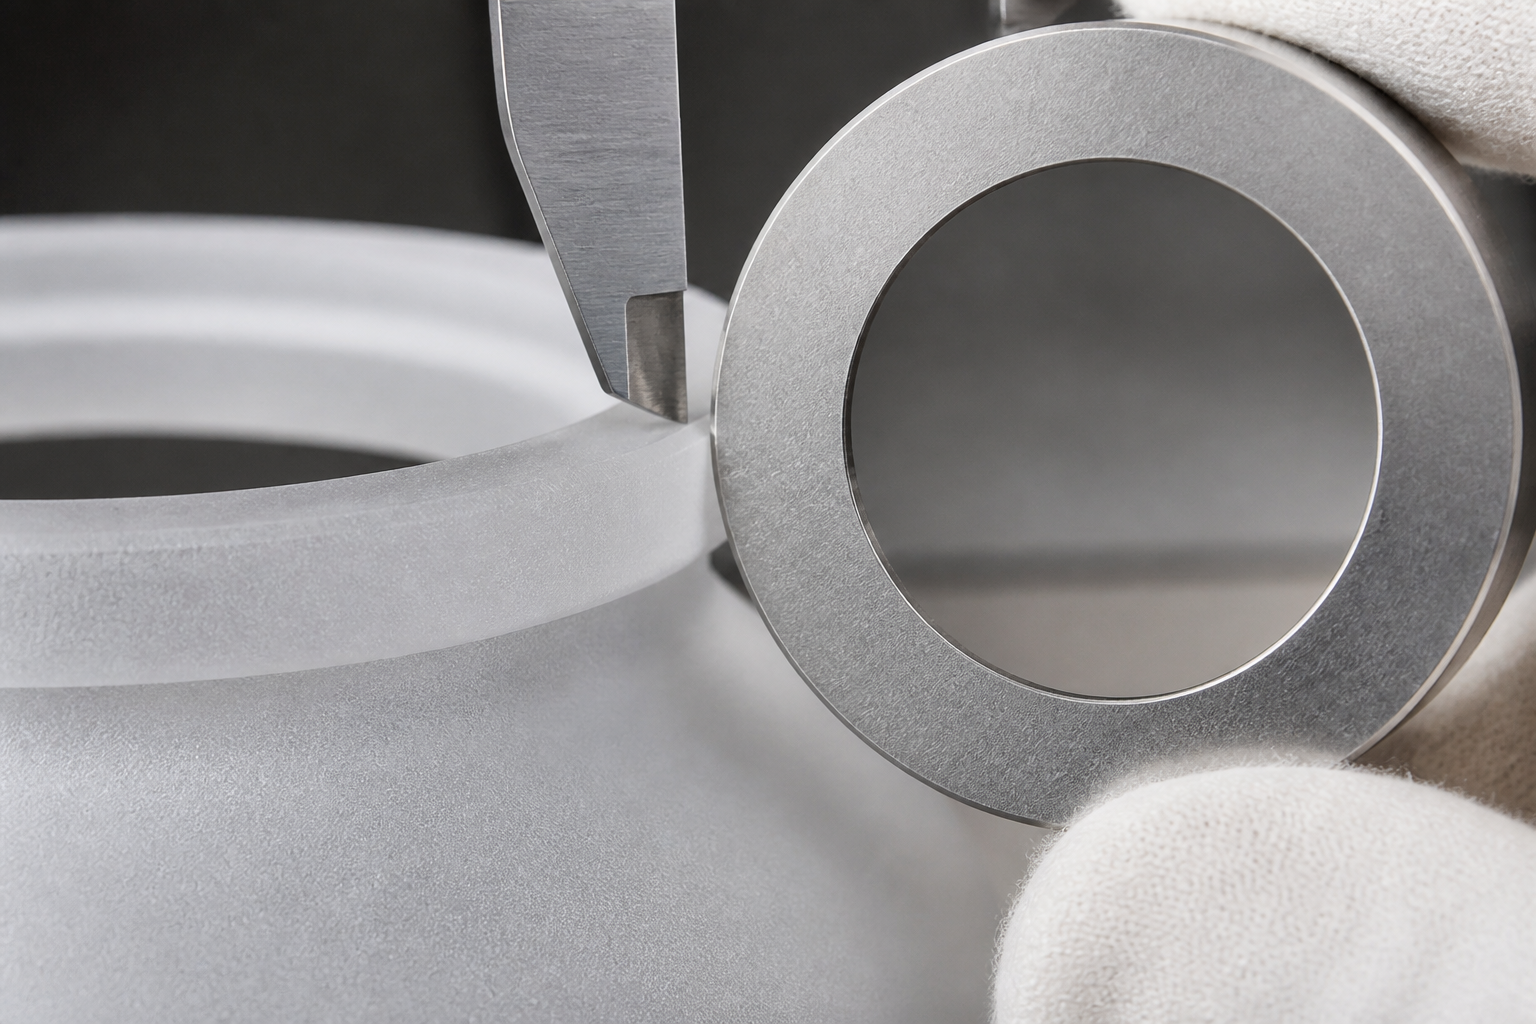
I bordi smerigliati controllano dimensione e contatto
La molatura è utile quando il bordo deve rispettare requisiti di diametro, altezza, planarità o perpendicolarità dopo la formazione del paralume. Il bordo è normalmente opaco perché la texture abrasiva rimane visibile. Questo aspetto può essere accettabile all'interno di un supporto metallico anche quando si preferirebbe una finitura lucida su un bordo esposto.
Per un'apertura adatta al portalampada, specificare se la dimensione controllata è il diametro interno, il diametro esterno, il diametro di contatto o un accoppiamento a calibro. Un bordo molato può comunque fallire l'assemblaggio se il disegno misura la superficie sbagliata.
La lucidatura meccanica serve per ottenere una faccia lucida controllata
La lucidatura meccanica parte da un bordo molato e utilizza strumenti o composti più fini per ridurre la texture abrasiva visibile. Può creare una faccia del bordo più chiara e un aspetto più definito. È spesso più facile da specificare quando un bordo esposto piatto o profilato deve rimanere controllato dimensionalmente.
La lucidatura non elimina la necessità di piccoli smussi sul bordo. Un angolo lucido e affilato può comunque essere vulnerabile durante la manipolazione. Il disegno dovrebbe indicare se il bordo necessita di una faccia lucida piatta, uno smusso, un piccolo raggio o un altro profilo che il fornitore conferma di poter produrre.
La lucidatura a fuoco modifica il bordo tramite il calore
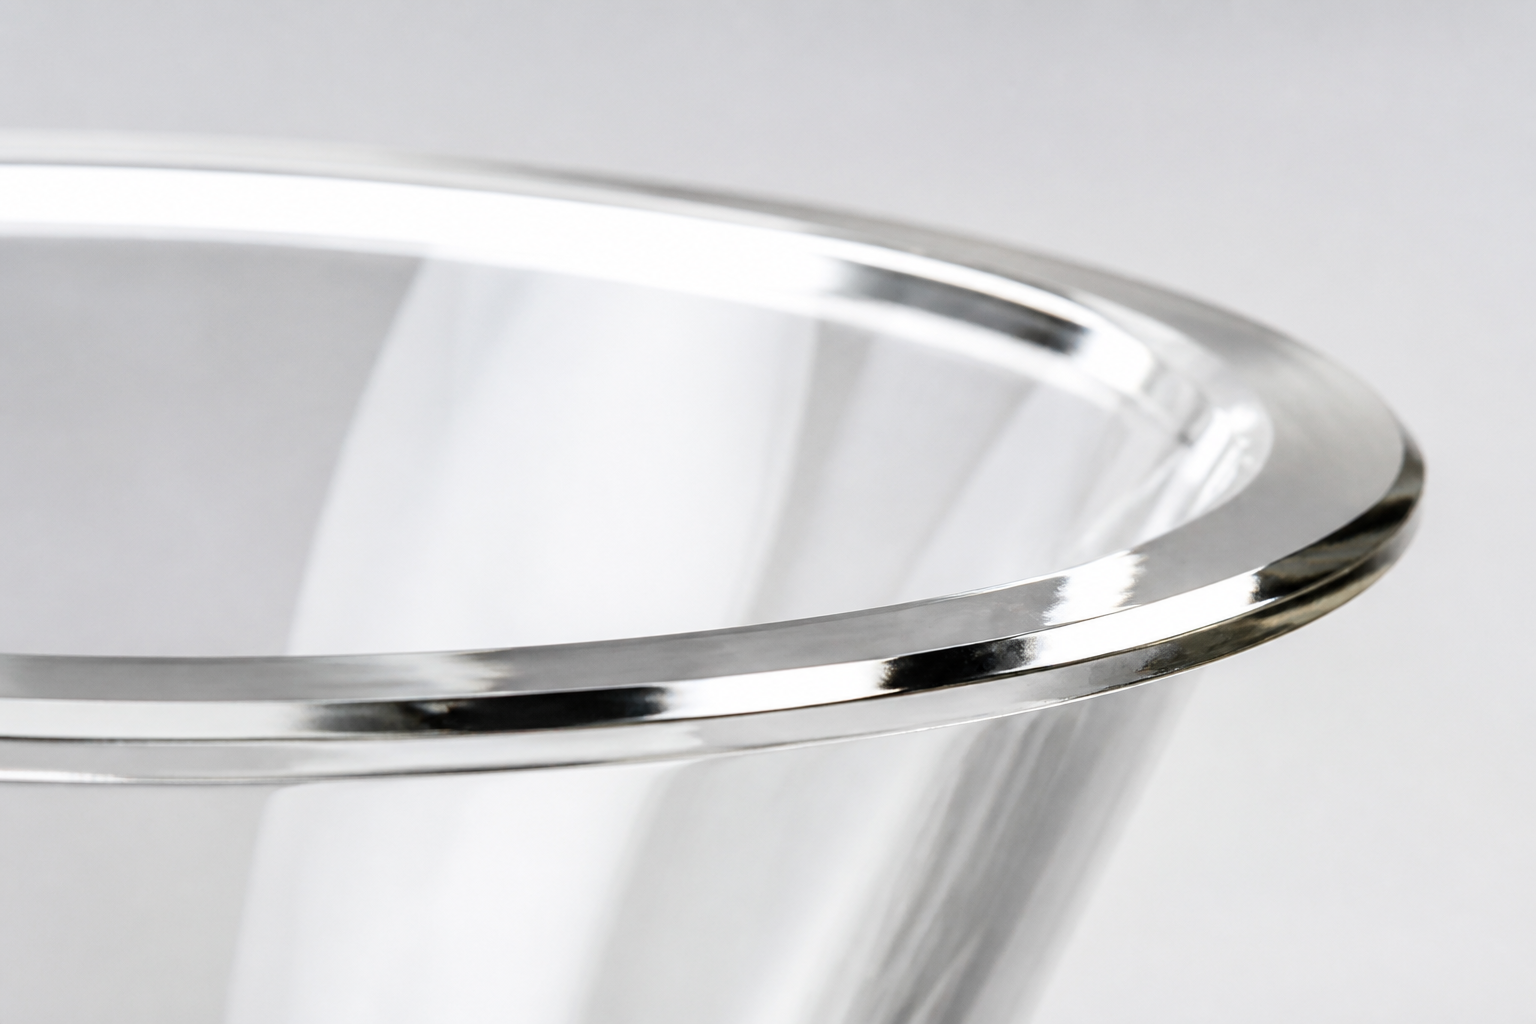
La lucidatura a fuoco, chiamata anche lucidatura a fiamma, riscalda nuovamente la superficie finché non si ammorbidisce abbastanza da levigare le caratteristiche affilate e creare un aspetto lucido arrotondato. È comune in alcune lavorazioni di vetro soffiato a bocca e tubolare. Non è la stessa cosa della ricottura, della tempra o della lucidatura meccanica.
Il calore può ammorbidire gli angoli, arrotondare una faccia tagliata e modificare la dimensione finale. Il risultato dipende dalla composizione del vetro, dallo spessore della parete, dalla geometria del bordo, dall'apporto di calore e dal controllo del processo. Un bordo lucidato a fuoco dovrebbe quindi essere approvato dopo l'operazione, non misurato solo prima.
Le Guida alle finiture finali di Pegasus Glass mostra opzioni di taglio a sega, molatura, smussatura, taglio termico e lucidatura a fuoco per tubi di vetro. È una prova utile per la terminologia delle estremità tubolari. Non dimostra che ogni forma di paralume o famiglia di vetri possa utilizzare la stessa sequenza.
Abbina la lavorazione del bordo al percorso di produzione
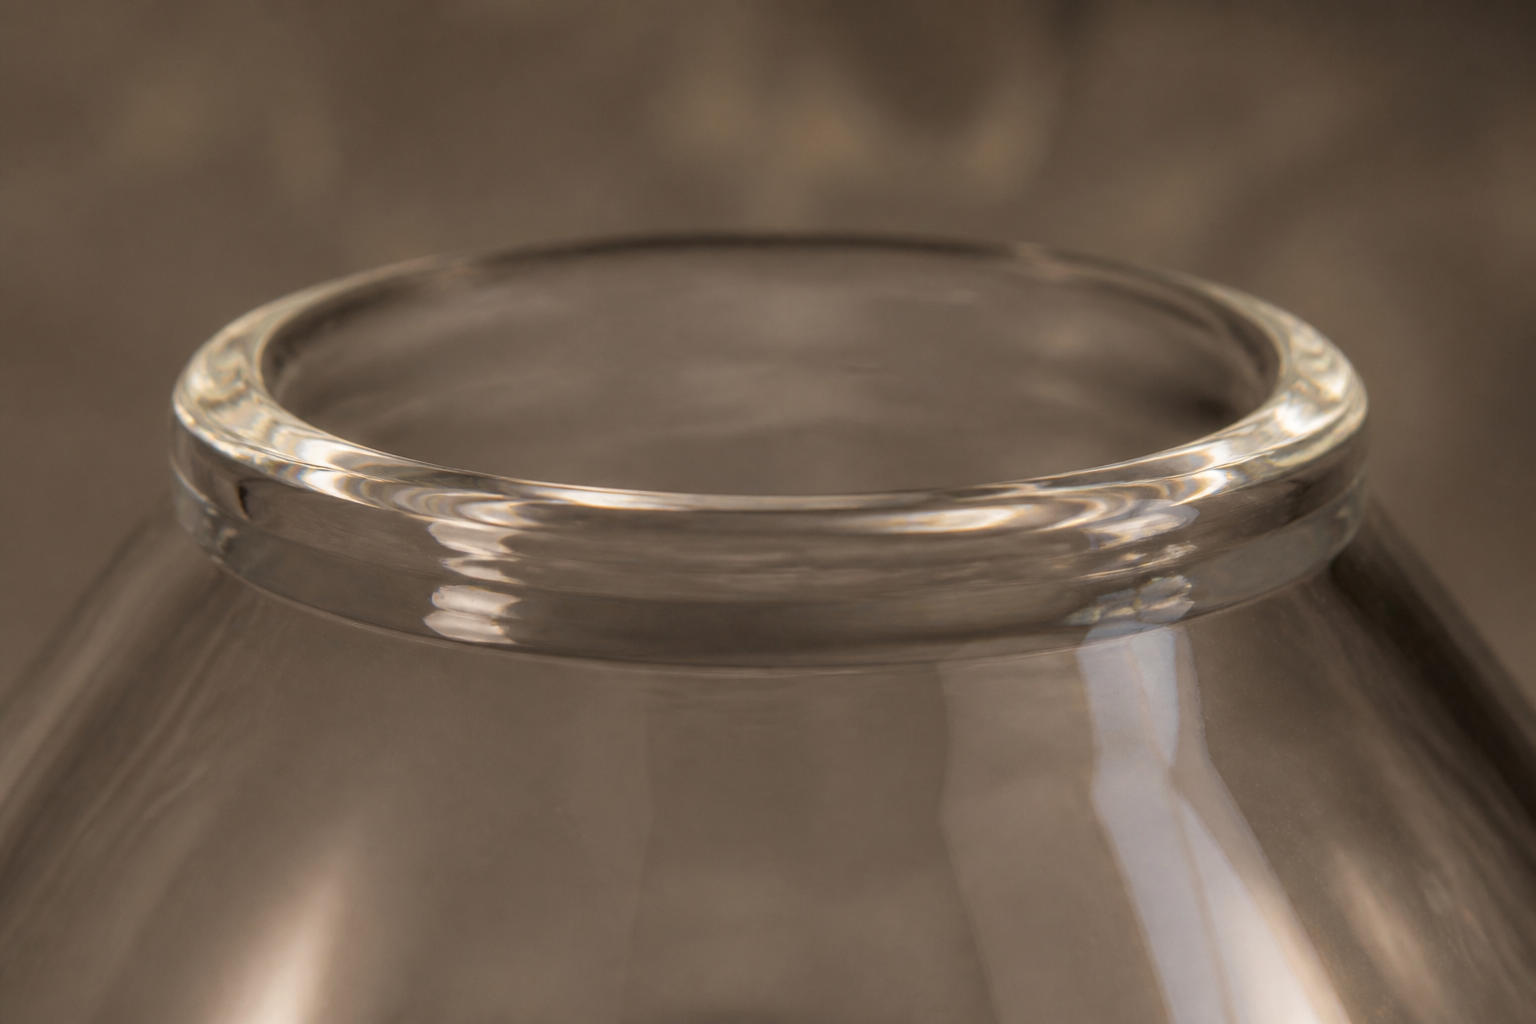
La sequenza di produzione cambia in base al tipo di paralume, anche quando due fornitori utilizzano lo stesso nome di finitura. Chiedi quando viene creato il bordo finale e quali dimensioni vengono controllate successivamente.
Paralumi soffiati a bocca
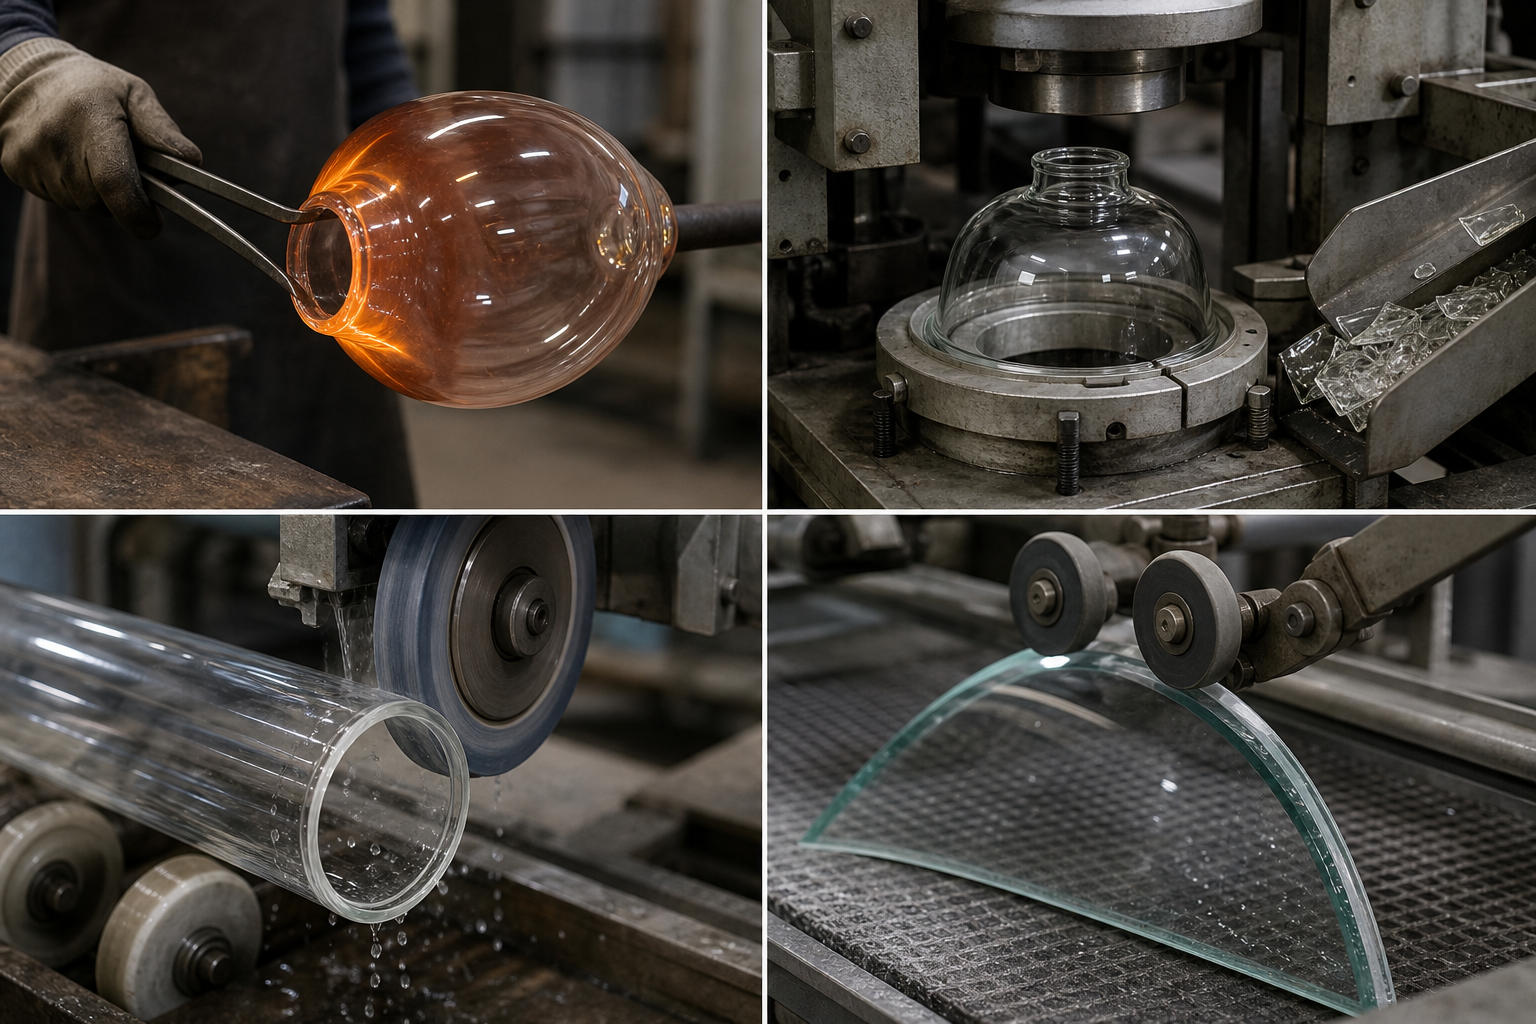
Un paralume soffiato a bocca può essere separato dal vetro in eccesso dopo la formazione e la ricottura, poi tagliato o molato per ottenere l'apertura finale. A seconda del design, il bordo può essere molato, lucidato meccanicamente o riscaldato per ottenere un aspetto lucidato a fuoco. La scelta influisce sul profilo del bordo e sulla quantità di correzione dimensionale disponibile.
Le pagina del paralume in vetro soffiato a bocca mostra il contesto produttivo più ampio. Per una richiesta di offerta, l'acquirente deve comunque identificare se il bordo è nascosto da un supporto, esposto sotto il livello degli occhi o utilizzato come superficie di contatto di precisione.
Paralumi stampati a macchina
I pezzi stampati possono presentare linee di stampo, bave o materiale in eccesso attorno all'apertura. La finitura del bordo può rimuovere le bave, correggere l'apertura, creare una faccia di contatto o migliorare l'aspetto. Se il pezzo sarà temperato, la fabbrica deve confermare la sequenza e quale lavorazione del bordo può essere effettuata prima del trattamento termico.
Le Guida NGA per il vetro piano trattato termicamente discute bordi smussati, molati e lucidati prima del trattamento termico. Il suo ambito è il vetro piano architettonico, quindi utilizzalo come riferimento per la sequenza di processo piuttosto che come regola universale per paralumi stampati. Il fornitore deve definire il processo applicabile per il pezzo reale.
Tubi in borosilicato e forme lavorate a lume
I componenti tubolari in borosilicato possono iniziare con un'estremità tagliata a sega o tagliata termicamente. Possono seguire smussatura, molatura o lucidatura a fuoco, a seconda delle esigenze di adattamento e finitura. Un'estremità di tubo lucidata a fuoco può apparire liscia pur avendo una squadratura o una lunghezza diversa rispetto a una faccia rettificata di precisione.
Per un'estremità di accoppiamento o un assemblaggio filettato, chiedi quale superficie controlla la lunghezza e la perpendicolarità. Per un'estremità decorativa aperta, definisci l'arrotondamento desiderato e il riferimento visivo. Il sito guida per paralumi in vetro borosilicato copre la scelta del materiale; la specifica del bordo appartiene comunque al disegno del pezzo.
Lastre termoformate e pannelli curvi
Un pannello curvato o sagomato può richiedere che il suo perimetro venga tagliato, rifinito, molato o lucidato dopo la formatura. Il ritorno elastico, il contatto con lo stampo e la geometria del perimetro possono influenzare l'adattamento finale. Se il pannello scorre in un canale, il bordo controllato può essere nascosto ma comunque critico dal punto di vista dimensionale.
Inserisci il requisito del bordo nel disegno
Evita una nota di una sola riga che dica "tutti i bordi lisci". Un dettaglio utile del bordo identifica il pezzo, la superficie, l'intento del processo, la dimensione e il metodo di accettazione.
Includere questi campi:
- Contrassegna ogni bordo o estremità con una chiamata unica.
- Indica se è nascosto, esposto o a contatto con l'hardware.
- Indica la condizione richiesta, come rifinito, rettificato piano, lucidato piano, smussato o lucidato a fuoco.
- Disegna il profilo del bordo, includendo eventuali raggi o smussi che influenzano l'adattamento o l'aspetto.
- Identifica il diametro controllato, l'altezza, la faccia di contatto o la condizione di misura dopo la finitura finale.
- Indica se ondulazioni, velature da molatura, segni di lucidatura, sfaldature, scheggiature o variazioni locali saranno valutate visivamente o dimensionalmente.
- Fai riferimento al reale supporto metallico, anello di tenuta, clip o filettatura quando l'adattamento dipende dall'hardware.
- Fornisci il campione o la revisione del disegno che controlla l'approvazione.
Se il fornitore utilizza una terminologia diversa, risolvila prima del campionamento. Una foto contrassegnata, uno schizzo di sezione e l'hardware fisico possono chiarire l'intento meglio di un semplice nome di processo.
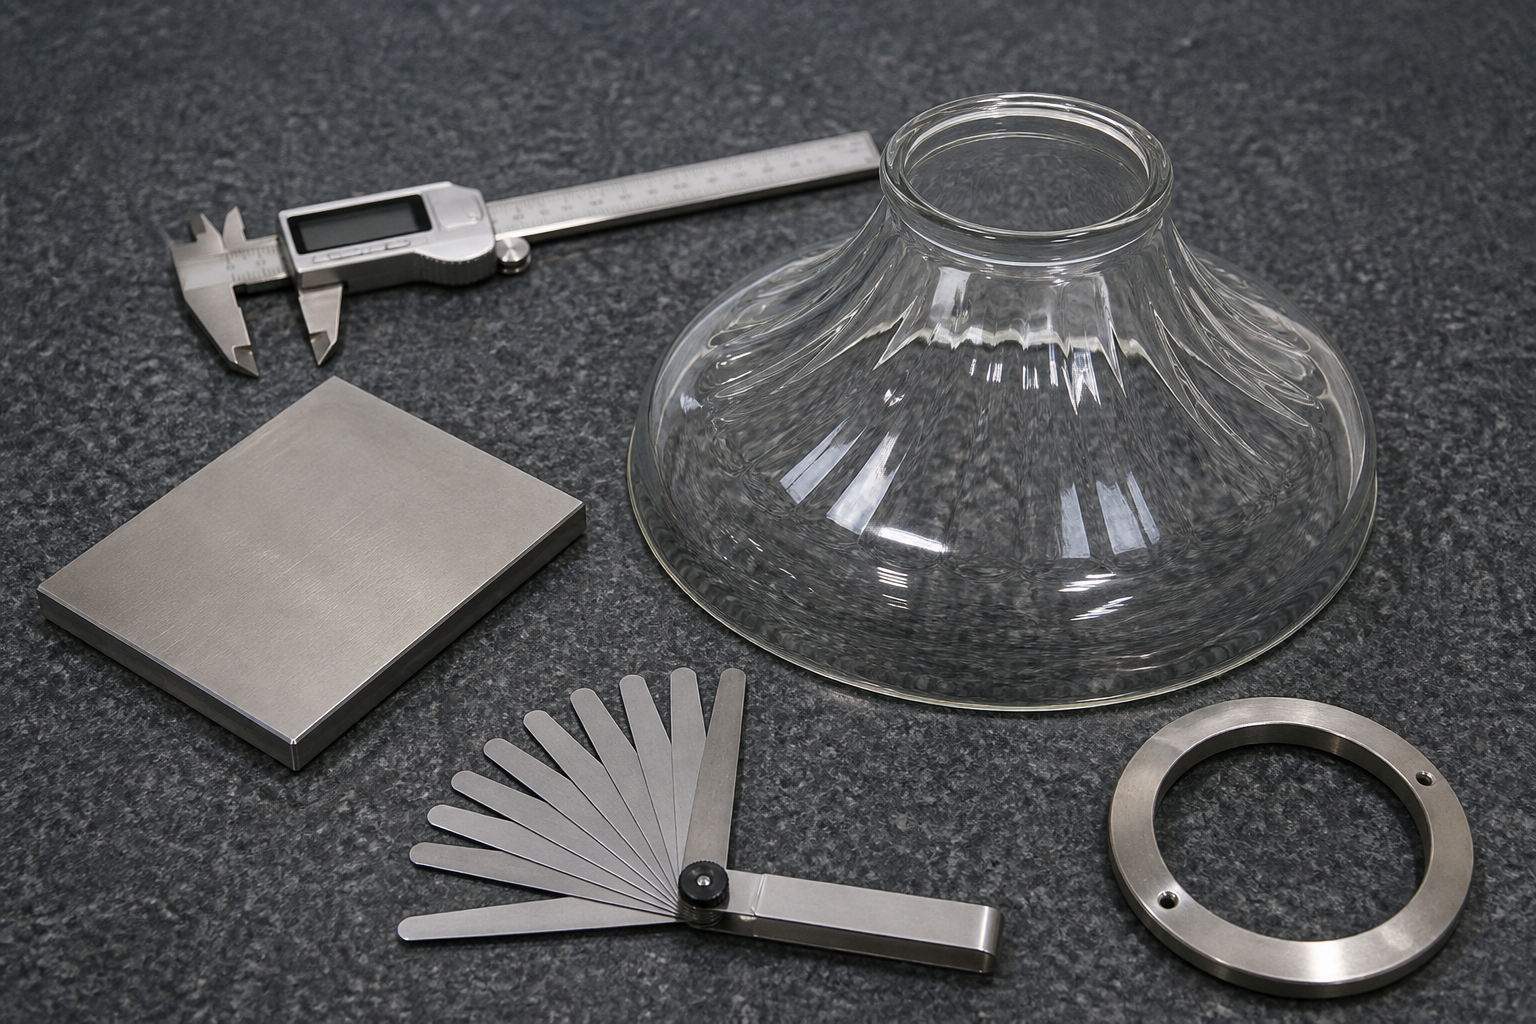
Ispeziona il bordo finito dopo l'operazione finale
L'ispezione del bordo dovrebbe riprodurre il modo in cui il paralume sarà assemblato e visto. Una foto su banco illuminato è utile, ma non è sufficiente da sola.
| Controllo | Metodo pratico | Domanda di approvazione |
|---|---|---|
| Dimensione dell'apertura | Calibro, calibro a tampone, calibro ad anello o hardware di accoppiamento | Quale superficie e condizione di temperatura controllano il risultato? |
| Planarità del bordo | Piano di riscontro, attrezzatura controllata o verifica della fessura concordata | La schermatura si appoggia senza oscillare o contatto concentrato? |
| Perpendicolarità o orientamento | Attrezzatura, riferimento angolare o assemblaggio controllato | Il bordo mantiene la schermatura nella posizione prevista? |
| Profilo del bordo | Vista del profilo, comparatore, calibro a raggio o campione approvato | Arrotondamenti e smussi sono intenzionali e ripetibili? |
| Scheggiature e sfaldature | Luce radente, sfondo a contrasto, ingrandimento quando concordato | Quali superfici sono critiche e quale dimensione o posizione è inaccettabile? |
| Aspetto della lucidatura | Luce riflessa e trasmessa rispetto a un master approvato | Sono accettabili opacità, linee di molatura, ondulazioni e variazioni locali di lucentezza? |
| Adattamento dell’hardware | Assemblaggio con supporto e parti di ritenzione rappresentative della produzione | La schermatura può essere installata e trattenuta senza contatto forzato? |
Il disegno non dovrebbe inventare un limite universale per le scheggiature. Una piccola scheggiatura nascosta all'interno di un supporto generoso e la stessa scheggiatura su un bordo lucido esposto creano rischi e risultati visivi diversi. Definire zone critiche e approvare i limiti con il produttore.
La progressione tecnica da bordi tagliati a bordi cuciti, smerigliati e lucidati è descritta anche dall'Università Tecnica di Delft La natura del vetro. Quella fonte spiega il comportamento generale del vetro. Il disegno del paralume necessita ancora di criteri specifici per geometria, manipolazione e aspetto relativi al progetto.
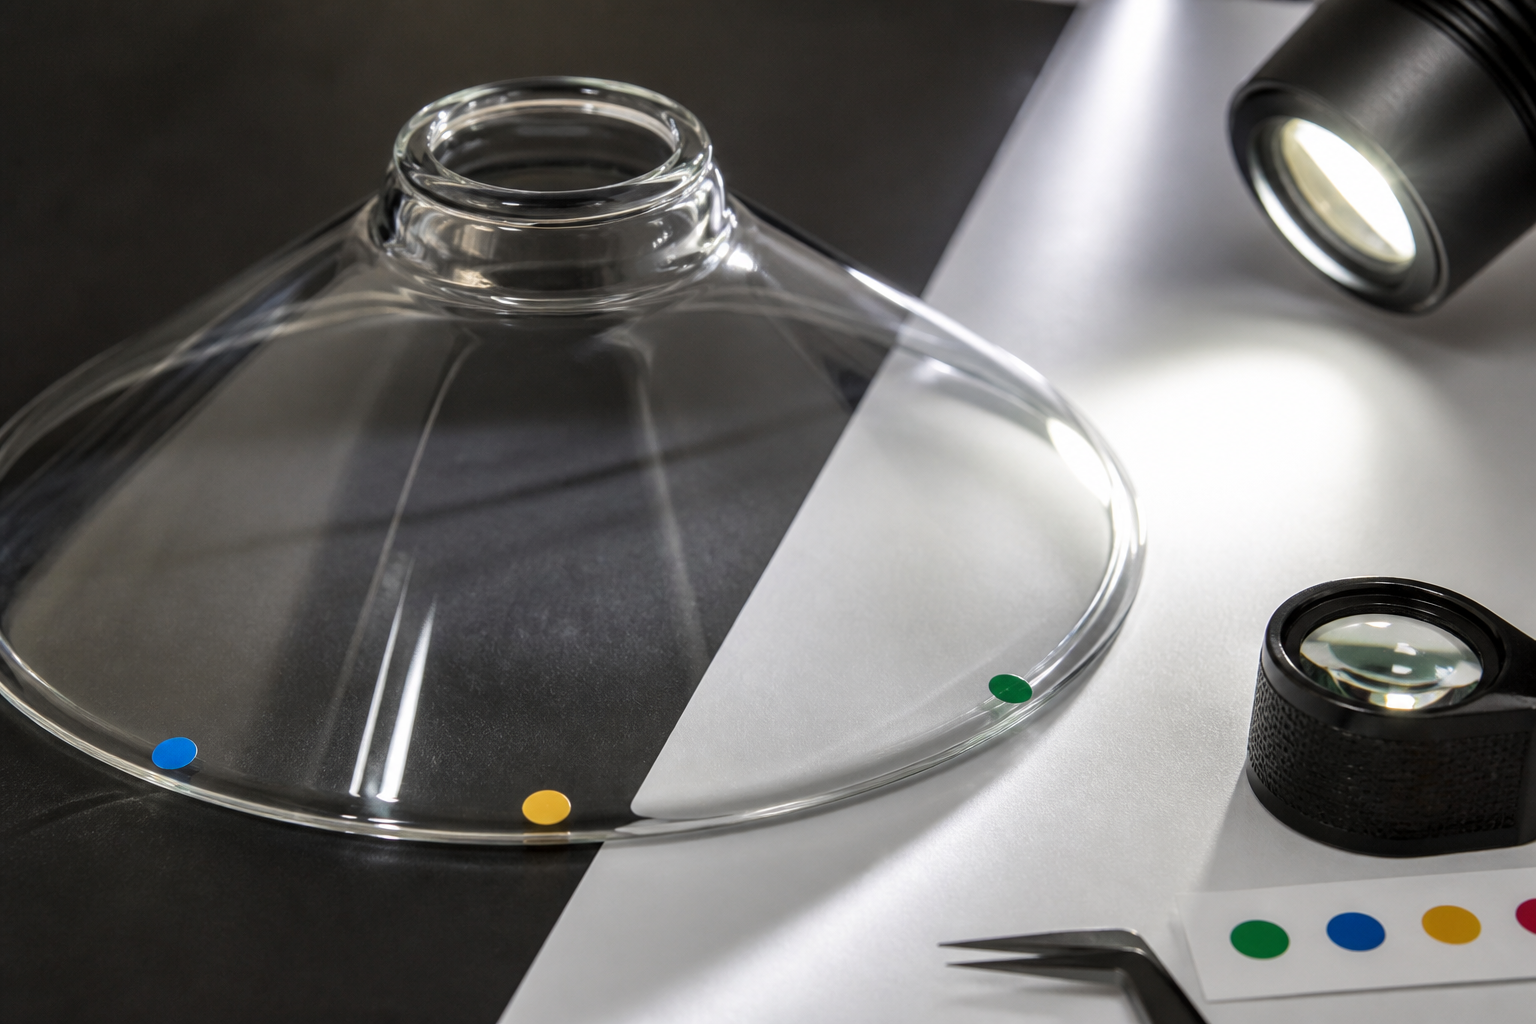
Esaminare il campione con l'hardware reale
Un campione del bordo deve essere esaminato insieme al supporto, anello, clip, guarnizione, viti o parte filettata che verrà utilizzata in produzione. Un'apertura nominale può superare il controllo con il calibro e comunque adattarsi male perché la faccia di contatto, la conicità della parete o la ondulazione locale sono errate.
Durante l'approvazione:
- Confermare la revisione del pezzo e del disegno.
- Misurare il bordo finale dopo tutte le fasi di smerigliatura, lucidatura, trattamento termico, rivestimento e pulizia che possono influenzarlo.
- Assemblare il paralume con hardware rappresentativo della produzione.
- Ispezionare il bordo esposto secondo la condizione di visione concordata.
- Fotografare esempi accettati e respinti con una scala o posizione marcata.
- Registrare se il campione controlla la geometria, l'aspetto o entrambi.
Non utilizzare un campione attraente come sostituto dei punti di accettazione misurabili. Il vetro formato a mano può mantenere una variazione controllata, ma fornitore e acquirente devono comunque concordare dove la variazione è innocua e dove modifica l'adattamento.
Errori comuni nella specifica dei bordi
Chiamare ogni bordo lucido come lucidato a fuoco
Un risultato lucido può derivare dalla lucidatura meccanica o dal calore. Chiedere quale processo lo ha creato e quale profilo deve rimanere. La distinzione è importante quando la dimensione del bordo, la planarità o la forma dell'angolo controllano l'assemblaggio.
Scegliere l'aspetto prima dell'adattamento
Un bordo lucidato esposto può essere visivamente importante, ma l'interfaccia con il supporto viene prima. Separare il bordo visibile dalla superficie di contatto se il progetto consente trattamenti diversi.
Misurare prima della finitura finale
La smerigliatura rimuove materiale. La lucidatura a fuoco può arrotondare e spostare il bordo. Rivestimenti o trattamenti decorativi possono anche modificare il modo in cui un calibro entra in contatto con il pezzo. Effettuare l'ispezione finale dopo l'ultima operazione rilevante.
Approvare la tonalità senza hardware di produzione
I calibro non possono riprodurre una clip a molla, un anello di tenuta, una guarnizione o un supporto filettato. Fornire il componente accoppiato o un calibro approvato e definire come viene valutato l’assemblaggio.
Considerare un bordo liscio come prova di tempra
L’aspetto del bordo non identifica la condizione del vetro. Ricottura, rinforzo termico, tempra e lucidatura del bordo sono domande di processo differenti. Richiedere il materiale dichiarato e il percorso di processo, oltre alle prove di ispezione richieste dal progetto.
Un passaggio di finitura del bordo pronto per il preventivo
Invia al fornitore un pacchetto compatto che contiene:
- un disegno di sezione che mostra il profilo del bordo e le superfici controllate;
- il disegno del dispositivo o supporto, hardware di produzione o un calibro validato;
- la condizione del bordo richiesta e un’alternativa accettabile per la revisione del fornitore;
- dimensioni critiche e il punto del processo in cui vengono controllate;
- un riferimento estetico per qualsiasi bordo lucidato o lucidato a fuoco esposto;
- la famiglia di vetro prevista, il percorso di formatura, la quantità e l’applicazione;
- zone di ispezione, esempi di difetti e controllo delle revisioni;
- protezione dell’imballaggio per bordi esposti o sensibili al contatto.
Utilizzare il creatore di richieste di offerta (RFQ) per paralumi personalizzati per organizzare i dettagli del progetto, quindi allegare la vista di sezione e il riferimento hardware. Chiedere al fornitore di restituire qualsiasi proposta di modifica del processo sul disegno prima della produzione dei campioni.
Domande frequenti
Un bordo in vetro giuntato è lo stesso di un bordo lucidato?
No. La smussatura normalmente rimuove i margini taglienti lasciando gran parte della faccia tagliata opaca o ruvida. La lucidatura segue una molatura più completa e produce una faccia del bordo più chiara o lucida. Definire il profilo e l’obiettivo visivo perché la terminologia varia da fabbrica a fabbrica.
La lucidatura a fuoco è migliore della smerigliatura?
Nessun metodo è universalmente migliore. La molatura è utile per il controllo di dimensioni, planarità e contatto. La lucidatura a fuoco può creare una superficie arrotondata e lucida su vetri e geometrie compatibili. La scelta giusta dipende da adattamento, esposizione, tipo di vetro, percorso di processo e capacità confermata del fornitore.
Un bordo lucidato a fuoco può comunque essere fuori tolleranza?
Sì. Il calore può ammorbidire e modificare il bordo. Misurare il pezzo finale dopo la lucidatura a fuoco e definire quale diametro, altezza, profilo o adattamento al calibro controlla l’approvazione.
Il bordo di un raccordo nascosto deve essere lucidato?
Non sempre. Un bordo smussato o molato correttamente può essere adatto quando il supporto lo nasconde. Se il bordo sostiene il carico, controlla l’orientamento o tocca una guarnizione o un anello, requisiti dimensionali e di contatto possono giustificare una molatura aggiuntiva o un profilo diverso.
Come dovrebbero gli acquirenti specificare le scheggiature accettabili sui bordi?
Segna le zone critiche e concorda con il fornitore il metodo di ispezione, la gamma di dimensioni, la posizione e gli esempi di riferimento. Un limite universale per le scheggiature non è appropriato per ogni tonalità, funzione del bordo, spessore della parete o applicazione.
Un bordo liscio dimostra che il vetro è sicuro o temperato?
No. Un aspetto liscio descrive solo la superficie. La condizione del materiale, il trattamento termico, le tensioni residue, il design del supporto, il carico di assemblaggio e i requisiti di applicazione necessitano di prove e revisioni specifiche.
Prendi la decisione sul bordo prima che venga realizzato il campione
Una nota sul bordo dovrebbe indicare al fornitore cosa fa il bordo, quale superficie è importante, come dovrebbe apparire e come verrà controllato il pezzo finito. Una volta chiariti questi punti, il nome del processo diventa utile invece che solo un termine decorativo.
Per un progetto personalizzato, Invia il dettaglio del bordo, il riferimento del supporto, la quantità e l'applicazione per la revisione. Il fornitore può quindi confermare se il bordo proposto deve essere saldato, molato, lucidato meccanicamente, lucidato a fuoco o modificato per il percorso di produzione selezionato.