簡単な回答
エッチングガラスのランプシェードは、反射や光の透過を変化させるために、マット、サテン、またはパターンの表面処理を制御したガラス製シェードです。この用語は視覚的な仕上げを表すものであり、普遍的なガラス組成や標準的なフィッターを指すものではありません。交換用として選定する場合は、シェードの形状、フィッター開口部、リップまたはネック、高さ、最大直径、固定用金具を確認してください。OEMまたはODMの新規プロジェクトでは、ガラス本体、エッチングの適用範囲、パターンの位置、光源、サンプル承認方法、検査ポイント、および輸出用梱包も指定してください。サプライヤーは、図面、ガラスの種類、製造方法から、実用的な公差、サンプルルート、MOQ(最小発注数量)、リードタイムを確認する必要があります。.
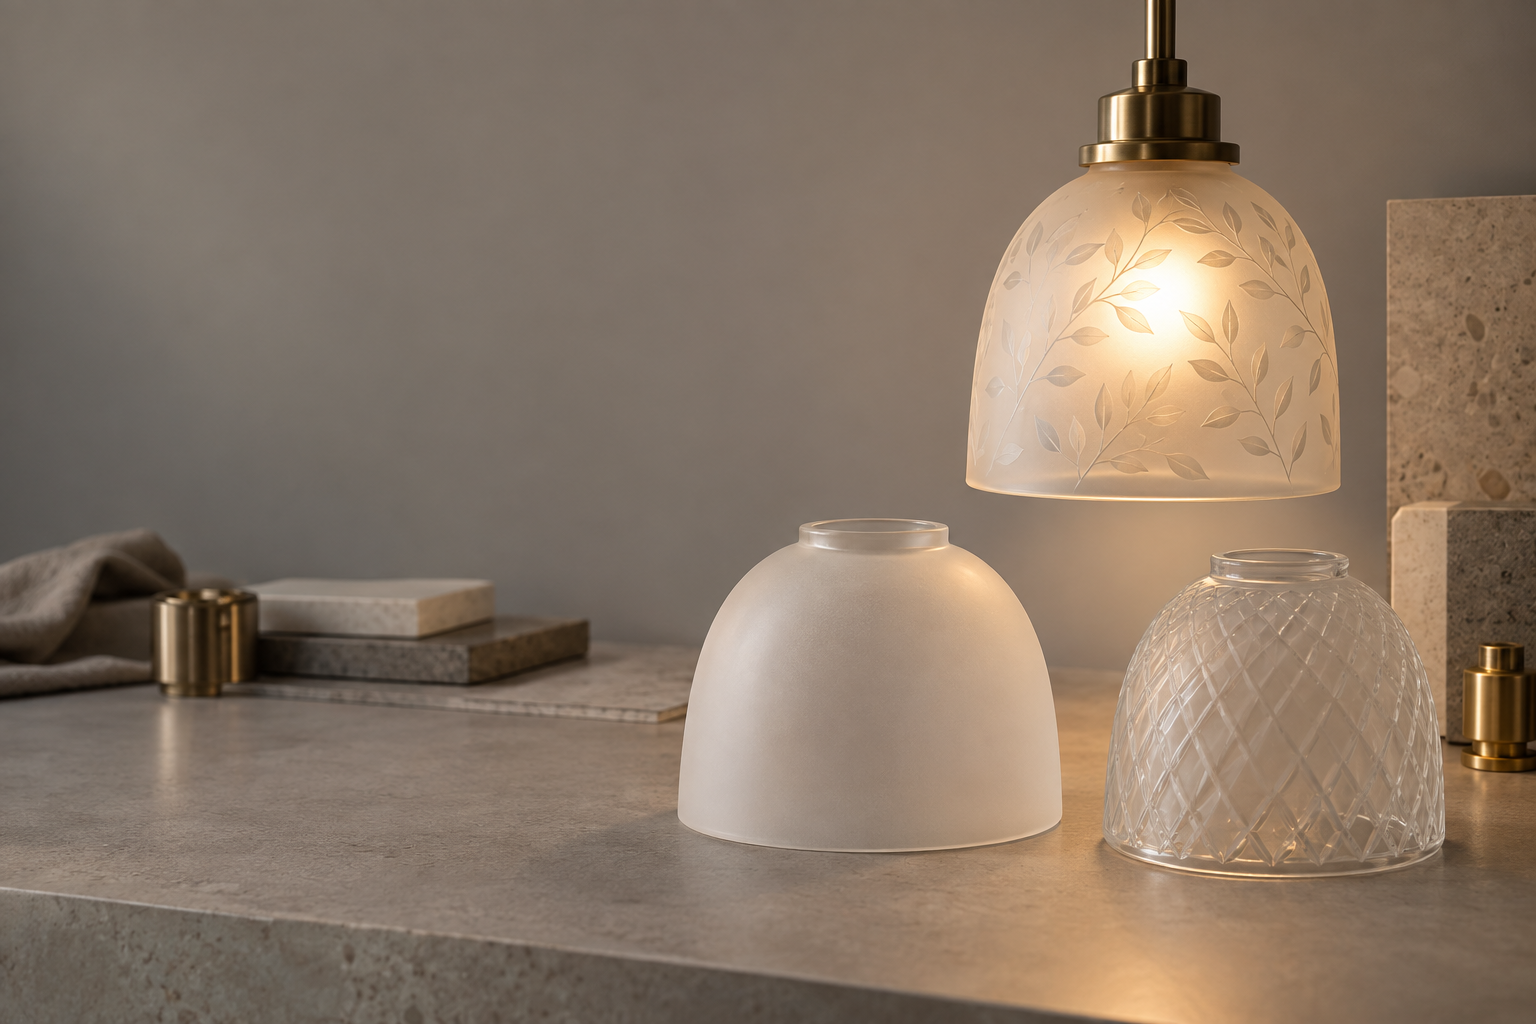
バイヤーにとって有用な区別は、外観と適合性の間にある違いです。シェードは正しいエッチングの見た目であっても、開口部が間違っている、リムがしっかり収まらない、固定リングがガラスに不均一に接触する、あるいは点灯したサンプルの光が強すぎるという理由で不適合になることがあります。このガイドでは、シェードを照明ブランド、ディストリビューター、修復用サプライヤー、調達チーム向けの製造コンポーネントとして扱います。.
エッチングガラスのランプシェードとは何ですか?
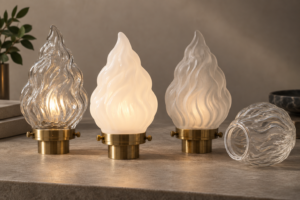
エッチングガラスとは、反射を抑えた外観や模様を生み出すために表面処理が施されたガラスのことです。デザインや工場のルートに応じて、均一なサテン調の面、細かいマットな領域、ボーダー、バンド、幾何学模様、または装飾的なモチーフに仕上がります。仕上げは本体全体に施すことも、フィッターやリムの手前で止めることもできます。.
「エッチング」という言葉だけでは、ガラス本体がソーダライムガラス、ホウケイ酸ガラス、強化ガラス、オパールガラス、色付きガラスのいずれであるかはバイヤーに伝わりません。また、成型方法を特定するものでもありません。ガラス本体は、口吹き、機械プレス、チューブラー、熱成型、あるいはエンジニアリングチームがその幾何学形状に対して承認したその他の方法で製造されます。表面処理は仕様書の一行に過ぎず、完全な図面の代わりにはなりません。.
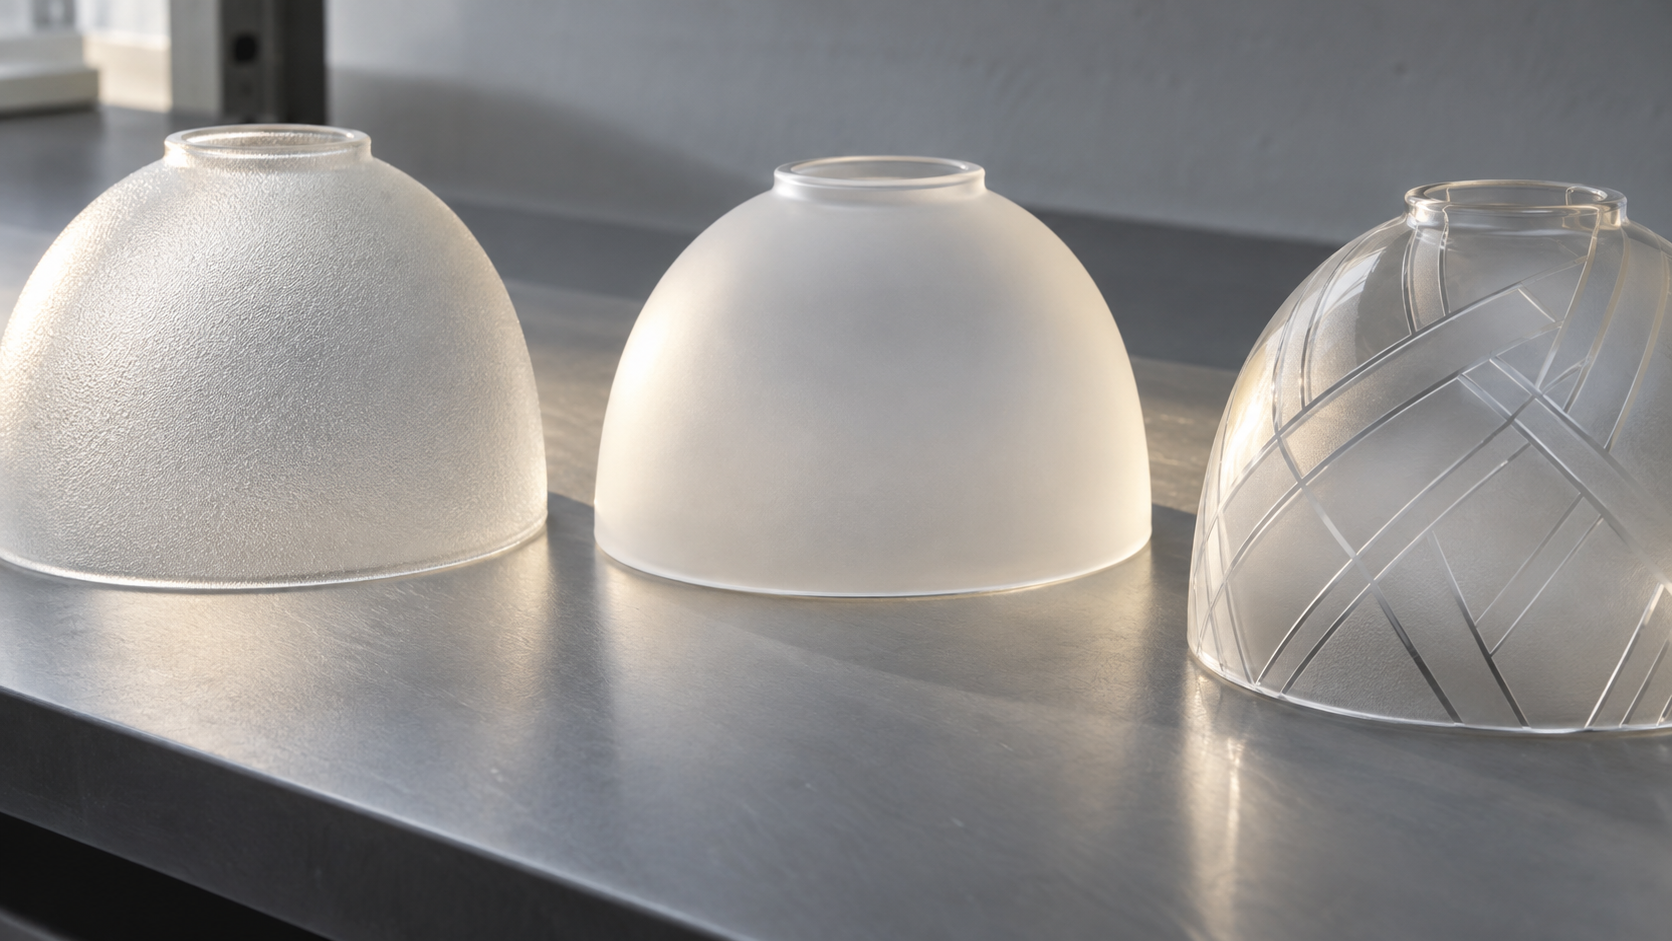
見積もりの際は、仕上げを測定可能または確認可能な用語で記述してください。
- カバー範囲:本体全体、上部バンド、下部バンド、パネル、ボーダー、またはカスタムパターン。.
- 外観:マット、サテン、ソフト半透明、不透明に見えるもの、またはパターン付き。.
- コントラスト:落ち着いた表面のための低コントラスト、または目立つモチーフのための高コントラスト。.
- 境界:きれいな停止線、ぼかした移行部、または本体周囲の連続した処理。.
- 点灯時の結果:電球の隠蔽性、光の均一性、ホットスポットの挙動、影の柔らかさ。.
- 承認のリファレンス:物理的サンプル、承認済みの仕上げチップ、点灯時の写真、または図面の注記。.
日本の 既存のガラス素材および仕上げガイド は、大まかな比較に役立ちます。この記事では、エッチングシェードの形状、表面のカバー範囲、および再現性のある調達に絞って判断を解説します。.
エッチングガラス、フロストガラス、オパールガラス、クリアガラス、シードガラスの比較
これらの用語は、小売りの商品説明で混同されがちです。OEMの仕様書では、光の挙動、清掃時の期待値、サンプルの承認プロセスに違いが生じるため、明確に区別する必要があります。.
| 仕上げまたは本体の説明 | バイヤーが通常目にするもの | 要確認の配光挙動 | 主な仕様リスク |
|---|---|---|---|
| クリアガラス | 直接反射があり光源がはっきりと見える透明なボディ | シャープなハイライトと、より鮮明に見えるランプ光源 | 眩しさ、目立つハードウェア、不均一な反射が強くなる可能性がある |
| エッチングガラス | 反射を抑え、マットな質感や模様を持たせた処理エリア | より柔らかな反射と、制御された光源の見え方 | カバー範囲、模様のコントラスト、処理エリアの端部にズレが生じる可能性がある |
| サテンエッチングガラス | 控えめで半透明な外観を持つ、きめ細かく均一な表面 | 鏡のような反射を抑えた、広範囲の柔らかな輝き | 承認されたサンプルと異なっていても、バイヤーは「サテン」と「フロスト」を同義語として使うことがある |
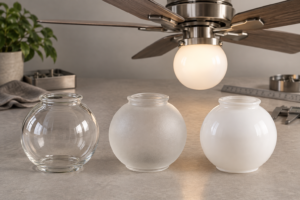
| フロストガラス | 拡散面または非透明面を表す一般的な市場用語 | 光源の視認性の低下と柔らかな光 | この言葉だけでは、加工法、不透明度、表面の均一性は定義されない |
| オパールまたはミルクガラス | 半透明または不透明な白または淡色のボディ | 強い拡散性と、より均一な発光面 | 色、肉厚、光透過率については点灯状態のサンプルが必要 |
| シードガラス | 本体内部または表面の特性に見られる気泡やシード(微小な気泡・不純物) | 均一なマット面ではなく、装飾的なきらめきと破損したハイライト | シード(気泡)の分布や視覚的な一貫性は、意図的に変動させる場合があります |
エッチング加工された表面は、ブランドがガラスの奥行きと半透明感を求めつつ、鋭い反射を抑えたい場合に選択されます。オパールガラスやミルクガラスは、全体的に均一な白い輝きが求められる場合に適しています。クリアグラスは、光源や内部の金具類がデザインの一部となっている場合に優れています。正しい選択とは、実際の器具で点灯サンプルの確認をクリアしたものです。.
エッチングガラス製シェードが使用される場所
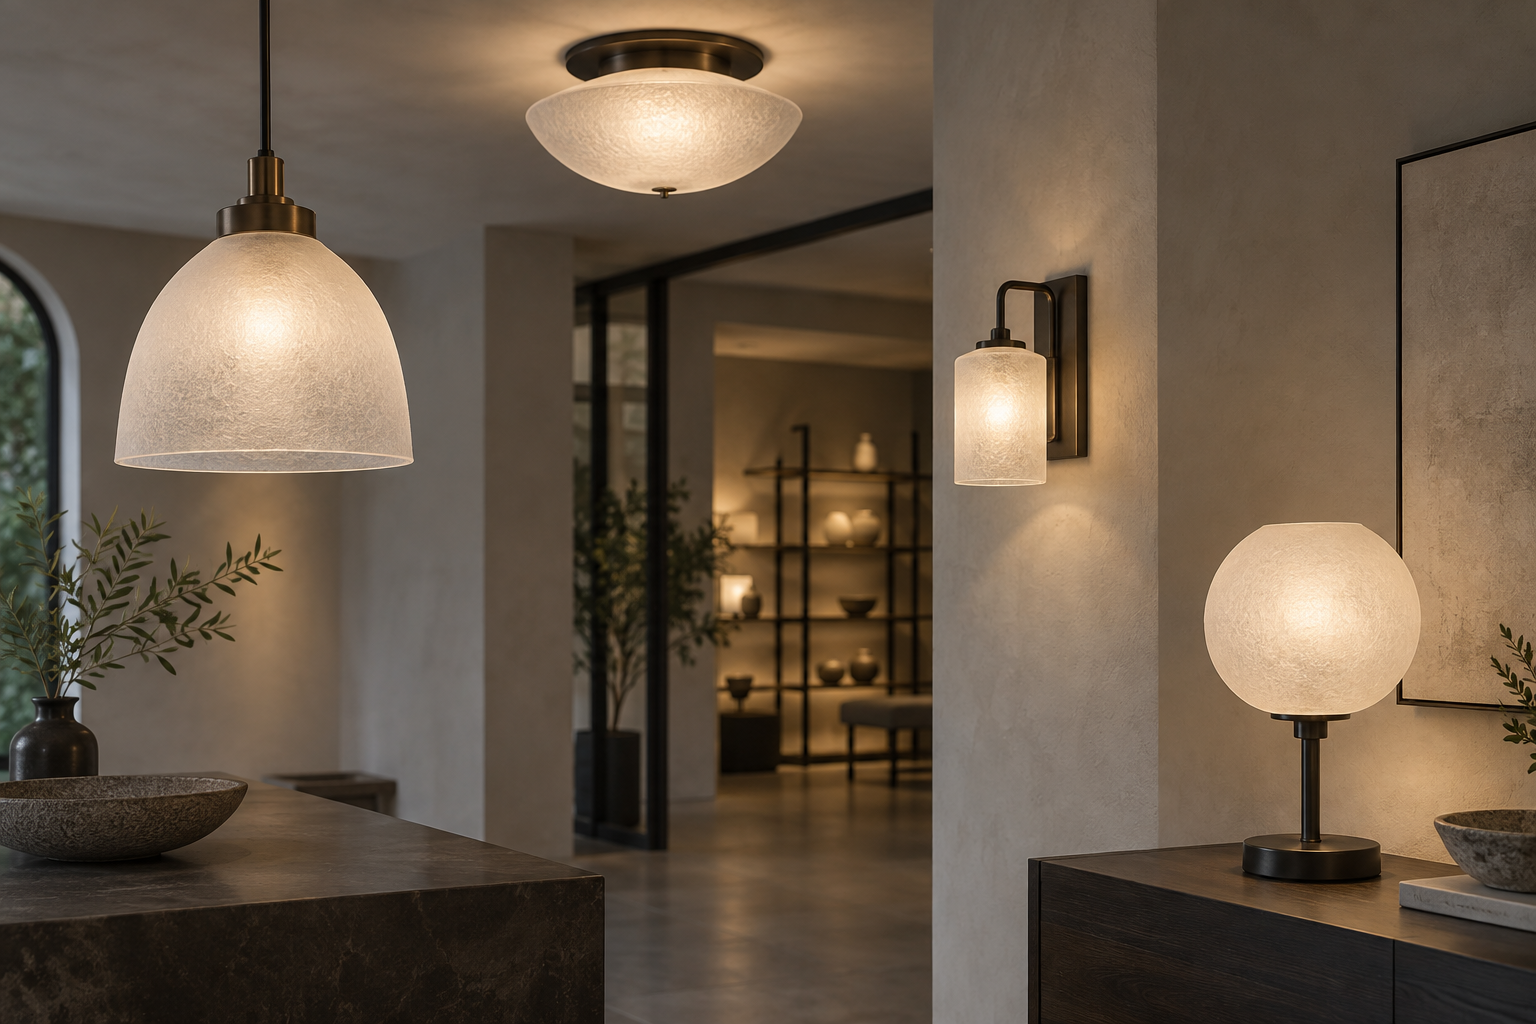
エッチング加工されたシェードは、複数の器具シリーズで使用されます。用途によって、必要なプロファイル、取り付けの詳細、ロットごとの一貫性のレベルが異なります。.
| 用途 | エッチング表面が選ばれる理由 | 買い手が確認すべき事項 |
|---|---|---|
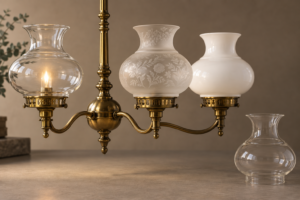
| ペンダントライト | ガラス製品の質感を保ちながら、電球の直接的な視界を柔らかくする | トップッターまたはネック、コードのクリアランス、シェードのバランス、意図された視認角度 |
| ウォールスコンス | 側面からの眩しさを抑え、落ち着いたウォールウォッシュ効果を生み出す | 背面のクリアランス、ウォールプレート、向き、およびパターンを部屋の特定の方向に向けて配置する必要があるかどうか |
| 天井照明器具 | 光源の下方に拡散面または装飾面を作り出す | 取り付けリング、ネジやクリップの接触部、天井のクリアランス、メンテナンス用のアクセス |
| テーブルまたはデスクランプ | 目の高さ付近での鋭い反射を軽減する | ベースまたはギャラリーの適合、高さ、シェードの安定性、電球の視認性 |
| 修復用の交換 | オリジナルが破損しているか紛失している場合に、歴史的な外観を再現する | 安全な破片、オリジナルの金具、プロファイル、フィッター、仕上げの参考資料、点灯時の色合い |
| 新しい照明コレクション | 複数のサイズ展開があるシリーズに、共通の表面デザインの言語を持たせる | マスタープロファイル、仕上げのレシピ、パターンのスケーリング、承認サンプル、リピート注文の管理 |
ホスピタリティ向けまたは代理店の在庫管理では、器具のシリーズ名と承認された仕上げをセットで記録してください。小さなテーブルランプのシェードでは許容範囲に見える仕上げも、大型のペンダントライトでは暗すぎたり反射しすぎたりすることがあります。本体の直径、壁面の曲率、光源のすべてが結果に影響します。.
シェードの形状とフィッターの識別方法
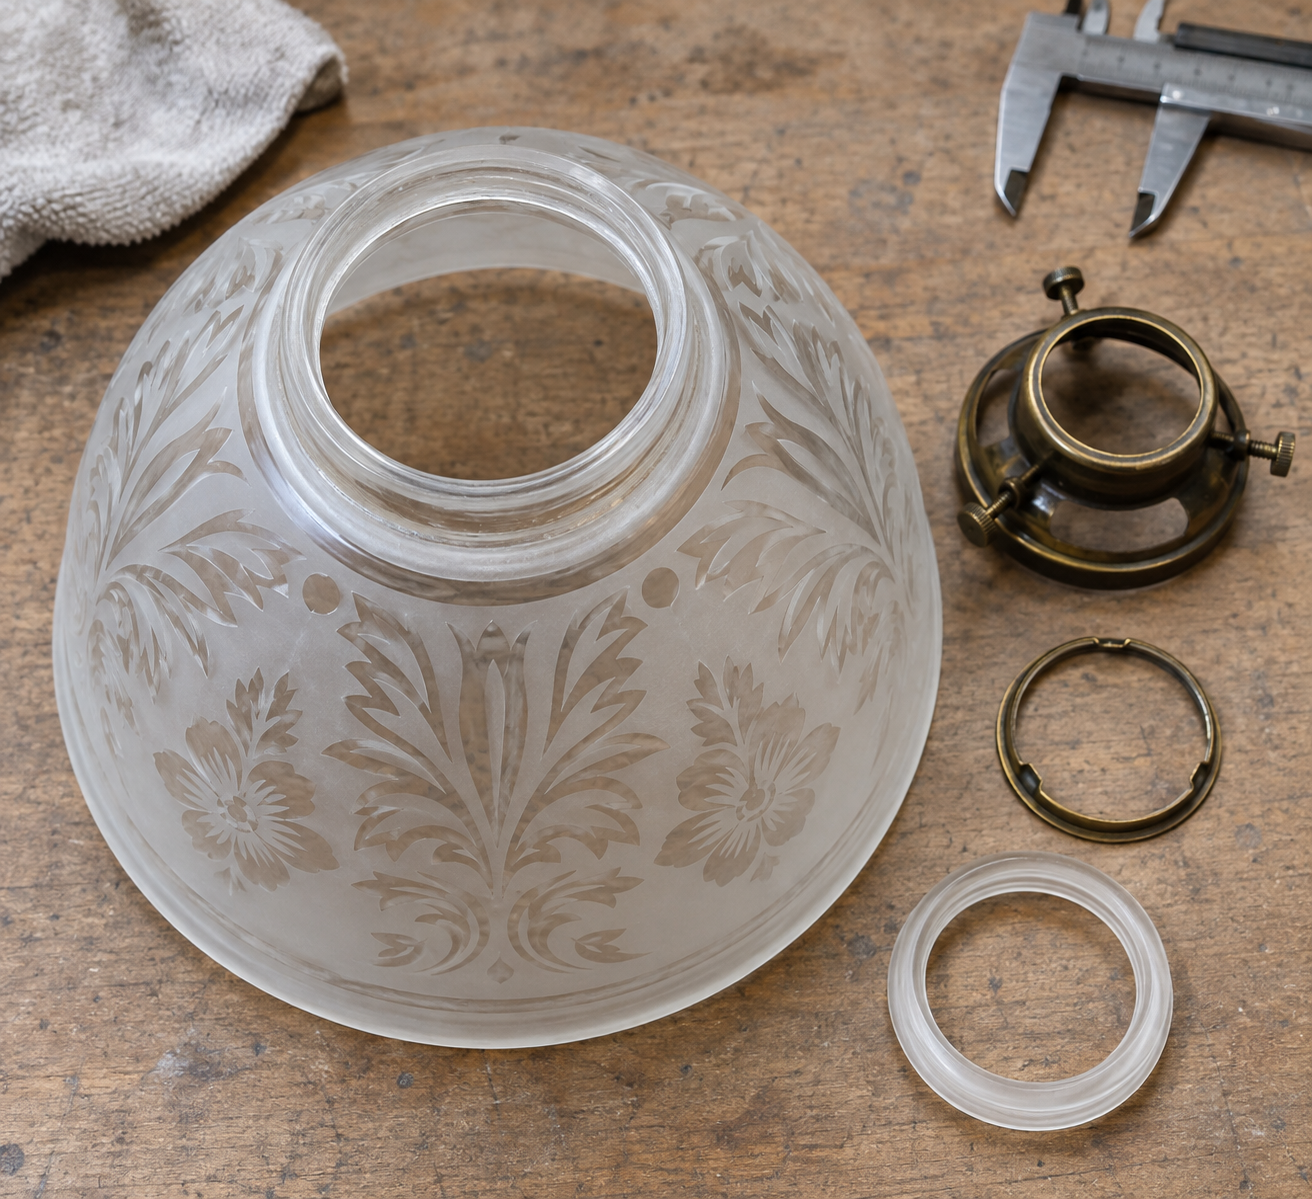
製品名ではなく、機械的な接合部から始めてください。リップフィッターはキャリアやギャラリーの上に載る場合があります。ネックフィッターはリングに入り込むか、保持部品を使用します。ねじ込み式または穴あき式の接合部は、シェード自体の一部である場合があります。ネックのないグローブは外部ホルダーを使用するため、形状が丸いという理由だけでリップフィッターと表現すべきではありません。.
| 接合部の説明 | 撮影または測定すべき証拠 | よくある注文ミス |
|---|---|---|
| リップまたはリムフィッター | 開口部直径、リムの厚さ、接触する段差、保持リング | 本体の外径をフィッターサイズとして使用すること |
| ネックフィッター | ネックの外径、ネックの長さ、ショルダーとリングのクリアランス | ネックを無視して装飾本体を測定すること |
| ネジ式ガラス接合部 | ネジまたはインサートの詳細、起点、および嵌合部品 | 見た目が似ているネジが同じピッチや座面長を持っていると思い込むこと |
| 穴または中央の開口部 | 穴の直径、軸、ワッシャーの接触面、および端部の状態 | ワッシャーやキャリアの寸法なしで穴のサイズだけを伝えること |
| クリップまたはスプリングによる保持 | リムの形状、クリップの位置、ガラスの厚さ、およびスプリングの荷重経路 | 承認されていないエッジや表面に対するクリップの締め付け |
| ネックなしグローブまたは外部ホルダー | ホルダーの内径、支持深さ、およびガスケットまたはスペーサー | 直径のみによるグローブの発注 |
日本の フィッター互換性ガイド 一般的な用語を提供します。エッチング加工されたシェードの見積りの場合は、金属が複数の箇所でガラスに接触する部分があるごとに、断面図を追加してください。上面図だけでは、リングがリム、ショルダー、ガスケットのどこに接触しているかを示すことができません。.
交換用エッチングガラスランプシェードの測定方法
ひび割れたシェードは、取り付けられている状態や負荷がかかっている状態では測定しないでください。器具の電源を切り、冷却させ、下からガラスを支えて、器具メーカーの取り外し手順に従ってください。ガラスが破損している場合は、怪我をする危険性なく安全に取り扱える破片のみを使用してください。元のシェードがない場合でも、サプライヤーは完全な器具やハードウェアから対応できることがよくあります。.
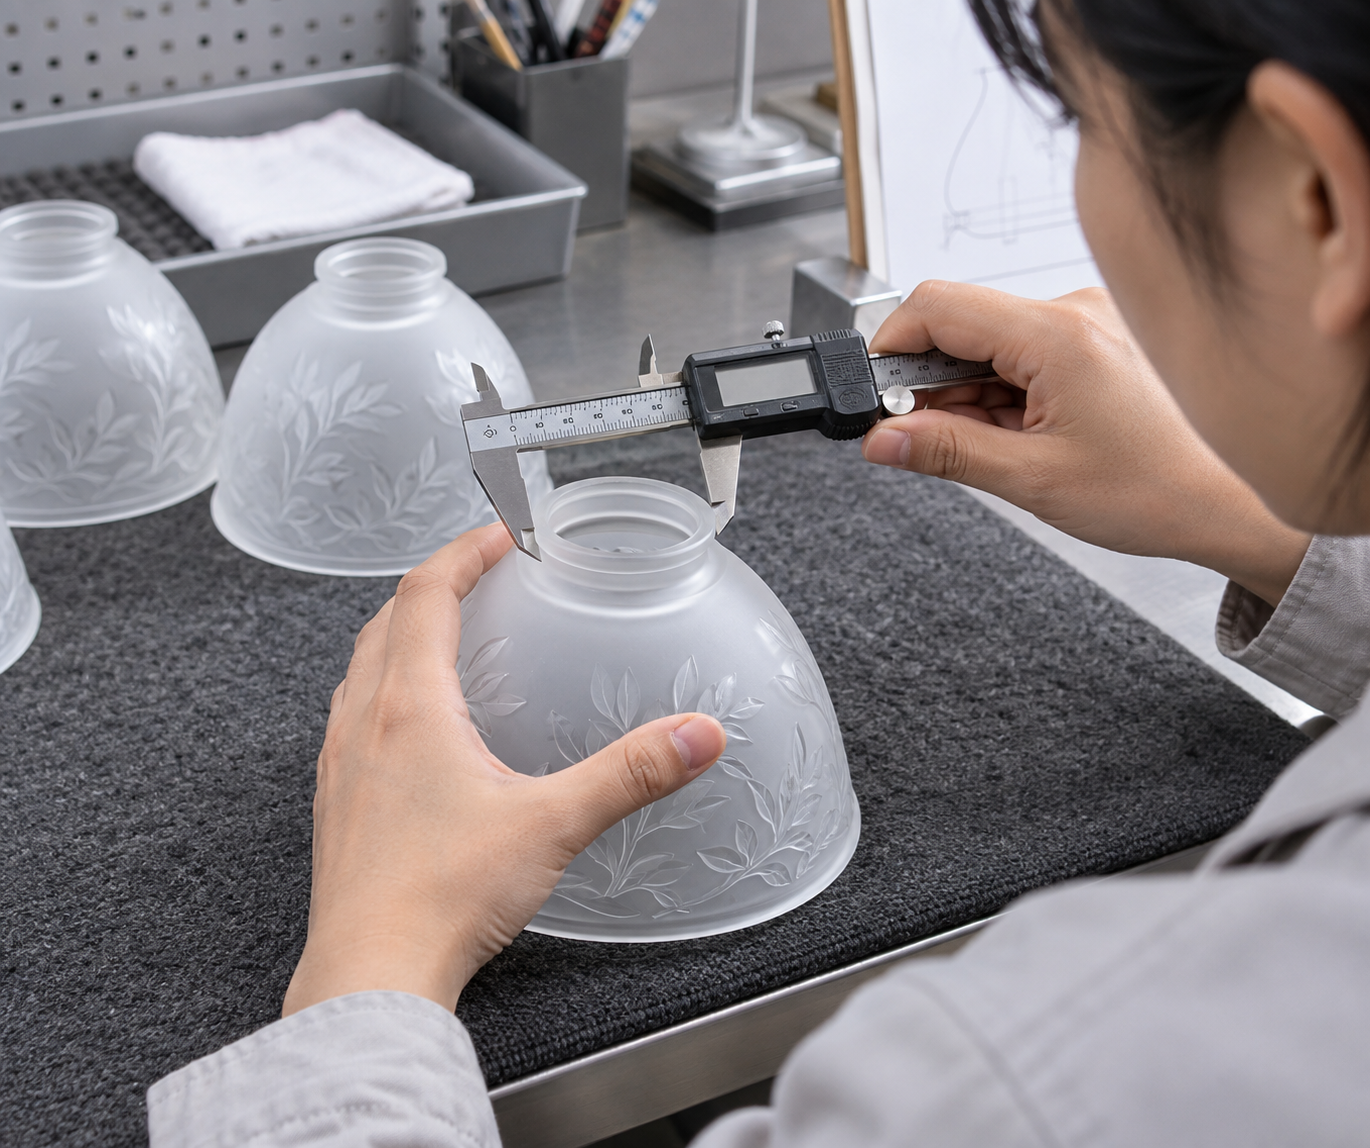
交換用の受け入れには、この手順を使用してください:
- 器具全体を側面、上面、底面から撮影してください。キャリア、リング、フィニアル、ガスケット、クリップ、光源を含めてください。.
- 向きを記録してください。特にエッチングに模様がある場合や方向性がある場合は、どの面がランプ、部屋、壁、または天井に向いているかを記録してください。.
- 実際の接触エッジでフィッターの開口部またはネックを測定してください。「4インチ」や「6インチ」などのカタログ名から推測しないでください。.
- 全体の高さ、最大外径、ショルダー径、およびフィッターから最も幅の広い部分までの距離を測定してください。.
- リムまたはリップの厚さと、任意の座グリ深さを測定してください。欠け、研磨エッジ、ファイアポリッシュエッジ、ガスケット、および保持圧力を記録してください。.
- 光源とクリアランスを記録してください。器具がLED、白熱灯、ハロゲン、その他の光源を使用しているかを明記し、器具の設計者に完全な組み立て要件を確認してもらってください。.
- 日中と点灯時の表面仕上げを比較してください。エッチング部分は、参照サンプルと同じ露出で撮影してください。.
- 図面、器具の写真、ハードウェア、および安全なサンプルを一緒に送付してください。どの寸法が重要で、どの寸法が設計提案の余地があるかを説明してください。.
元の単位を維持し、計算を確認した後にのみ変換後の単位を追加してください。丸められた変換値は製造上の公差ではありません。曲面上での測定値については、サプライヤーが基準(データム)を再現できるよう、ノギスや定規をどのように保持したかを説明してください。.
一般的なフィッターサイズは計画上の参考値であり、普遍的な標準ではありません
交換用市場では、ガラスシェードの公称フィッターサイズとして2 1/4インチ、3 1/4インチ、4インチ、6インチなどが記載されることがあります。これらの表記は購入者が探し始める際の目安にはなりますが、エッジの形状や器具の仕様によって異なる場合があります。実際の開口部と固定方法が確認されるまでは、あくまで目安としてお考えください。.
| シェード調達時に見られる公称参考値 | おおよそのメートル法表記 | お見積りの前にご確認ください |
|---|---|---|
| 2 1/4インチ フィッター | 57.2 mm | 測定値が内側の開口部、外側のネック、またはリング受座のどこを指しているか |
| 3 1/4インチ フィッター | 82.6 mm | ネックの長さ、段差のクリアランス、リムの厚み、止め輪の接触部 |
| 4インチ フィッター | 101.6 mm | 器具ホルダーの内径、パッキンの圧縮度、シェード重量の支持 |
| 6インチ フィッター | 152.4 mm | 6インチがフィッター、本体、またはシリーズ名のどれを指しているか |
| カスタム仕様またはネックなしのインターフェース | プロジェクト固有 | ホルダーの図面、断面図、支持の深さ、承認済みサンプル |
新しいコレクションの場合は、1つの基準系を選択し、図面セット全体で統一してください。交換用の場合は、新しい本体の装飾プロファイルが異なっていても、元の器具の接触形状を維持してください。発注書において、フィッターの参考値のみを記載することは避けてください。.
仕上げおよび光拡散の選定
適切なエッチングガラスのランプシェードは、最終的な器具にとって重要な照明環境および視聴距離の下で承認される必要があります。スタジオ撮影では白く見えても、透明な電球の近くに取り付けると強い輝点が生じる場合があります。逆に、深いマット加工を施すと、ブランドが装飾用ペンダントに求めていた輝きが損なわれる可能性もあります。.
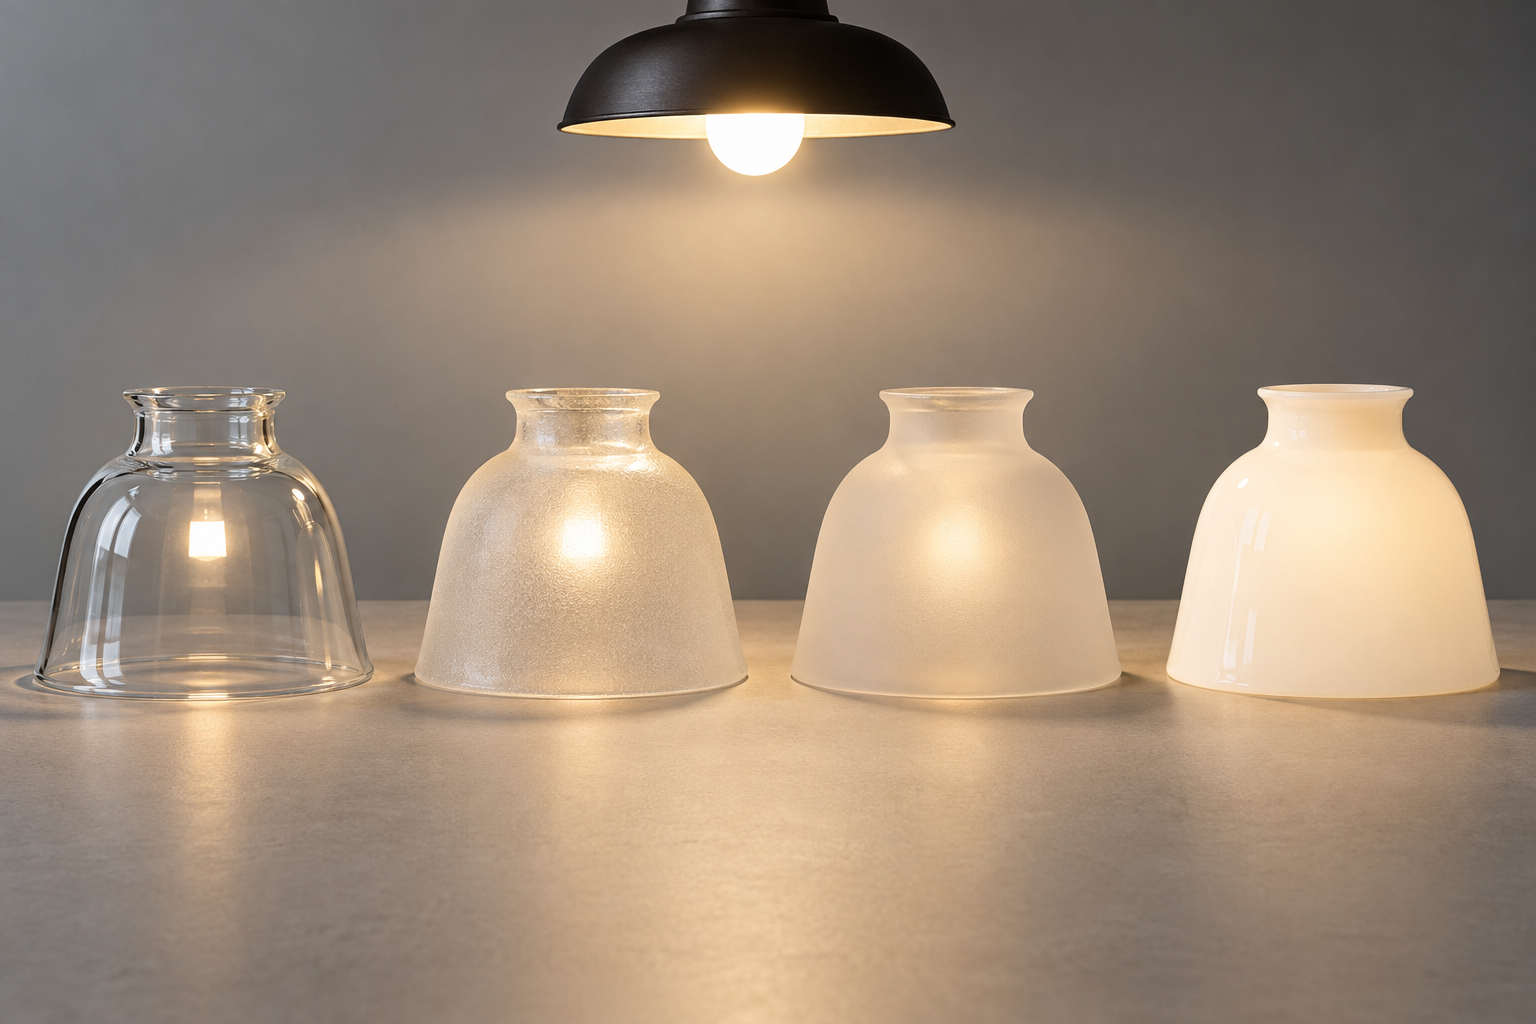
| バイヤーの優先事項 | 調査する仕上げの方向性を決める | 承認のための質問 |
|---|---|---|
| ガラスの厚みを保ち、反射を抑える | 微細なエッチングまたはサテンエッチング | シェードは意図した本体の色と形状を保っているか? |
| ランプ光源を隠す | より拡散性の高いエッチング加工面、フロストまたはオパール色の本体 | 最も近い視野角でも照明面は均一か? |
| 目に見える装飾模様を維持する | 帯状、幾何学模様、またはモチーフのエッチング | 成形後および湾曲した本体の周りでも、パターンは判読可能か? |
| 柔らかな白い輝きを生み出す | オパールガラスまたはミルクガラス(表面処理の有無を問わず) | 承認されたすべてのランプ光源において、色は許容範囲内か? |
| きらめきと色の変化を残す | 表面処理を限定したクリアまたは気泡入りガラスの本体 | 色の変化の程度は意図したものであり、注文に対して許容範囲内か? |
| 清掃を簡素化する | 汚れが溜まるディテールがなく、均一で手が届きやすい表面 | リム、移行部、および器具のハードウェアは依然として清掃しやすいか? |
サプライヤーに非点灯サンプル、点灯サンプル、および表面のクローズアップを見せるよう依頼してください。上面、側面、および設置状態のビューを確認します。模様入りのシェードの場合は、サンプルを器具の周囲で回転させ、デザインが不自然な位置で始まったり終わったりしていないか確認してください。その承認ステップは、多くの場合、仕上げの名称よりも重要です。.
パターン、カバー範囲、およびリピート注文の管理
エッチングされたモチーフは、平面の図面では単純に見えても、曲面を持つシェードでは難しくなることがあります。パターンがショルダー部分で伸びたり、外周に沿って見かけ上の幅が変わったり、ランプ点灯時にコントラストが失われたりすることがあります。仕様書には、視覚的なターゲットが測定位置であるか、全体的な外観であるかを明記する必要があります。.
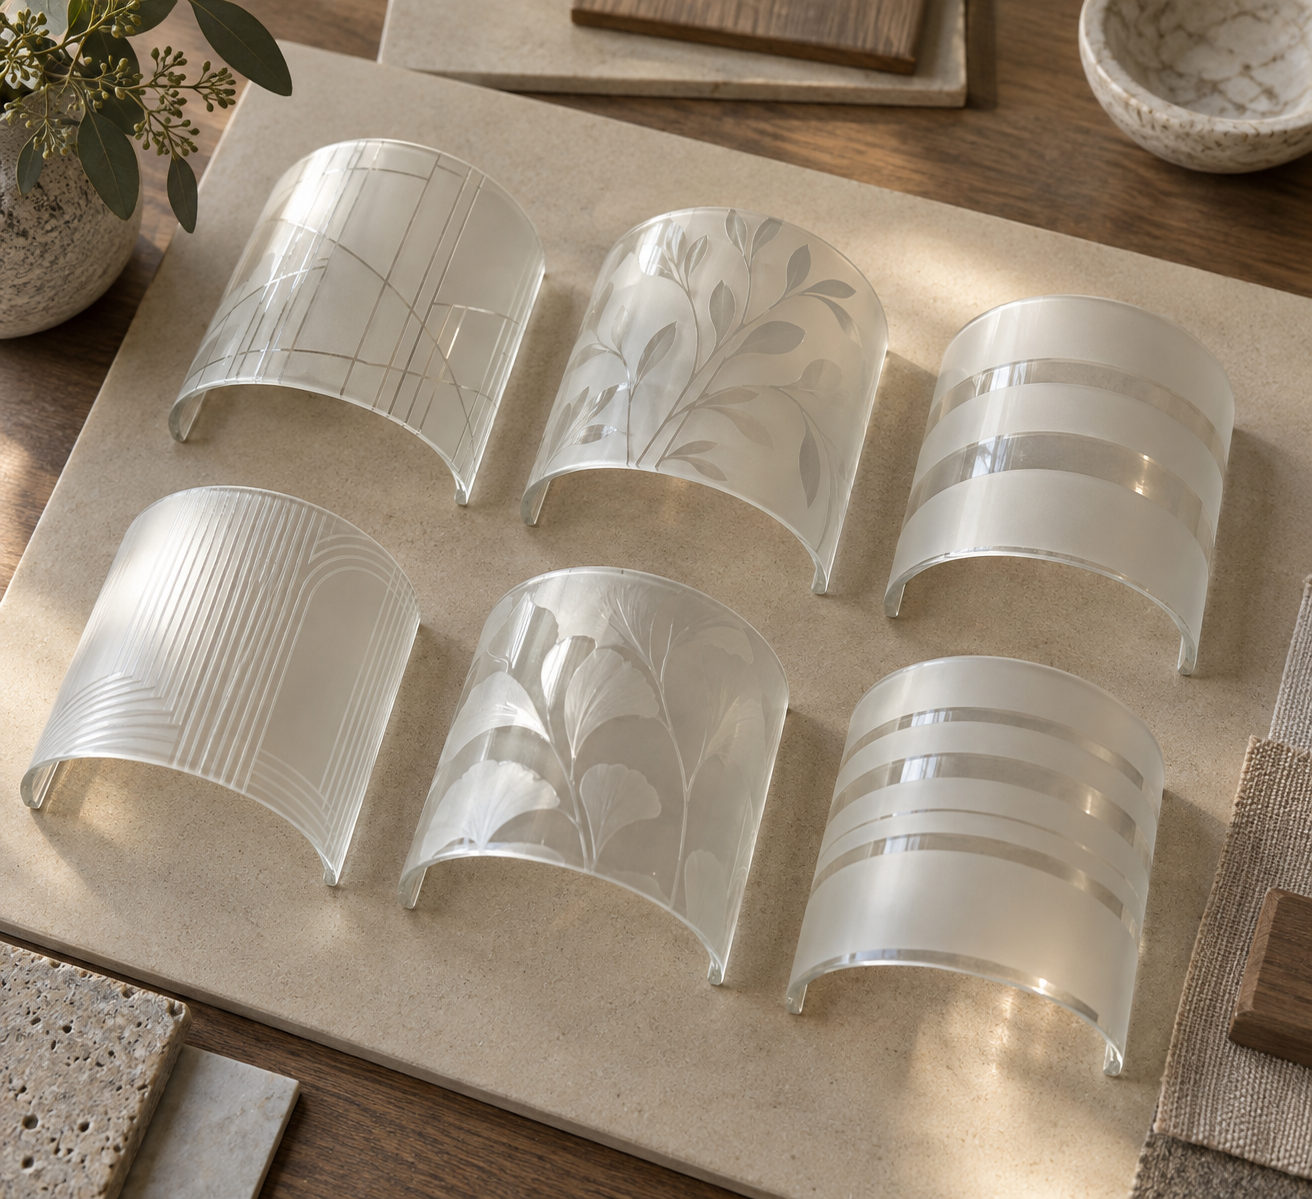
金型やサンプルの承認前に、以下の項目を定義してください:
- パターンのスケール、およびそれがすべてのシェードサイズで一定であるかどうか。.
- 本体の周囲における開始点、終了点、および回転基準。.
- フィッター、リム、シーム、穴、または切り欠きからの距離。.
- 内側、外側、または両面に対する処理。.
- ボーダーの幅、トランジションの柔らかさ、および未処理のハンドリングエリア。.
- 成形後のコントラスト、テクスチャ、および位置合わせにおける許容可能なばらつき。.
- 同じ光源とカメラ露出で撮影された参照写真。.
最終製品が曲面であるにもかかわらず、平らな仕上げチップだけで承認を行わないでください。チップは色や表面の触感を確認することはできますが、パターンの位置合わせ、シェードの曲率、リムの状態、あるいは完成した本体の点灯時の外観を証明することはできません。.
宙吹き、機械プレス、および二次加工の製造ルート
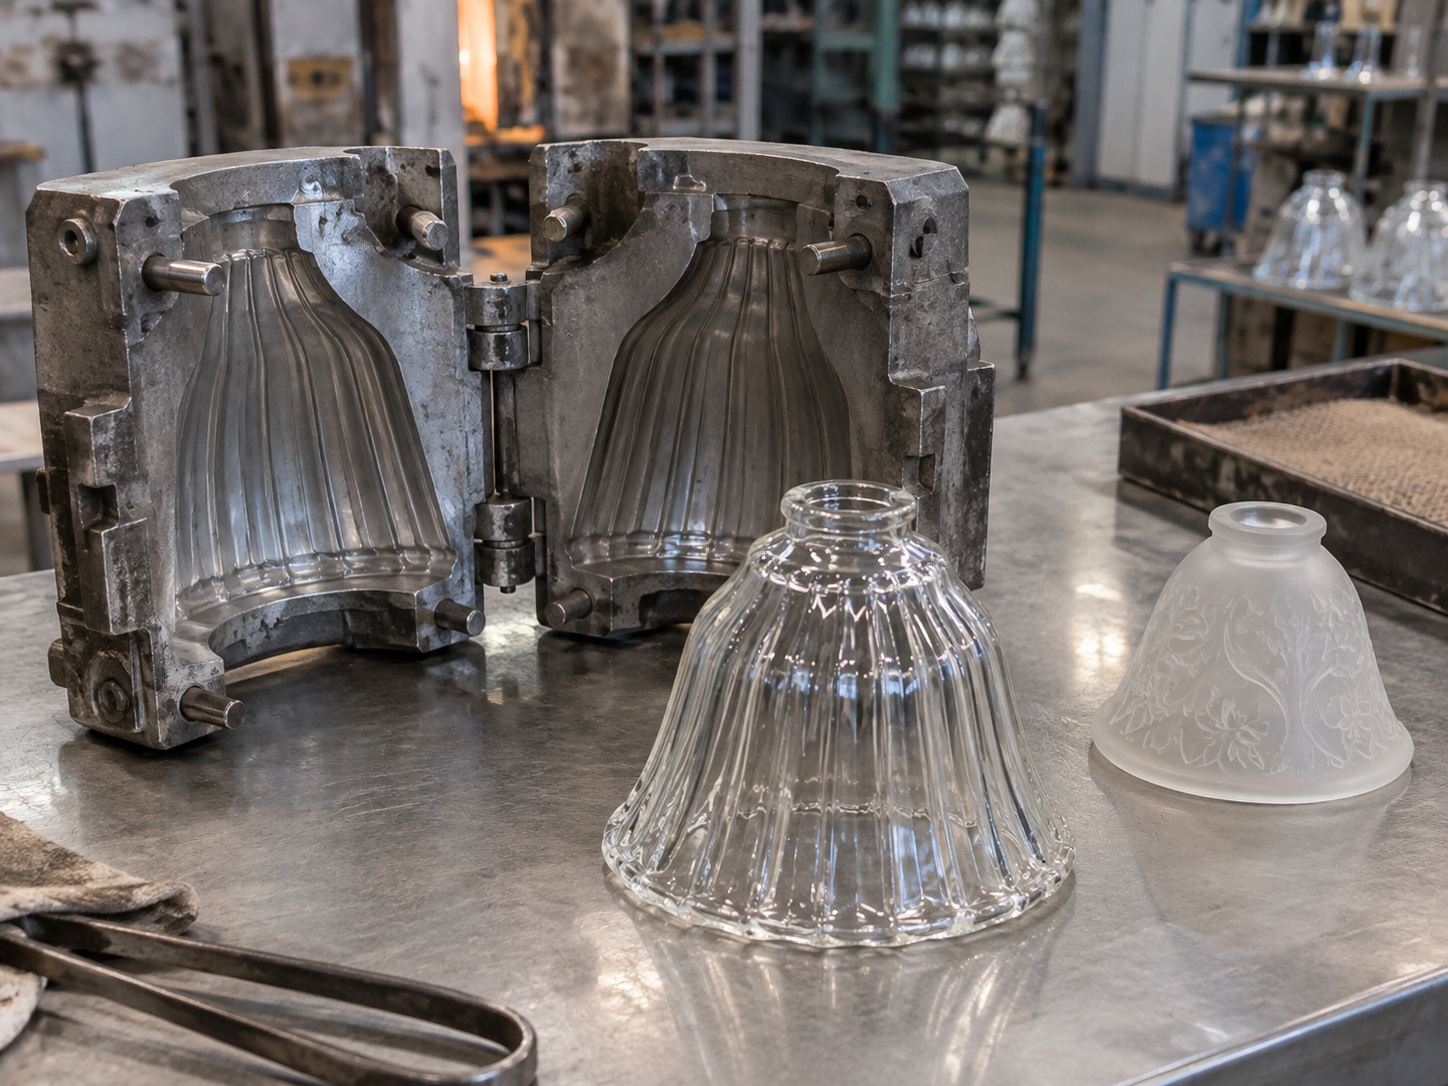
製造ルートは、シェードの形状、ボリューム、仕上げ、および再現性の要件に従う必要があります。「エッチング」というキーワード単体で製造方法が選ばれるわけではありません。同じ表面の外観であっても、浅いシェード、深いグローブ、または複雑なネックでは、異なる成形ルートが必要になる場合があります。.
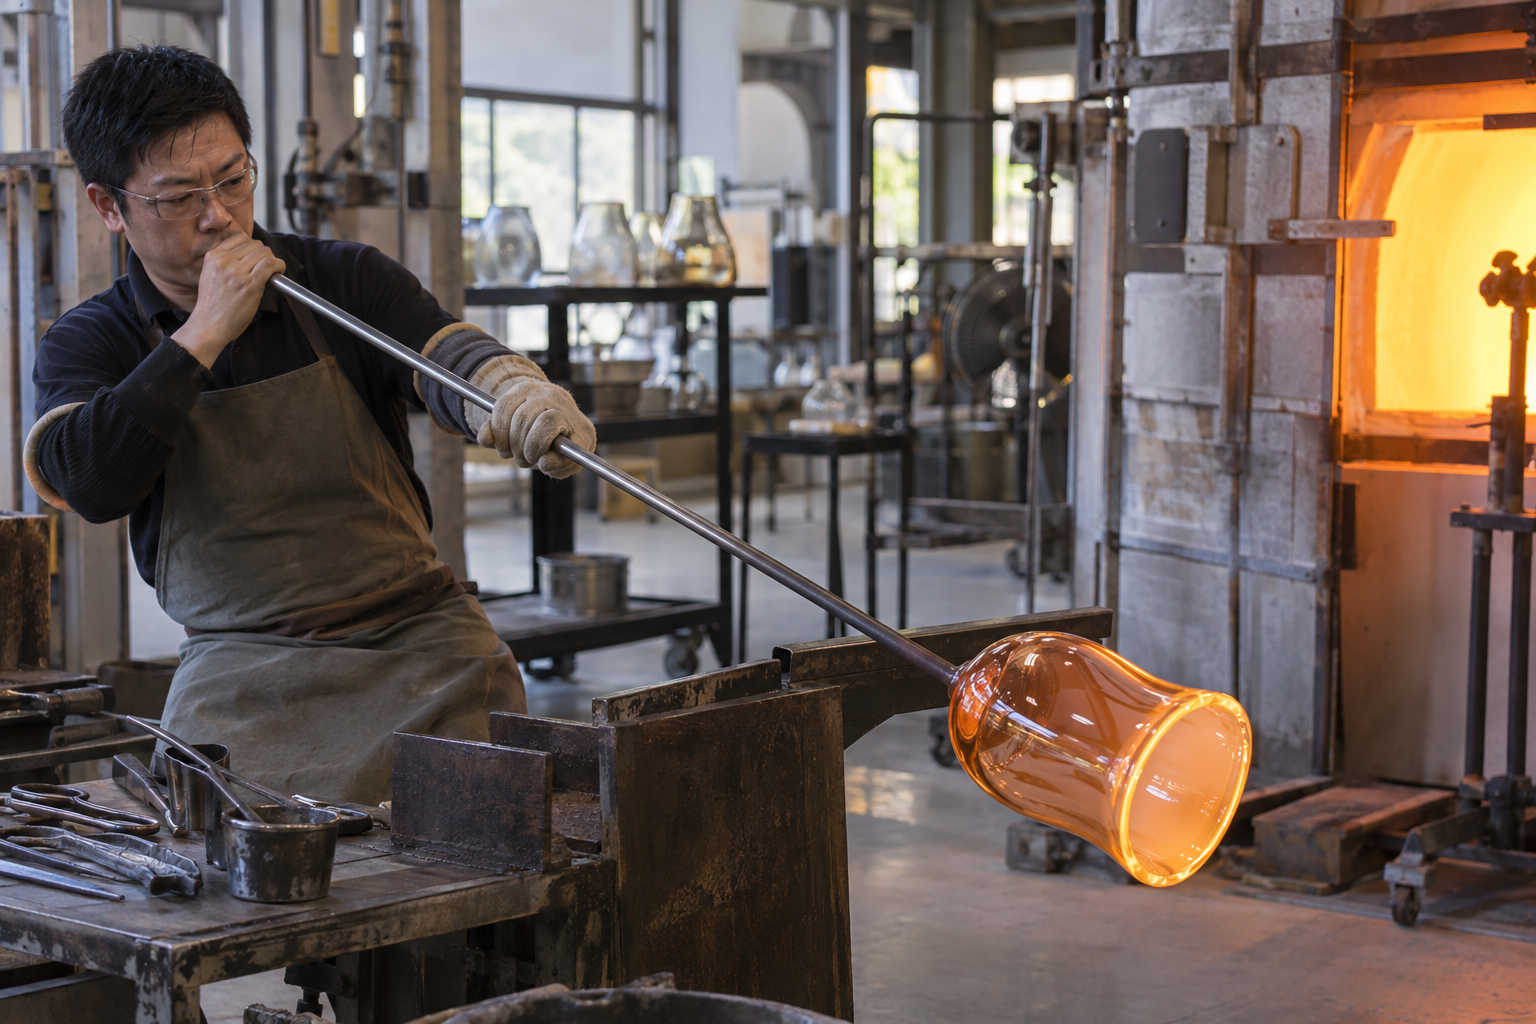
| ルート | 適用可能な場所 | バイヤーが検討すべきトレードオフ |
|---|---|---|
| 宙吹きまたは手吹き成形 | 小規模から中規模の生産、表現力豊かなプロファイル、開発品、または手作業による成形が適したデザイン | 視覚的な特徴やプロセスのバリエーションが増えるため、明確なサンプル基準が必要となる場合があります |
| マシンプレス | 金型への投資が正当化される場合、再現性のある成形プロファイルと大規模な計画生産に対応します | 金型設計、パーティングライン、抜き勾配、ガラスの流れ、仕上げについては、発注前に確認が必要です |
| 管状またはバーナー形状のガラス | 選択されたガラスに適した、細長いボディ、チューブ、ネック、または技術的な形状 | 熱成形シーケンス、肉厚の変化、二次加工にはエンジニアリング部門の確認が必要です |
| 成形と二次エッチングの組み合わせ | 制御されたマット表面またはパターン表面を必要とする成形ボディ | 処理範囲、取り扱い時の保護、マスキング、リピート注文時の品質の一貫性が極めて重要になります |
| 既存金型の適応 | 検証済みの金型またはキャリアのリファレンスを使用できるファミリーデザイン | 古い金型の状態と互換性は、写真からの推測ではなく、必ず確認する必要があります |
日本の 製造プロセスぺージ サイト全体の製造能力のコンテキストを提供します。特定のフロストガラス製ランプシェードについては、エンジニアリングチームが図面、ガラスの種類、表面処理、発注計画からのルートを確認する必要があります。.
カスタム金型の開発とサンプルの承認
カスタム金型は、シェードのプロファイル、フィッター、ショルダー、またはパターンを既存の金型で制御できない場合に最も有効です。すべての代替品に対して自動的に最適な解決策になるわけではありません。1点物の修復であれば、既存形状の確認や管理された開発サンプルの作成が適している場合があり、一方、新しい照明コレクションであれば、サイズをまたいでマスタープロファイル保護する金型投資が正当化されることもあります。.
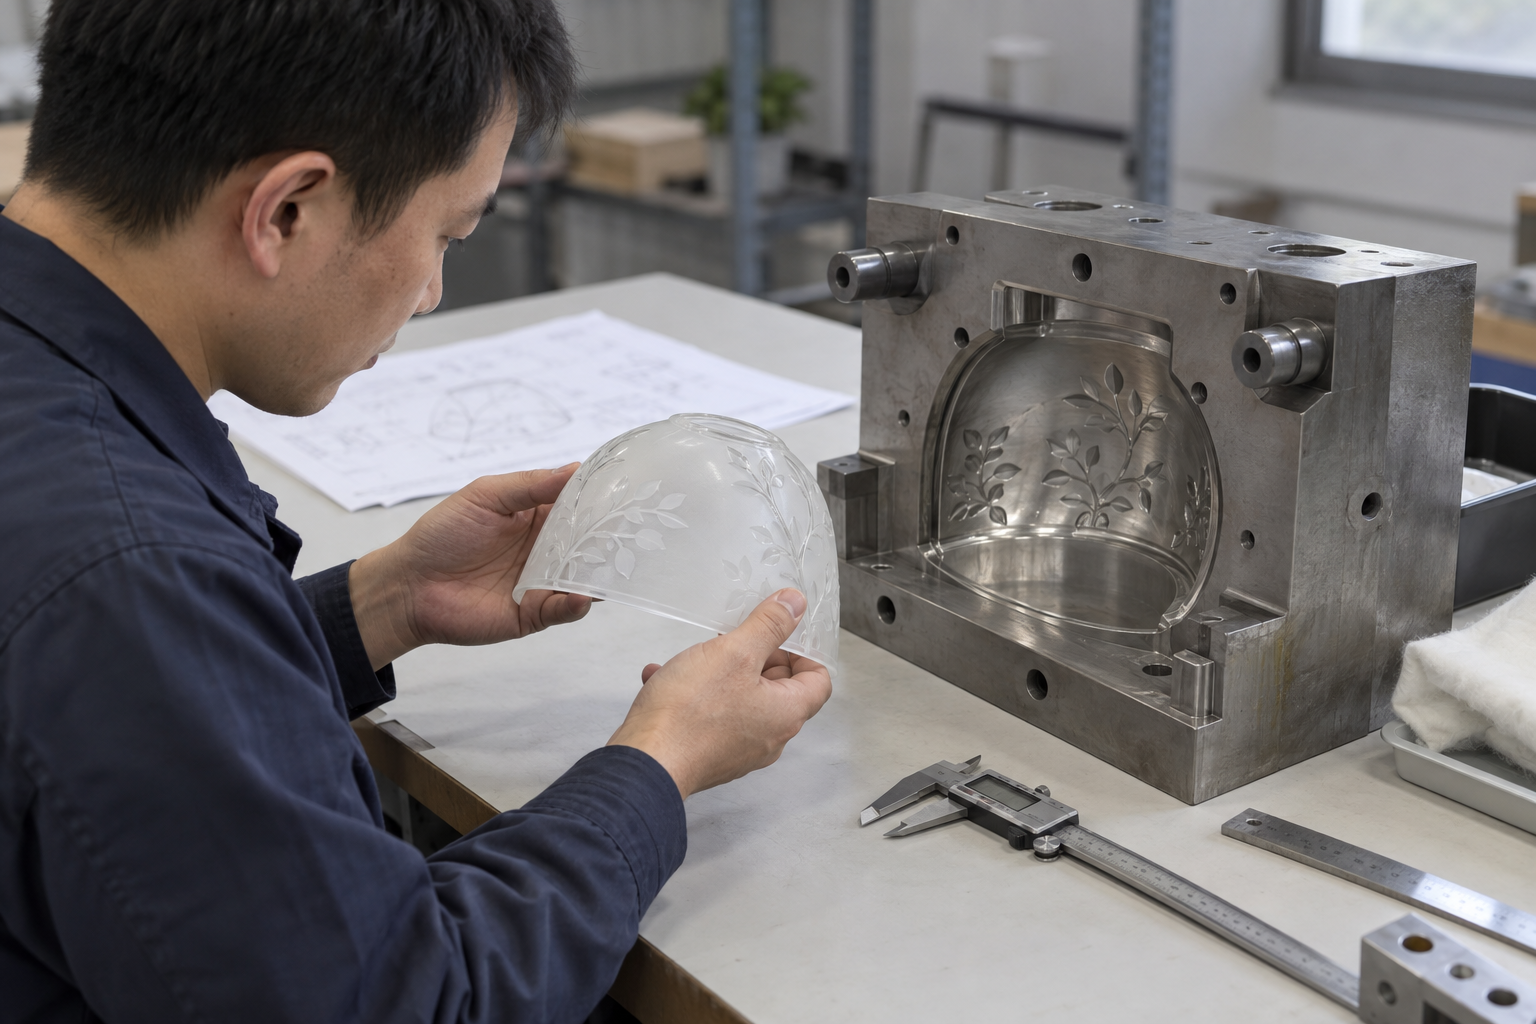
金型製作の前に、以下の事項について協議してください:
- 外形プロファイル、開口部、ショルダー、リムを管理しているのはどの図面のリビジョンですか?
- どの寸法が組み立てにおいて重要であり、どれが外観上の目標ですか?
- パーティングラインはどこに現れるか、また、どのような仕上げや検査ルールがそれに適用されるか?
- エッチングは、最終的な成形およびエッジ加工の前と後のどちらで行われるか?
- サンプルは、意図された器具上でどのように点灯状態を示すか?
- 金型または成形補助具の所有、識別、保管、および維持管理を行うのは誰か?
- 書面による承認メモではなく、新しいサンプルが必要となる変更は何か?
サンプル採取は段階的に行うべきである。実現可能性サンプルは、大まかな形状をテストできる。量産試作サンプルは、提案された工具と仕上げのルートをテストできる。点灯承認サンプルは、器具上での結果をテストできる。リピート注文のために、サンプル、図面の改訂版、仕上げの参照資料、および検査メモをまとめて保管すること。.
ガラスの厚さ、寸法公差、およびエッジの仕上げ
別のシェードに記載されていたという理由だけで、汎用のガラスの厚さや公差を発注書に含めないこと。肉厚の変動は、素地、成形ルート、ガラスの種類、曲率、リム、および二次加工によって異なる。重要な疑問は、ガラスがどこにフィットし、座り、ハードウェアとのクリアランスを保ち、または外観を維持しなければならないかという点である。.
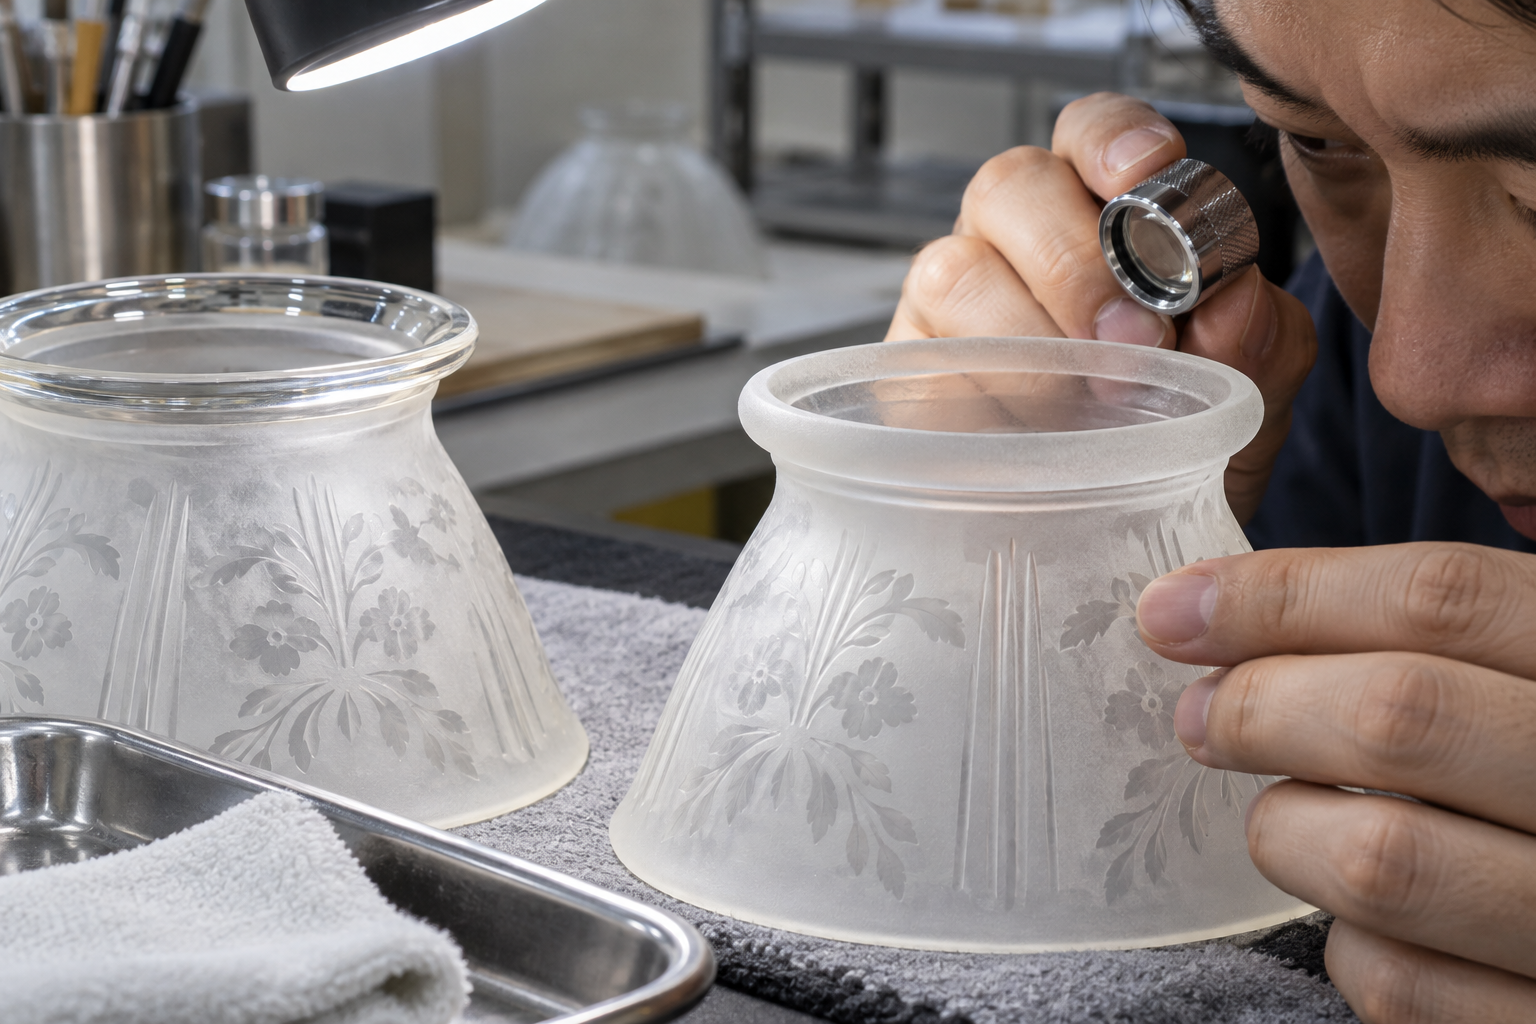
図面では以下を区別する必要がある:
- 機能寸法:フィッター開口部、ネック、穴、座面、支持深さ、およびクリアランス。.
- 外観寸法:外径、高さ、ショルダーの位置、模様の境界、および目に見えるリム。.
- 工程メモ:成形ルート、エッチングのルート、マスキング、シームの位置、およびエッジの処理。.
- 検査メモ:基準(データム)、工具、サンプルの参照、測定ポイント、および合否の判定。.
リムは、ファイアポリッシュ、研削、シーム加工、切断、ロール加工、またはその他の承認されたルートで仕上げることができる。適切なエッジは、ホルダーと取り扱い条件によって異なる。光沢のあるリムは、エッチング加工された表面の下では研削されたリムとは異なって見える場合があり、接触エッジが破損していると、本体は正しく見えても組み立て上の問題を引き起こす可能性がある。.
使用する エッジ仕上げガイド リムの要件を記載する際。プロジェクト固有の寸法公差については、エンジニアリングチームに依頼して図面、ガラスの種類、および製造方法を確認すること。公称フィッターのラベルを公差として扱わないこと。.
エッチング加工されたシェードの品質検査
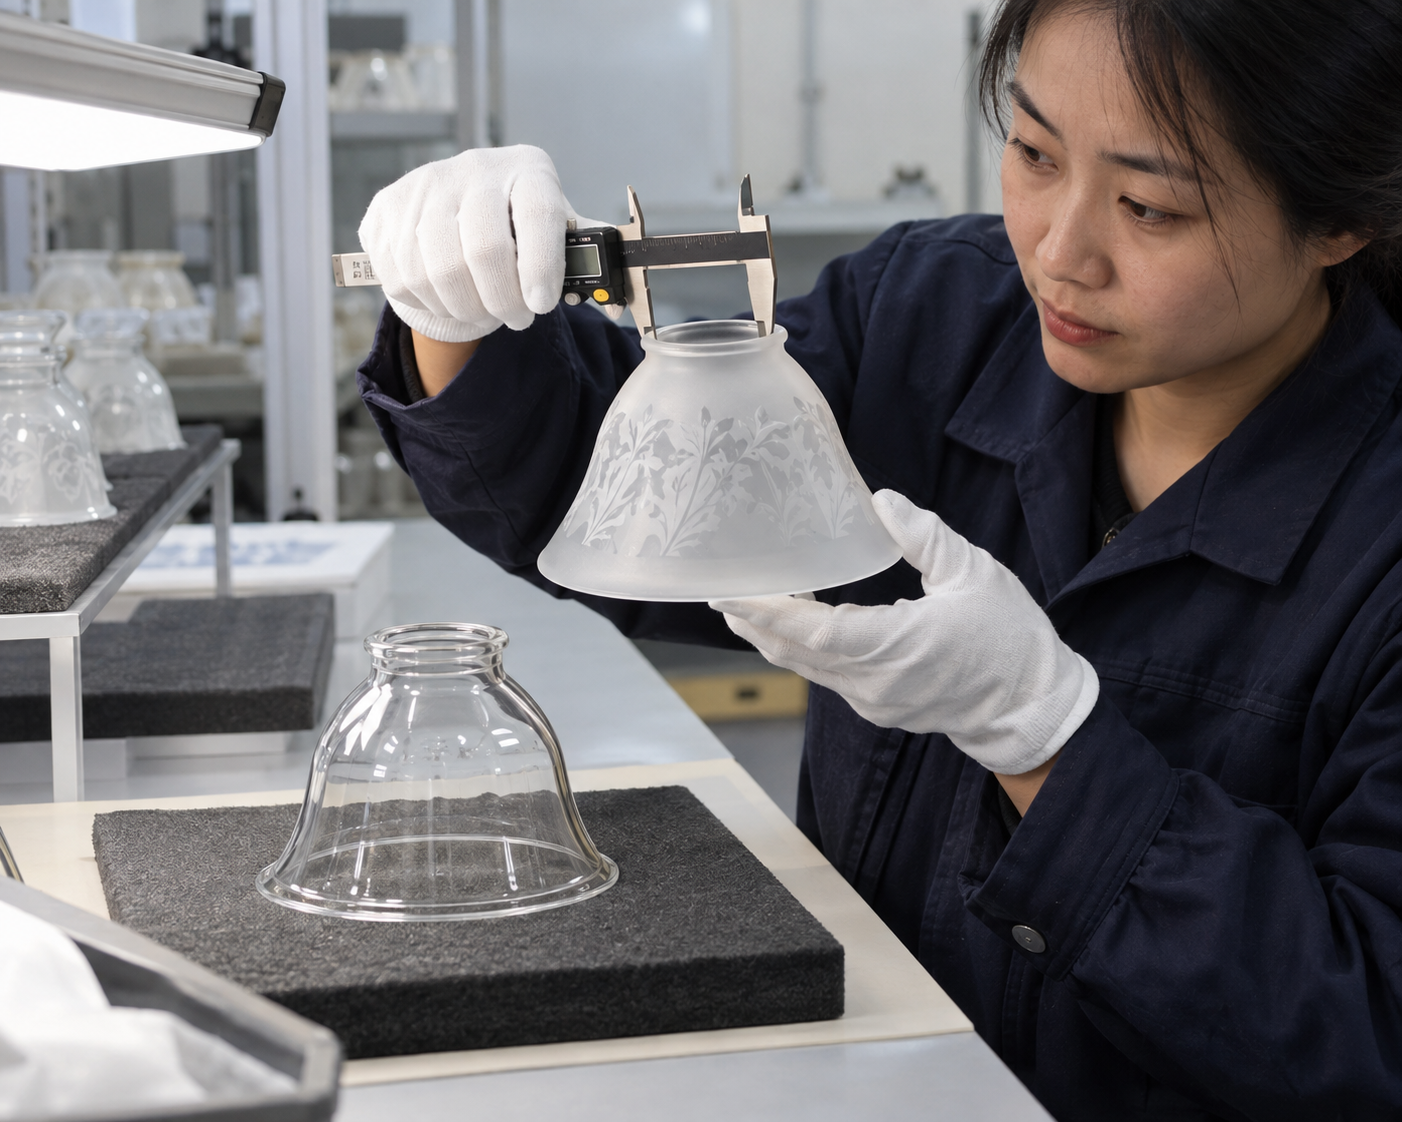
検査は購入者のリスクに従って行う必要がある。交換用のシェードには、同一性、適合性、および外観の確認が必要である。新しいOEMコレクションには、工具の改訂、仕上げの一貫性、模様の位置、サンプルの比較、および梱包出荷の確認も必要である。.
| 検査グループ | 確認例 | 保持すべき証拠 |
|---|---|---|
| 識別 | 正しい色合い、図面のリビジョン、仕上げ、数量 | ロット記録、ラベル、または社内部品参照 |
| 適合 | 開口部、ネック、シート、リム、穴、クリップ、およびハードウェアのクリアランス | 測定記録および可能な場合の組立トライアル |
| ボディの外観 | 形状、色、表面、気泡、傷、および目に見えるマーク | 承認済みのサンプル比較と合意された外観基準 |
| エッチング品質 | カバレッジ、境界、コントラスト、パターンの位置、および均一性 | 合意されたセットアップ下での消灯時および点灯時の写真 |
| エッジ条件 | 欠け、亀裂、鋭利な部分、リムの仕上げ、および接触面 | 詳細な検査記録と取り扱いの決定 |
| 光学結果 | 光源の視認性、発光、ホットスポット、影、および部屋側からの外観 | 単なる仕上げのチップではなく、点灯状態の器具の確認 |
| 梱包 | リムのサポート、分離、クッション材、段ボールの状態、および数量 | 写真と出荷リリースノートを梱包する |
日本の ガラスランプシェード品質検査チェックリスト は、より幅広い検査計画において有用な補足資料です。実際のシェード、器具、および向け地市場に合わせて調整する必要があります。いかなる検査リストも、図面や承認済みのリファレンスサンプルを置き換えることはできません。.
梱包と国際配送
エッチング加工された表面は視覚的にデリケートであり、フィッターやリムは機械的に脆弱な場合があります。梱包は、本体と接続エッジの両方を保護する必要があります。大きなひび割れを防ぐ一方でリムへの小さな接触を許容する段ボール箱は、到着後に組み立て不良を引き起こす可能性があります。.
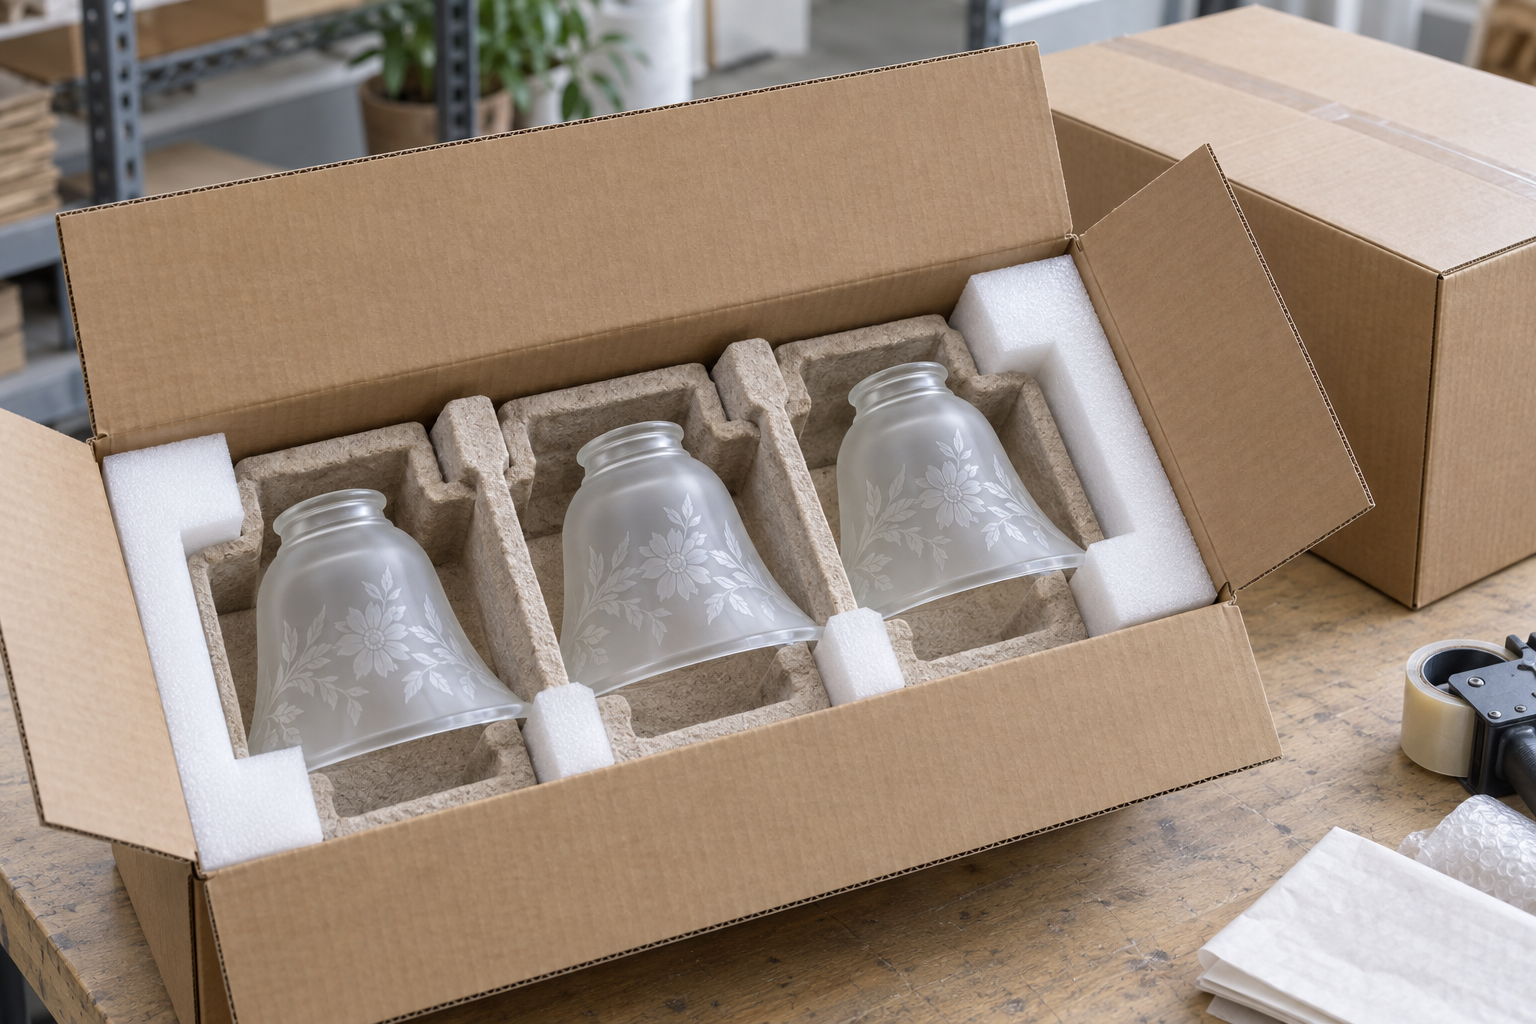
量産前に、サプライヤーに予定されている梱包配置を示すよう依頼してください。以下を確認してください:
- シェードの間、およびガラス部品と金属部品の間における個別の分離。.
- 負荷が一つのエッジに集中しないような、リムとフィッターのサポート。.
- 表面の擦れ、ホコリ、および緩い研磨粒子からの保護。.
- インナーパックの数量、段ボール箱の数量、総重量、および寸法の前提条件。.
- マーキング、向け地、輸送方法、およびバイヤー固有の梱包指示。.
- 出荷物に破損した段ボール箱や破損の疑いのあるシェードが含まれている場合にどう対応するか。.
パッケージングは、シェードの形状と注文数量を念頭に置いて承認される必要があります。本体の直径、高さ、またはピース数が変わる場合、小さなサンプルパックは最終的な段ボール箱を代表していない可能性があります。1つのインサートがすべてのサイズに適合すると仮定するのではなく、物流およびエンジニアリングチームに梱包の推奨事項を確認してください。.
代替(リプレイスメント)プロジェクト対新規OEMプロジェクト
同じ検索フレーズでも、全く異なる2人のバイヤーを引き寄せることがあります。修復用サプライヤーは、古い器具に一致する1つの交換品を必要とするかもしれません。照明ブランドは、複数のサイズ、再現可能な表面処理、および文書化された承認ルートを必要とするかもしれません。.
| プロジェクトのタイプ | 主な証拠 | 最初の最適なリクエスト | 主なリスク |
|---|---|---|---|
| 1つの交換品 | 完全な器具、ハードウェア、安全なサンプル、寸法、および仕上げの写真 | フィットレビューまたは最も近い形状の評価 | 視覚的な一致はインターフェースを証明するものではありません |
| 少量の修復用バッチ | 複数サンプル、目標数量、承認された外観および梱包の要件 | 実現可能性とサンプル見積もり | 元のバリエーションが製造基準と誤認される可能性がある |
| 新しいOEMコレクション | マスタープロファイル、サイズファミリー、仕上げの方向性、光源、予測 | 金型およびサンプルルートを含むエンジニアリングレビュー | 管理された基準点(データム)がなければ、装飾的なアイデアは再現できない可能性がある |
| 代理店在庫 | サイズリスト、フィッター参照、仕上げオプション、カートン計画 | サンプルセット付きの範囲見積もり | 似た名前でも、異なる開口部やホルダーが隠されている場合がある |
| ホスピタリティまたはプロジェクト注文 | 器具スケジュール、設置環境、場所ごとの数量、交換計画 | プロジェクト仕様書のレビュー | 1つのシェードがすべての位置や照明条件に適しているとは限らない |
交換の場合は、器具の構造的な整合性を維持してください。OEMプロジェクトの場合は、どの寸法がファミリーを定義し、どの詳細がサイズによって変更可能かを決定してください。これら2つの要件を明確に分けることで、見積もりの比較が容易になります。.
MOQ(最小発注数量)、サンプリング、および量産に関する考慮事項
シェードや製造ルートが判明する前に、推測で安全なMOQを設定することはできません。既存の単純な形状、カスタムプレス金型、手作業による交換用シェード、マルチサイズコレクションでは、それぞれ金型、人件費、検査、梱包の経済性が異なります。一般的なMOQのみを尋ねるのではなく、見積もりの商業的根拠を確認してください。.
サンプリングの際は、以下を明確にしてください:
- サンプルが意図されたガラスの種類と表面処理ルートを使用しているかどうか。.
- サンプルが形状承認、仕上げ承認、または本格的な量産意図の承認のいずれを目的としているか。.
- どの変更がレビューの対象に含まれ、どの変更に新しい金型や新しいサンプルが必要か。.
- サンプルの価格、金型代、仕上げ費用、運賃が個別に記載されているか。.
- 承認済みサンプルがどのように識別され、リピート注文のために保管されるか。.
量産に向けて、図面の改訂版、仕上げの基準、検査方法、梱包の手配、およびサイズ別の発注数量を確定します。実際のプロジェクトについて、JXのエンジニアリングチームおよび営業チームと、MOQ(最小発注数量)、リードタイム、金型の状況、生産スケジュールを確認してください。適切な表現はプロジェクトによって異なります。「図面、ガラスの種類、製造方法に基づいて当社のエンジニアリングチームにご確認ください。」“
バイヤーがRFQ(見積依頼書)に含めるべき内容
| RFQ フィールド | 送信情報 | なぜそれが見積もりに影響するのか |
|---|---|---|
| 器具の用途 | ペンダント、ブラケット、シーリング、テーブル、修復用、ホスピタリティ用、またはその他の用途 | 視認角度、クリアランス、保持の文脈を確立します |
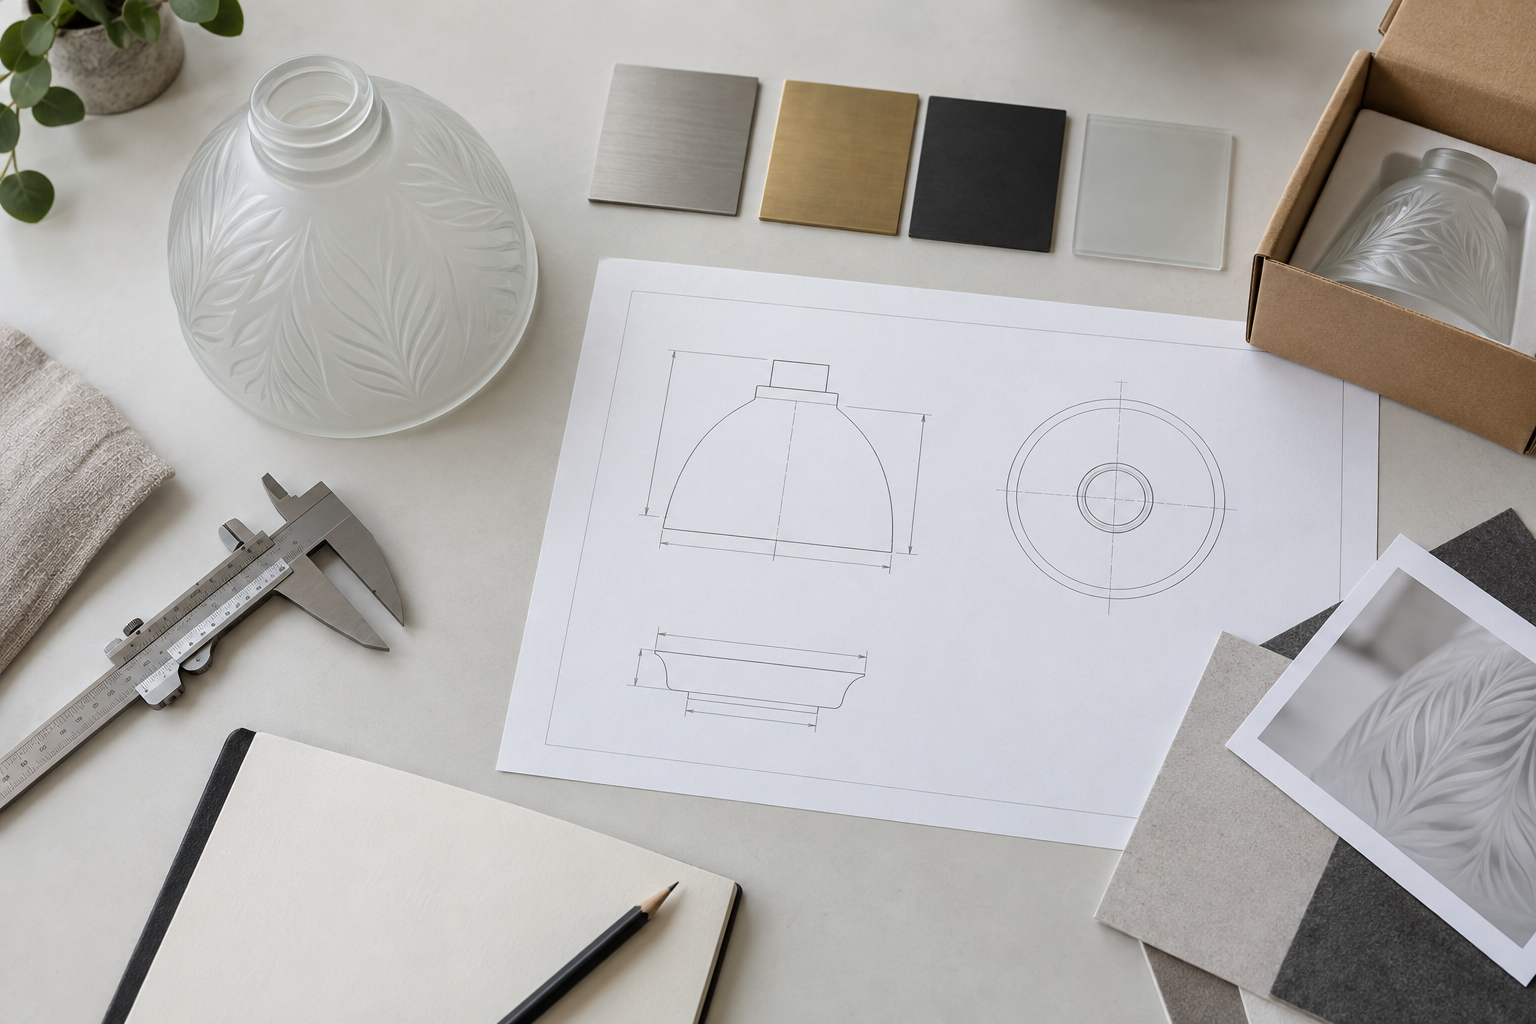
| シェードの幾何学形状 | 側面プロファイル、上面図、断面図、高さ、最大直径 | ガラス本体と、金型または成形ルートを定義します |
| フィッターインターフェース | 開口部、ネック、リップ、穴、座面、ネジ、リング、クリップ、またはガスケットの詳細 | シェードを安全に組み立てられるかどうかを決定します |
| 表面仕上げ | エッチングの範囲、サテンのレベル、パターン、縁取り、未処理の部分、および参照サンプル | 外観と工程のレビューを制御します |
| ガラスの向き | クリア、オパール、ミルク、色付き、気泡入り、またはその他の承認された材料の方向性 | 透過率、色、成形レビューに影響します |
| 光源 | ランプの種類、ワット数、またはシステム情報、向き、クリアランス | 有意义的点亮样品评审 |
| 数量 | 样品数量、试做数量、重复预估及尺寸搭配 | 支持模具与商业对比 |
| 品質 | 关键尺寸、外观极限、表面处理检查及组装试做 | 将“质量好”转化为可评审的验收计划 |
| 梱包 | 分件方式、边缘保护、纸箱数量及目的地 | 有助于防止破损并使运费预设更加透明 |
| 商业基础 | 币种、贸易术语、目的地、目标时间及报价有效期 | 保持供应商报价的可比性 |
如果没有图纸,请发送带有直尺的清晰照片、固定五金件、安全的样品以及尺寸列表。将每个估算值明确标为估算值。买家对已知尺寸与开放式设计问题的区分越清晰,供应商就能越快确定下一个正确的样品。.
请求定制蚀刻灯罩评审
JX可以作为替换评估、现有造型检查或全新OEM开发项目来评审蚀刻玻璃灯罩的需求。请发送灯罩照片或图纸、接口和固定细节、表面处理参考、光源背景、目标数量、检验要求、包装目的地以及任何必须匹配的样品。.
日本の カスタムガラスランプシェードメーカーページ 解释了更广泛的OEM和ODM对话。如需报价,请使用 お問い合わせページ 并请团队确认建议的玻璃、成型工艺、表面处理工艺、尺寸、样品范围、项目特定公差、最小起订量(MOQ)、交货期以及包装基础。这些细节应针对实际图纸进行确认,而不是根据通用灯罩类别进行假设。.
買い手の質問
エッチングガラスのランプシェードとは何ですか?
表面をマット状、サテン状、またはパターン状にコントロール処理したガラス製ランプシェードです。エッチングとは表面の外観や加工方法のことであり、特定のガラス組成、シェードの形状、取付口のサイズを指すものではありません。また、購入仕様書には、本体、接続部、寸法、および点灯時の承認条件も明記する必要があります。.
蚀刻玻璃和磨砂玻璃是一回事吗?
これらの用語は小売りの現場では混同されることがありますが、OEMの注文においては同一のものとして扱うべきではありません。エッチング加工は特定の表面処理やパターンを指す場合がある一方、すりガラスは一般的に外観を広く表す用語です。実際の表面、不透明度、光の透過具合を示す実物のサンプルまたは仕上げの基準を承認してください。.
蚀刻玻璃会漫射光线吗?
反射を和らげ、光源が直接見えるのを抑える効果がありますが、その度合いはガラスの素地、加工の範囲、肉厚、ランプの光源、そしてシェードの形状によって異なります。リピート注文でこの仕上げを選択する前に、予定している器具に未点灯と点灯状態のサンプルを装着して比較してください。.
如何测量更换用的蚀刻玻璃灯罩?
実際のフィッター開口部またはネック、全体の高さ、最大外径、ショルダー、リム、シートを測定します。固定金具を撮影し、ランプの光源を記録してください。基準となる縁が異なる場合があるため、公称2 1/4インチ、3 1/4インチ、4インチ、6インチという表記だけで注文しないでください。.
供应商可以在任何玻璃灯罩形状上进行蚀刻吗?
自動的にすべて可能というわけではありません。成形方法、曲率、リム、パターンのカバレッジ、取り扱いの手順、処理方法はすべて実現性に影響します。エンジニアリングチームが提案された方法が適しているかどうかを確認できるように、断面図、ガラスの方向、仕上げの参考資料、数量をお送りください。.
サテンエッチング仕上げはペンダントライトに適していますか?
より柔らかな反射や電球の視認性軽減を目的とする場合には適しています。上部のフィッター、シェードのバランス、光源、パターンの境界、および点灯時の見栄えを確認してください。小さなペンダントで機能するサテン仕上げも、大きく湾曲した本体では異なって見える場合があります。.
カスタムエッチングされたシェードには新しい金型が必要ですか?
既存の形状や承認済みの適応では必要なプロファイル、インターフェース、または再現性を達成できない場合にのみ必要となります。金型の決定は、図面、数量、ガラスの製造ルート、およびサンプル計画によって異なります。サプライヤーに、既存形状の検討と新しい金型の提案を分けて行うよう依頼してください。.
照明ブランドが見積もりのために送るべきものは何ですか?
器具の用途、図面または実測写真、フィッターおよび固定ハードウェア、ガラスと仕上げの方向性、パターンカバレッジ、光源のコンテキスト、目標数量、品質ポイント、サンプルの必要性、梱包先の目的地、および商業条件を送信してください。どの寸法が重要で、どの詳細が提案可能であるかを明記してください。.
製品の写真からMOQ、公差、リードタイムを確認できますか?
いいえ。写真は色合いの特定には役立ちますが、MOQ、寸法公差、リードタイムは、図面、ガラスの種類、仕上げ、金型、数量、製造方法によって異なります。特定のプロジェクトについて、エンジニアリングおよび営業チームに確認してください。.
次の仕様ステップを選択してください
最も精度の高いエッチングガラスランプシェードの仕様書は、ガラス本体、表面処理、器具の接続部、点灯時の外観、リピート注文の管理という5つの決定事項を明確に分けます。これらが図面、サンプル、検査計画に結び付けられると、製品名の検索よりも、交換用やOEMの議論がはるかに正確になります。.
関連するエッチングガラスシェードのリソース
| ガラス製造とOEMプロセス | ガラスランプシェード品質検査チェックリスト | ガラスランプシェードフィッターの種類 |
| ランプシェードのサイズ計算ツールとサイズチャート | カスタムガラスランプシェードメーカー | 見積もりについてJX Lampshadeにお問い合わせください |