Quando un paralume in vetro arriva al magazzino di un acquirente, "buona qualità" non è uno standard di accettazione utile. L'acquirente necessita di un disegno controllato, di un campione di riferimento approvato, di un piano di campionamento concordato e di un registro che mostri ciò che è stato verificato. Senza questi elementi, un paralume può sembrare attraente e tuttavia fallire perché il collare non si inserisce correttamente, il bordo si sbecca durante il montaggio, il colore varia all'interno di un set, o l'imballaggio protegge il corpo ma non il bordo di collegamento.
Questa checklist di ispezione della qualità dei paralumi in vetro è destinata a marchi di illuminazione, produttori di apparecchi di illuminazione, team di approvvigionamento per il settore alberghiero, importatori e distributori. Trasforma una promessa di qualità generica in 20 controlli che riguardano identità, dimensioni, aspetto del vetro, bordi, montaggio, comportamento ottico, finitura, imballaggio e documenti di rilascio. È scritta per lavori personalizzati e ordini ripetuti piuttosto che per acquisti di sostituzione una tantum.
Cosa controlla un'utile checklist di ispezione
Un'ispezione della spedizione dovrebbe rispondere a quattro domande dell'acquirente:
- Questo è il componente, la finitura, la quantità e la revisione di produzione corretti?
- Ogni paralume soddisfa i requisiti dimensionali e di interfaccia che controllano il montaggio?
- Le variazioni visive, ottiche e di materiale rientrano nell'intervallo approvato?
- L'acquirente può dimostrare cosa è stato accettato, respinto, rilavorato e imballato?
La checklist dovrebbe essere allegata all'ordine d'acquisto o all'accordo sulla qualità prima della produzione. Un modulo creato dopo che si presenta un problema di solito registra la controversia, ma non la evita. Il fornitore e l'acquirente dovrebbero concordare quali caratteristiche sono critiche, quali sono maggiori, quali sono minori e quali sono preferenze estetiche che richiedono un campione master anziché un singolo limite numerico.
L'articolo usa la parola "controllo" in senso ampio. Alcuni controlli vengono eseguiti su ogni pezzo, alcuni su un campione definito e altri sul registro di produzione. Il piano corretto dipende dal rischio del componente, dalla ripetibilità del processo, dall'interfaccia dell'apparecchio, dalla quantità dell'ordine e dal contratto dell'acquirente.
Bloccare la base di ispezione prima della produzione
L'ispezione è equa solo quando il riferimento è stabile. Prima del primo campione o ciclo di produzione, creare un'unica base di ispezione che l'acquirente, il fornitore e qualsiasi ispettore terzo possano leggere allo stesso modo.
| Base di ispezione | Cosa dovrebbe identificare | Prove da conservare |
|---|---|---|
| Revisione del disegno | Profilo, aperture, altezza, note sulle pareti, fori, filettature e datum critici | Revisione PDF o CAD approvata con data e cronologia delle modifiche |
| Campione master | Finitura, colore, consistenza, posizione della giunzione, aspetto del bordo e intervallo visivo accettabile | Foto del campione firmate e, ove praticabile, un campione fisico conservato |
| Interfaccia dell'apparecchio di illuminazione | Supporto, anello, guarnizione, vite, fermaglio, attacco o sistema di ritenzione che si accoppia con il vetro | Parte metallica controllata, disegno di assieme o campione di interfaccia |
| Fonte luminosa | Tipo di lampadina o LED, emissione, temperatura di colore, posizione del diffusore e stato di dimmerazione | Foto del setup di prova e condizioni utilizzate per l'approvazione ottica |
| Definizione del lotto | Quali pezzi appartengono a un lotto di produzione e come viene identificato il lotto | Codice batch, intervallo dei cartoni, quantità e data di produzione |
| Piano di accettazione | Difetti critici, maggiori e minori, dimensione del campione e autorità di rilascio | Sezione qualità dell'ordine d'acquisto firmata o piano di ispezione |
Se una dimensione è cambiata dopo la creazione degli stampi, non lasciare che una vecchia schermata rimanga l'unico riferimento in una catena di email. Segna la nuova revisione e identifica le parti vecchie che non sono più accettabili. Un rapporto di ispezione rifinito non può riparare una cronologia dei disegni non controllata.
La checklist di controllo qualità in 20 punti per i paralumi in vetro
Il seguente elenco è un quadro di partenza. Non crea una tolleranza universale per ogni tipo di vetro, forma, via di formatura o apparecchio di illuminazione. Inserisci il valore di controllo, il metodo e la persona responsabile nel piano di ispezione effettivo dell'acquirente.
| N. | Controllo | Cosa ispezionare | Evidenza o azione di rilascio |
|---|---|---|---|
| 1 | Identità della parte | SKU, revisione del disegno, codice della finitura, colore e posizione dell'apparecchio corrispondono all'ordine | Fotografare l'etichetta del lotto e mettere in quarantena le revisioni miste |
| 2 | Quantità e lotto | Il conteggio dei cartoni, il conteggio dei pezzi, il codice batch e la tracciabilità dei campioni sono completi | Riconciliare la lista di imballaggio, i cartoni e il campione di ispezione |
| 3 | Profilo | Il contorno della tonalità corrisponde al disegno approvato e al campione dalla vista concordata | Registrare la deviazione del profilo e allegare le foto di confronto |
| 4 | Dimensioni critiche | Altezza, diametro massimo, apertura, collo, posizione dei fori e altri riferimenti sono misurati con il metodo indicato | Utilizzare i limiti del disegno; non sostituire una dimensione nominale da catalogo |
| 5 | Circolarità o simmetria | Le caratteristiche circolari, ovali o di rotazione rimangono entro la forma concordata | Utilizzare un calibro, una dima, un'attrezzatura o un metodo di misurazione documentato |
| 6 | Spessore e massa | La distribuzione dello spessore e il peso finito sono adatti per il design e il supporto | Registrare il metodo e investigare sui valori anomali anziché indovinare un limite |
| 7 | Interfaccia di montaggio | Filettatura, scanalatura, labbro, manicotto, anello, clip o bordo semplice si agganciano correttamente all'attrezzatura di accoppiamento | Assemblare con il supporto o il calibro controllato |
| 8 | Bordo e orlo | I bordi di contatto sono rifiniti come specificato e privi di schegge, sporgenze taglienti o punti alti dannosi | Definire la condizione accettabile del bordo tramite disegno e campione di riferimento |
| 9 | Fori e aperture | Diametro, posizione, condizione del bordo e orientamento corrispondono al disegno | Verificare con l'hardware effettivo quando i fori influiscono sulla ritenzione |
| 10 | Difetti superficiali | Pietre, semi, fili, graffi, segni di usura, vesciche, crepe e segni di utensili vengono controllati sotto l'illuminazione concordata | Classificare in base a posizione, dimensione, visibilità e funzione piuttosto che alla sola apparenza |
| 11 | Giunzione o linea di separazione | Le giunzioni dello stampo, le giunzioni e i segni di orientamento si trovano nella posizione e nell'intervallo di finitura concordati | Confrontare con il campione approvato e il piano dello stampo |
| 12 | Colore e finitura | Tonalità, opacità, effetto satinato, rivestimento, lucidatura, consistenza e lucentezza corrispondono al riferimento | Confrontare sotto la luce e alla distanza di osservazione specificate |
| 13 | Registrazione del motivo | Costole, scanalature, bolle, segni dipinti o allineamenti decorativi sono posizionati in modo coerente | Fotografare il motivo rispetto a un riferimento di orientamento fisso |
| 14 | Trasmissione della luce | La tonalità produce la diffusione, la luminosità, il punto caldo e il comportamento abbagliante approvati | Testare i campioni assemblati con la sorgente luminosa concordata |
| 15 | Evidenza termica e di sollecitazione | Il registro di processo del fornitore, l'evidenza della ricottura o il risultato del test richiesto sono disponibili ove specificato | Non dedurre lo stress interno da una fotografia di superficie pulita |
| 16 | Montaggio e tenuta | Il paralume si inserisce, si livella, libera la lampadina e rimane sicuro senza forza dannosa | Registrare il risultato dell'assemblaggio e qualsiasi requisito di utensile o coppia di serraggio |
| 17 | Pulizia e manipolazione | La finitura approvata resiste alla routine concordata di pulizia con panno, manipolazione e rimozione | Registrare detergente, diluizione, panno, cicli e variazioni visibili |
| 18 | Marcatura e tracciabilità | I riferimenti del cartone, del componente e del lotto rimangono collegati al rapporto di ispezione | Scartare cartoni misti anonimi per ordini ripetuti |
| 19 | Protezione interna | Bordi, colli, filettature, rivestimenti e superfici di contatto sono protetti da urti e abrasioni | Fotografare gli inserti e il primo e l'ultimo strato imballato |
| 20 | Pacchetto di documenti finali | Misurazioni, foto dei difetti, stato delle Rilavorazioni, foto dell'imballaggio e firma di rilascio sono completi | Rilasciare solo dopo che le non conformità aperte hanno un responsabile e una decisione |
La riga più importante della tabella non è un numero. È la colonna delle evidenze. Un acquirente dovrebbe essere in grado di risalire da un paralume difettoso a una dimensione, un campione, un'immagine, un lotto o un'osservazione di assemblaggio senza fare affidamento sulla memoria.
1. Verificare identità, quantità e revisione del disegno
I primi quattro controlli prevengono una categoria costosa di errore: un fornitore potrebbe ispezionare correttamente la parte sbagliata. Una collezione di lampade può contenere globi simili, lo stesso profilo in diverse finiture o versioni destre e sinistre con fori differenti. Ispezionare l'etichetta del cartone, il codice del pezzo, la revisione del disegno e il codice di finitura prima di aprire un campione.
Per un ordine ripetuto, confrontare il lotto corrente con l'ultima revisione approvata. Non accettare un nuovo stampo, un rivestimento modificato o un collare rivisto solo perché la forma generale sembra simile. Una piccola modifica all'interfaccia può rendere inutilizzabile un intero set.
Esaminare il profilo effettivo dalla stessa angolazione utilizzata nel disegno. L'angolazione della telecamera può nascondere una spalla, una parte piatta o un intaglio asimmetrico. Un semplice dima di profilo o una foto controllata scattata rispetto al disegno possono rivelare una modifica prima che inizi l'assemblaggio.
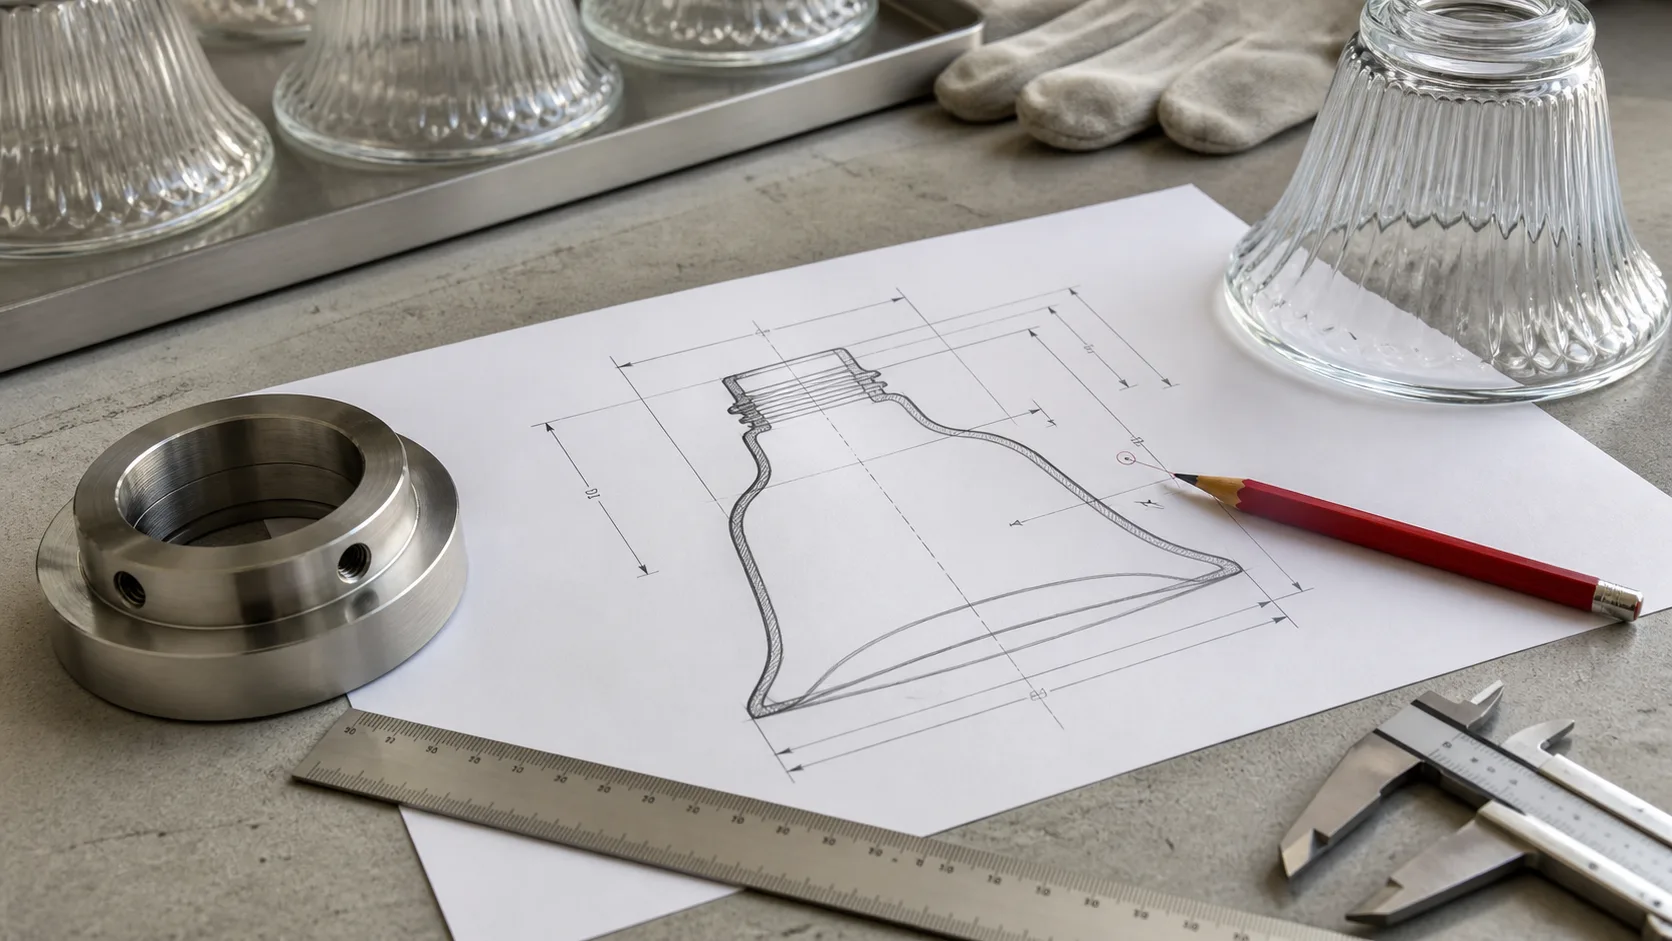
2. Misurare le dimensioni che controllano l'assemblaggio
Misurare le dimensioni nell'ordine in cui il dispositivo di fissaggio le utilizza. Il collare o l'interfaccia di tenuta di solito meritano priorità perché un paralume con un profilo del corpo perfetto fallisce comunque se il raccordo non si inserisce. Misurare l'interno e l'esterno delle aperture secondo il disegno, non secondo una dimensione standard memorizzata.
Per un paralume personalizzato, definire se la misurazione viene effettuata prima o dopo la molatura, la lucidatura, la satinatura, il rivestimento o un'altra fase di finitura. La stessa apertura nominale può cambiare quando viene rimossa un bave o quando un rivestimento si accumula su una superficie di contatto. Il disegno dovrebbe indicare quale superficie controlla l'ispezione.
Utilizzare il lista di controllo per il disegno tecnico di paralumi in vetro quando la richiesta di offerta (RFQ) richiede datum multipli, posizioni dei fori o tolleranze di installazione. Il verificatore di compatibilità del collare è utile per denominare la connessione, ma un nuovo progetto dovrebbe comunque fornire il supporto di accoppiamento o un disegno di interfaccia controllato.
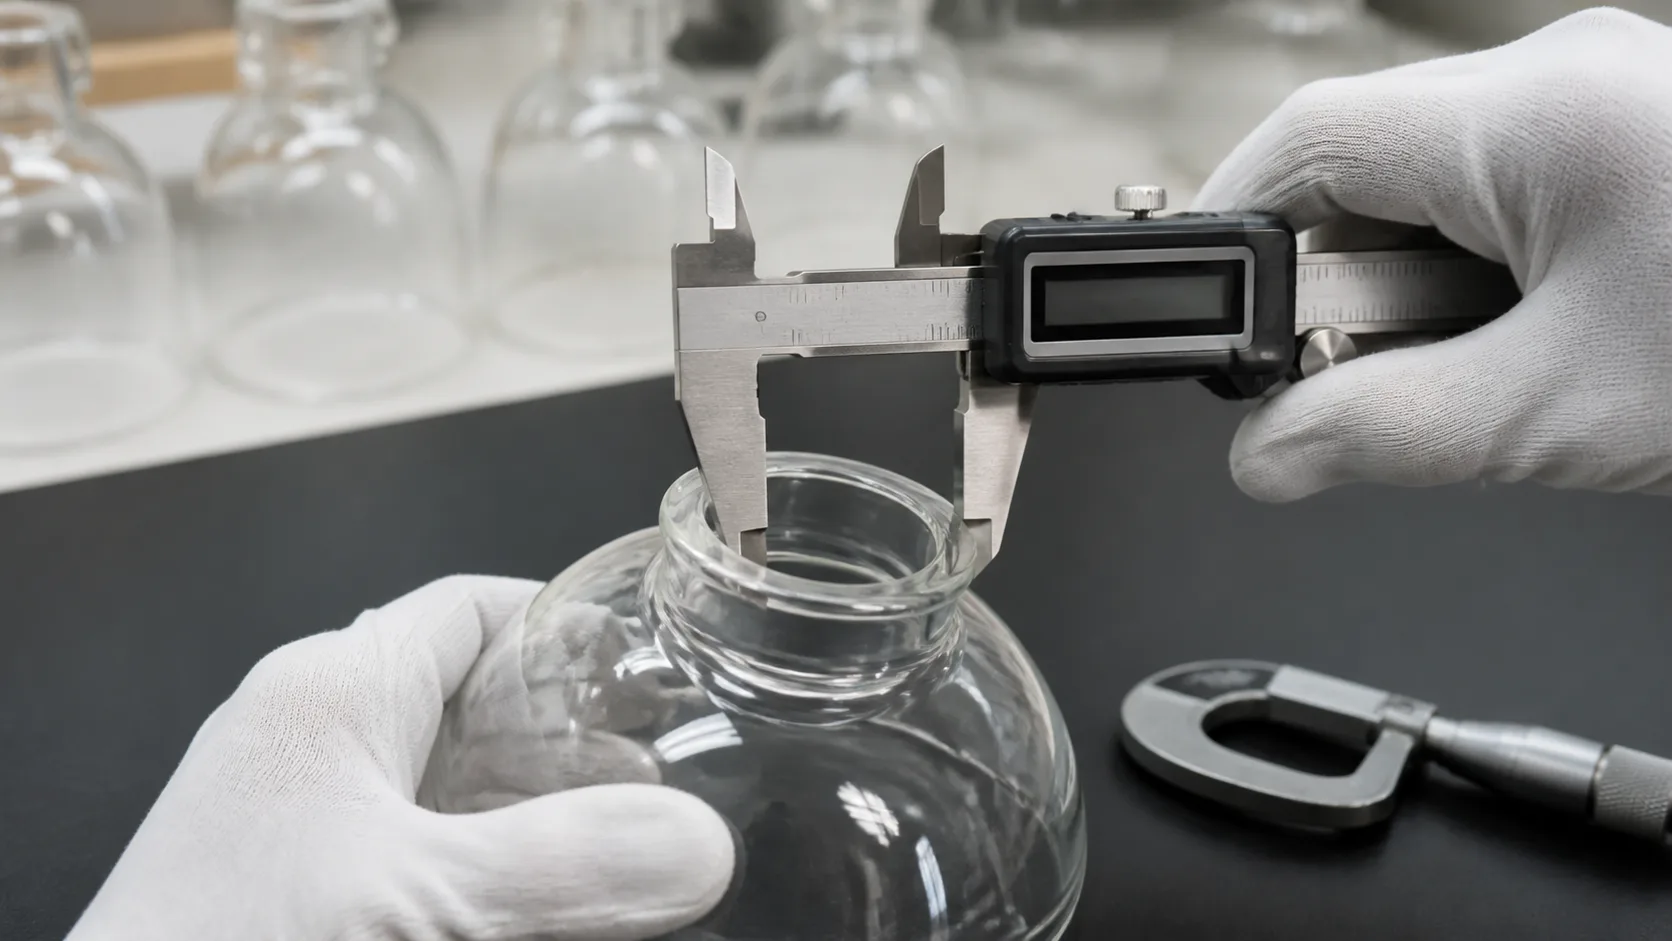
Non copiare una tolleranza generale da un altro prodotto. Il limite corretto dipende dalle dimensioni, dal processo, dal comportamento del vetro, dal percorso di finitura e da come il dispositivo trattiene il pezzo. Se l'acquirente necessita di un accoppiamento stretto, specificare il metodo di misurazione e la conseguenza del guasto. Ad esempio, "l'apertura deve passare attraverso il calibro passa/non passa fornito senza forzare" è più utile di "alta precisione".
3. Controllare la rotondità, la distribuzione delle pareti e la massa finita
La rotondità e la simmetria sono importanti quando il paralume ruota in un anello, si allinea con una piastra di fondo o si trova accanto a pezzi corrispondenti. Un paralume può avere il diametro massimo corretto ma oscillare comunque perché l'apertura è fuoricentro o il corpo non è simmetrico rispetto all'asse previsto.
Controllare la massa finita quando il dispositivo, la sospensione o il set abbinato dipendono da essa. Il peso non sostituisce la misurazione dello spessore della parete e una bilancia non può mostrare dove il vetro è spesso. È un utile segnale di screening: un valore anomalo può indicare una distribuzione irregolare delle pareti, materiale extra su un bordo o una differenza di finitura che merita un'indagine.
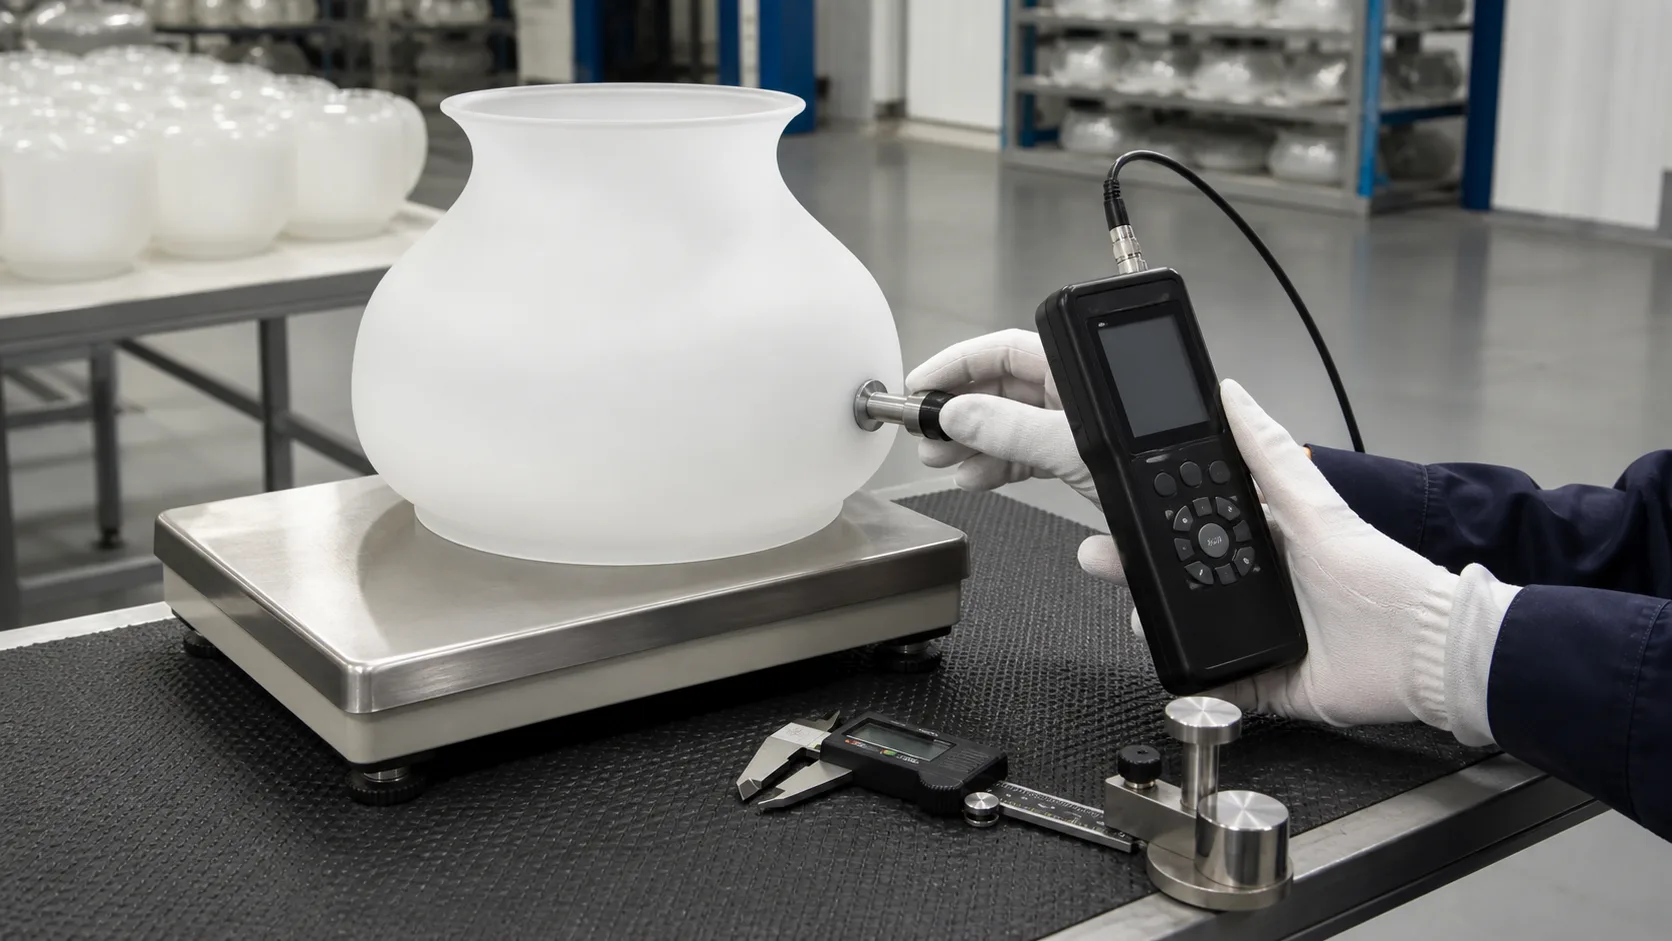
Registrare lo strumento, lo stato di calibrazione, l'operatore e la posizione del test. Se il paralume è rifinito a mano, concordare quale variazione è prevista e come influisce sull'assemblaggio, sull'equilibrio e sull'aspetto. Un acquirente non dovrebbe rifiutare un processo artigianale perché non è identico quando il campione approvato definisce già un intervallo, ma l'intervallo deve essere visibile alle persone che ispezionano il lotto.
4. Ispezionare il collare, il bordo, il taglio e i ritagli
Il collare è il punto in cui l'aspetto diventa una parte funzionale. Ispezionare il collo, la scanalatura, la filettatura, il labbro, il bordo semplice o l'apertura con il supporto effettivo o un calibro controllato. Cercare interferenze, oscillazioni, seduta incompleta, contatto irregolare e un anello di tenuta che raggiunge la fine della sua corsa prima che il vetro sia sicuro.
Il bordo è sia una finitura visibile che una superficie di contatto. Controllare la presenza di scheggiature, sporgenze taglienti, segni di molatura, ondulazione eccessiva e un punto alto che potrebbe concentrare la pressione. Il bordo richiesto può essere lucidato a fuoco, molato, orlato o in un'altra condizione definita. Usare il guida alla rifinitura dei bordi dei paralumi in vetro per allineare la terminologia prima di scrivere la linea di accettazione.
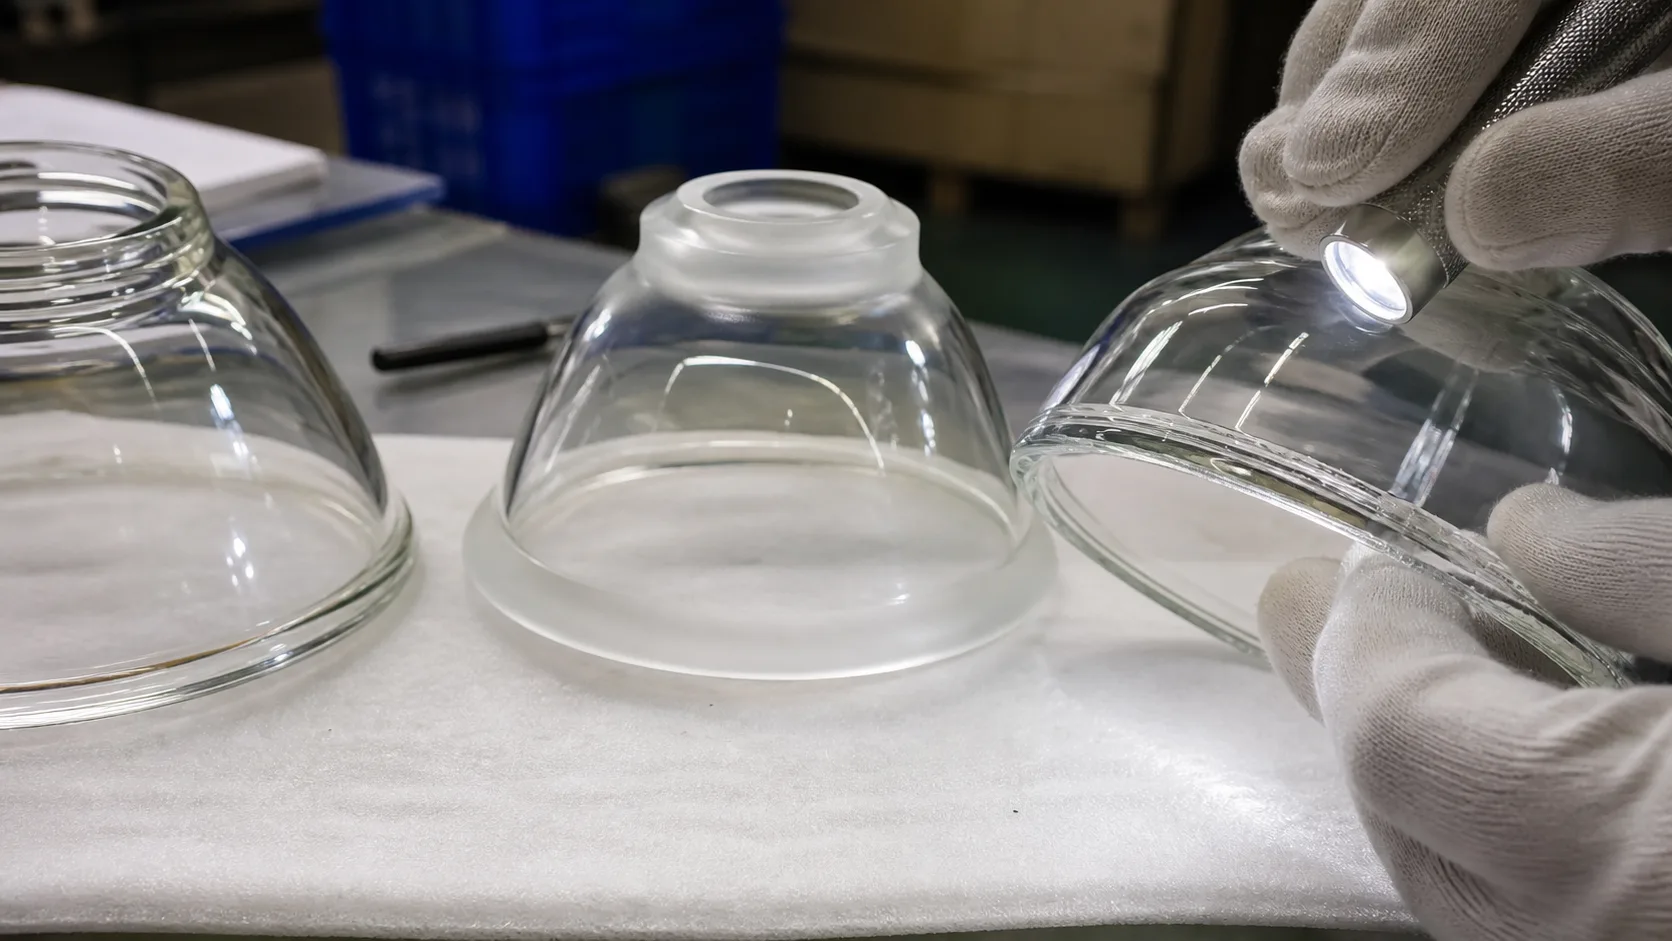
Per fori e ritagli, misurare l'apertura, la posizione, la finitura del bordo e l'orientamento. Assemblare l'hardware previsto laddove un foro influisce sulla ritenzione o sul cablaggio. Il guida per fori e ritagli copre la conversazione di progettazione, ma l'ispezione della spedizione necessita comunque di un valore di disegno o di un calibro fisico.
Una guida all'installazione dei dispositivi di Besa mostra perché la relazione con la ferramenta è importante: le istruzioni per il paralume in vetro identificano una tazza di bilanciamento, una cuffia di ritenzione, viti di fissaggio e rondelle in silicone, e mettono in guardia contro un serraggio eccessivo. Usa la guida di installazione del produttore come esempio concreto di istruzione di assemblaggio completa. Non si tratta di un metodo di installazione universale per ogni paralume in vetro.
5. Controllare il corpo in vetro sotto luce controllata
L'ispezione visiva dovrebbe utilizzare uno sfondo definito, una direzione della luce, una distanza di osservazione e un tempo di ispezione. Una tonalità trasparente può nascondere una linea in una direzione e rivelarla sotto luce trasmessa. Una tonalità smerigliata può nascondere un piccolo segno superficiale finché non viene illuminata. Una tonalità scanalata può creare riflessi che sembrano difetti quando la sorgente luminosa non è controllata.
Controllare la presenza dei tipi di difetto che importano per il design e il processo: pietre o particelle nonfuse, semi indesiderati, cordoni o linee di flusso, vesciche, graffi, segni di sfregamento, crepe, segni di rivestimento, contatto con utensili e danni da manipolazione. Non trasformare il vocabolario informale di un fornitore in un limite di accettazione senza definirne dimensioni, posizione, contrasto e condizione di osservazione.
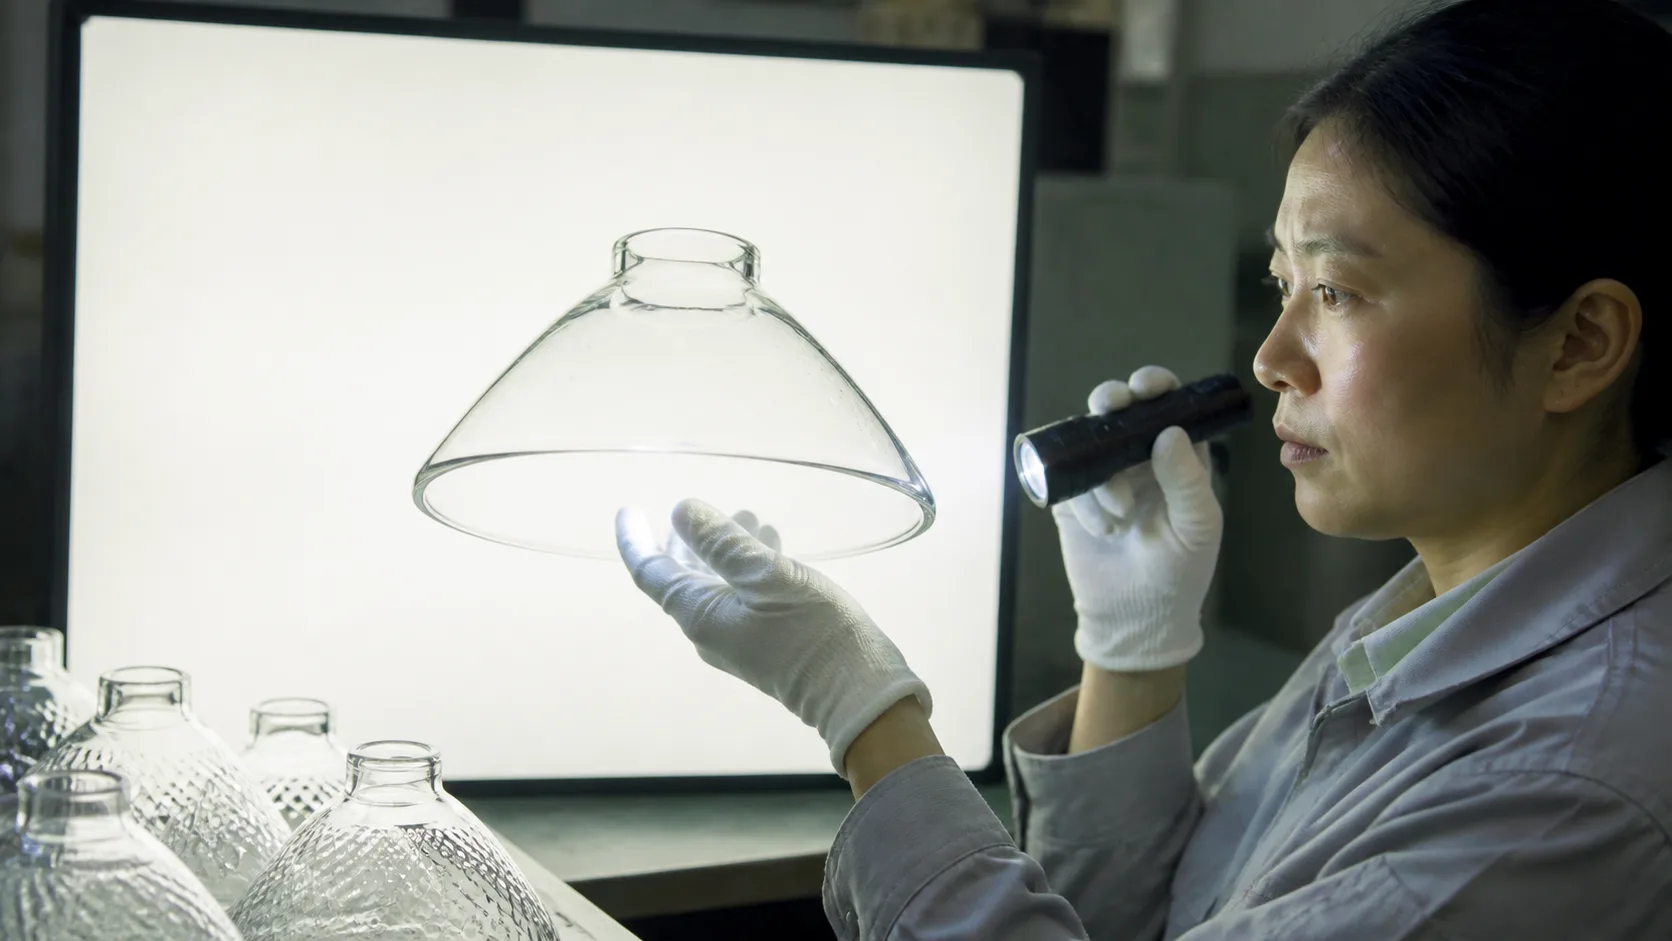
Classificare un difetto in base alla funzione oltre che all'aspetto. Un piccolo segno in un'area superiore nascosta può essere diverso dallo stesso segno all'interno di una zona luminosa visibile, su una superficie di guarnizione o su un bordo sollecitato. L'acquirente e il fornitore dovrebbero contrassegnare le zone di aspetto sul disegno quando la distinzione influisce sul rilascio.
La norma ASTM C1036 è un utile promemoria del fatto che le specifiche del vetro possono riguardare dimensioni, contenuto di imperfezioni, distorsione, riflettanza e trasmittanza. Il suo ambito è il vetro piano, non uno standard di accettazione universale per ogni paralume sagomato. Leggi l' ambito della norma ASTM C1036, quindi adatta il concetto di caratteristiche definite alla geometria effettiva del paralume e all'ordine di acquisto.
6. Confrontare colore, opacità e finitura superficiale
L'ispezione del colore fallisce quando il riferimento è un nome di prodotto come "fumo" o "bianco caldo" senza un campione fisico o una condizione di visualizzazione. Confronta i pezzi di produzione con un campione master sotto la sorgente luminosa definita nel piano di ispezione. Nota se il campione viene osservato a luce trasmessa, a luce riflessa o entrambe.
Per il vetro opale, latte, smerigliato o rivestito, ispezionare l'uniformità sull'intero corpo. Cercare striature, aree nuvolose, variazioni di lucentezza, segni di sovrapposizione, chiazze e differenze attorno al raccordo o al bordo. Per il vetro colorato, confrontare il corpo, le sezioni spesse, le sezioni sottili e il bordo. Un paralume può sembrare accettabile in una singola fotografia e mostrare comunque una differenza visibile tra i lotti quando dieci pezzi vengono accesi insieme.
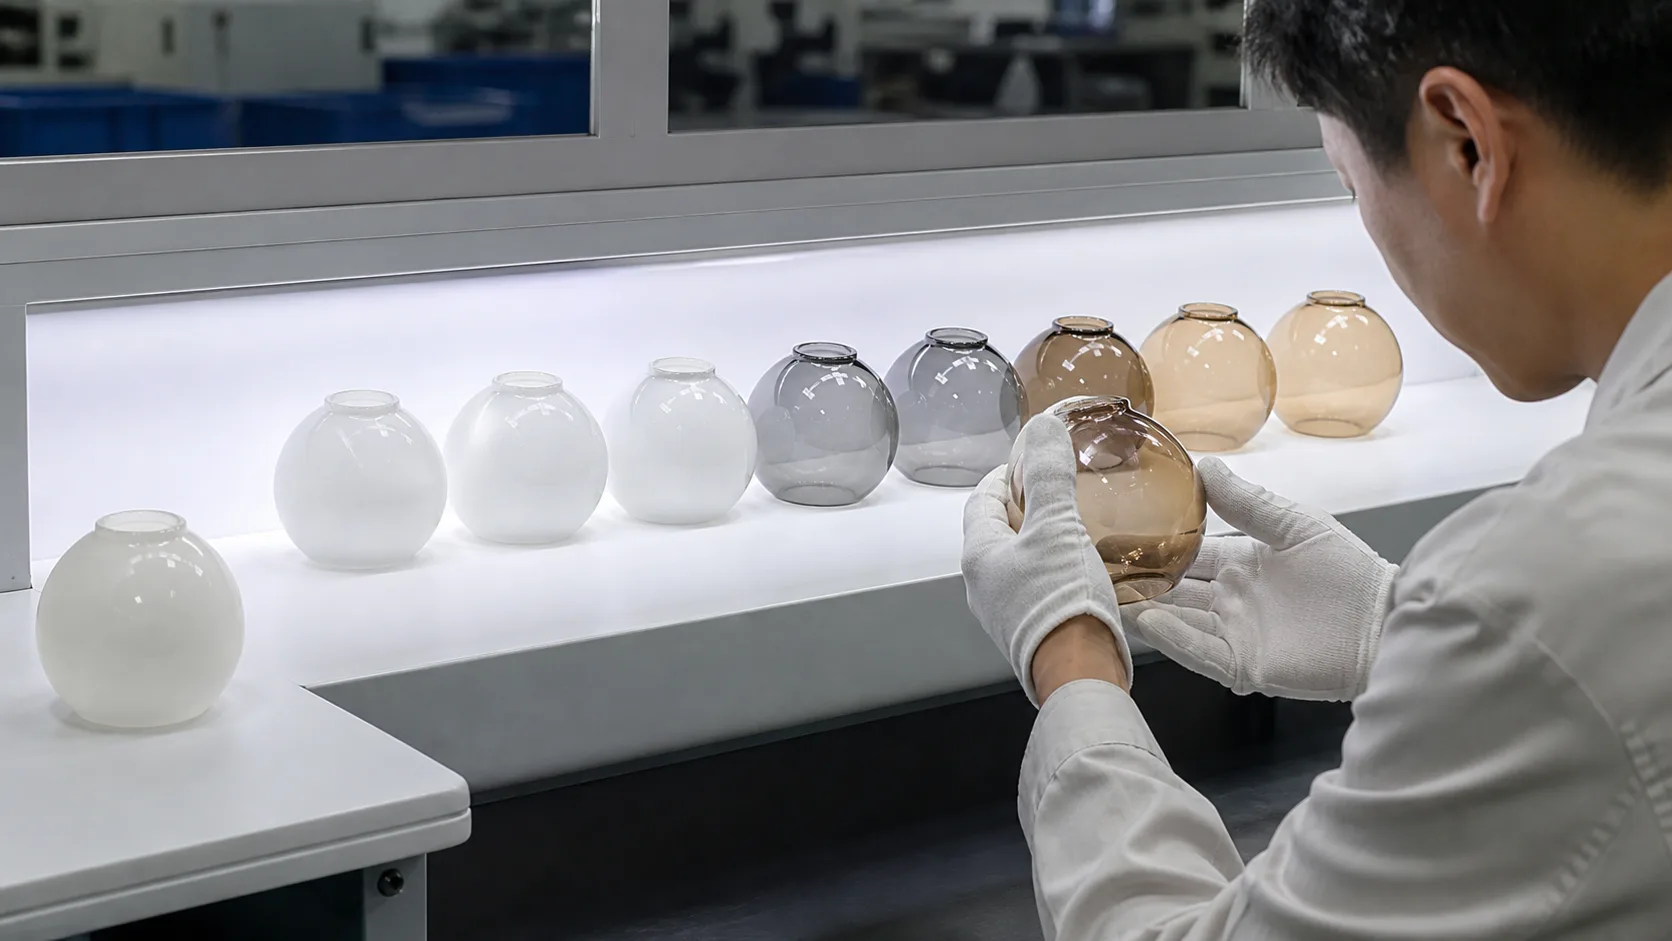
Per una collezione abbinata, mantenere unito il set di confronto. Non approvare un pezzo e disperdere il riferimento in reparti diversi. Se la finitura è intenzionalmente variabile, fotografare la gamma e identificare quali variazioni sono accettabili, preferite o respingibili.
7. Esaminare la registrazione dei motivi e le linee di giunzione dello stampo
Scanalature, scanalature a flauto, consistenza seminata, dettagli stampati, segni verniciati e transizioni decorative dovrebbero avere un orientamento definito quando il dispositivo presenta un fronte preferito. Ispezionare la spaziatura dei motivi, la registrazione sul collo o sul bordo e l'allineamento tra un gruppo. Se il motivo è intenzionalmente irregolare, il campione master dovrebbe mostrare il carattere accettabile anziché promettere un allineamento meccanico.
Per il vetro pressato o stampato, la linea di partizione e la posizione della giunzione fanno parte della base di ispezione. Una giunzione può essere accettabile in una zona e inaccettabile in una zona visibile o a contatto con le mani. La guida all'ispezione delle linee di giunzione dello stampo di JX copre la conversazione con l'acquirente su proiezione, posizione, orientamento e limiti dei campioni. Questa checklist aggiunge la fase di rilascio: registrare il risultato della giunzione per il lotto effettivo e legare qualsiasi rilavorazione all'identità del pezzo.
8. Controllare il comportamento ottico sul dispositivo reale
Non approvare il comportamento della luce di un paralume da un campione vuoto. Assemblalo con il portalampada, il LED o la lampadina, il supporto, la ghiera e l'orientamento previsti. Ispeziona dal punto di vista del normale utente e da quello dell'installatore o della manutenzione.
Controlla il punto luminoso visibile (hotspot), l'abbagliamento, le bande d'ombra, le aree scure, la diffusione, la variazione di colore, e la relazione tra pezzi adiacenti. Ripeti il controllo alla potenza operativa pianificata e allo stato di dimmerazione più basso pianificato quando la dimmerazione fa parte del prodotto. Se la collezione comprende diverse dimensioni o forme, testa ogni geometria materialmente differente.
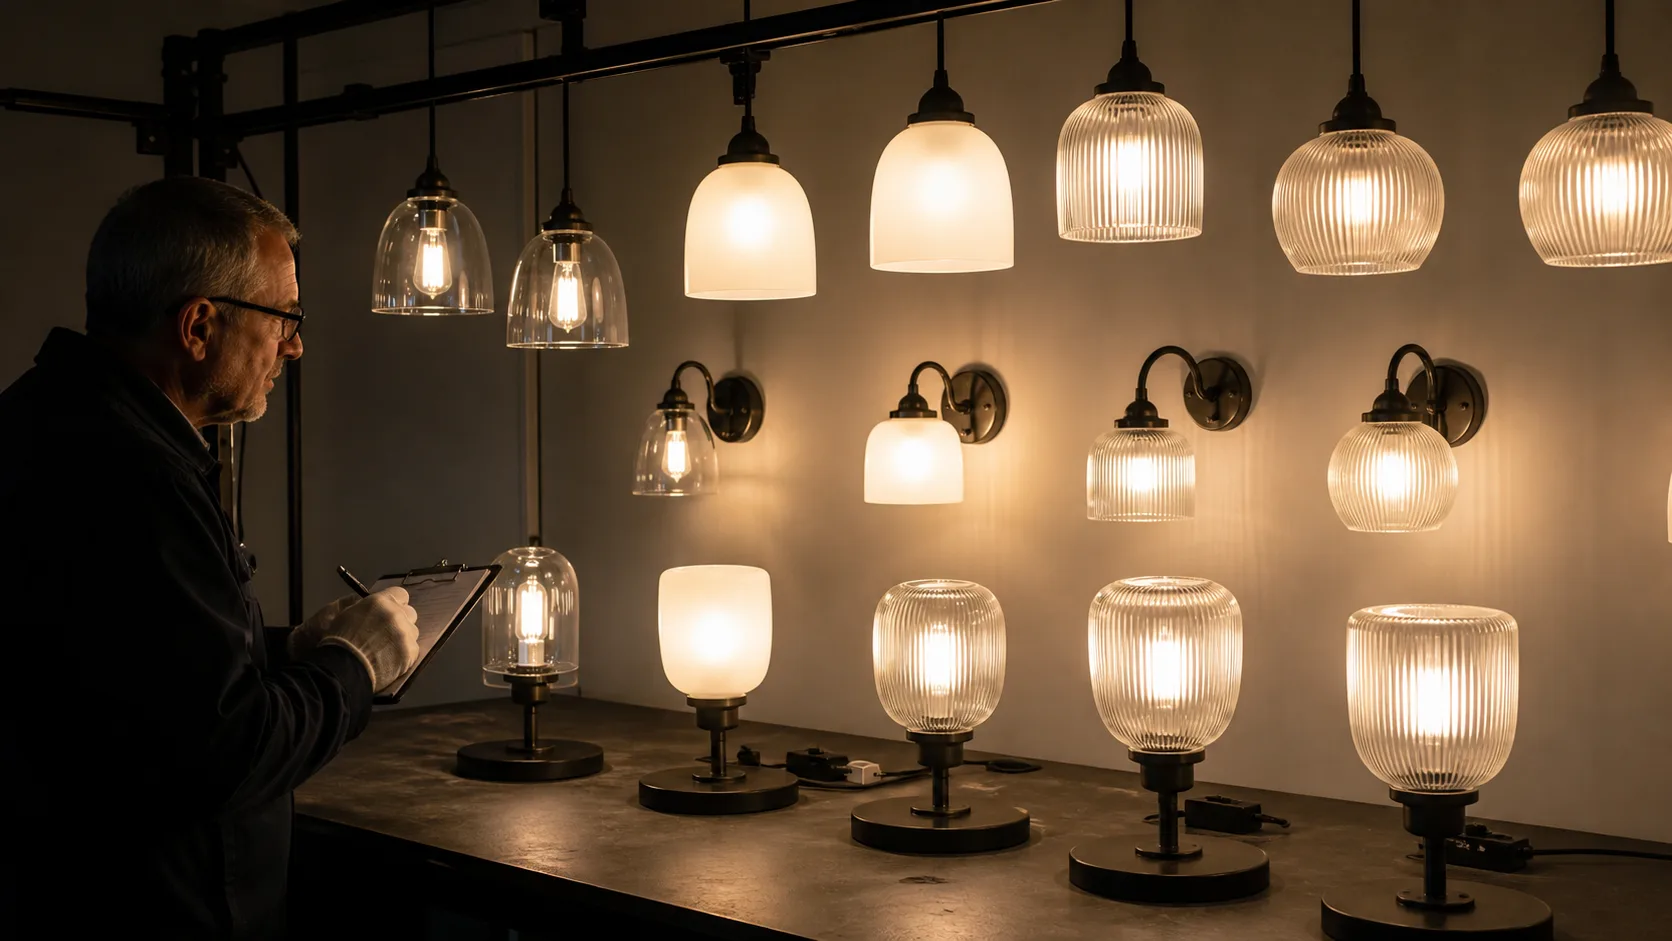
Registra la sorgente luminosa, la resa, la temperatura di colore, il driver, la condizione di dimmerazione, la posizione della telecamera e l'orientamento del campione. Lo scopo non è formulare un'affermazione universale sulla quantità di luce trasmessa da una finitura, bensì rendere possibile un confronto successivo.
9. Richiedi prove di processo e di resistenza meccanica dove importante
Una superficie pulita non dimostra che il vetro possieda la condizione interna richiesta. A seconda del processo e dell'applicazione, l'acquirente può richiedere i registri di ricottura, un controllo delle tensioni, un test termico o un'altra prova concordata. Il requisito corretto deriva dal tipo di vetro, dal design dell'apparecchio, dal mercato di destinazione e dalla valutazione del rischio.
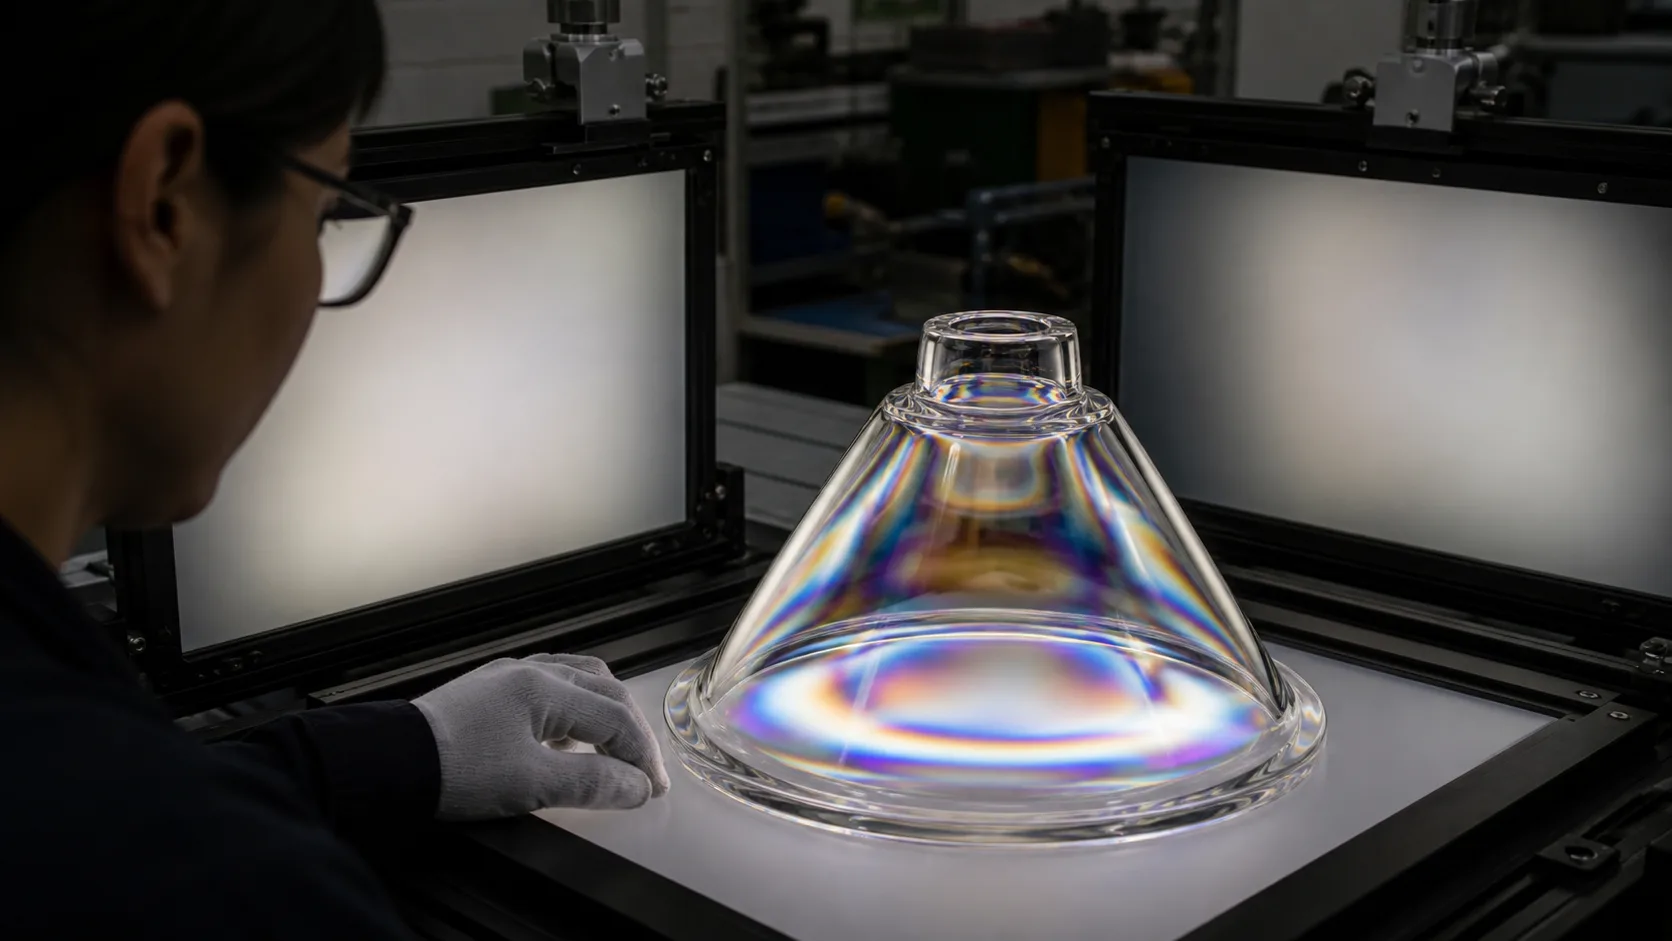
Usa le prove di test con attenzione. Un certificato di processo può coprire un lotto, mentre un'ispezione visiva copre un campione. Un controllo delle tensioni può mostrare una condizione al momento del test, ma non sostituisce una corretta manipolazione, imballaggio e installazione. Se l'acquirente necessita di un'analisi delle fratture dopo un guasto, la norma ASTM C1256 costituisce un riferimento per l'interpretazione delle caratteristiche della superficie di frattura, e non un test di rilascio di routine per ogni spedizione. Vedi il riferimento ASTM C1256 per il suo ambito definito.
10. Verifica l'attacco, la tenuta e la rimozione senza danneggiare il vetro
Monta il campione sullo stesso supporto e sulla stessa revisione di ferramenta utilizzati nella produzione. Verifica che il paralume si alloggi completamente, rimanga in piano, non interferisca con la lampadina o il LED e possa essere rimosso utilizzando il metodo di servizio concordato. Cerca oscillazioni, contatti tra vetro e metallo duro, compressione irregolare della guarnizione e un anello o una vite che arrivino a fine corsa prima che sia ottenuta la tenuta.
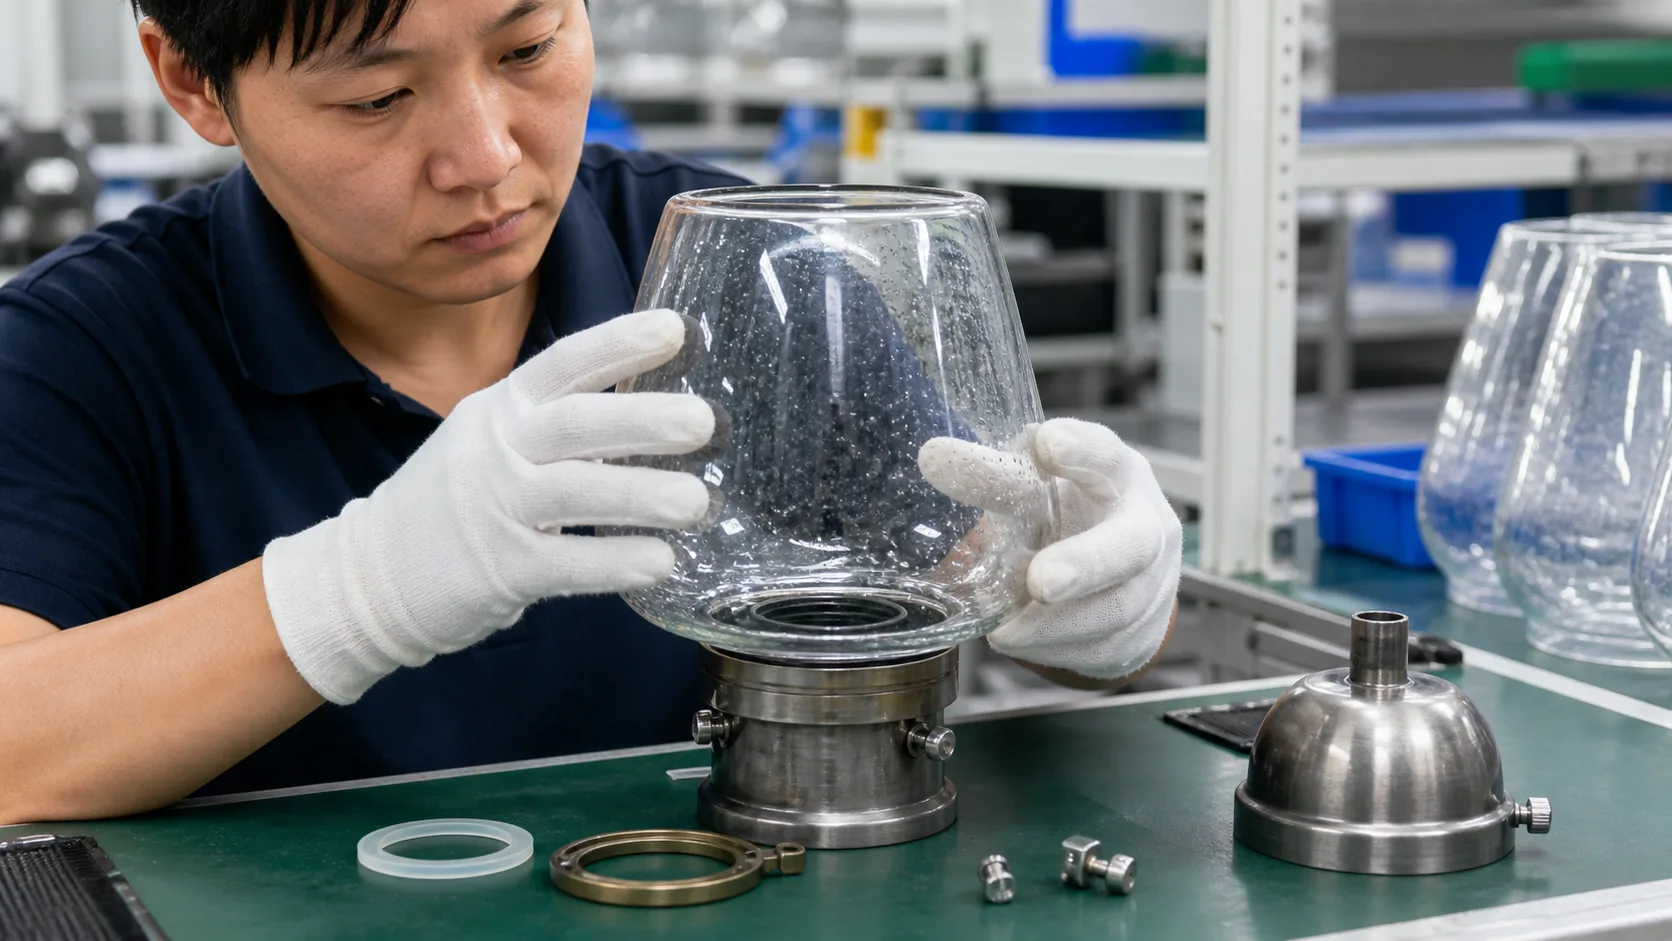
Non inserire "stretto" come istruzione di ispezione. Una forza eccessiva può scheggiare un bordo o creare tensioni che si manifesteranno in seguito. Definisci la ferramenta, la superficie di contatto, la sequenza e qualsiasi requisito di utensile o coppia di serraggio nella documentazione dell'apparecchio. La pagina del produttore personalizzato può essere utilizzata per inoltrare un disegno controllato e un campione di interfaccia per la revisione da parte di un OEM.
11. Verifica la pulizia, la manipolazione e la durabilità della finitura
Se un paralume è installato in un hotel, ristorante, bagno, esposizione commerciale o ambiente di cura, la pulizia fa parte delle prestazioni del prodotto. Pulisci la finitura destinata alla produzione con il detergente previsto dall'acquirente alla diluizione pianificata. Usa il panno o il tampone pianificato e il numero pianificato di cicli. Controlla la presenza di residui, variazioni di lucidità, viraggi di colore, distacco del rivestimento, umidità intrappolata e danni sul bordo o sull'interfaccia del supporto.
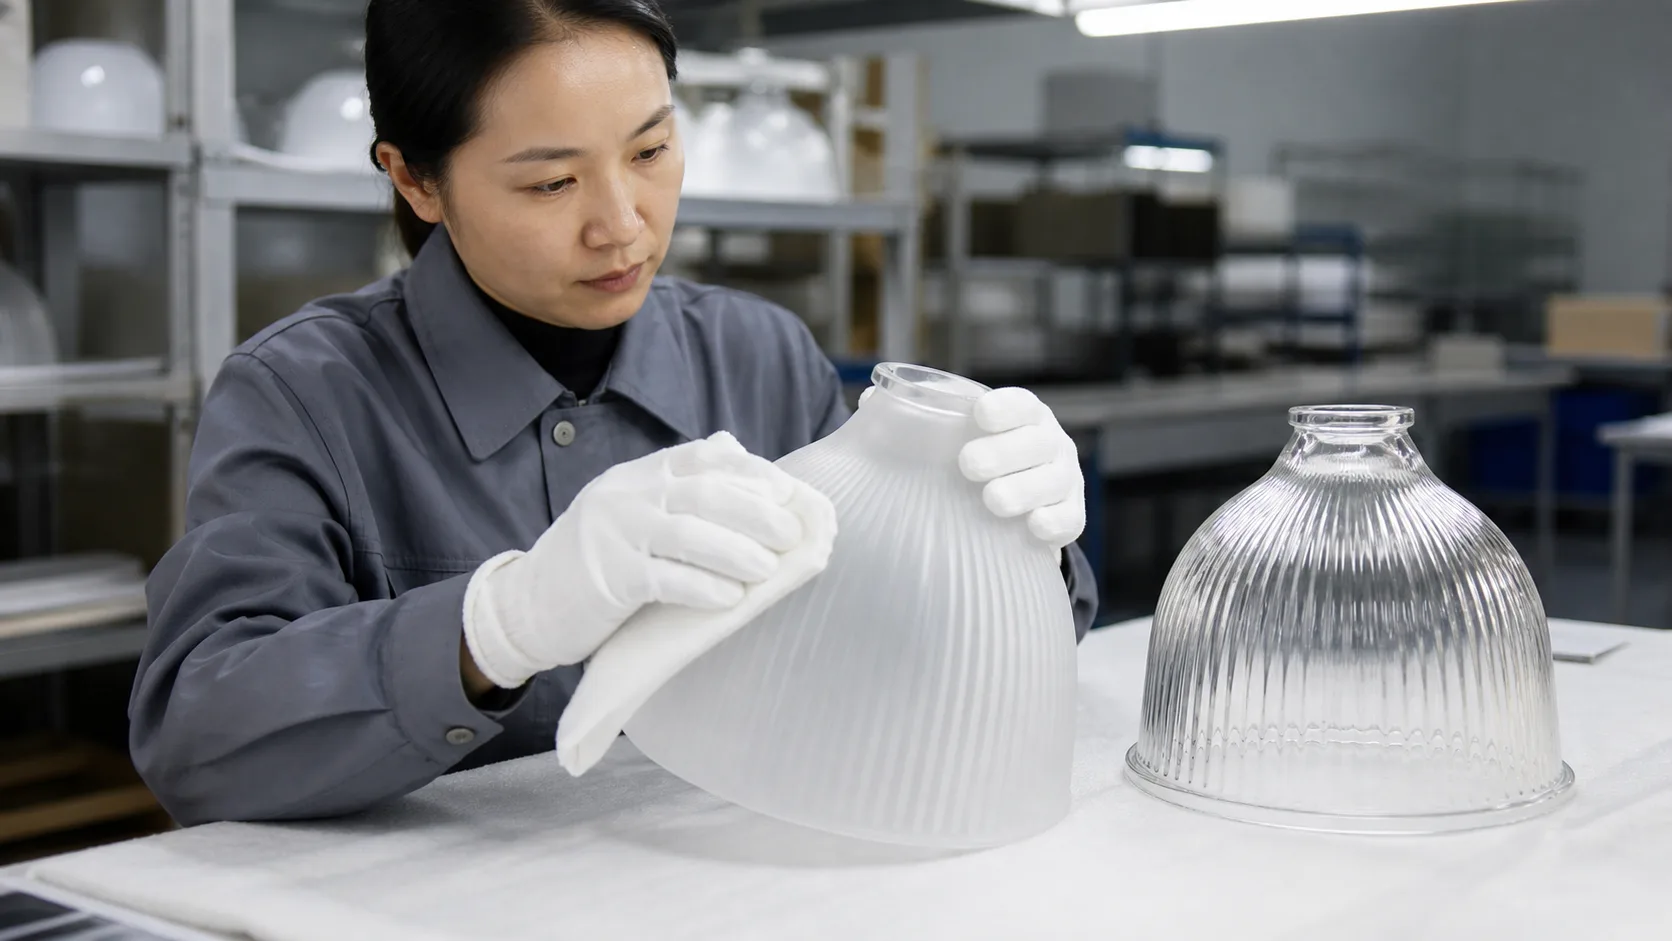
Il risultato deve essere registrato come condizione di test e non come vaga affermazione che il paralume sia facile da pulire. Una finitura testurizzata potrebbe richiedere più tempo per essere pulita rispetto a una finitura liscia. Questa è una decisione di manutenzione per l'acquirente, non automaticamente un difetto di fabbricazione.
12. Usa un piano di campionamento adeguato al rischio
Il campionamento fa risparmiare tempo, ma non rende sicura per default un'interfaccia rischiosa. Decide quali caratteristiche richiedono un controllo al 100%, quali possono essere campionate e quali necessitano di un registro di processo. Un elemento di montaggio critico, un bordo tagliente, una crepa o una condizione di tenuta non sicura possono meritare un piano più rigoroso rispetto a una piccola variazione estetica al di fuori della zona di visione principale.
La norma ISO 2859-1:2026 definisce i piani di campionamento dell'accettazione indicizzati da un limite di qualità di accettazione per l'ispezione lotto per lotto. Può fornire un quadro comune per la dimensione del campione e le decisioni di accettazione o rifiuto, ma l'acquirente deve comunque scegliere il livello di ispezione rilevante, le classi di difetto e i limiti contrattuali. Vedi l'attuale pagina ISO 2859-1. Non copiare un valore AQL da un articolo generico considerandolo il valore corretto per un ordine di paralumi in vetro.
Scrivi il piano in una forma che un ispettore terzo possa eseguire:
- Dimensione del lotto e identità del lotto.
- Livello di campionamento o quantità di campione concordata.
- Definizioni dei difetti critici, maggiori e minori.
- Dimensioni e strumenti da utilizzare.
- Condizioni di illuminazione e visualizzazione.
- Dispositivo di assemblaggio e revisione dell'hardware.
- Regole di accettazione e rifiuto.
- Rilavorazione, reinspezione e autorità di rilascio.
Per una piccola produzione personalizzata, un acquirente può scegliere di ispezionare visivamente ogni paralume e misurare ogni interfaccia critica. Per un lotto ripetuto di grandi dimensioni, l'acquirente può utilizzare il campionamento per l'aspetto richiedendo al contempo un registro di processo per ogni lotto di produzione. Il piano dovrebbe riflettere il rischio effettivo e il contratto dell'acquirente.
13. Imballare le prove insieme al prodotto
Una spedizione può superare l'ispezione e creare comunque una controversia se le prove non possono essere abbinate ai cartoni. Richiedi un rapporto che includa:
- Ordine d'acquisto, SKU, revisione del disegno e riferimento della finitura.
- Dimensione del lotto, dimensione del campione, ispettore, data e strumenti.
- Risultati dimensionali con le unità e il metodo concordati.
- Foto dei difetti con una scala o un riferimento di posizione dove utile.
- Foto di montaggio che mostrano il portalampada, la guarnizione, l'anello o la ferramenta effettiva.
- Condizioni di prova ottica e immagini per qualsiasi campione approvato.
- Elenco delle non conformità, azione correttiva, stato di reinspezione e firma di rilascio.
- Foto di imballaggio che mostrano inserti, paraspigoli, etichette del cartone e la relazione tra pezzo e lotto.
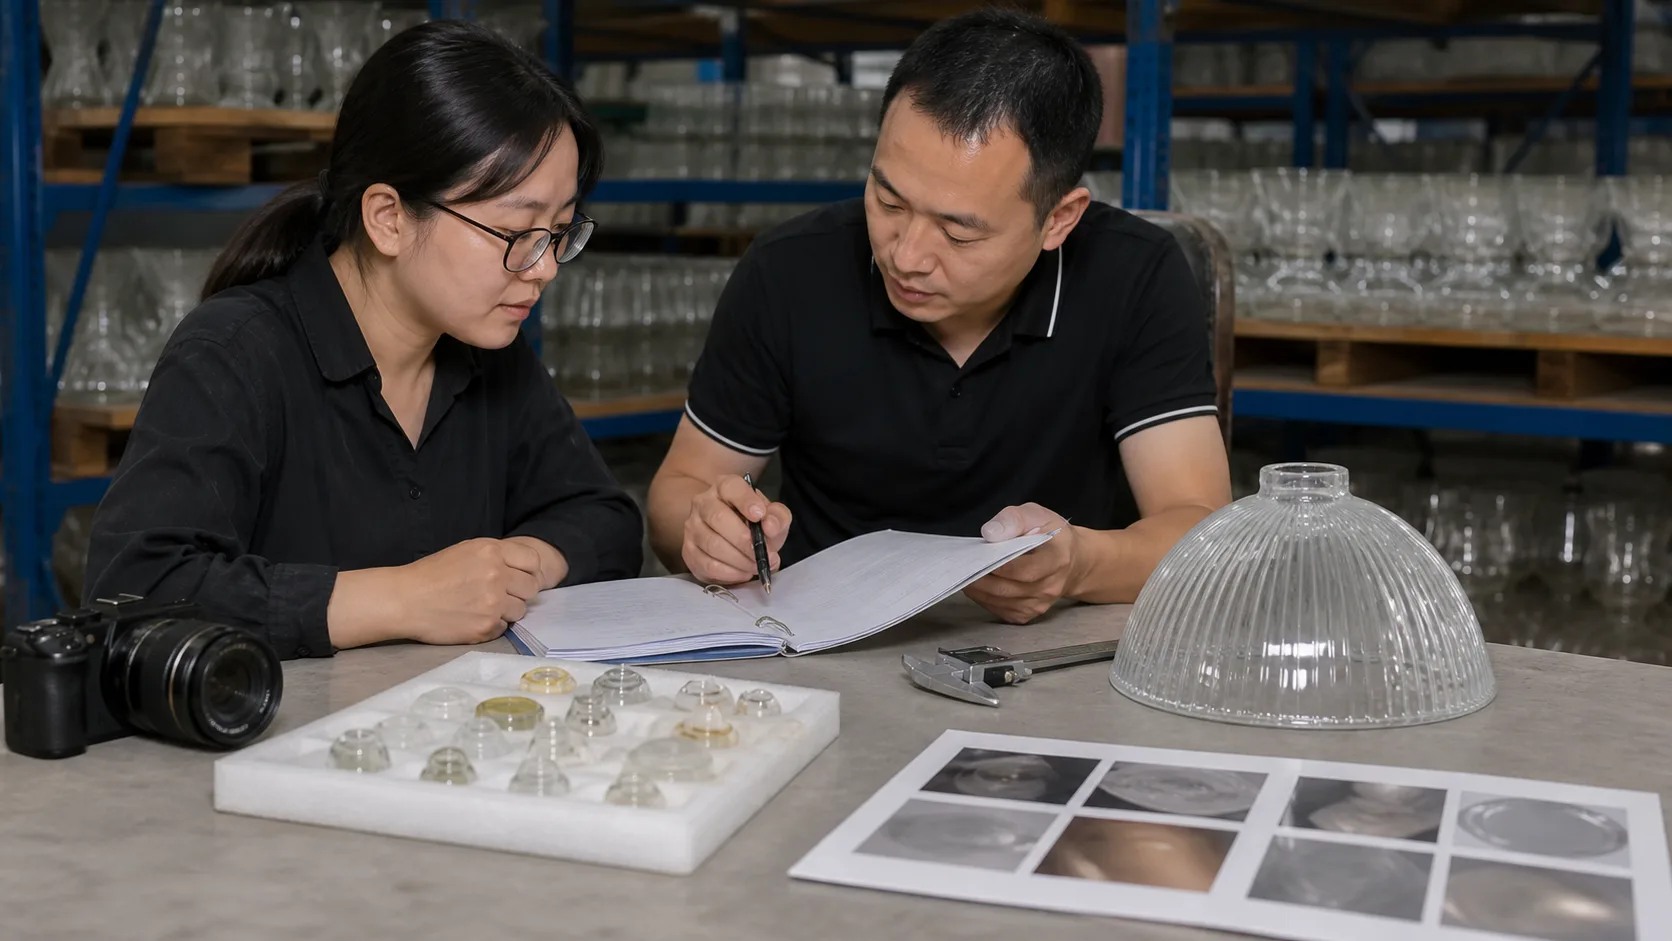
Le Pagina dei servizi JX descrive il controllo qualità come parte del flusso di lavoro di produzione. Per un ordine reale, chiedete al fornitore di specificare cosa contiene il suo rapporto, invece di dare per scontato che la frase "ispezione completa" significhi la stessa cosa per ogni fabbrica.
14. Proteggere le caratteristiche che hanno maggiori probabilità di subire danni durante il trasporto
L'ispezione dell'imballaggio inizia dai dettagli in vetro difficili da sostituire: bordi di raccordo, filettature, bordi lucidati, rivestimenti, fori e sottili sporgenze. Verificare che l'inserto trattenga il paralume senza concentrazioni di carico in punti specifici, che i pezzi non possano entrare in contatto tra loro e che la minuteria sia separata dalle superfici rifinite.
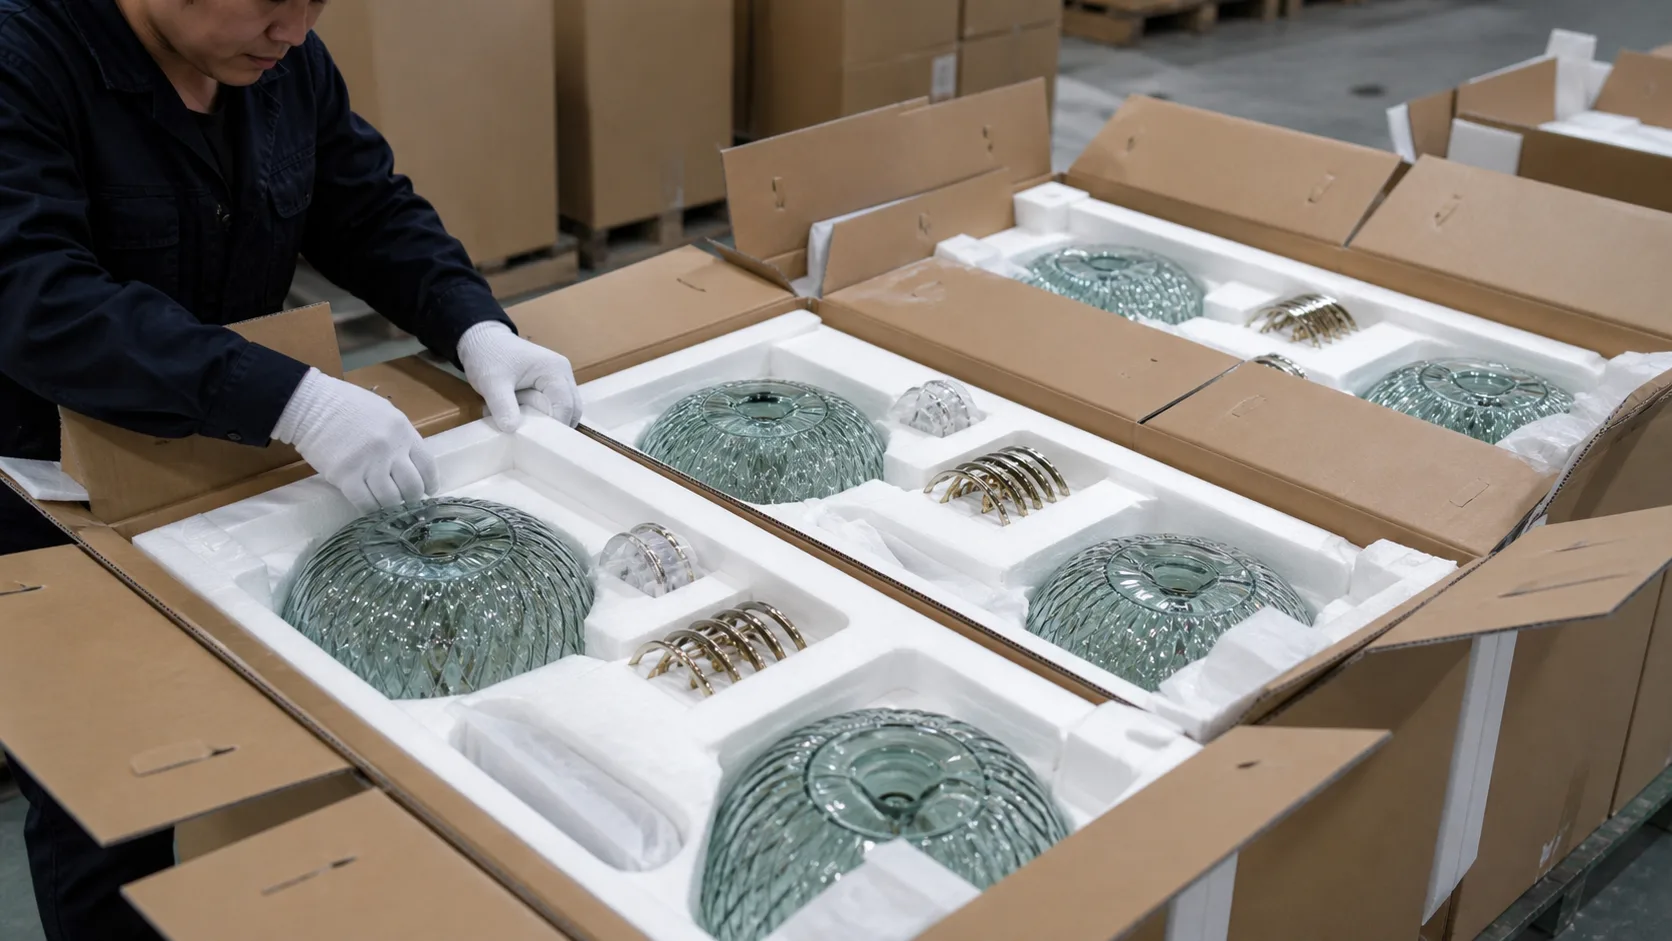
Aprire il primo e l'ultimo cartone di un lotto imballato quando il piano dell'acquirente lo consente. Fotografare insieme l'inserto, il pezzo e l'etichetta del cartone. Per le spedizioni ripetute, conservare un riferimento di imballaggio approvato con il campione del prodotto. Se la forma cambia, la verifica dell'imballaggio deve essere ripetuta anche se le dimensioni del cartone rimangono le stesse.
Errori comuni di ispezione
Ispezionare un campione senza il dispositivo di accoppiamento
Un paralume può superare un controllo estetico e fallire durante l'installazione. Utilizzare il supporto, l'anello, la guarnizione o il calibro effettivi per qualsiasi dimensione che controlli l'adattamento o la tenuta.
Usare un'unica fonte di luce per ogni finitura
Il vetro trasparente, sabbiato, opale, scanalato e colorato rivelano segni e comportamenti ottici differenti. Definire le condizioni di osservazione e registrarle insieme al risultato.
Trattare una dimensione nominale come una specifica completa
La stessa etichetta nominale del raccordo può nascondere differenze nella filettatura, nella superficie di contatto, nella profondità di apertura o nel metodo di ritenzione. Misurare l'interfaccia effettivamente utilizzata dal dispositivo.
Copiare un AQL o una tolleranza generici
I sistemi di campionamento e i valori di tolleranza richiedono un contratto, un'analisi del rischio di prodotto e il contesto del processo. Un numero generico non costituisce una base di approvazione.
Mischiare pezzi approvati e respinti in un unico cartone
Le attività di rilavorazione e nuova ispezione richiedono uno stato visibile. Utilizzare la tracciabilità di lotto e cartone affinché un lotto rilasciato non possa essere mescolato con una non conformità aperta.
Fotografare solo il pezzo migliore
Un rapporto dovrebbe mostrare il metodo di campionamento e i risultati rappresentativi, inclusa qualsiasi condizione di scarto o rilavorazione che influenzi la decisione di rilascio. Un primo piano attraente non costituisce prova della qualità del lotto.
Inviare la base di ispezione insieme alla richiesta di offerta (RFQ)
Se l'acquirente invia solo il nome di un prodotto, il fornitore deve indovinare quali dimensioni, zone di finitura e rischi di assemblaggio siano importanti. Una RFQ più completa include la revisione del disegno, l'interfaccia controllata, la sorgente luminosa, il campione master, la quantità, il piano di lotto, le condizioni di ispezione, i requisiti di imballaggio e i documenti di destinazione.
Utilizzare il generatore di richieste di preventivo per paralumi personalizzati per inviare le informazioni iniziali. Includere il tipo di vetro o la direzione della finitura, il diametro massimo, l'altezza, le aperture, l'attacco o il supporto, il bordo critico, i fori, la quantità, il requisito del campione, il livello di imballaggio e le prove di ispezione necessarie prima della spedizione.
Il fornitore può quindi confermare quali controlli siano misurabili, quali richiedano un campione, quali necessitino dell'apparecchio completo e quali dipendano da un requisito di terze parti o del mercato di destinazione. Questa conversazione è più preziosa rispetto alla richiesta di un certificato senza una base di accettazione definita.
Domande frequenti
Cosa dovrebbe includere una checklist di ispezione della qualità per i paralumi in vetro?
Dovrebbe includere l'identità del pezzo, la revisione del disegno, la quantità, le dimensioni critiche, la rotondità, i controlli di spessore o massa dove rilevante, le condizioni del colletto e dei bordi, i fori, i difetti superficiali, il colore e la finitura, il comportamento ottico, l'assemblaggio, la pulizia, l'imballaggio, la tracciabilità e il pacchetto di documentazione finale.
Esiste una tolleranza universale per i paralumi in vetro?
No. Il limite appropriato dipende dal tipo di vetro, dalle dimensioni, dal processo di formatura, dal percorso di finitura, dall'interfaccia dell'apparecchio e dal campione approvato. Inserite le dimensioni e i metodi di controllo nel disegno o nella sezione di qualità dell'ordine d'acquisto invece di affidarvi a una tolleranza generica.
Ogni paralume in vetro dovrebbe essere ispezionato?
La risposta dipende dal rischio e dal piano degli ordini. Le interfacce critiche, i bordi taglienti, le crepe e la ritenzione non sicura potrebbero richiedere controlli al 100%. L'aspetto o altre caratteristiche possono utilizzare un piano di campionamento concordato. L'acquirente e il fornitore dovrebbero definire il piano prima della produzione.
Un'ispezione visiva può dimostrare che un paralume in vetro è sicuro?
No. L'ispezione visiva può identificare difetti visibili e problemi di assemblaggio, ma non dimostra lo stress interno, la sicurezza elettrica, la certificazione dell'apparecchio di illuminazione, la conformità dell'installazione o ogni requisito prestazionale. Richiedi la prova del processo o del test applicabile e mantieni libero il perimetro completo dell'apparecchio.
Come si dovrebbe accettare la variazione di un paralume in vetro soffiato a mano?
Definire un intervallo visivo e dimensionale con un campione master fisico o un riferimento controllato. Specificare quale variazione fa parte del carattere artigianale desiderato e quale variazione influisce sulla vestibilità, sul bilanciamento, sulla distribuzione della luce o sull'aspetto approvato. Gli ispettori dovrebbero confrontare il lotto con tale intervallo concordato.
Quali documenti dovrebbe fornire un fornitore prima della spedizione?
Richiedi il rapporto di ispezione, la tracciabilità di lotto e cartone, i risultati dimensionali, i registri dei difetti e delle rilavorazioni, le foto di vestibilità, le condizioni dei test ottici ove applicabile, le foto dell'imballaggio e la firma di rilascio. Aggiungi rapporti su materiale, ricottura, rivestimento o di terze parti quando il rischio del prodotto o il contratto lo richiedono.