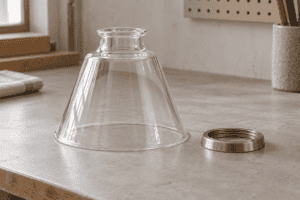
ガラス製のランプシェードが買い手の倉庫に到着したとき、「品質の良さ」だけでは有用な受け入れ基準とはいえません。買い手は管理された図面、承認されたリファレンスサンプル、合意されたロット計画、そして何が検査されたかを示す記録を必要とします。これらの項目がなければ、シェードは魅力的に見えても、取り付け人が座らない、組み立て時にリムが欠ける、色がセット内で動く、梱包が本体を保護して接続エッジを守らない、といった不具合により失敗します。.
このガラス製ランプシェード品質検査チェックリストは、照明ブランド、器具メーカー、ホスピタリティ調達チーム、輸入業者、ディストリビューターを対象としています。識別、寸法、ガラス外観、リム、適合、光学挙動、仕上げ、梱包、出荷書類を20項目の検査に分けて確認できます。カスタムおよびリピート注文向けで、1回限りの交換購入には適していません。
役立つ検査チェックリストが管理する内容
出荷検査は、四つの買い手の質問に答えるべきです:
- これは正しい部品、仕上げ、数量、製造リビジョンですか?
- 各シェードは、組み立てを制御する寸法とインタフェース要件を満たしていますか?
- 視覚的、光学的、材料的なばらつきは承認範囲内ですか?
- 買い手は、何が受け入れられ、拒否され、やり直され、梱包されたかを証明できますか?
チェックリストは、生産前に購買発注書または品質契約に添付されるべきです。問題が発生した後に作成されたフォームは通常争いを記録するだけで、争いを防ぐことはできません。供給者と買い手は、どの特性が重要で、どれが大きな問題、どれが小さな問題、どれが単一の数値制限よりもマスターサンプルを必要とする外観の好みであるかを合意すべきです。.
この記事は「チェック」という語を幅広く使用します。いくつかの検査はすべての部品で実施され、いくつかは定義されたサンプルで、いくつかは生産記録で行われます。正しい計画は、部品のリスク、プロセスの再現性、器具のインタフェース、注文数量、買い手の契約に依存します。.
生産前に検査基準を凍結する
検査は基準が安定している場合にのみ公正です。最初のサンプルまたは生産ロットの前に、買い手、供給者、そして第三者検査人が同じ方法で読むことができる一本の検査基準を作成します。.
| 検査基準 | 何を特定すべきか | 保管する証拠 |
|---|---|---|
| 図面改訂 | プロファイル、開口部、高さ、壁の注記、穴、ねじ山、基準データ | 日付と変更履歴を含む承認済みPDFまたはCAD改訂 |
| マスターサンプル | 仕上げ、色、質感、継ぎ目位置、エッジ外観、および許容視覚範囲 | 署名済みサンプル写真、および実用的な場合には保持物理サンプル |
| フィクスチャインターフェース | ガラスと結合するホルダー、リング、ガスケット、ねじ、クリップ、ソケット、または保持システム | 管理された金属部品、アセンブリ図、またはインターフェースサンプル |
| 光源 | バルブまたはLEDタイプ、出力、色温度、ディフューザー位置、およびディミング状態 | 光学承認のための試験セットアップ写真と使用条件 |
| ロット定義 | どの部品が1つの生産ロットに属するか、およびロットの識別方法 | バッチコード、カートン範囲、数量、および製造日 |
| 受入計画 | 重大、重大欠陥、及び軽微欠陥、サンプルサイズ、及びリリース権限 | 署名入り購買発注品質セクションまたは検査計画 |
金型後に寸法が変更された場合、メールチェーンで古いスクリーンショットを唯一の参照として放置しないでください。新しい改版をマークし、許容できなくなった旧部品を特定してください。研磨された検査報告書は制御されていない図面履歴を修復できません。.
20点ガラスシェード品質検査チェックリスト
以下のリストは開始フレームワークです。すべてのガラスタイプ、形状、成形ルート、或いは luminaire に対して普遍的な公差を作成するものではありません。制御値、方法、責任者を買手の実際の検査計画に入れてください。.
| 番号. | 確認 | 検査項目 | 証拠またはリリースアクション |
|---|---|---|---|
| 1 | 部品識別 | SKU、図面改訂、仕上げコード、色、及び器具位置が注文と一致 | ロットラベルを撮影し、混在改訂を隔離する |
| 2 | 数量とロット | カートン数、ピース数、バッチコード、サンプルの追跡性が完了しています | 梱包明細書、カートン、検査サンプルを調整する |
| 3 | プロファイル | 陰影の輪郭は合意されたビューの承認図面・サンプルと一致します | プロファイルの偏差を記録し、比較写真を添付する |
| 4 | 重要寸法 | 高さ、最大直径、開口部、ネック、穴の位置、その他のデータムは規定の方法で測定します | 図面の極限を使用する;公称カタログサイズを代替してはいけません |
| 5 | 円度または対称性 | 円形、楕円形、または回転機能は合意された形状のまま残る | ゲージ、テンプレート、治具、または文書化された測定方法を使用する |
| 6 | 壁と質量 | 壁の分布と仕上重量は設計および治具に適している | 方法を記録し、限界を推測するのではなく外れ値を調査する |
| 7 | フィッターインターフェース | ねじ、溝、リップ、スリーブ、リング、クリップ、または平 rim が mating 治具と正しくかみ合う | 制御された治具またはゲージで組み立てる |
| 8 | リムと縁 | 接触縁は規定どおりに仕上げられ、チップ、鋭い突起、または損傷した高点がない | 描画とマスターサンプルによって許容される縁条件を定義する |
| 9 | 穴と抜き穴 | 直径、位置、縁条件、および方向が図面と一致する | 穴が保持に影響する場合は実際のハードウェアで確認する |
| 10 | 表面欠陥 | 石、種子、紐、傷、擦り傷、液に傷、亀裂、工具跡は合意された照明下で検査されます | 見た目だけで判断せず、所在地、サイズ、視認性、機能で分類します |
| 11 | 継ぎ目または分割ライン | モールドの縫合、縫い目、方向性マークは合意された位置と仕上がり範囲内です | 承認済みのサンプルと金型計画と比較します |
| 12 | 色と仕上がり | 色調、透明度、霜、コーティング、磨き、質感、艶は参照と一致します | 指定された光と視認距離で比較します |
| 13 | 模様登録 | リブ、フルート、ブクブク、塗装マーク、装飾の配置は一貫して位置づけられています | 固定した方位基準に対して模様を写真に撮ります |
| 14 | 光の透過率 | 影色は承認された拡散、明るさ、ホットスポット、眩光挙動を生み出します | 合意された光源で組立サンプルを試験します |
| 15 | 熱と応力の証拠 | サプライヤーのプロセス記録、アニーリングの証拠、または所定の試験結果は、指定された場合に利用可能です | 清浄な表面写真から内部応力を推定しないでください |
| 16 | 適合性と保持 | shade seats, levels, clears the bulb, and remains secure without damaging force | 組立結果と工具またはトルク要件を記録します |
| 17 | 清掃と取り扱い | 承認済みの仕上げは、合意された拭き取り、取り扱い、および除去ルーチンに耐えます | 清掃剤、希釈、布、サイクル、および目に見える変化を記録します |
| 18 | 表示と追跡性 | 箱、部品、およびバッチの参照は検査報告書と連携したままです | リピート注文作業に対して匿名混合箱を拒否します |
| 19 | 内部保護 | リム、ネック、ねじ、コーティング、および接触面は衝撃と摩耗から保護されています | 写真挿入と最初および最後の充填層 |
| 20 | 最終文書パック | 測定値、欠陥写真、再加工状況、梱包写真およびリリース署名が完了 | 開放不適合に所有者と決定がある場合のみリリース |
表の最も重要な行は数字ではなく、証拠の欄である。バイヤーは、記憶に頼ることなく、失敗した色合いを寸法、サンプル、画像、バッチ、またはアセンブリ観察に追跡できるべきである。.
1. 身元、数量、および図面改訂を確認する
最初の4つの確認は、費用の高いエラーのカテゴリを防ぐ。サプライヤーが間違った部品を正しく検査することもある。照明コレクションには、同様のグローブ、複数仕上げの同じプロファイル、または異なる穴を持つ左右バージョンが含まれることがある。サンプルを開く前に、カートンラベル、部品参照、図面改訂、仕上げコードを検査する。.
リピート注文の場合は、現在のロットを前回の承認済み改訂と比較する。全体の形状が似ているだけで、新しい金型、変更されたコーティング、または改訂されたフィッターを受け入れてはいけない。小さなインターフェースの変更で、完全なセットが使用不能になることがある。.
同じ方向から描画で使用した実際のプロフィールを確認します。カメラアングルは肩を隠したり、フラットを見せたり、非対称のくり抜きを隠すことがあります。組み立てが開始される前に、単純なプロフィールテンプレートや図面に対して撮影された制御写真は変化を露出させることがあります。.
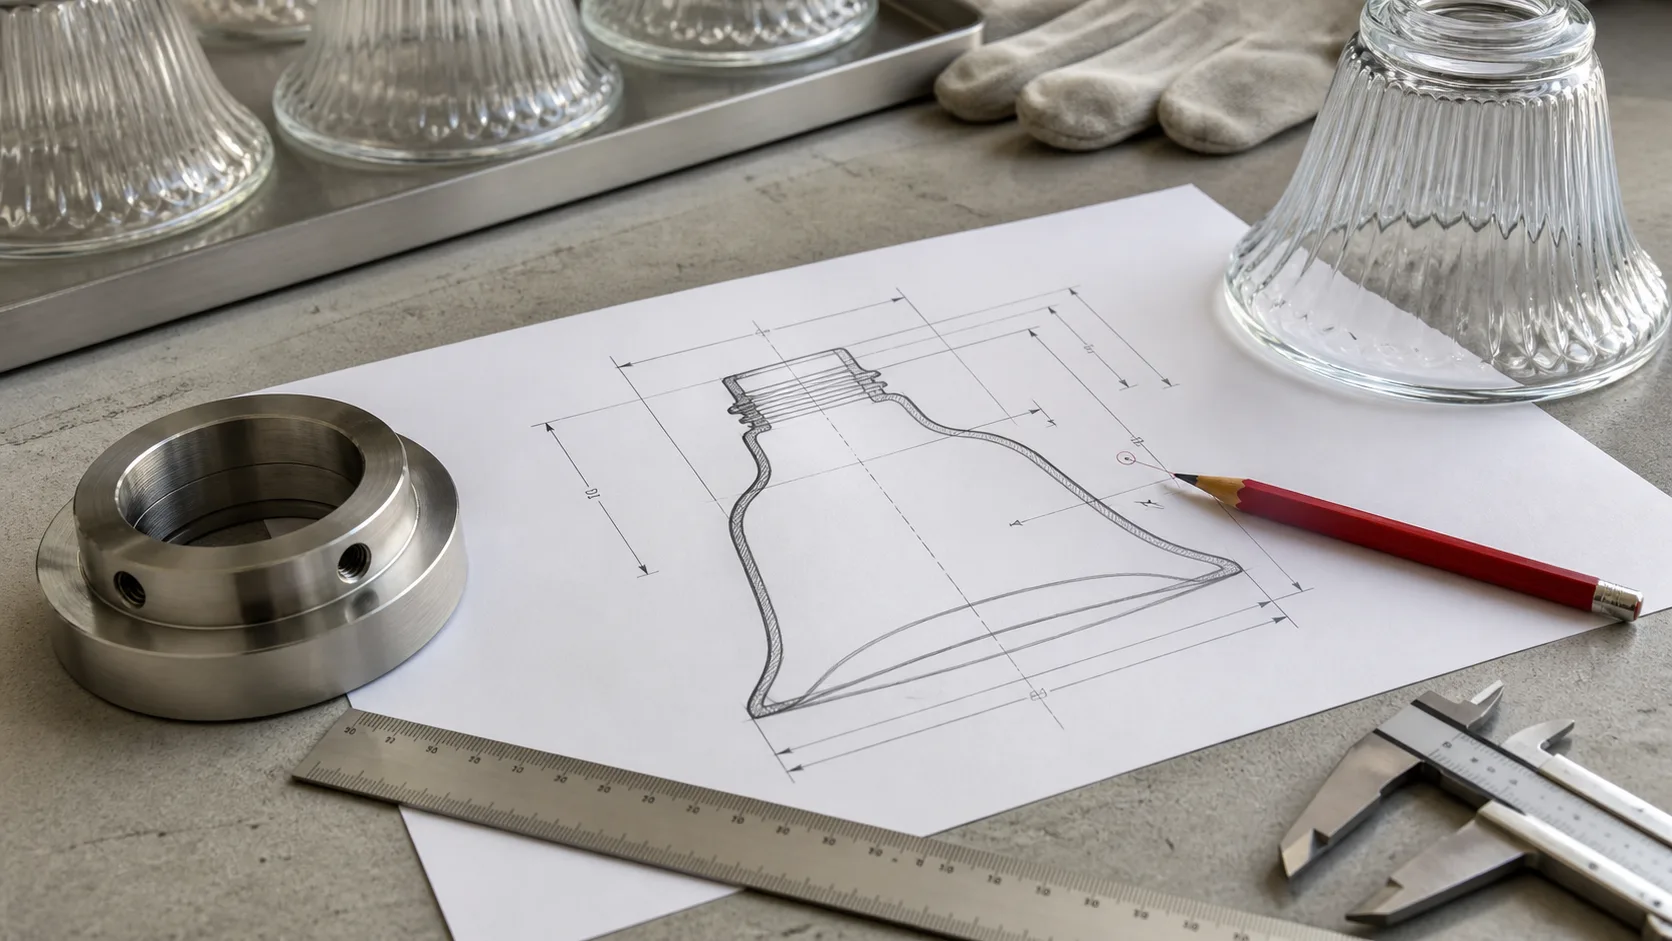
2. アセンブリを制御する寸法を測定する
フィクスチャが使用する順序で寸法を測定します。フィッターまたは保持インターフェースは通常優先されるべきです。ボディプロファイルが完璧でも、接続が正しく座らなければ陰影は失敗します。図面に従って開口部の内側と外側を測定し、記憶された標準サイズに従って測定しないでください。.
カスタムシェードの場合、測定が研磨、ポリッシュ、フロスト、コーティング、またはその他の仕上げ工程の前後のどちらで行われるかを定義します。端を除去したり、接触面にコーティングが積み重なると、同じ名目の開口でも変わることがあります。図面は検査を支配する面を示すべきです。.
使用する ガラスランプシェード技術図面チェックリスト RFQが複数の基準点、穴の位置、または取り付け間隔を必要とする場合。 取り付け互換性チェッカー 接続を命名するのに有用ですが、新しいプロジェクトでも適合保持器または制御されたインターフェース図面を提供する必要があります。.
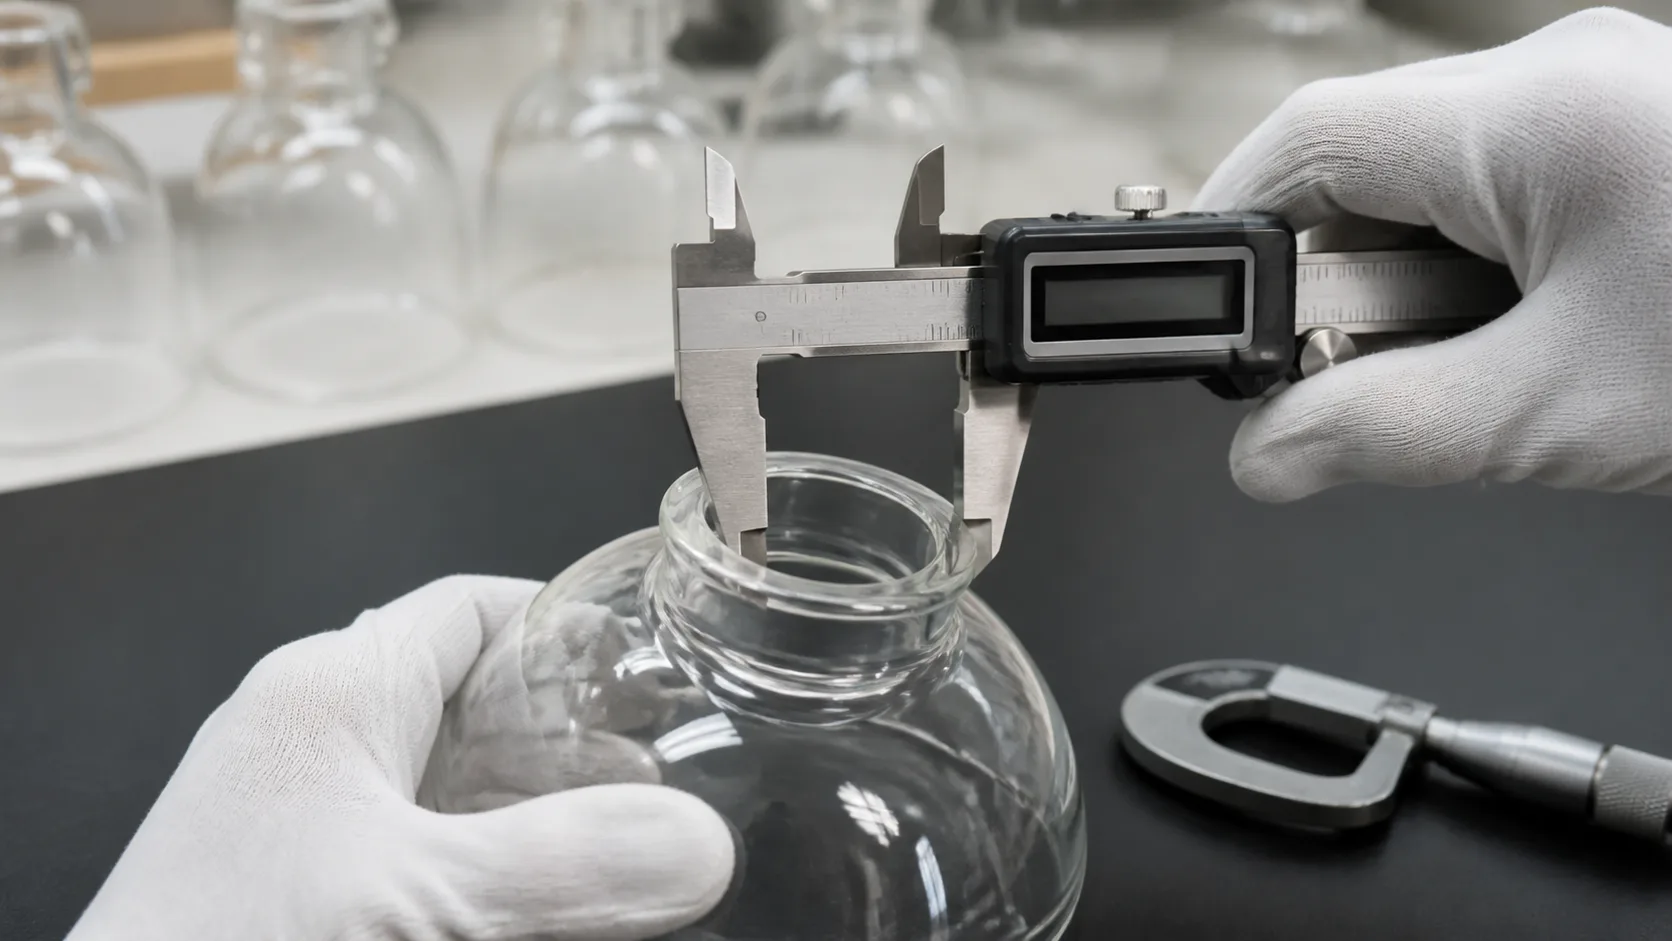
別の製品から一般公差をコピーしないでください。正しい限界はサイズ、プロセス、ガラスの挙動、仕上げルート、そして部品をどのように保持するかによって決まります。購入者がきつい組み合わせを必要とする場合は、測定方法と不良時の影響を指定してください。例えば「開口部は無理なく提供されたゴー/ノーゴーゲージを通過する必要がある」が「高精度」という表現より有用です。.
3. 円一性、壁分布、仕上げ済み質量を確認する
シェードがリング内で回転する場合、バックプレートと整列する場合、または一致する部品の隣に配置される場合、円状性と対称性は重要です。開口が中心からずれている、または本体が意図した軸周りに対して対称でないために揺れることがあるので、最大直径が正しくても揺れが生じ得ます。.
フィクスチャ、吊り下げ、または一致したセットがそれに依存する場合には仕上げ済み質量を確認します。重量は壁厚の測定に代わるものではなく、天秤はガラスが厚くなっている箇所を示すことはできません。外れ値は不均一な壁分布、縁部の追加材料、または検査すべき仕上げの違いを示す有用なスクリーニング信号です。.
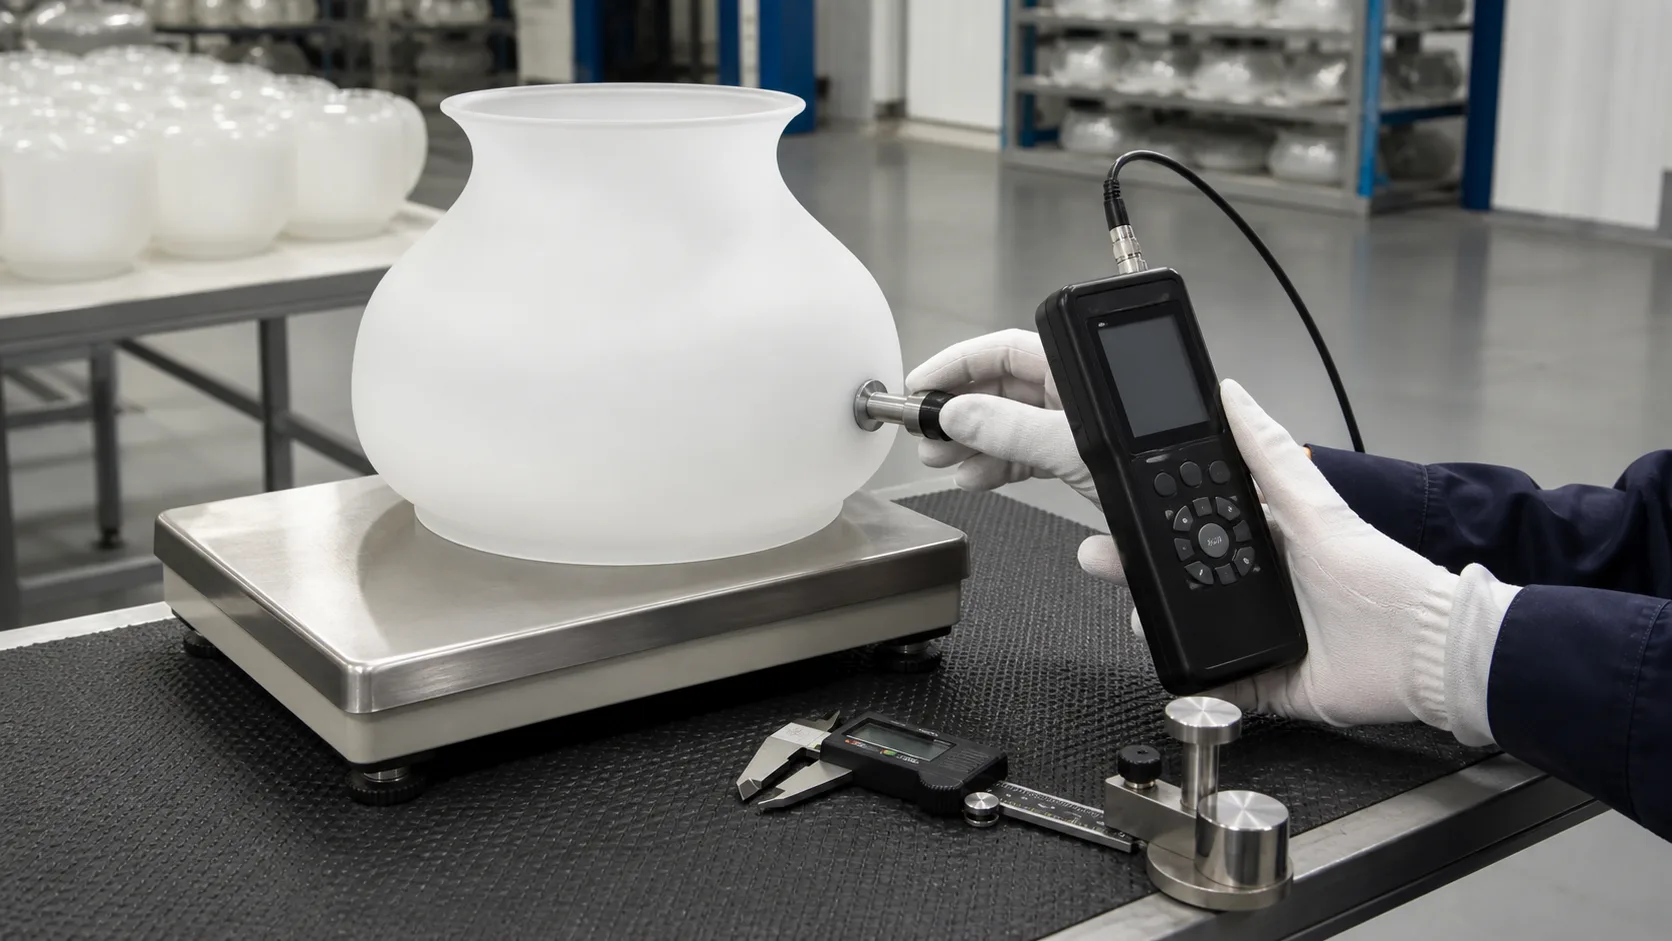
器具、キャリブレーション状態、オペレーター、検査位置を記録します。シェードが手仕上げの場合、期待されるばらつきとそれが組み立て、バランス、外観にどう影響するかを合意します。買い手は承認済みサンプルがすでに範囲を定義している場合でも、同一性がないとしてCraftプロセスを拒否してはならないが、範囲はロットを検査する人々に見えるようにしておくべきです。.
4. フィッター、リム、エッジ、開口部を検査する
フィッターは外観が作動部品となる場所です。首、溝、ねじ、リップ、平滑リム、または実際の保持器または制御されたゲージを使用して開口部を検査します。干渉、揺れ、座りの不完全性、接触の不均一、ガラスが固定される前に保持リングが旅程の終端に達するかを確認します。.
リムは可視の仕上げでもあり、接触面でもあります。欠け、鋭い突起、研磨痕、過度のうねり、圧力を集中させる可能性のある高点を確認します。要求されるエッジは耐火仕上げ、研磨、縫い目、または他の定義された状態である場合があります。 ガラス製ランプシェードのエッジ仕上げガイド 採用ラインの作成前に用語を揃えるために。.
穴・開口部については、開口部の大きさ、位置、エッジ仕上げ、向きを測定します。穴が保持または配線に影響する箇所には、所望の hardware を組み立てます。The 穴・開口部の案内 設計会話をカバーしますが、出荷検査には図面値または物理ゲージが必要です。.
Besa の器具設置ガイドは、ハードウェアの関係が重要である理由を示しています:ガラスシェードの指示はバランスカップ、保持キャップ、ファスナーねじ、シリコーンワッシャを特定し、過締めを警告します。次を使用します。 メーカーの設置ガイド を complete assembly instruction の具体例として参照してください。すべてのガラスシェードに対する universal な設置方法ではありません。.
5. 制御された光の下でガラス本体を検査する
目視検査は、定義された背景、光の向き、視距離、検査時間を使用するべきです。透明なシェードは、一方向にはラインを隠し、透過光下で現れることがあります。すりガラスのシェードは、照明されるまで小さな表面マークを隠すことがあります。リブ付きシェードは、光源が制御されていないと欠陥のように見える反射を生じさせることがあります。.
設計と工程にとって重要な欠陥タイプ(石・未融着粒子、望ましくない種子、コードや流れ線、ブリスタ、傷、擦傷、割れ、コーティング痕、工具接触、取り扱いによる損傷)を検査してください。規模、位置、コントラスト、視察条件を定義せずに、サプライヤの非公式な語彙を受け入れ基準にしないでください。.
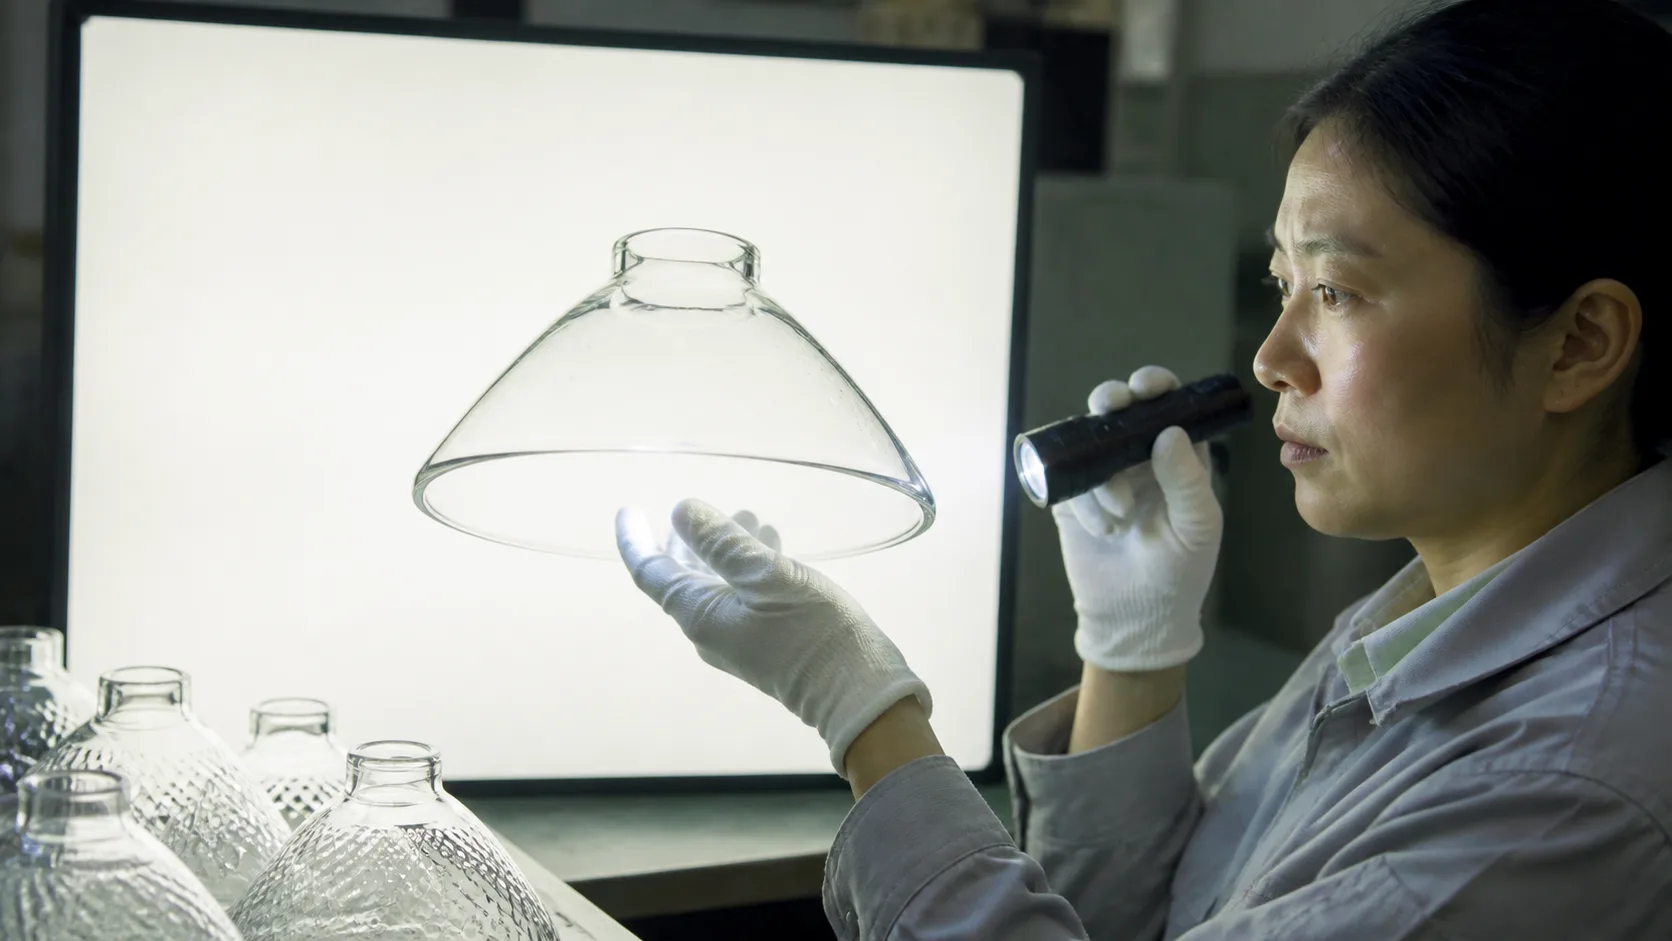
機能と外観の両方で欠陥を分類します。隠れた上部領域の小さなマークは、可視の発光ゾーン内、ガスケット表面、または応力を受けたリムの同じマークとは異なる場合があります。出荷可否の判断に影響を及ぼす区分を描画上で appearance zones にマーキングするべきです。.
ASTM C1036 は、ガラスの仕様が寸法、欠陥含有量、歪み、反射率、透過率を扱えることを示す有用なリマインダーです。その適用範囲は平板ガラスであり、すべての成形されたランプシェードの普遍的な受入基準ではありません。次を読みます。 ASTM C1036 の適用範囲, 次に、定義された特徴の考え方を実際のシェード幾何と購買注文に適用します。.
6. 色・不透明度・表面仕上げの比較
基準が製品名(例:"smoke" や "warm white")で、物理的なサンプルや視聴条件がない場合、色検査は不合格となる。検査計画で定義された光源の下で、マスターサンプルと生産品を比較する。サンプルが透過光・反射光のいずれで視認されているか、または両方かを記録する。.
オパール、ミルク、すりガラス、コーティングガラスについては、全体の均一性を検査する。筋、霧状の部分、光沢の変化、織り巾、ムラ、フィッターやリム周辺の差異を探す。着色ガラスの場合は、ボディ部、厚い部、薄い部、エッジを比較する。色調は1枚の写真では許容されるように見えても、10個を同時に点灯させるとロット差が見えることがある。.
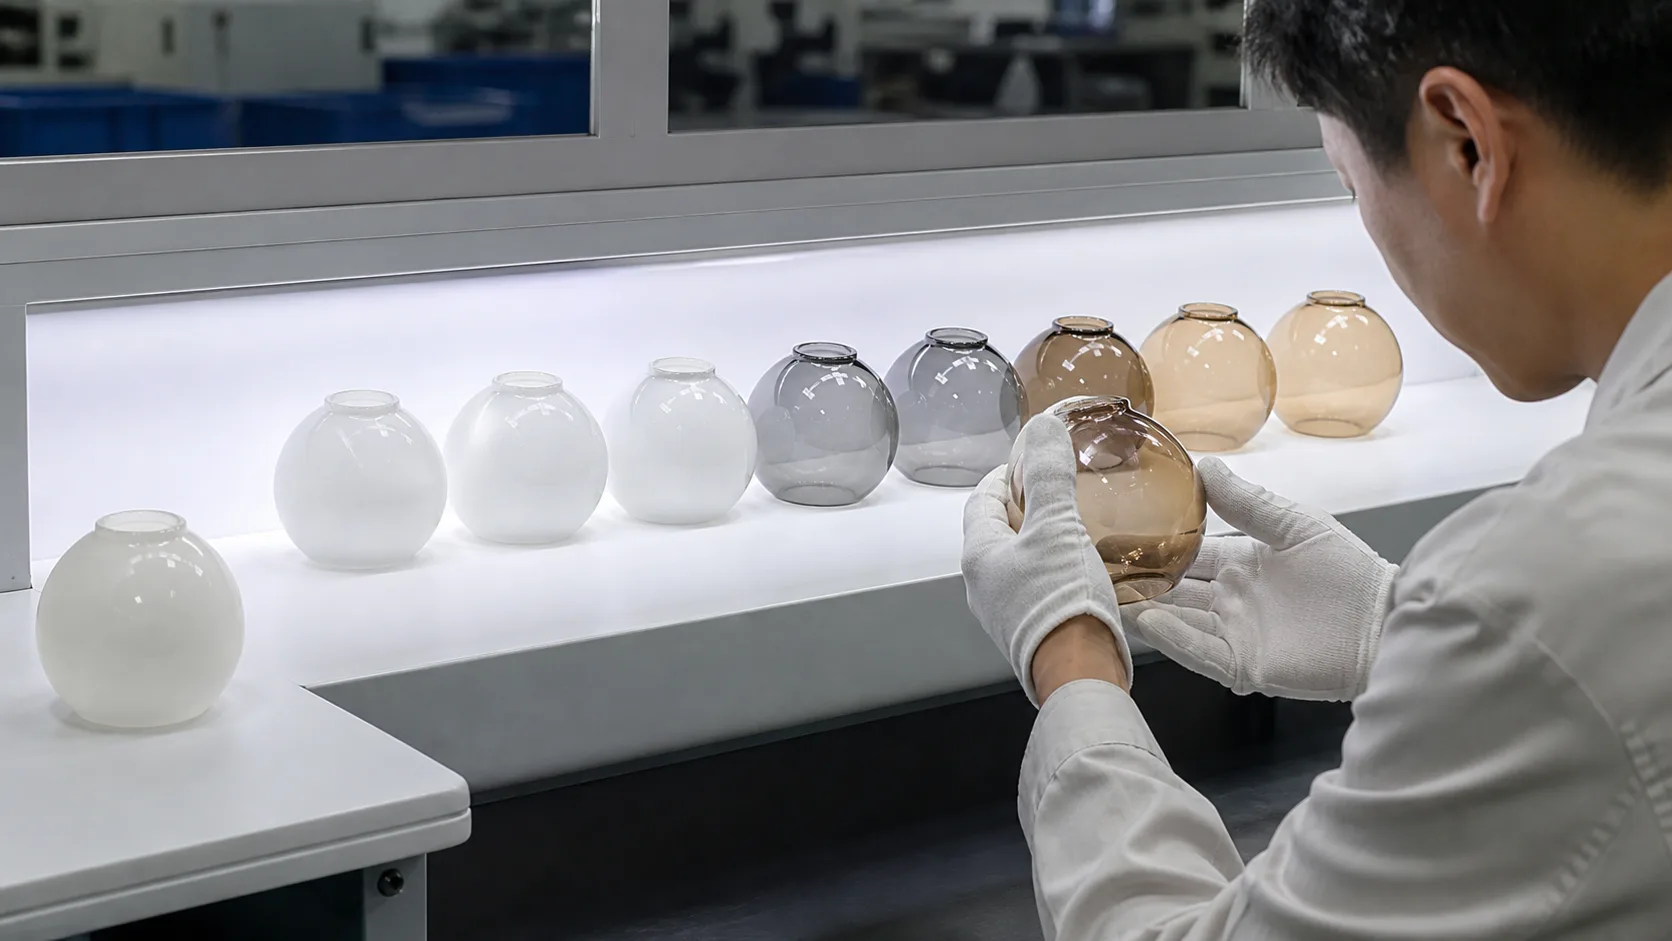
マッチしたコレクションについては、比較セットを一緒に保つ。1つの部品を承認して基準を異なる部門へ散らさない。仕上げが意図的に可変の場合は、レンジを写真に収め、どの変 variations が許容・推奨・拒否かを識別する。.
7. パターン登録と型縫い目の確認
リブ、フルーツ、種入りテクスチャ、印刷された模様、彩色された刻印、装飾的移行は、治具が前方を示す場合に明確な向きを持つべきである。ネックやリムの模様間隔、登録、グループ全体の整列を検査する。意図的に不規則な模様である場合、マスターサンプルは機械的な整列を約束するのではなく、許容される特性を示すべきである。.
押出しまたは型成形されたガラスについては、パーティングラインと継ぎ目の位置が検査の基礎となる。継ぎ目はあるゾーンでは許容されるが、目視可能なゾーンや手触り可能なゾーンでは不許容となる場合がある。JX の モールド継ぎ目検査ガイド は、投影、位置、向き、サンプル限界についての購入者との対話を網羅する。本チェックリストにはリリース工程を加え、実際のロットの継ぎ目結果を記録し、再加工を部品識別と結びつける。.
8. 実際の治具での光学挙動を確認
空のサンプルの光挙動を承認してはならない。所定のソケット、LEDまたは電球、ホルダー、トリム、向きを組み立てる。通常のユーザー視点と設置・保守の視点の両方から検査する。.
可視的なホットスポット、眩光、影の帯、暗部、拡散、色温度の移り変わり、隣接ピース間の関係を確認する。製品にダimming が含まれる場合には、計画された運転出力で再度、最低限の点灯状態で検査する。コレクションに複数のサイズや形状が含まれる場合は、 materially different なジオメトリごとに検査する。.
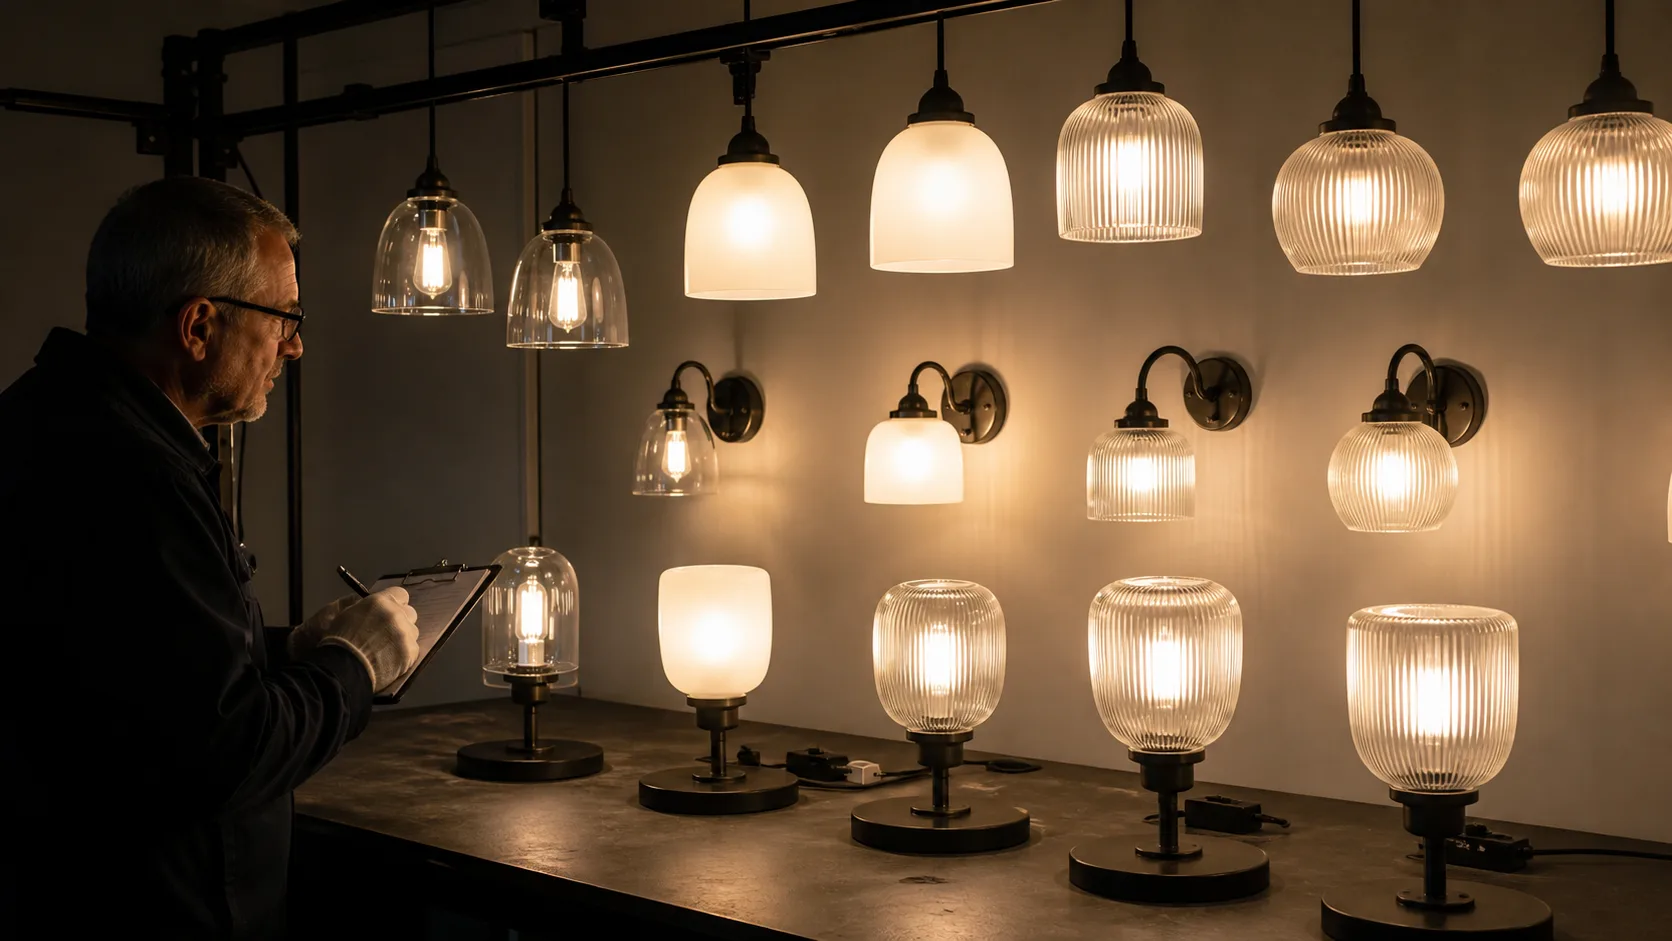
光源、出力、色温度、ドライバー、ダイミング条件、カメラ位置、サンプルの向きを記録する。目的は、仕上げがどれだけ光を透過するかについての一般的な主張を作ることではなく、後の比較を可能にすることである。.
9. 実際に重要な場合にはプロセスとストレスの裏付けを求める
清浄な表面はガラスが必要な内部状態を有することを証明しません。処理や用途に応じて、購入者は焼鈍履歴、応力検査、熱的試験、または別の合意された証拠項目を求める場合があります。正しい要件は、ガラス種別、治具設計、供給市場、およびリスク評価から導かれます。.
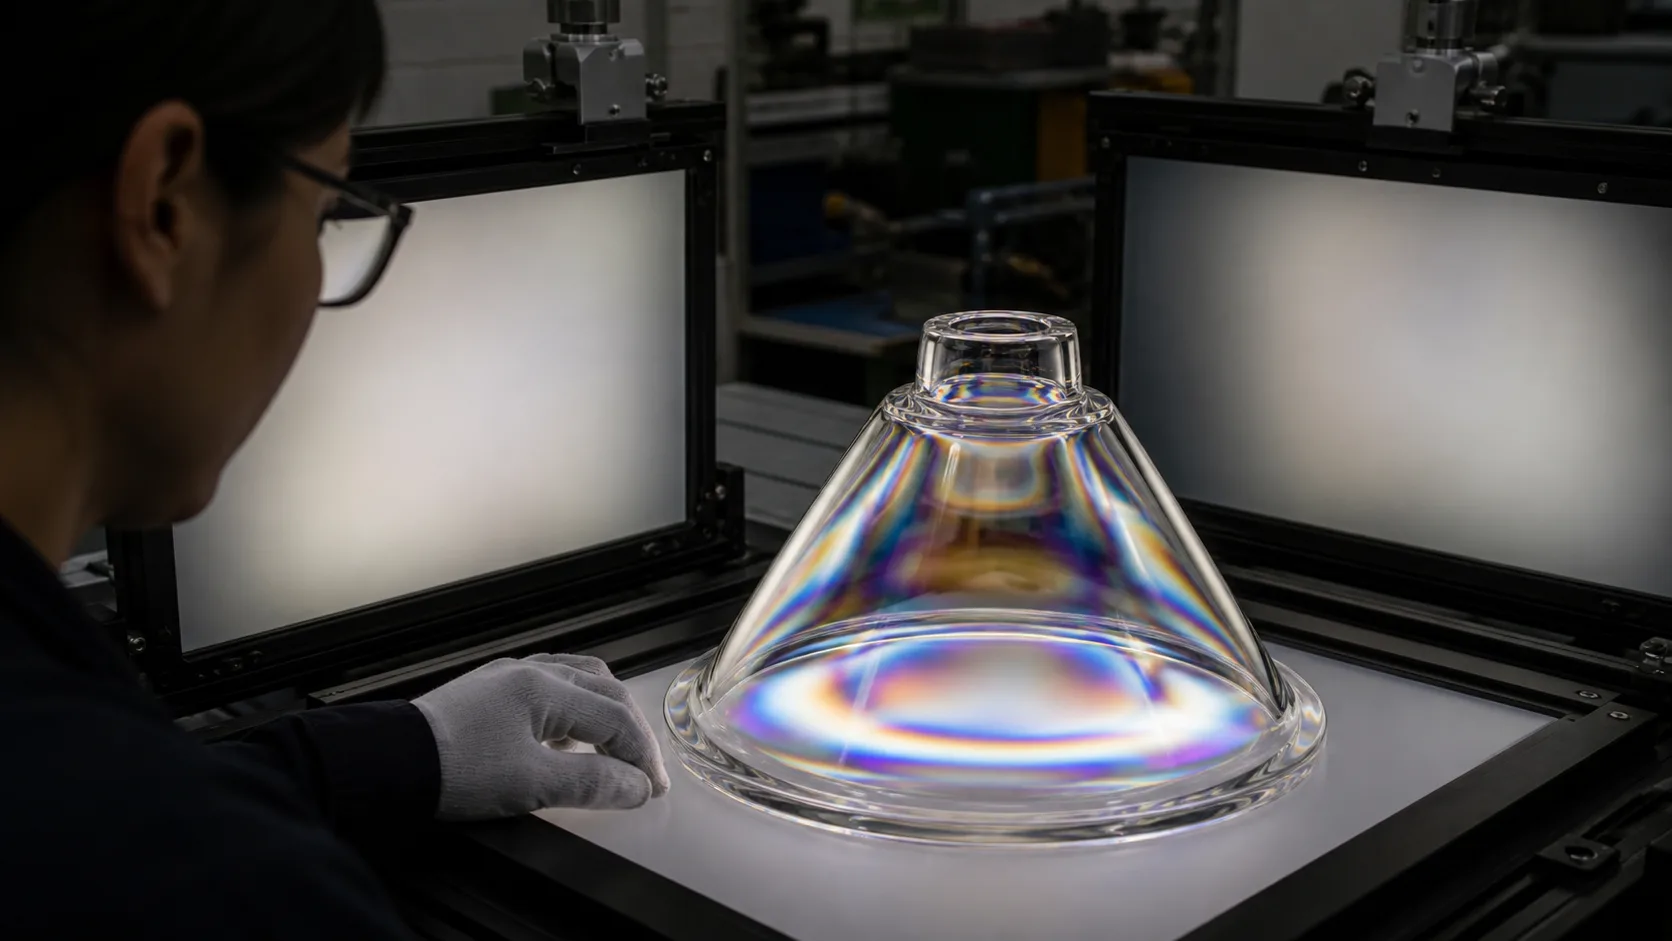
試験証拠を慎重に使用してください。プロセス証明書は一括を対象とする場合があり、外観検査はサンプルを対象とします。応力検査は検査時の状態を示すことがありますが、適切な取扱い、梱包、設置を置き換えるものではありません。故障後の破壊分析が購入者に必要な場合、ASTM C1256 は破壊表面の特徴を解釈する参照として用いられ、すべての出荷ごとに行われる日常的なリリース試験ではありません。 定義された範囲は ASTM C1256 の参照をご覧ください。 ASTM C1256 参照 その定義された範囲について。.
10. ガラスを傷つけずに試験適合、保持、および取り外しを行う
生産時と同じハンガーおよびハードウェア改版にサンプルを合わせてください。シェード座が完全に座り、水平を保ち、電球またはLEDを避け、合意されたサービス方法を用いて取り外せることを確認します。揺れ、ガラスと硬い金属の接触、不均一なガスケット圧縮、保持が達成される前に底付きするリングやねじを探してください。.
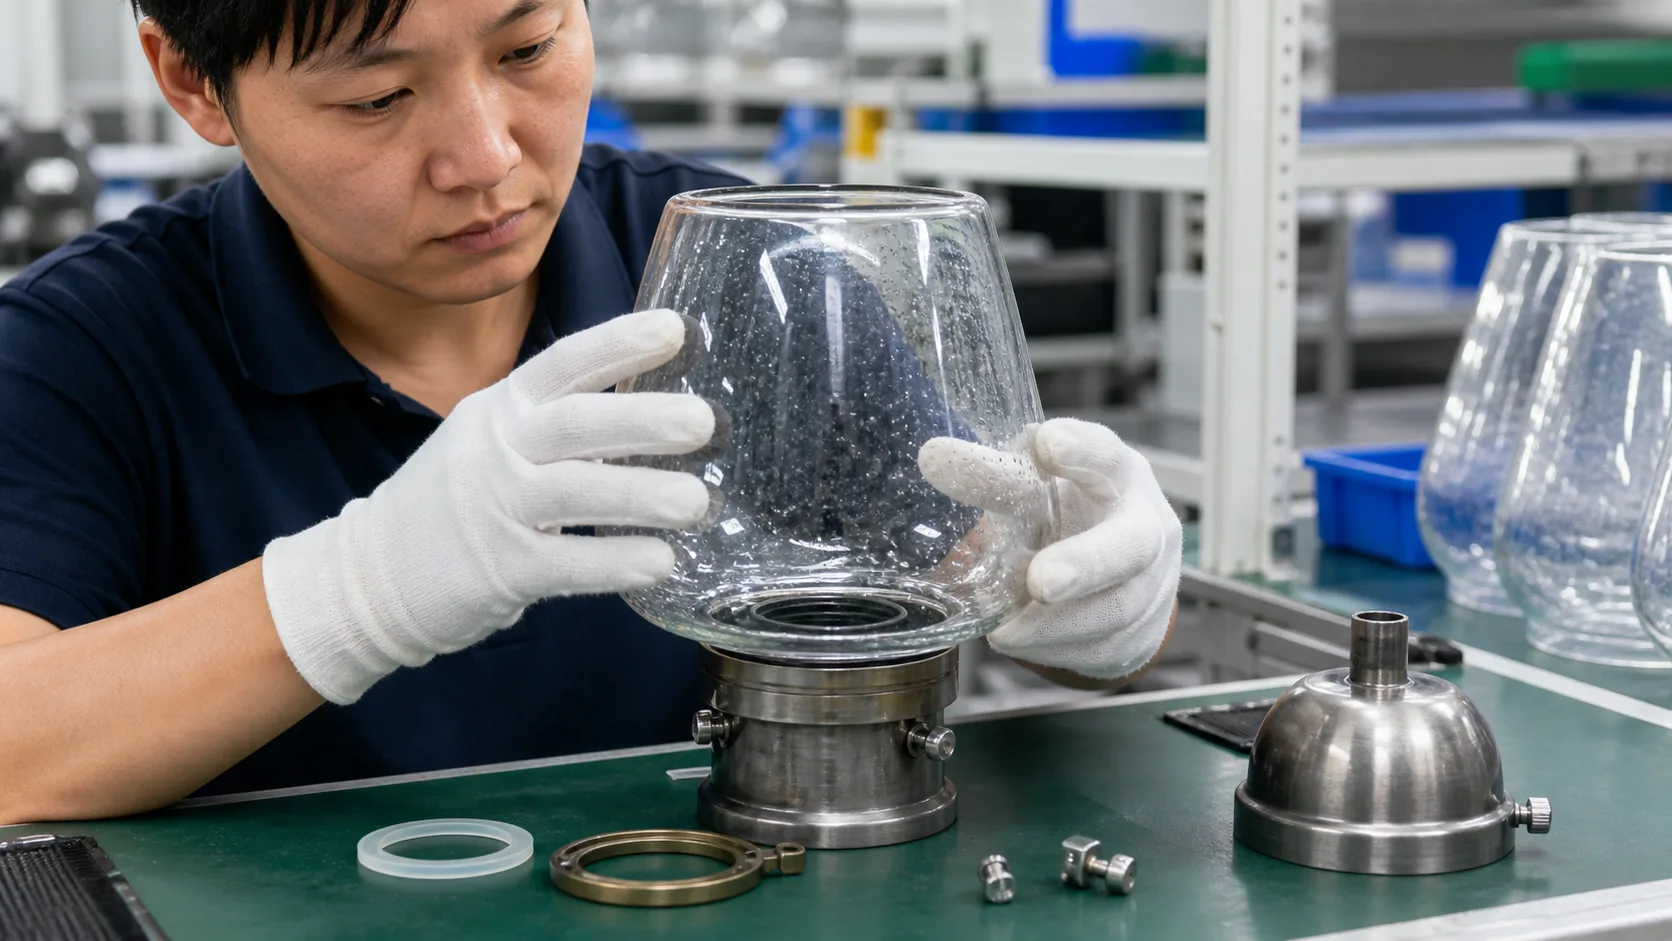
検査指示を「きつく」してはいけません。過剰な力はエッジを欠けさせることや、後に現れる応力を生むことがあります。治具の文書には、ハードウェア、接触面、順序、および工具またはトルク要件を明記してください。その カスタムメーカーのページ OEM レビュー用に管理された図面とインターフェイス サンプルをルーティングするために使用できます。
11. 清掃、取り扱い、仕上げの耐久性を確認する
シェードがホテル、レストラン、バスルーム、小売店のディスプレイ、またはケア環境に設置されている場合、清掃は製品の性能の一部です。購入者が計画したクリーナーを使用して、計画された希釈率で生産目的の仕上げを拭きます。計画されたクロスまたはパッドと計画されたサイクル数を使用してください。残留物、光沢の変化、色の変化、コーティングの浮き、閉じ込められた水分、およびリムまたはホルダーの境界面の損傷を確認します。
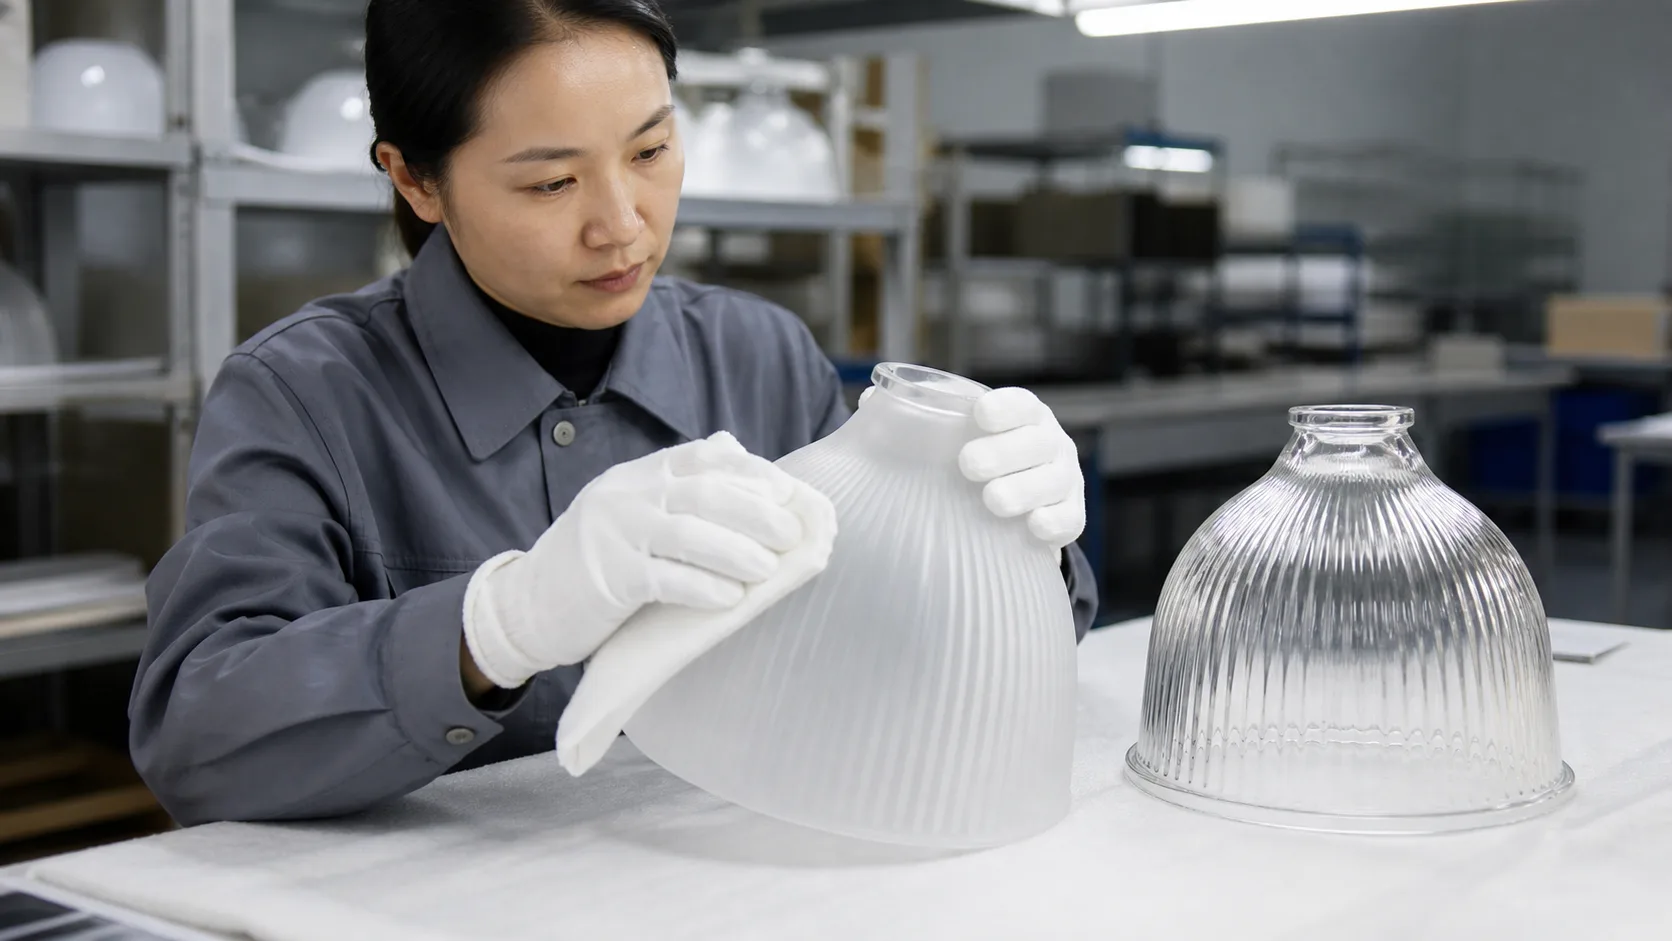
結果は、シェードが掃除しやすいという漠然とした記述としてではなく、テスト条件として記録されるべきです。テクスチャー仕上げの場合は、滑らかな仕上げよりも拭き取るのに時間がかかる場合があります。これは購入者がメンテナンスを決定するものであり、自動的に製造上の欠陥となるものではありません。
12. リスクに合ったサンプリング計画を使用する
サンプリングにより時間は節約されますが、デフォルトでは危険なインターフェイスが安全になるわけではありません。どの機能が 100% チェックを必要とし、どの機能がサンプリング可能で、どの機能がプロセス記録を必要とするかを決定します。重要なフィッター、鋭利なエッジ、亀裂、または危険な保持状態は、主要な表示ゾーンの外側の小さな外観の変化よりも厳密な計画に値する可能性があります。
ISO 2859-1:2026 は、ロットごとの検査の受け入れ品質制限によって指標化された受け入れサンプリング計画を定義します。サンプルサイズと合否決定のための共通フレームワークを提供できますが、購入者は依然として関連する検査レベル、欠陥クラス、および契約制限を選択する必要があります。現在を参照してください ISO 2859-1 ページ。一般品から AQL 値をコピーして、それをガラス シェードの注文の正しい値として扱わないでください。
第三者検査員が実行できる形で計画を書きなさい。
- ロットサイズとロットのアイデンティティ。
- サンプリングレベルまたは合意されたサンプル量。
- 重大な欠陥、重大な欠陥、および軽度の欠陥の定義。
- 寸法と使用する器具。
- 照明と観察条件。
- 組み立て治具とハードウェアのリビジョン。
- 受け入れルールと拒否ルール。
- 手直し、再検査、リリース権限。
小規模な小規模なカスタム生産の場合、購入者はすべてのシェードを視覚的に検査し、すべての重要なインターフェイスを測定することを選択する場合があります。大規模なリピートロットの場合、購入者は外観のためにサンプリングを使用する一方で、各生産バッチのプロセス記録を必要とする場合があります。計画には実際のリスクと購入者の契約が反映されている必要があります。
13. 製品だけでなく証拠もパッケージ化する
貨物が検査に合格しても、証拠がカートンと一致しない場合には紛争が生じる可能性があります。以下を含むレポートを依頼してください。
- 購入注文、SKU、図面改訂、および仕上げ参照。.
- ロットサイズ、サンプルサイズ、検査員、日付、計器。.
- 合意された単位と方法による寸法結果。
- 役立つ場合は、スケールまたは位置の参照を含む欠陥写真。
- 実際のホルダー、ガスケット、リング、またはハードウェアを示す写真を貼り付けます。
- 承認されたサンプルの光学試験条件と画像。
- 不適合リスト、是正措置、再検査ステータス、リリース署名。
- インサート、エッジガード、カートンラベル、部品とバッチの関係を示す梱包写真。
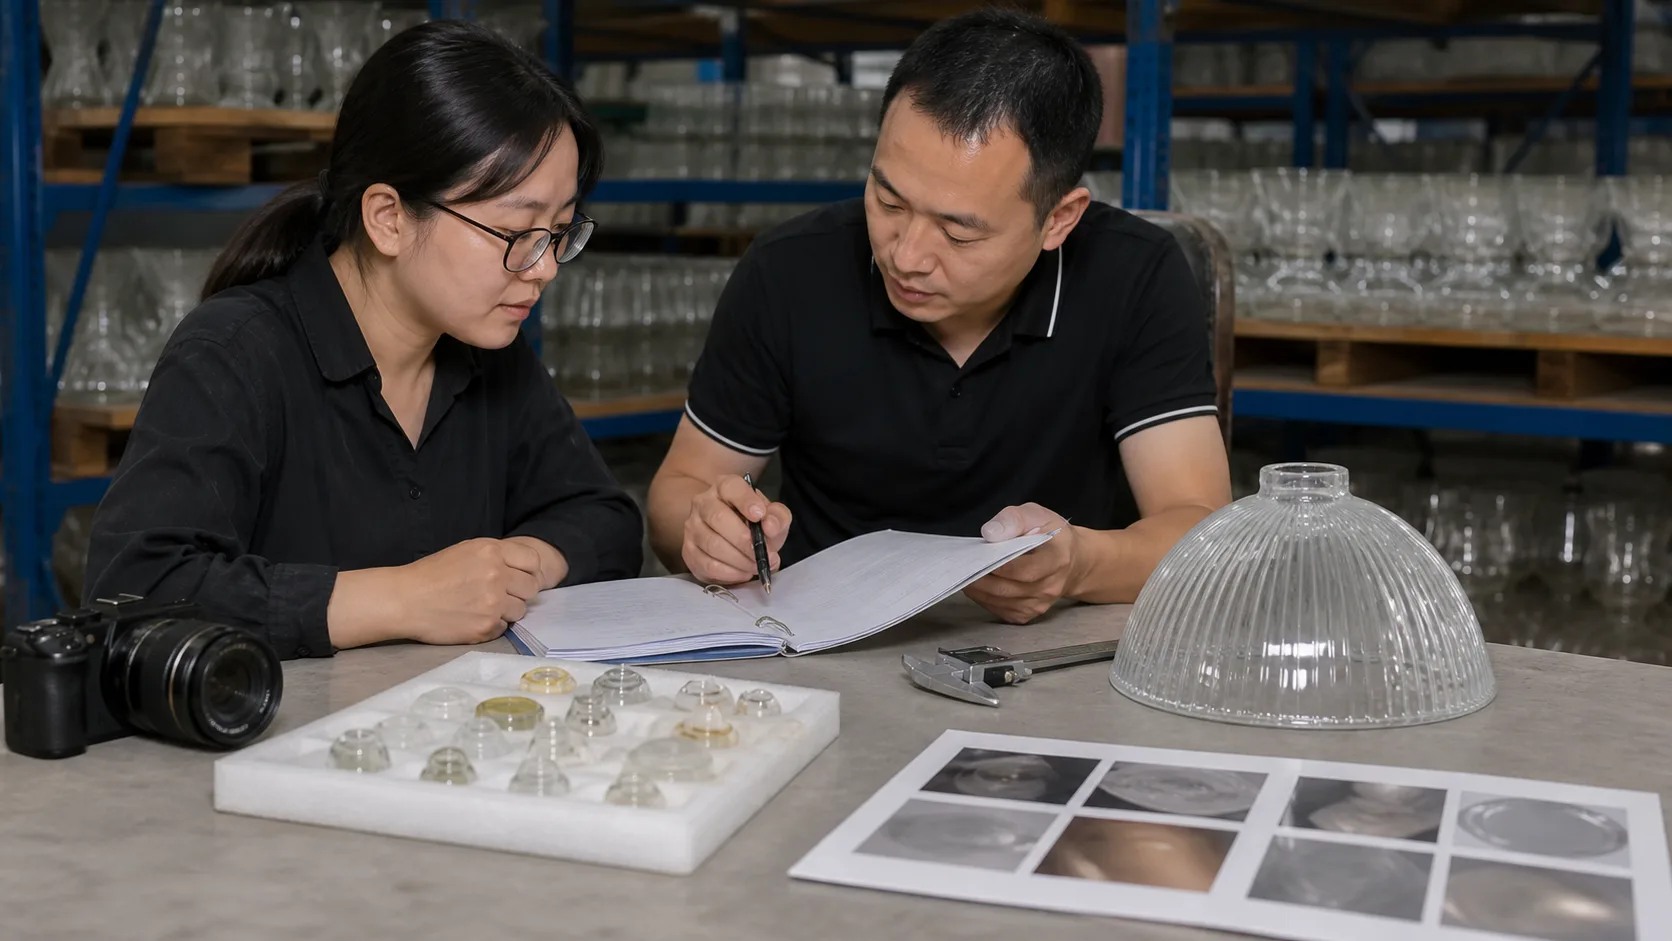
日本の JXサービスページ では、製造ワークフローの一部としての品質検査について説明します。実際の注文の場合は、「完全な検査」という言葉がどの工場でも同じことを意味すると考えるのではなく、サプライヤーに報告書の内容を述べるよう依頼してください。
14. 輸送中に失敗する可能性が最も高い機能を保護する
梱包検査は、フィッターの縁、ネジ山、研磨されたエッジ、コーティング、穴、薄い突起など、交換が難しいガラスの特徴から始まります。インサートが点荷重なしでシェードを保持していること、製品が互いに接触していないこと、ハードウェアが仕上げ面から分離されていることを確認してください。
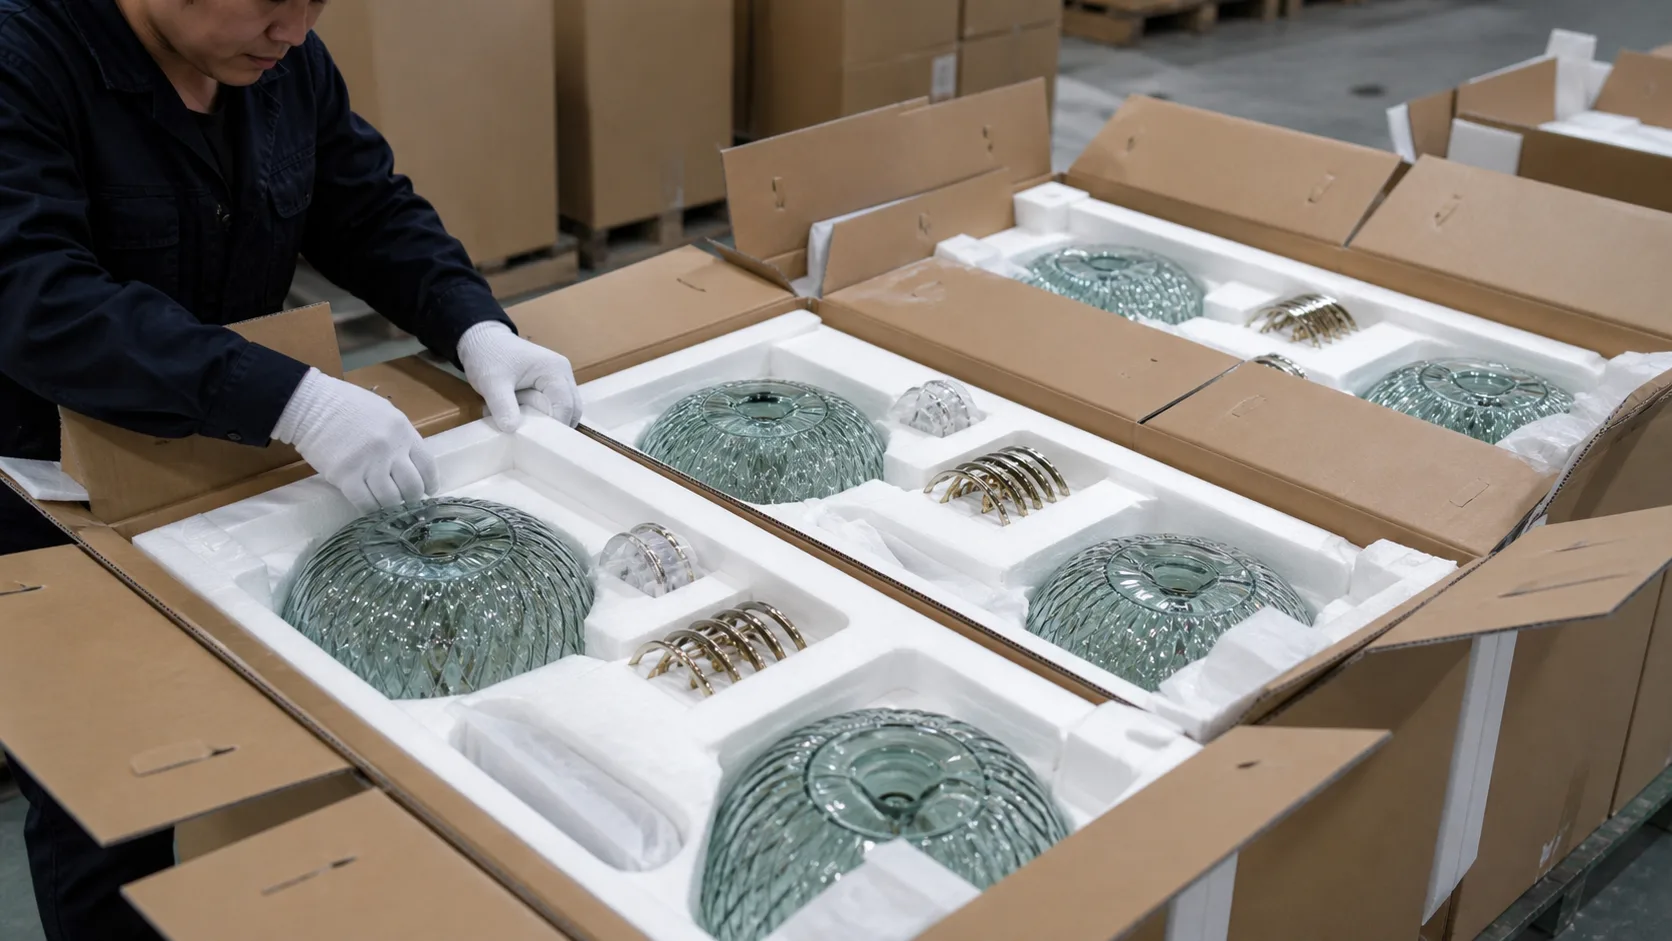
購入者の計画で許可されている場合は、梱包されたロットの最初と最後のカートンを開けます。インサート、製品、カートンのラベルを一緒に写真に撮ります。繰り返し出荷する場合は、製品サンプルとともに承認された梱包基準を保管してください。形状が変更された場合は、カートンの寸法が同じであっても、梱包の見直しを繰り返す必要があります。
よくある検査ミス
嵌合治具を使用しないサンプルの検査
シェードは外観審査に合格しても、取り付けに失敗する可能性があります。フィット感や保持力を制御する寸法には、実際のホルダー、リング、ガスケット、またはゲージを使用してください。
すべての仕上げに 1 つの光源を使用する
クリア、フロスト、オパール、リブ、着色ガラスは異なる痕跡と光学挙動を示します。視環境を定義し、結果とともに記録してください。.
標準寸法を完全な仕様とみなす
同じ nominal フィッターレーベルでも、ねじ、接触面、開口深さ、保持方法の差を隠すことがあります。実際に部品が使用しているインターフェースを測定してください。.
汎用的なAQLまたは公差のコピー
サンプリングシステムと公差値は契約、製品リスク、プロセスの文脈を必要とします。一般的な数値は承認の根拠にはなりません。.
同一カートン内で承認済みと却下品を混在させる
リワークと再検査には可視状態が必要です。出荷済みロットと未解決不適合を混在させられないよう、バッチおよびカートンの追跡性を使用してください。.
最良品だけを撮影する
報告書にはサンプル方法と代表的な結果を示し、リリース決定に影響を与える却下またはリワーク条件を含めてください。魅力的なクローズアップ1枚だけではロットの証拠とはなりません。.
検査基準をRFQとともに送付する
買い手が製品名のみを送る場合、供給者はどの寸法、仕上げゾーン、組立リスクが重要かを推測しなければなりません。より強力なRFQには図面改訂、管理されたインタフェース、光源、マスターサンプル、数量、ロット計画、検査条件、包装要件、送付先文書を含めてください。.
使用する カスタムランプシェードRFQビルダー 開始情報を送る。ガラスタイプまたは仕上げ方向、最大直径、高さ、開口部、取り付け部または支持部、重要エッジ、穴、数量、サンプル要件、梱包レベル、出荷前に必要な検査証拠を含めてください。.
サプライヤーは、どの検査が測定可能か、どれがサンプルを必要とするか、どれに完全な備品が必要か、そしてどれが第三者または目的市場の要件に依存しているかを確認できます。その会話は、定義された受け入れ基準のない証明書を求めるよりも価値があります。.
よくある質問
ガラス製のランプシェードの品質検査チェックリストには何を含めるべきですか?
部品の識別、図面の改訂、数量、重要寸法、真円度、必要に応じた肉厚や質量の確認、フィッターおよび縁の状態、穴、表面欠陥、色と仕上げ、光学的特性、適合性、清掃、梱包、トレーサビリティ、最終証拠パッケージを含める必要があります。.
ガラスランプシェードに共通の公差はありますか?
いいえ。適切な限界値はガラスの種類、サイズ、成形工程、仕上げ方法、器具との接合部分、承認されたサンプルによって異なります。一般的な公差に頼るのではなく、図面や発注書の品質欄に管理寸法や方法を記載してください。.
すべてのガラスランプシェードは検査する必要がありますか?
答えはリスクと検査計画によります。重要な接合部、鋭利な縁、ひび割れ、安全でない保持部分などは100%検査が必要な場合があります。外観やその他の特性については、合意されたサンプリング計画を使用することができます。購入者と供給者は生産前に計画を定義する必要があります。.
目視検査でガラスシェードの安全性を証明できますか?
番号. 外観検査は目に見える欠陥や組み立て上の問題を特定できますが、内部応力、電気的安全性、照明機器認証、設置適合性、またはすべての性能要件を証明するものではありません。適用されるプロセスやテストの証拠を要求し、完成した器具境界を完全に明確に保ってください。.
手吹きガラスシェードの個体差はどのように受け入れるべきですか?
物理的なマスターサンプルや管理された基準を用いて、目視および寸法の範囲を定義してください。どのばらつきが意図されたクラフトの特徴であり、どのばらつきが適合性、バランス、配光、または承認された外観に影響するかを明記してください。検査員は、その合意された範囲とロットを比較する必要があります。.
出荷前にサプライヤーが提供すべき書類は何ですか?
検査報告書、ロットおよびカートンの追跡性、寸法結果、欠陥およびリワーク記録、適合写真、適用される光学試験条件、梱包写真、リリース署名を求めてください。製品リスクや契約要件に応じて、材料、焼鈍、コーティング、または第三者報告書を追加してください。.