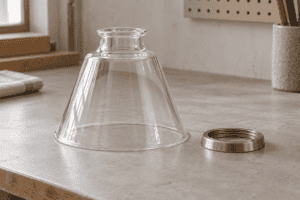
ガラスのランプシェードに穴があると、シェードを支えることができ、穴を探してケーブルの通り道を確保し、ネジを受け入れ、または設備の一部をクリアします。これにより、その開口部は装飾的な付随機能ではなく、設計されたインターフェースとなります。.
有用な質問は単に「穴の直径はどれくらいか?」ということではありません。供給業者は、測定がどこから始まるのか、穴軸が曲面のどの方向へ通じるのか、ガラスに触れる hardware は何か、開口が作られるとき、完成品がどのように検査されるのかを知る必要があります。これらの決定は成形ルート、二次加工、 tooling、サンプル計画、見積りに影響します。.
このガイドは、カスタム Fixtures のためのガラスランプシェードの穴と切欠きをどのように規定するかを説明します。設計および調達審査のために書かれており、DIY の穴あけ講座として書かれているわけではありません。取り付け済みのシェードや、材質と処理が不明なガラスを穴あけしないでください。提案された作業が特定のガラスと生産順序に適しているかどうか、メーカーに確認してください。.
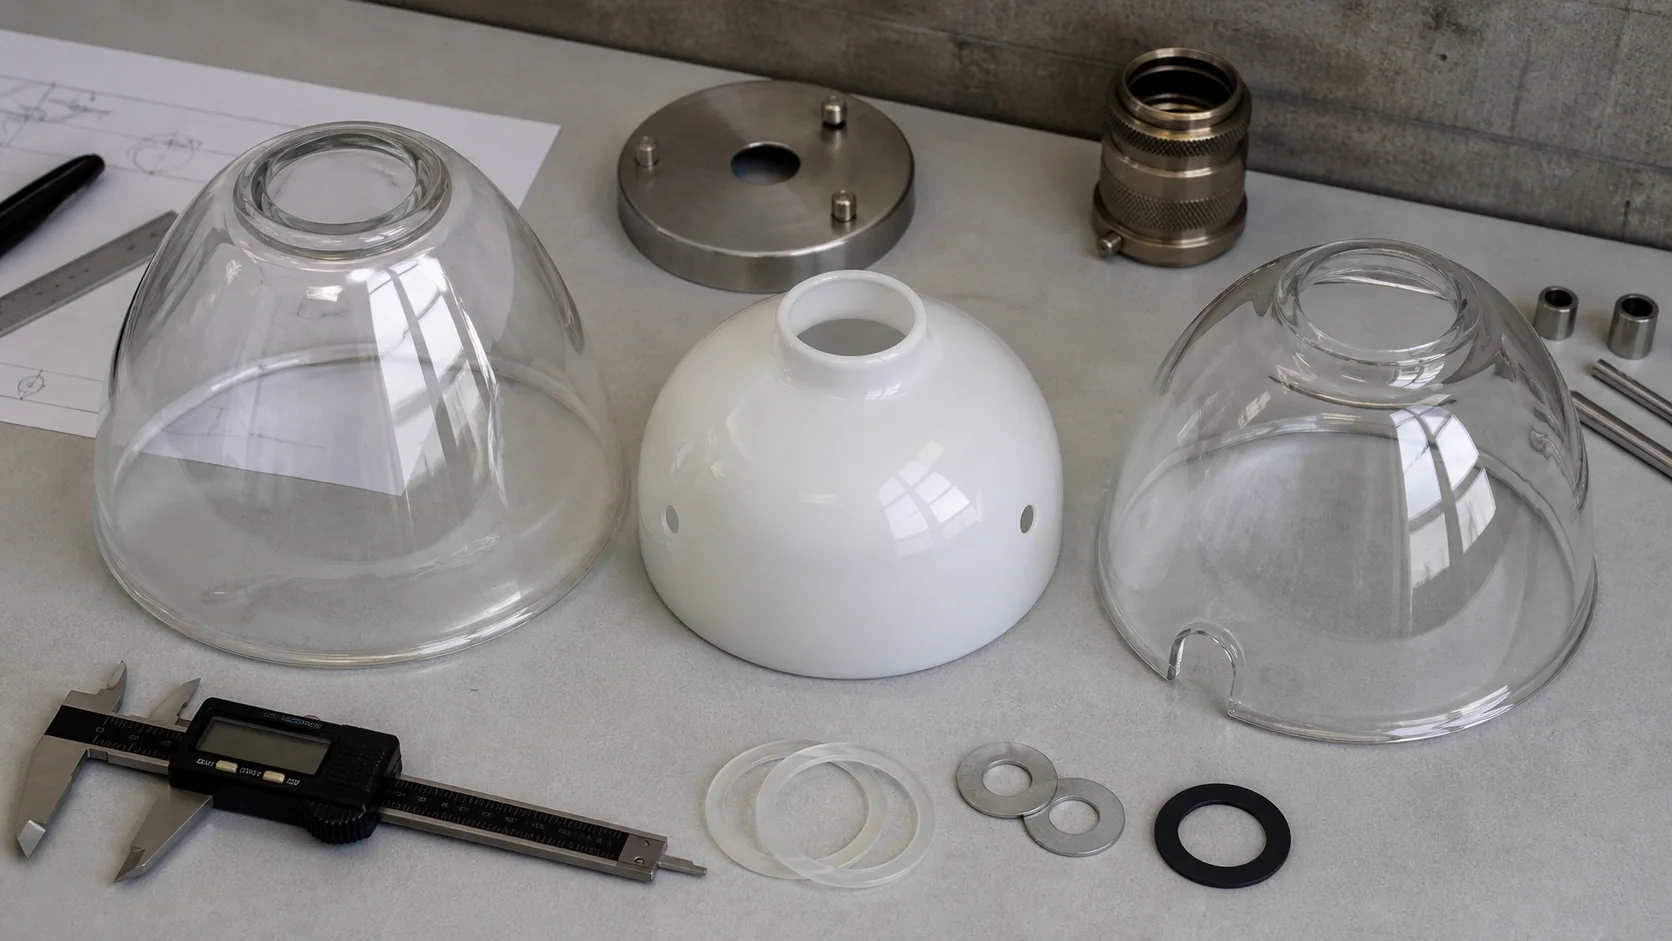
開口部が果たすべき作業から始める
開口部はレンダリングでは適切に見えても、組み立て時に失敗することがあります。形状や加工を選ぶ前に、その機能を定義してください。.
| 開口機能 | どの部品とインターフェースを取るか | 購入者が制御すべき内容 |
|---|---|---|
| 中央取り付け開口 | ソケット、ねじ軸、保持リング、キャップ、または canopy ハードウェア | 完成直径、荷重面、同心度、ガスケットおよびワッシャーの積み重ね |
| 側面取り付け開口 | 止めねじ、ピン、クリップ、ブラケット、またはスタンドオフ | 穴数、角度間隔、高さ、軸、ネジ先端接触、局所クリアランス |
| ケーブル出口 | 絶縁ケーブル、ストレインリリーフ、スリーブ、またはグロメット | 最小クリアパス、エッジ条件、曲げ経路、組立順序 |
| ベントまたはサービス開口部 | 空気経路、アクセスツール、センサー、または取り外し可能なファスナー | 開放エリア、場所、清掃アクセス、通常の視角からの外観 |
| スロットまたはノッチ | 固定ブラケット、タブ、ケーブル、または反転防止機能 | エンド半径、幅、奥行き、コーナー条件、挿入方向 |
中間公称直径は非常に異なる用途に対応できる。同じ広いガスケットの間に挟まれた中央開口は、ねじで接触される小さな側孔のようには振る舞わない。特定の数値だけに設計を合わせるのではなく、完全なインターフェースをサプライヤーに提供すること。.
図面を固定する前に開口経路を選択する
ガラスシェード開口部は成形時または後工程で作成できる。実現可能な経路は、ガラスファミリ、壁形状、開口幾何、製造数量、表面仕上げ、処理順序に依存する。製造者が利用可能な機材と治具にも依存する。.
| ルート | 検討すべき典型的な理由 | まだ確認が必要な決定 |
|---|---|---|
| 成形または成形後の開口部 | 繰り返しの幾何形状、ネックまたはリップ、統合された取り付け機能 | 治具、トラッシュ、継ぎ目位置、局所壁、最終仕上げ、寸法変動 |
| 成形後に開口部を開けて仕上げる | 吹き抜きまたは圧縮ブランクは口を最終サイズに整える必要がある | 切断線、研削許容、縁部仕上げ、最終測定面 |
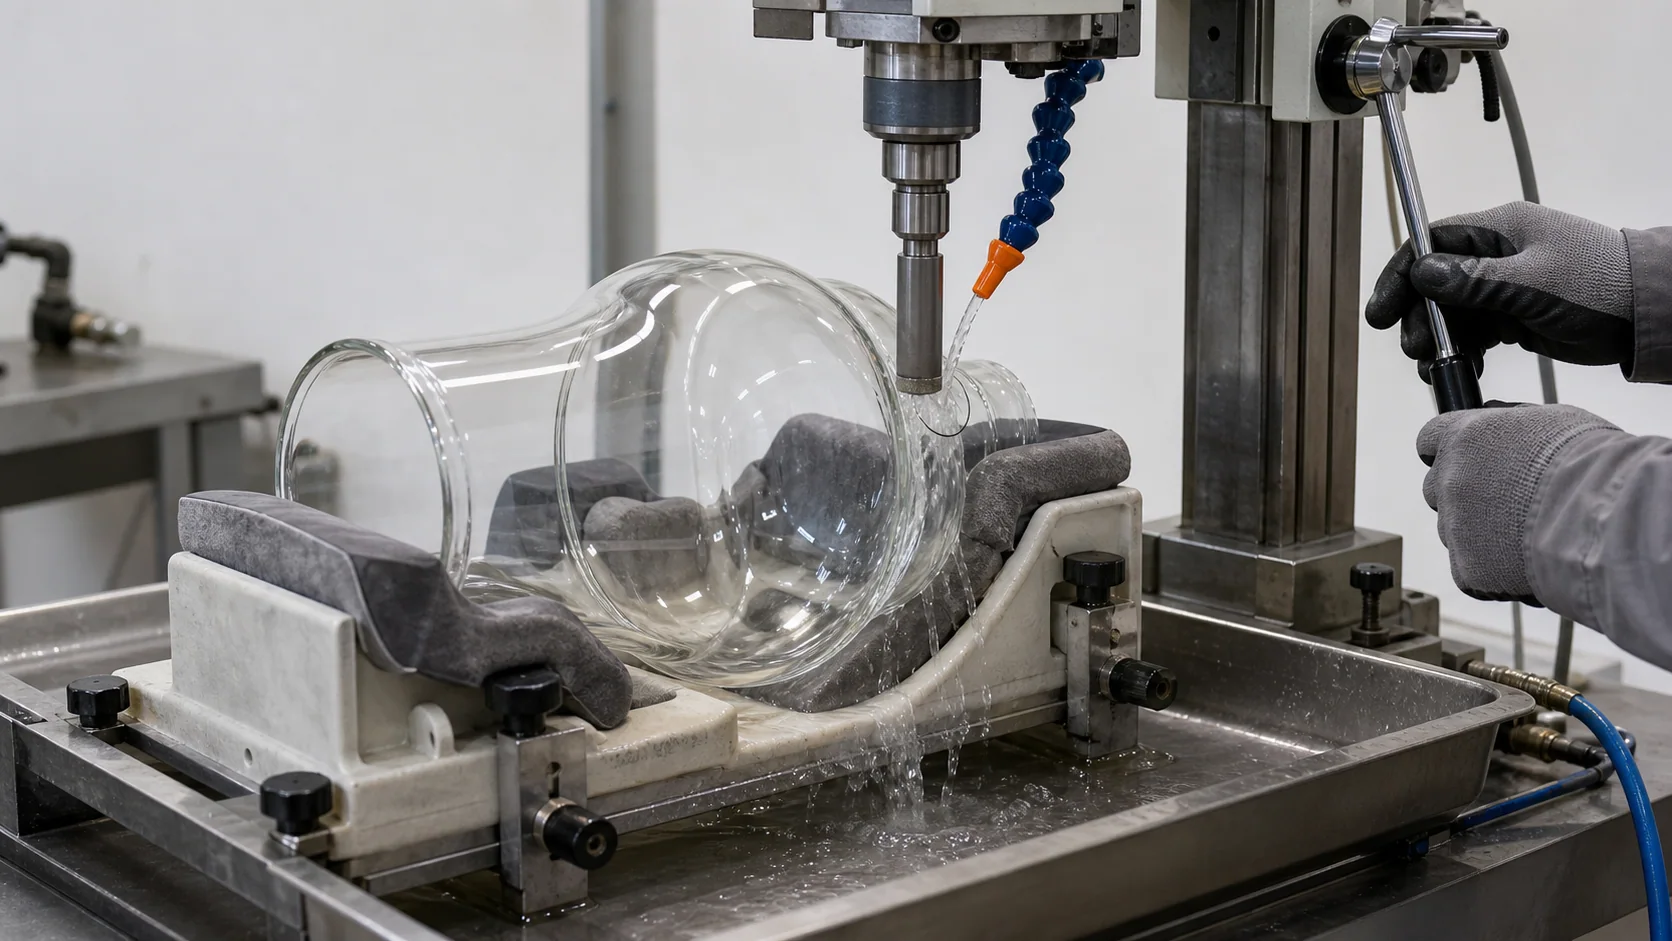
| ダイヤモンドドリル穴 | 適切に焼鈍されたガラスに円形の通孔が必要 | 支持治具、冷却、出入口条件、欠け基準、清掃 |
| 研削または加工された切り抜き部 | 開口部の調整が必要、スロット、または管理された接触面 | コーナー半径、エッジ仕上げ、工具アクセス、局所壁および加工痕 |
| レーザーまたはその他の専門加工 | 微細な幾何形状または工程特有の生産ケース | ガラス適合性、利用可能な機械エンベロープ、エッジ品質、コストとスループット |
コーニングは、特定の強化ガラスおよび非強化ガラスの適用分野で穴をあけ、円、スロット、その他の開口部を作ることができるレーザーシステムを説明しています。それはその技術が存在するという証拠であり、すべての三次元ランプシェードにとって適切または利用可能なルートであるという証拠ではありません。実際のサプライヤに提案されたプロセスとその限界を特定させてください。.
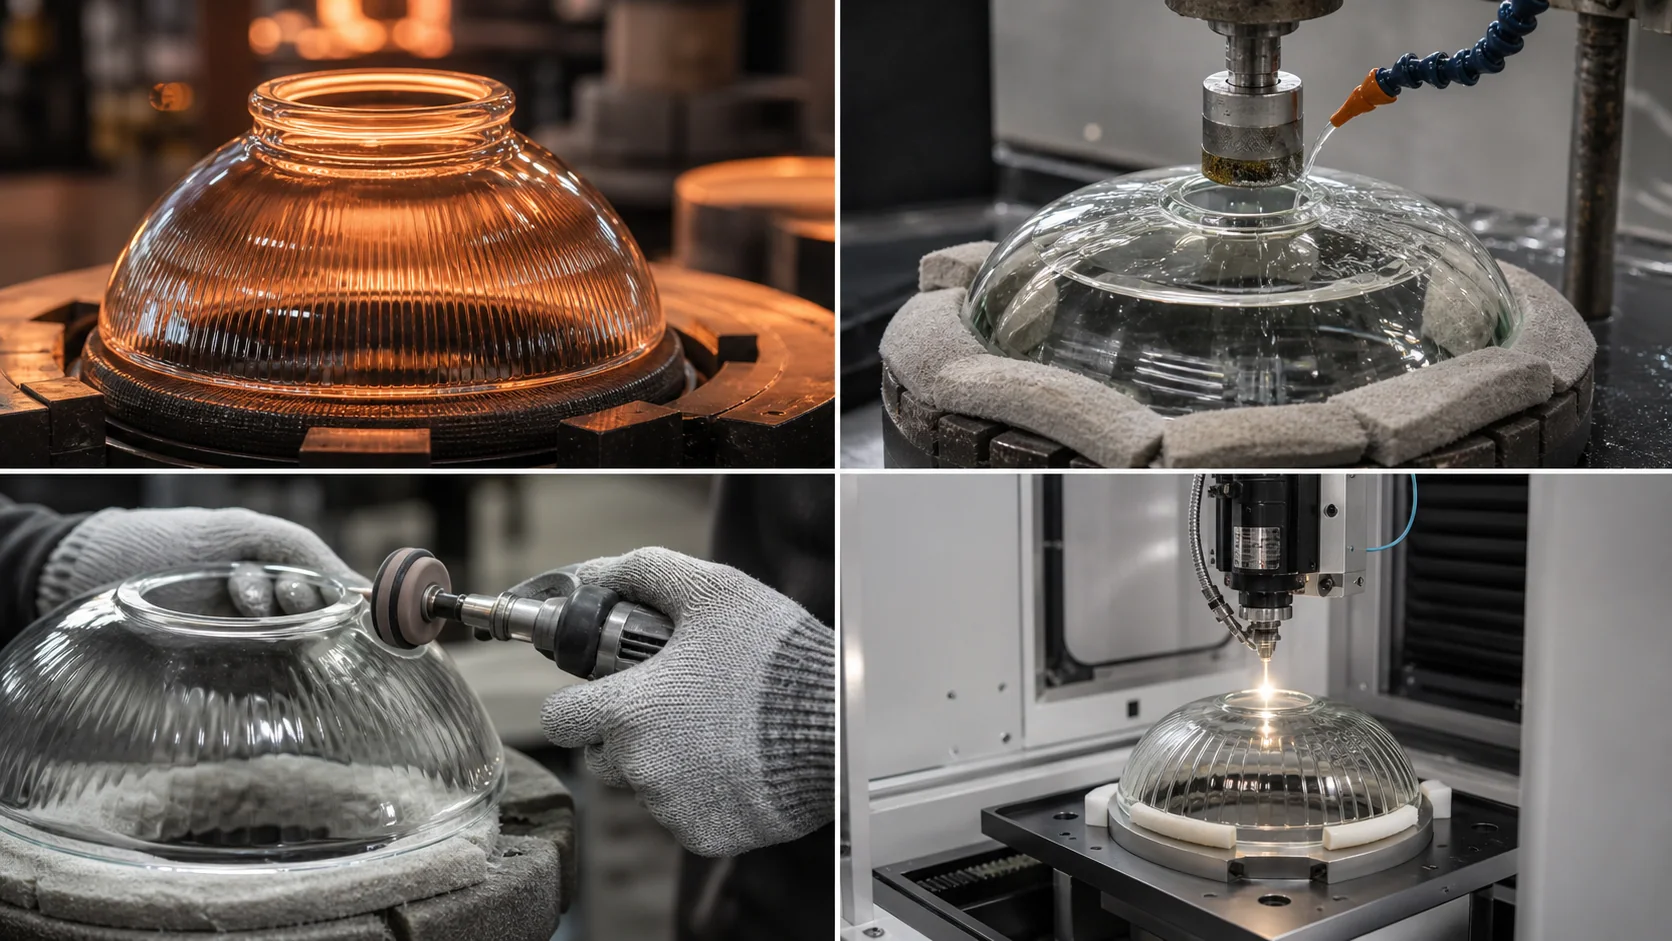
成形開口はフィットと形状を組み合わせることができます
成形 opening にはネック、ショルダー、フランジ、ねじ様の特徴、または補強領域が含まれる場合があります。ジオメトリが安定しており量が治具を支える場合、二次加工を減らすことができます。また、ドラフト、型組み継ぎ、局所的な厚さ変化、または成形異物(フラッシュ)を導入することもあり得ます。買い手が厳密な完成寸法を割り当てる前に理解しておくべきです。.
図面は形成後の表面を説明しているのか、それとも後で研削される表面を説明しているのかを述べてください。開口部に部品が接触する場合、最終接触面を特定してください。金型寸法だけが組み立てを支配する寸法とは限りません。.
開口部は支持と順序に依存します
機械加工は脆性部品から材料を除去します。固定治具、工具路、冷却、壁の支持、進入および退出条件のすべてが重要です。平らなパネルを貫く丸い穴は、テーパ状または二重曲面のシェード壁を貫く穴と自動的に同等にはなりません。.
図面は製造ガイドに現れたからといって、一般的なドリルスピードや工具を指示すべきではありません。サプライヤに求められる結果、アクセス制約、材料、壁状態、数量、受入方法を伝えてください。サプライヤはその後、操作とサンプル証拠を提案できます。.
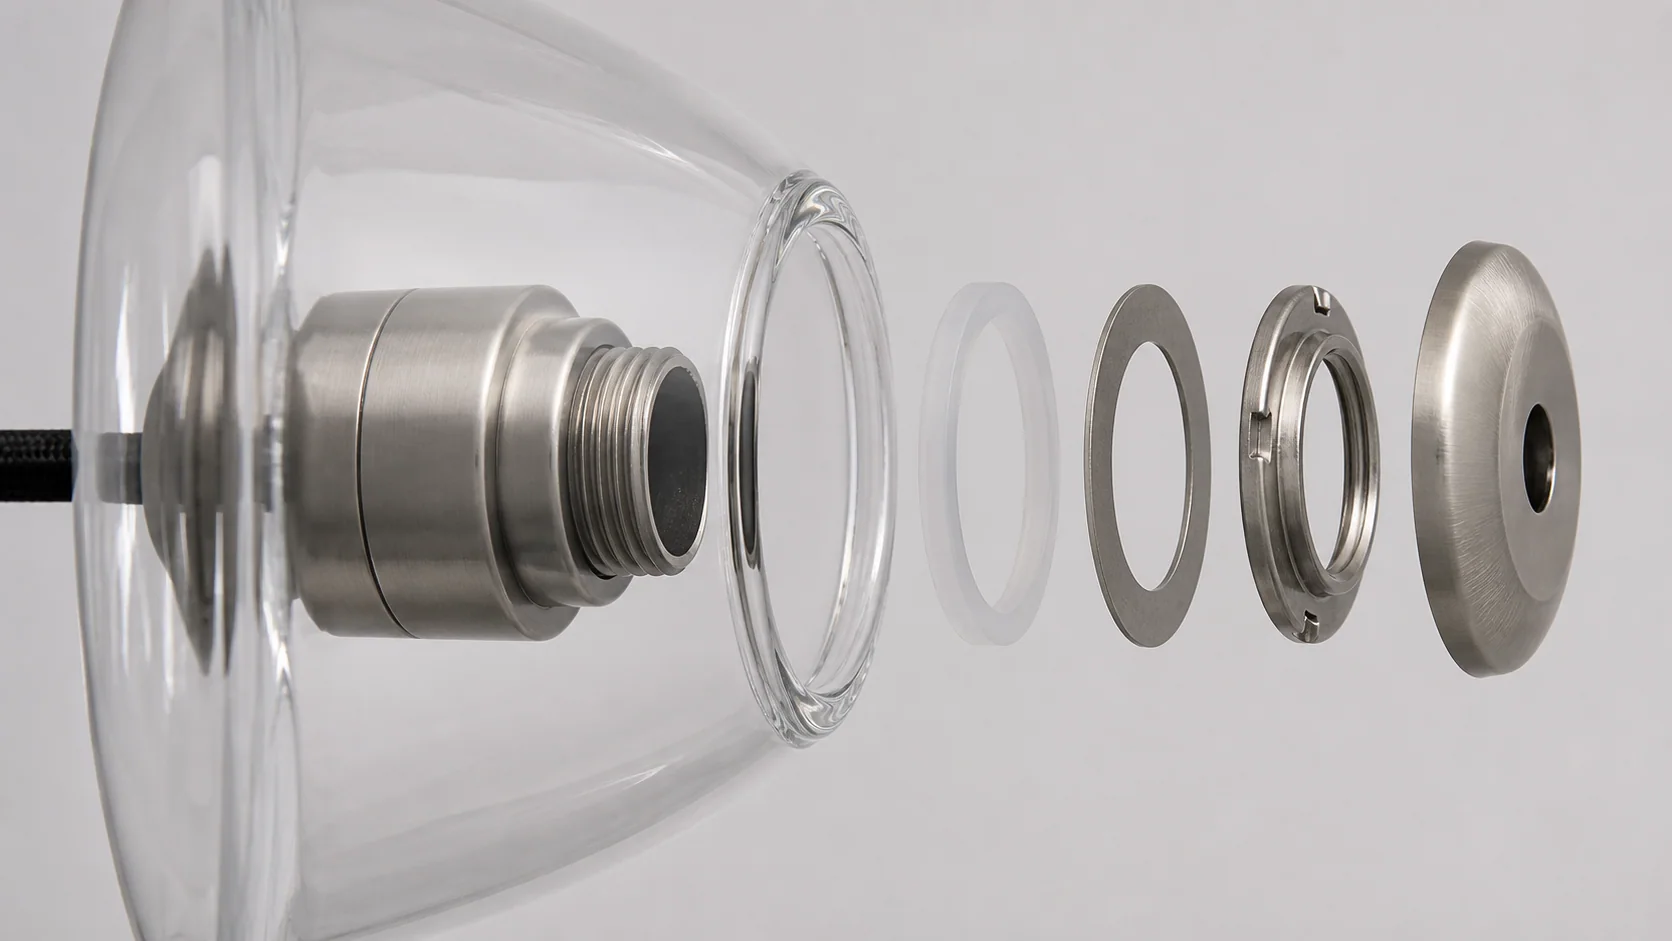
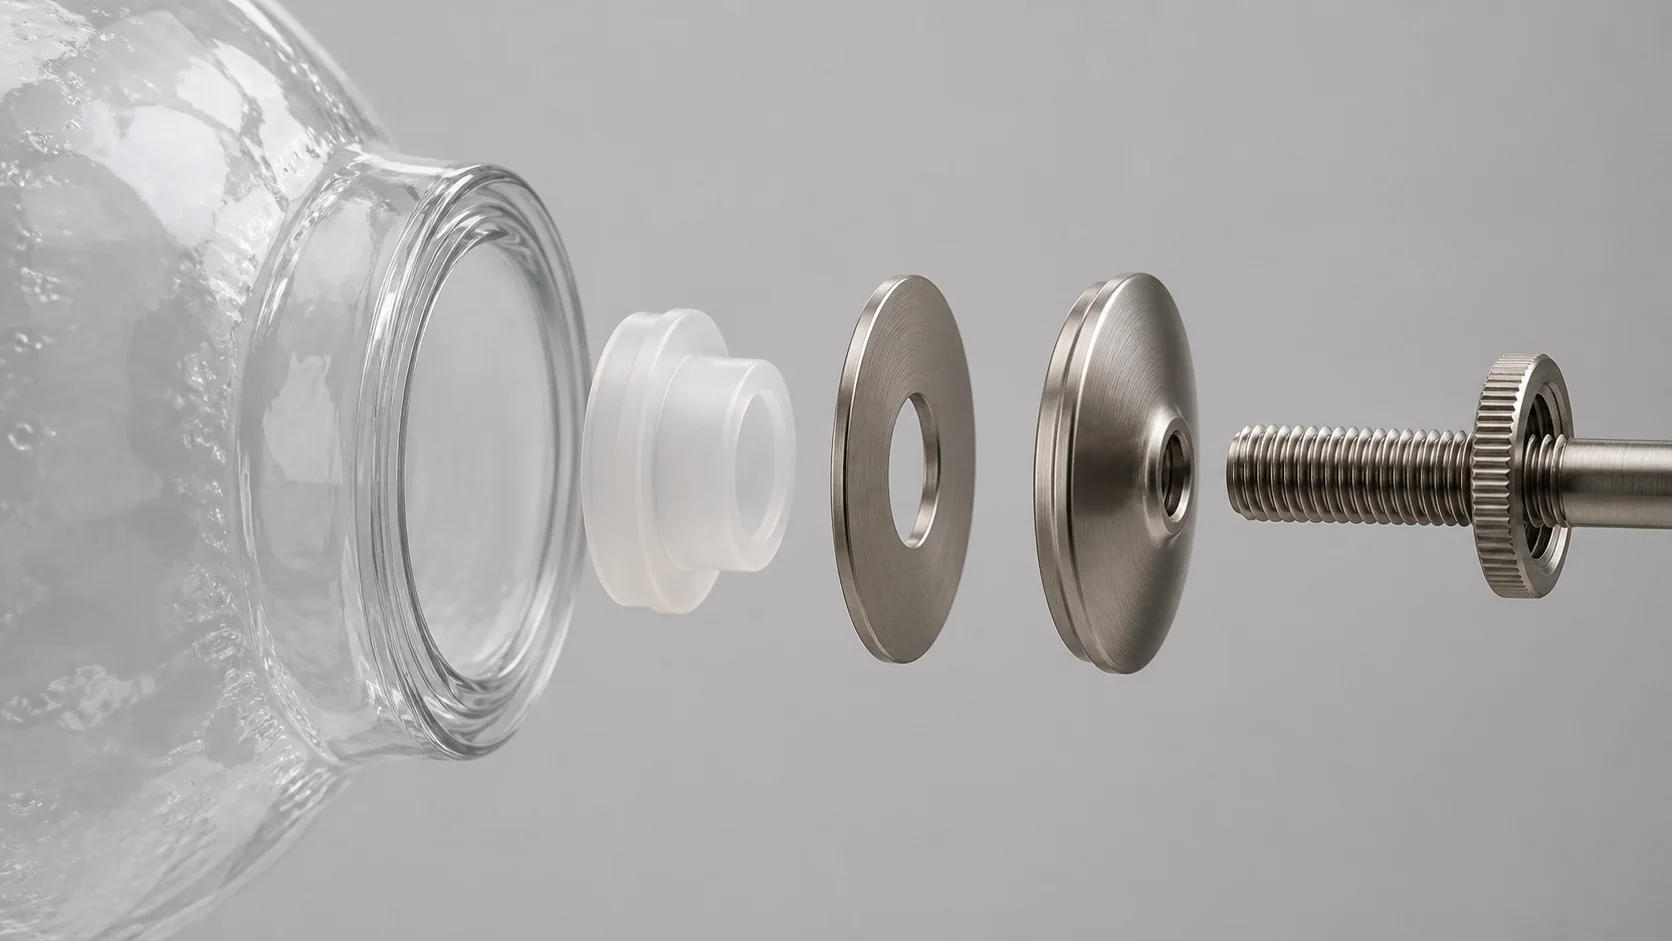
中央取り付け開口部を完全なスタックとして指定する
中央の穴はしばしばペンダント開口またはランプホルダー穴と表現される。ラベルは有用だが、シャードが揺れず、引っかかりなく、点荷重なしに座るかどうかは、完全な取り付けスタックによって決まる。.
レビューに次の部品を含める:
- 開口部を通過するソケット、ねじ付きステム、またはホルダー。.
- ガラスを緩衝する上部および下部のガスケット。.
- 荷重を広げるワッシャー、カップ、キャップ、リング、またはショルダー。.
- ナットまたは保持機構と、それをどのように締めるか。.
- クリアランスも必要なケーブルおよびストレインリリーフ部品。.
- 組立済みの向きと重力の方向。.
制御穴のサイズを内側面、外側面、最狭部、またはゲージ平面で測定するかを定義する。曲がった壁面や円錐形の開口には、正当な直径が複数存在することがある。穴を隠すキャップが必要な場合は、カタログ名に頼らず、利用可能なカバー直径を含めてください。.
名目のソケットサイズを完成品のガラス寸法として扱わない。同じランプホルダー指定の下で販売されるハードウェアは、ねじ、ショルダー、保持リング、ガスケット、取り付けアレンジメントが異なる場合がある。生産用ハードウェア、またはそれの管理図を送付してください。.
取り付けデータから横穴を特定する
横穴は一般にねじ、ピン、ばね要素、またはブラケットを受け付ける。これらの位置は、ハードウェアが荷重を均等に分担するかどうか、シェードが水平に座るかどうかを制御する。.
装飾的な縁や管理されていない高点から横穴を定位することを避ける。取り付けを制御する表面にシェードを座らせ、それからデータムシステムを定義する。実用的な図面には以下を用いることがある:
- 適合フィッター接触面または取付リングの基準点 A;
- 影の中心線または中央軸の基準点 B;
- 方向付け特徴、縫い目、フラット、または合意した視覚参照の基準点 C。.
これらの参照点から、穴の中心高さ、角位、穴の数、間隔パターン、および軸方向を指定する。対向穴の場合、影の一条線を共有する必要があるか、あるいは等間隔の角間隔にのみ配置されるかを述べる。.
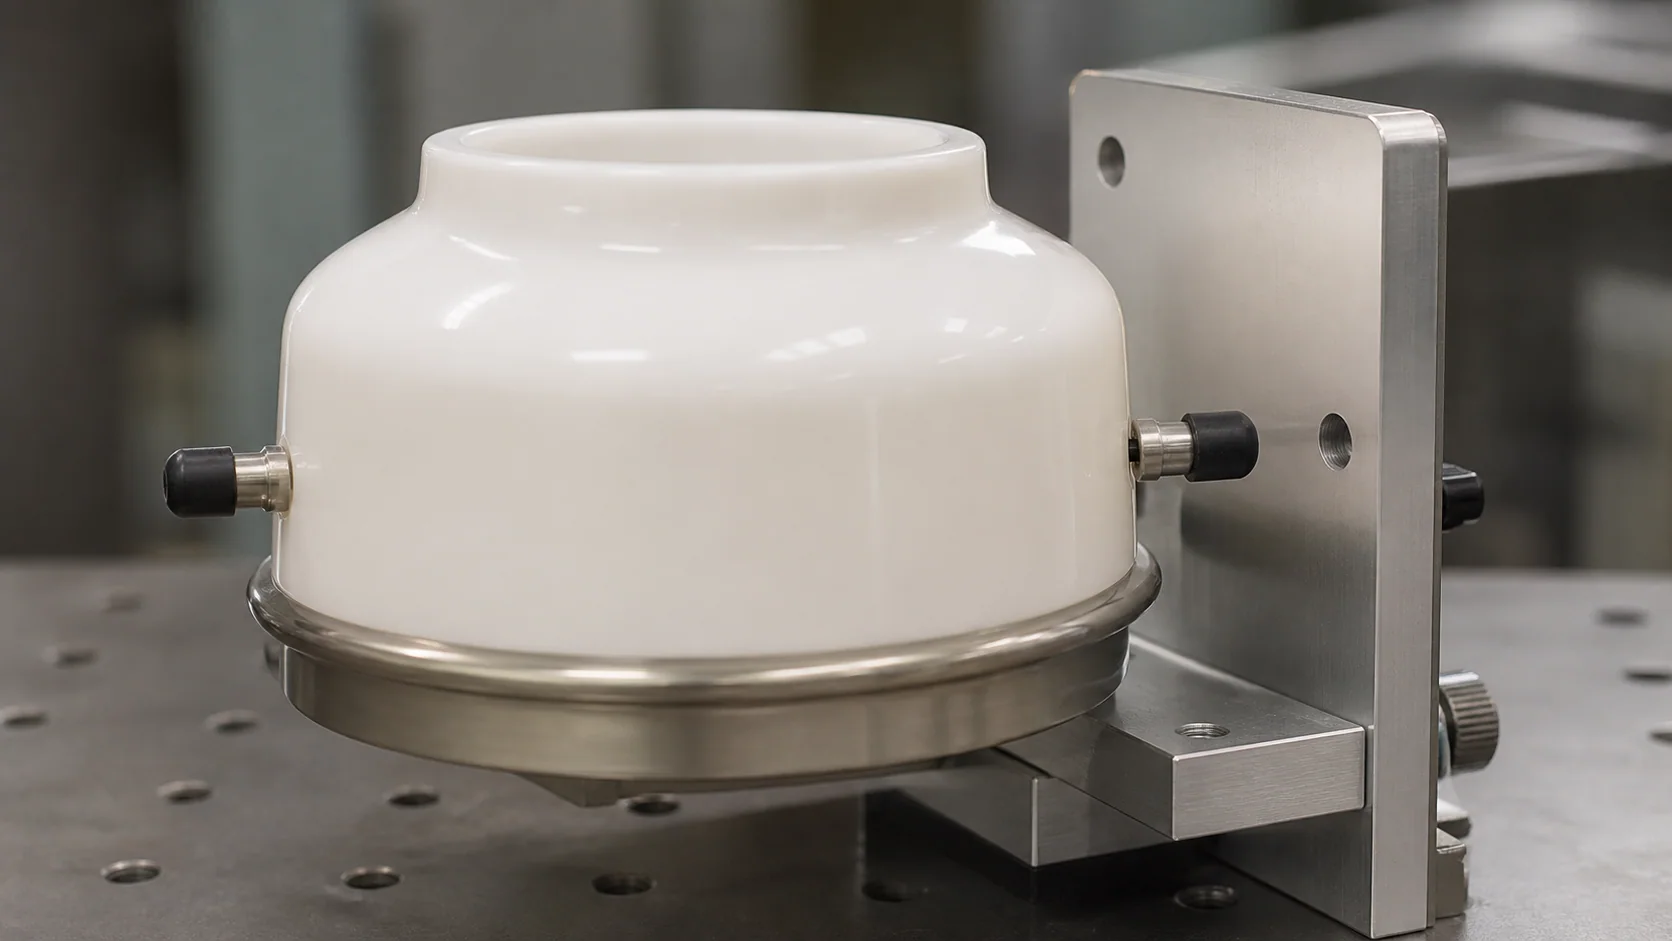
ねじ先端と接触方法を示す
ねじ保持式の陰影は、適合穴以上のものを必要とする。ねじがガラスを通過するか、途中まで侵入するか、ガロメットに当たるか、金属またはポリマーのインサートに接触するかを示す。意図したねじ先端形状と、設置者が硬止めに締めるのか、陰影を保持するまで締めるのかを記録する。.
組立力に頼って誤位置の穴を引き寄せてはならない。3本のねじでガラスやブラケットを曲げて整列させる必要がある場合、名目寸法は安定した組立を説明していない。サンプル審査は実際の付属具と通常の設置順序を使用するべきである。.
仕上げ角の形状を備えた溝と切り欠き
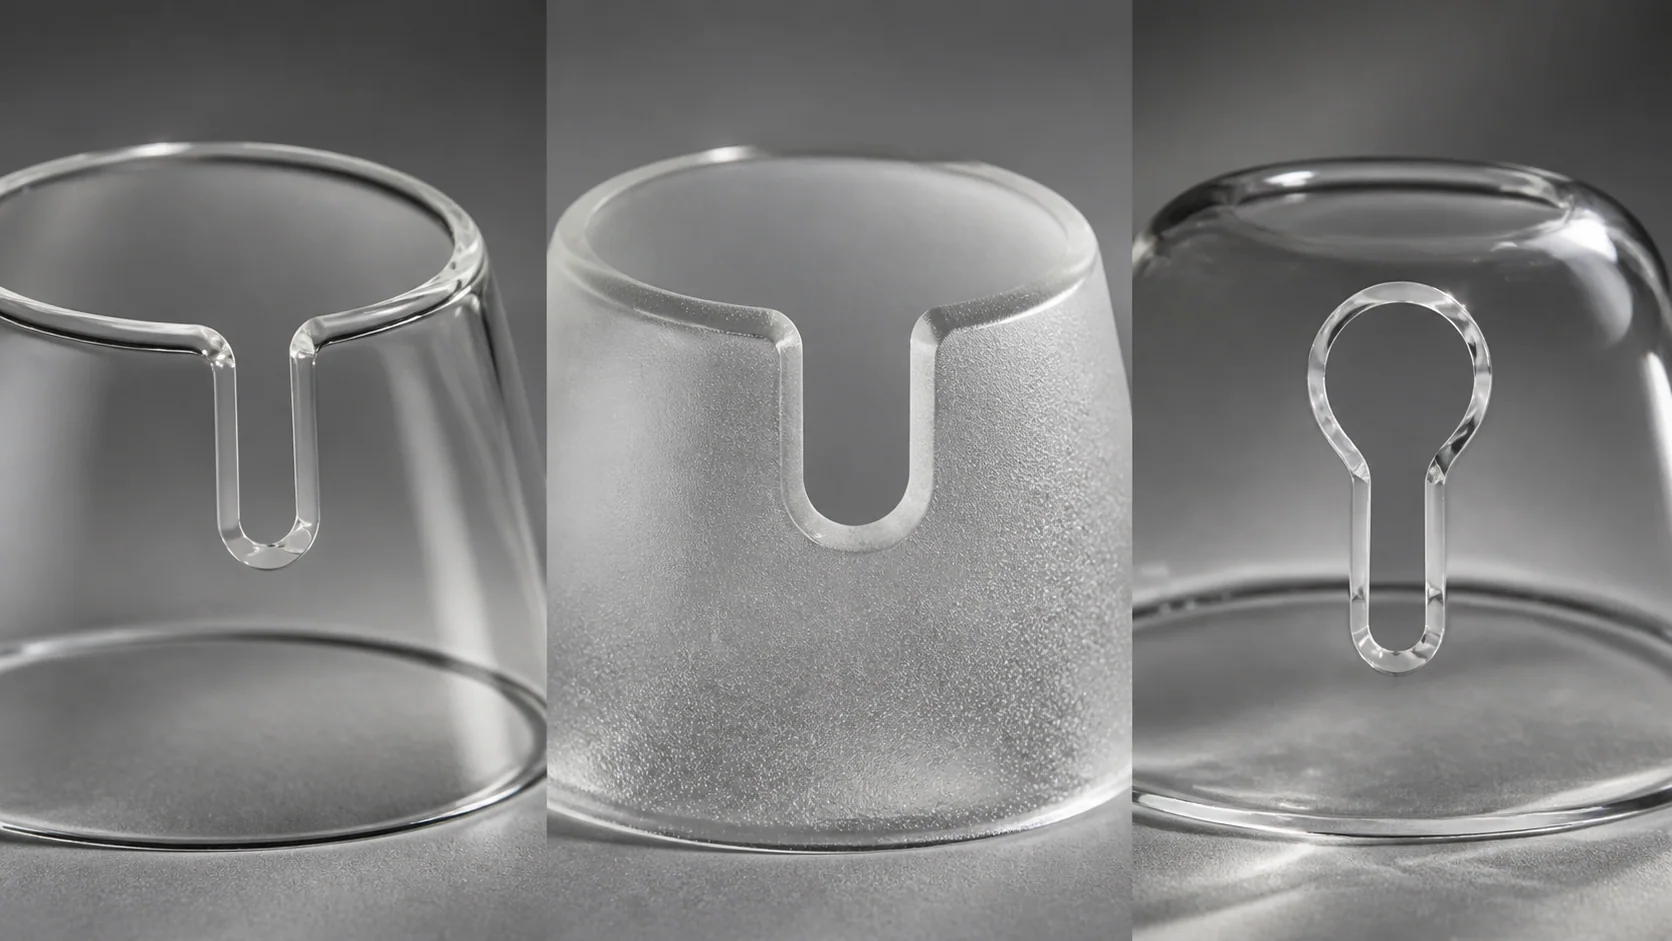
溝と切り欠きはケーブル通路を提供したり、ブラケットをクリアしたり、陰影を固定組立に挿入させたりすることができる。これらは丸い穴より複雑な局所幾何を作り出す。.
定義する:
- 仕上げ幅と奥行き;;
- 根元半径または端部半径;;
- 開口方向;;
- 最寄りの縁、縫い目、曲げ、装飾的特徴との関係;
- 必要なエッジ仕上げ;
- 結合タブ、ケーブル、またはブランケットのエンベロープ;
- 機能が組み立て後に見えるかどうか。.
鋭い内部コーナーを示す図は、提案された加工には不可能または望ましくない場合があります。工具作業前またはサンプル作業前に描画で達成可能な半径を返すようサプライヤに依頼してください。ブラケットがノッチを通って滑り込み、所定の位置へ回転する必要がある場合、その動きを最大のハードウェアエンベロープで示してください。.
曲面ガラスを通る穴の軸を定義する
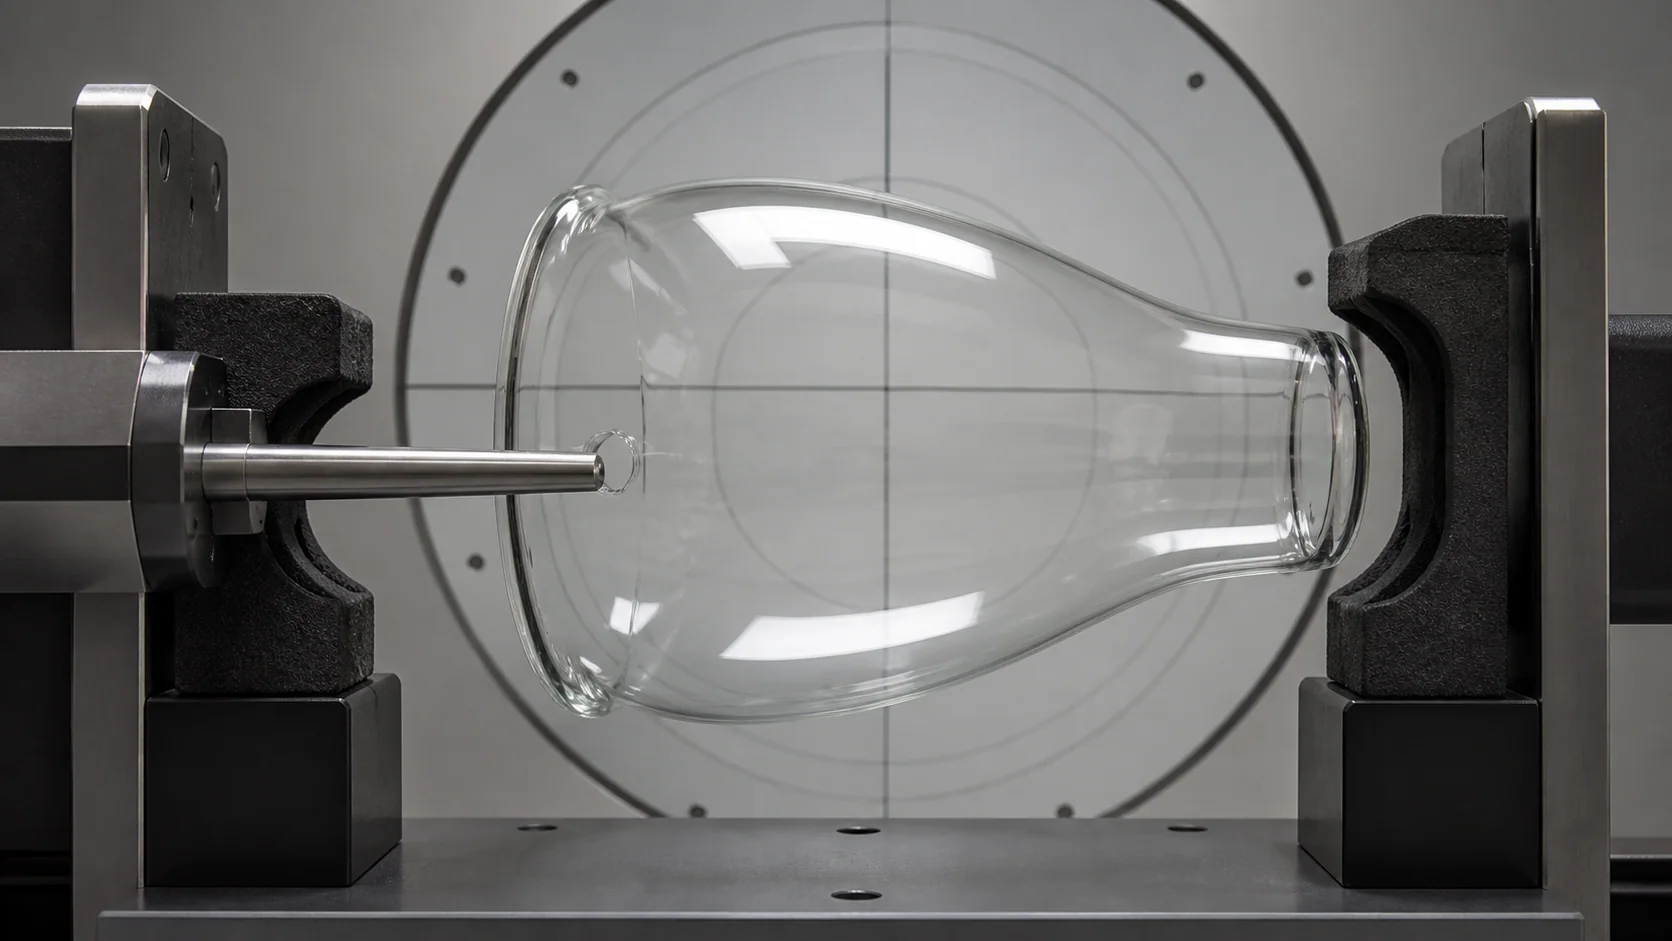
二次元の正面図は、クリティカルな曖昧さを隠すことがあります:穴は壁をどの方向へ貫通しますか?
円筒形のシェードでは、半径方向の穴は通常、シリンダ軸を指します。円錐、ベル型、球体、または自由形状のシェードでは、局所的な表面法線と製品中心線が一致しない場合があります。傾斜した穴は、見える形状、使用可能なクリアランス、ねじの配置、および開口部周辺のエッジ厚さを変更することがあります。.
穴を貫通する断面図を使用し、次のいずれかを示してください:
- 穴軸を製品中心線に対して相対的に示す;
- 定義されたデータプレーンからの角度;
- 定義された構造中心への半径線;
- 必要な方向を確立する結合ピンまたはねじ;
- 組み立てられたハードウェアを表す機能ゲージ。.
また、穴径が測定される位置を明記してください。角度や曲面の壁を通過する円筒形ツールは、ボア自体が円形であっても、ある閲覧方向からは開口部が楕円に見えることがあります。.
表面を平らに見せかけずに位置を制御する
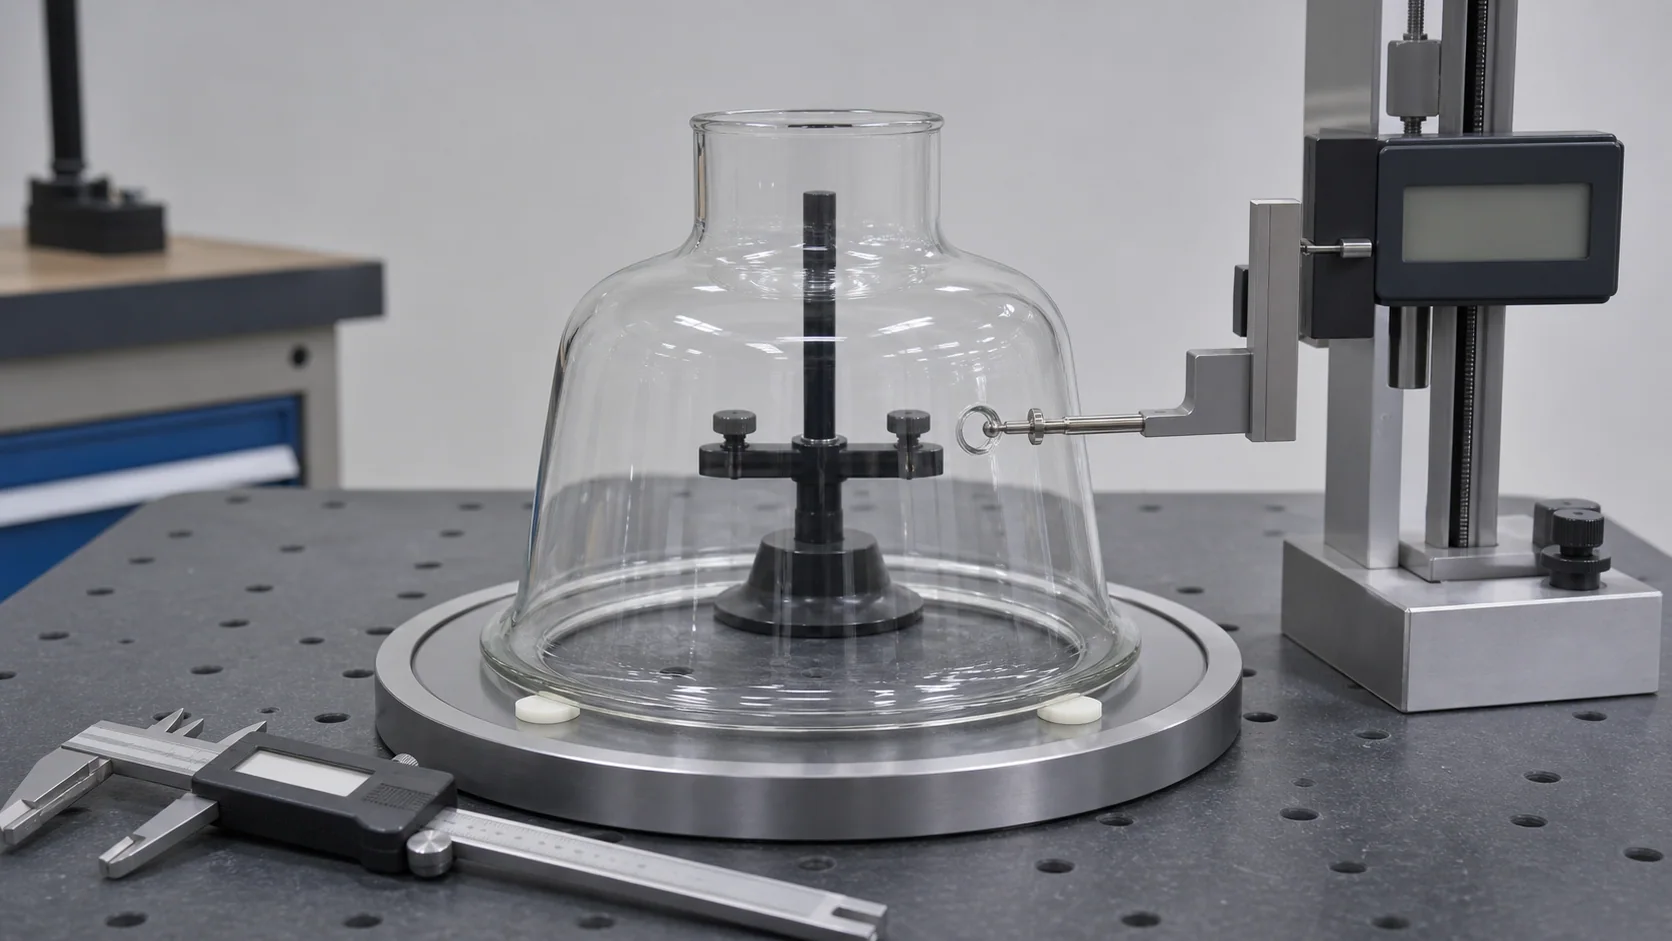
曲線部には再現可能な測定方法が必要です。ガラス表面に沿って描いた寸法は、直線弦、投影高、中心線周りの角度測定と異なる場合があります。どれが基準かを明記してください。.
| 位置決定方法 | 有用な場面 | 図面からの除去リスク |
|---|---|---|
| 座位基準点からの高さ | 影のある部分には安定した取り付け面がある | 不規則な装飾リムから測定する代替方法 |
| 中心線周りの角度 | 回転部周りで複数の穴が繰り返される | 定義された原点角度の方向がない |
| 弦長または射影距離 | 検査は固定治具または光学的観察を使用 | 曲面距離と直線距離を混同する |
| 治具データムからの座標 | 部品には制御された姿勢特性がある | データムは実際の陰影で再現できない |
| 機能ゲージ | ハードウェアの整列は単独の座標よりも重要である | ゲージは最悪ケースのハードウェアを表していない |
日本の ガラスランプシェード技術図面チェックリスト 広い図面パッケージを説明する。穴や切り抜きについては、特徴を未確認の円のままにするのではなく、専用の断面図と検査方法を追加する。.
エッジ距離と局所壁を設計上の問題として扱う
開口部の周囲に残る材料は、処理、取り扱い、組み立てに影響します。最も近い縁、別の穴、型取りの継ぎ目、鋭いプロファイルの変化、または薄い局所壁は、実現可能性を変える可能性があります。.
建築フラットガラスの最小エッジ距離比を1つだけ import し、それを universal lamp shade ルールとして提示しないこと。平板パネルと曲げ・成形されたシェードでは、幾何形状、壁のバリエーション、残留応力、支持、荷重が異なります。代わりに、サプライヤーへ次を伝えてください:
- 検討中の実際のガラスファミリーと成形ルート;
- 名目値と期待される局所壁状態;
- 完全な穴または切り抜きの幾何形状;
- 近傍のすべての縁や特徴への距離;
- 組み立て荷重と接触部品;
- 領域が見える/扱われるかどうか;
- 必要なサンプルと生産試験。.
リスクのある領域と提案された幾何変更を Controlled drawing にマーキングするようサプライヤーに依頼してください。 大きな半径、移動した穴、より広いガスケット、異なるファスナー、成形されたボスは、プロセスの見直しなしに元の幾何を要求するより interface をより確実に解決することがあります。.
完成した穴のエッジを受入計画に入れる
穴のエッジはガスケットで覆われる場合、外観に露出する場合、組み立て時に触れられる場合、または金具によって荷重がかかる場合があります。最終工程後に検査される内容を定義してください。.
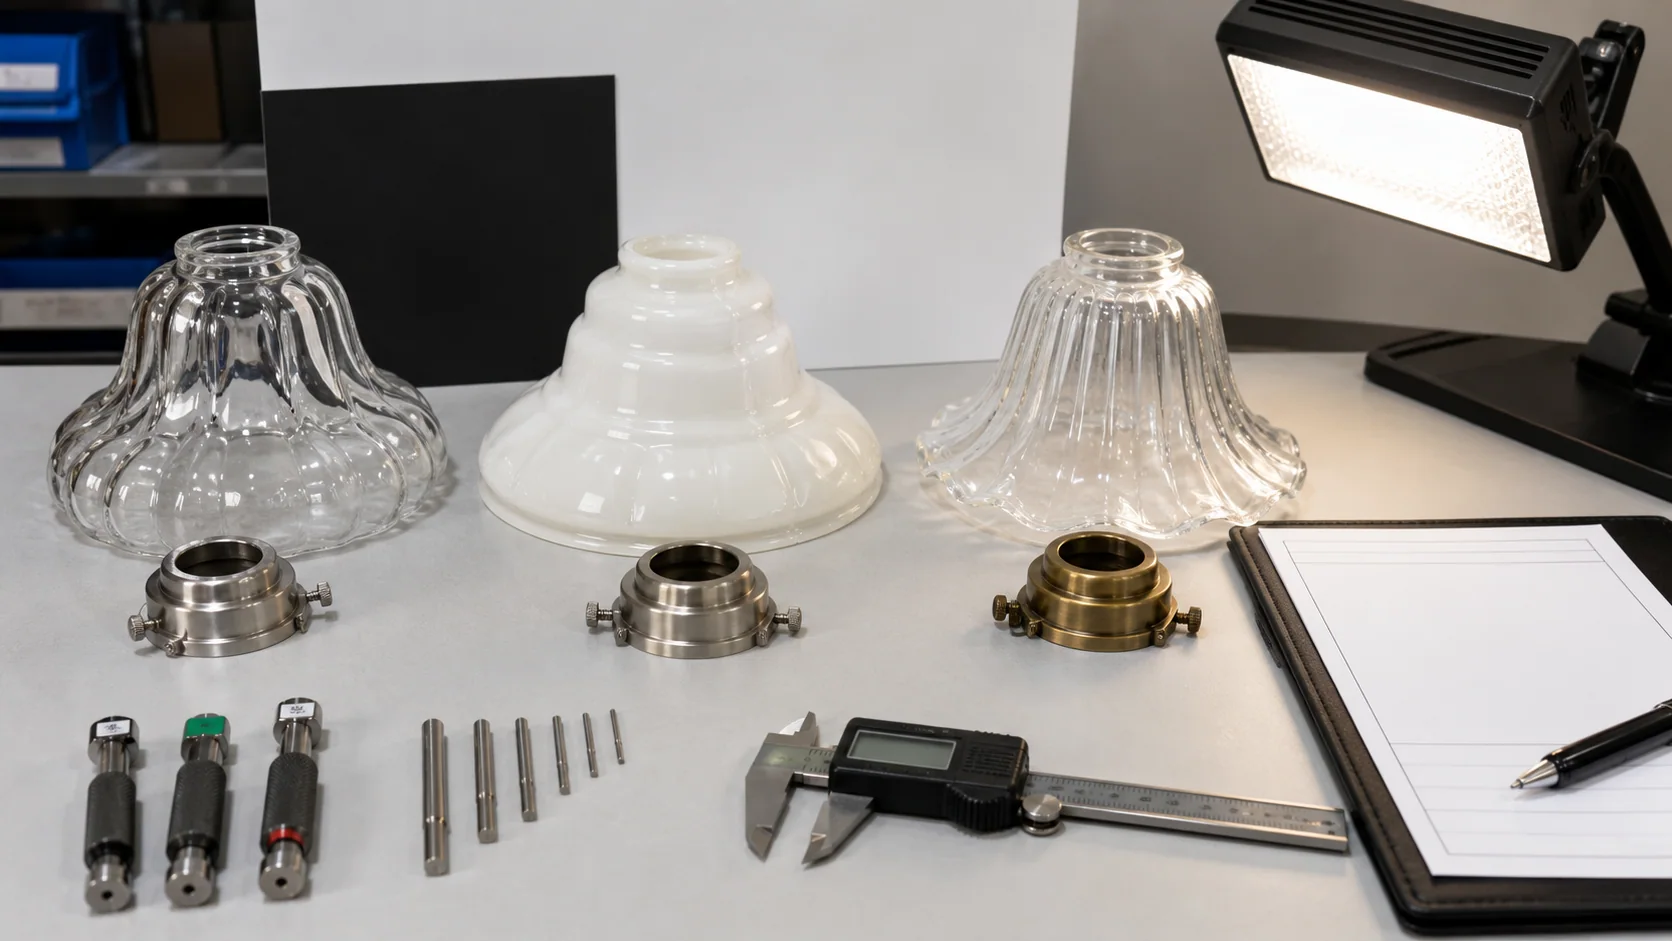
| 確認 | 可能な検査アプローチ | 承認のための質問 |
|---|---|---|
| 穴径または幅 | ノギス、プラグゲージ、ピンゲージ、または被測定部品 | どの平面または断面が結果を支配しますか? |
| 位置 | データム治具、高さゲージ、光学検査、または機能ゲージ | どのデータムと方向が再現可能ですか? |
| 軸 | ピンゲージ、治具ピン、または断面比較 | ハードウェアは自由に通過する必要がありますか、それとも目標角度に合わせますか? |
| エッジ条件 | 傾斜照明、拡大表示、承認済み限界サンプル | どのチップ、シェル、研削痕、または粗い領域が許容されますか? |
| 局所的なプロファイル | テンプレート、断面ゲージ、または制御スキャン | 穴あけまたは研削で周囲の壁が変化しましたか? |
| 組立 | 完成部品ハードウェアと通常の取り付け方法 | シェード座面が強制的な整列なしに固定され、保持されますか? |
日本の ガラス製ランプシェードのエッジ仕上げガイド リムの専門用語をより詳しく説明します。アクセス、視認性、ジオメトリがオープンリムと異なるため、穴の縁には独自の工程説明と受け入れサンプルが必要になる場合があります。.
リミットサンプルを注意深く使用してください
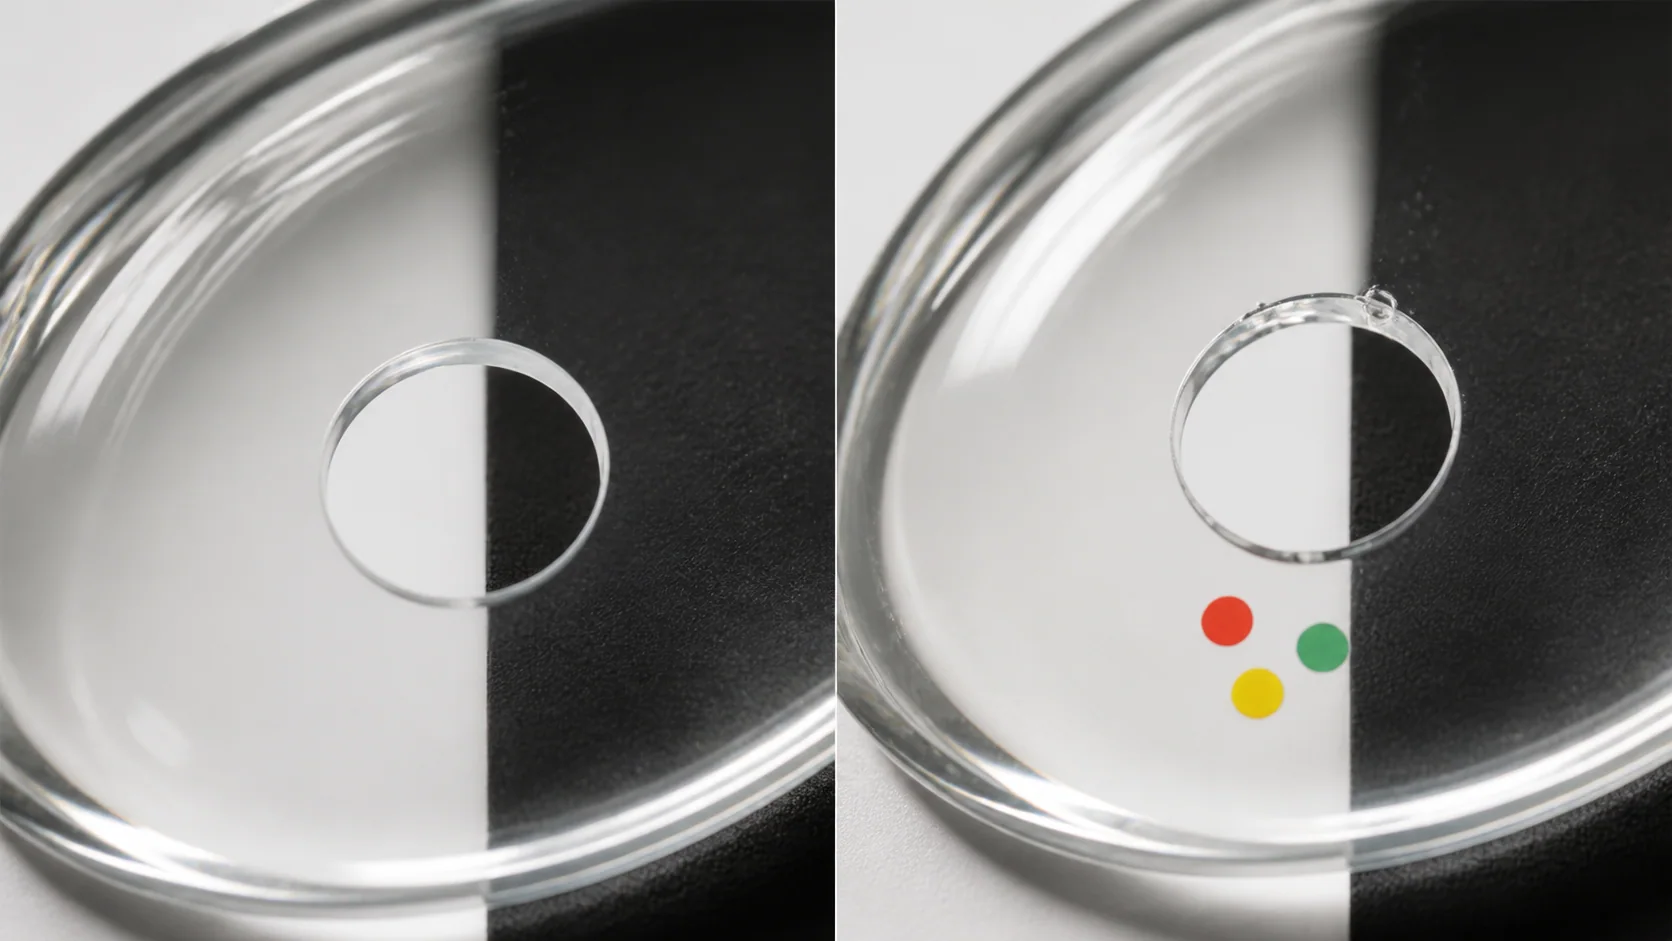
物理的サンプルは見た目のエッジの外観を定義するのに役立ちますが、サンプルが何を制御するかを特定してください。1つのサンプルが直径、位置、材質、色、全体のプロファイルを承認せずに穴縁の外観を承認することがあります。図面には測定可能な寸法を残してください。.
同意された照明の下で開口部の両面を写真に撮影します。欠けや研削痕がレビューされている場合は、スケールを含め、審美検査に使用した視距離を識別してください。承認済みの記録を図面改訂とともに保管してください。.
点荷重のかかるハードウェア積み重ねを確認してください
ガラスは、傾いたワッシャ、規格外のガスケット、鋭いねじ先端、バリ、または不均一な取り付け面を補償するようには期待されるべきではありません。開口部周囲のすべての接触を確認してください。.
以下を確認してください:
- ガスケットが所定の支持面全体を覆っているか。.
- ワッシャまたはキャップが実際の曲面に平らに座っているか。.
- ねじ筋、バリ、または金属の角がガラスに触れる可能性があるか。.
- ハードウェアが所定の停止点に達した後も締付けを続けられるか。.
- 熱的な変位がクランプ状態を変える可能性があるか。.
- ケーブル引張りや治具の動きが穴の縁に荷重を伝えるか。.
- サービスアクセスは過締付けや工具の接触を促進する可能性があるか。.
取り付けに特定のグロメット硬度、ワッシャー形状、または締付け方法が必要な場合、それを構成部品表の管理下に含めてください。柔らかい仮のガスケットで合格したサンプルは、薄くなるまたは硬くなる置換品での生産を有効とはしません。.
drilling、仕上げ、および熱処理の順序を確認する
開口部が形成、アニーリング、装飾仕上げ、強化、コーティング、最終検査のどの時点で作成されるかを尋ねてください。その順序はアクセス性、エッジ品質、寸法、後工程の実施可否に影響を及ぼす可能性があります。.
Pilkington は、強化平板ガラスは強化後に切断、ノコリ、穴あけ、エッジ加工をすべきでないと述べています。そのプロセス材料は自動車ガラス生産において成形と強化の前に穴あけを配置することも示します。これらは順序が重要である理論的根拠の例ですが、すべてのランプシェードの生産ルートを定義するものではありません。.
実際のプロジェクトについて尋ねてください:
- 部品は焼戻し、熱処理強化、熱間強化、化学強化、または加工前処理を施しているか、 drilling stage では未処理か?
- 開口部は焼鈍前に形成されるのか、それとも焼鈍後に加工されるのか?
- 研削、研磨、コーティング、または清浄によって仕上がりサイズが変化するか?
- 部品は歪みや可視表面のマークを生じさせずに支持できるか?
- どちらの面が工具のエントリ面で、どちらがエキット面か?
- 再現性を示すために必要なサンプル数量はどれくらいか?
"着色"の shade や開口部が実際にどのように処理されているかを知らずに材料ラベルを承認してはいけない。 ガイド ガラス製ランプシェード材料のガイド 材料選択をカバーするが、提案部品の正確なプロセスはメーカーがまだ確認する必要がある。.
生産意図の部品でサンプルを検査する
最初のサンプル審査は実際の組立を再現すべきで、空のシェードのノギス計測だけではいけない。.
次の順序を使用する:
- 部品番号、材料、プロセス経路、図面改訂を確認する。.
- シェードを取付け方向の定義データ面に座らせる。.
- 指定された平面または指定されたゲージで完成開口を測定します。.
- 図面データムから位置と軸を確認します。.
- 開口面の両面と合意された光の下で局所壁を検査します。.
- 生産時点のガスケット、ワッシャー、ホルダ、ねじ、ケーブル、保持部品を組み立てます。.
- 無理な修正をせず、クリアランス、座屈、配列、保持を確認します。.
- 承認済みの逸脱を新しい改訂版または管理された承認フォームに記録します。.
保管と取り扱いがそれを保持する場合にのみ承認済みのマスターを保持します。壊れやすいガラスサンプルは別の改訂と混同されたり損傷したりする可能性があります。写真、寸法、治具記録、署名入りの図面が再現を容易にします。.
一般的な仕様ミス
穴径のみを与えること
位置、軸、測定平面、エッジ仕上げ、ハードウェア文脈のない直径は重要な決定を開いたままにします。セクションと完全な取り付けスタックを追加してください。.
不規則なリムからの穴の位置決め
装飾的または手仕上げのリムは安定したデータムとは限りません。取り付け接触、中心線、そして生産検査が再現できる方向参照を使用します。.
ガラスの鋭い内部角の描画
正方形の CAD 角は実現可能なガラス切り欠きとは言い表せません。機能クリアランスを定義し、サプライヤーに提案された仕上げ半径を返してもらいます。.
nominal lamp-holder サイズをガラスのサイズとして扱う
ソケット designation はすべての保持リング、ガスケット、ワッシャ、ねじ、キャップの寸法を含んでいません。ハードウェアの図面または実物部品を送付してください。.
組立前の外観承認
きれいに見える開口部でも生産用のハードウェアに対して傾斜したり、位置がずれたり、きつすぎる場合があります。 cosmetic 結果を受領する前に機能検査を実施してください。.
ガラスサンプル後のハードウェア変更
新しいワッシャ、ねじ、ガスケット、またはキャップはクリアランスと接触応力を変えることがあります。荷重を支えるインターフェースが変更される場合は再度組立を確認してください。.
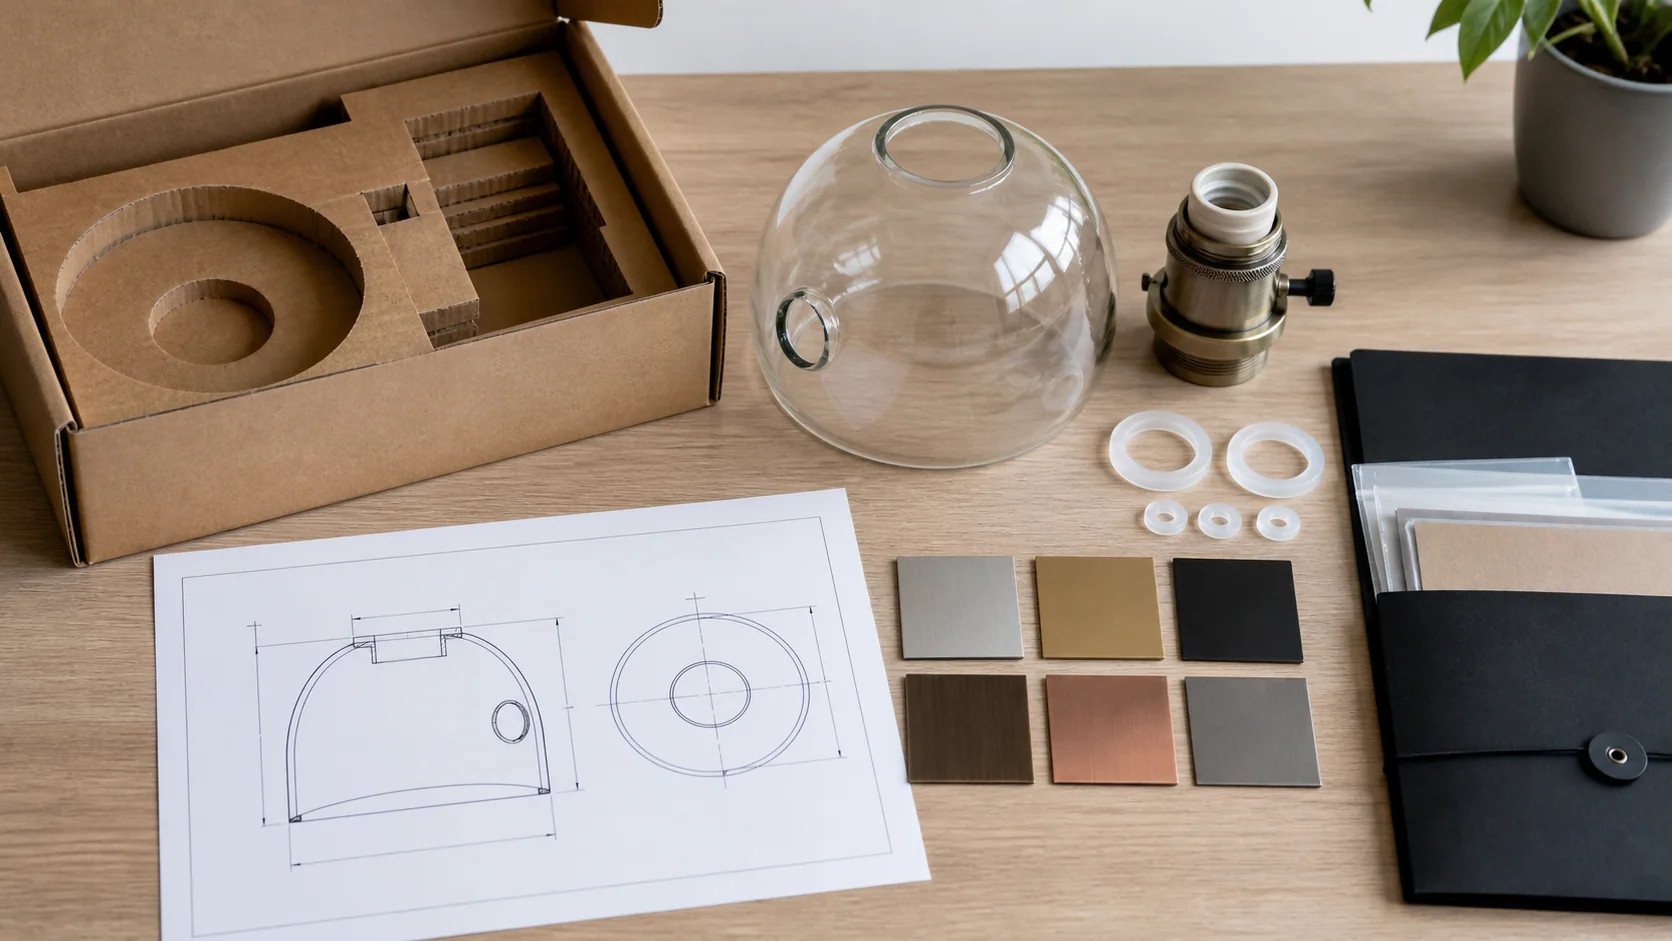
見積もり用の穴と開口の引き渡しを構築
1つの管理されたパッケージを以下とともに送付してください:
- すべての開口タイプの影描きと断面図;;
- 部品番号、改訂、単位、および意図数量;;
- ガラスファミリー、仕上げ、色、および成形ルート(すでに決定されている場合);
- 仕上げ済みの穴、スロット、または刻みの寸法;;
- データム、位置、角間隔、および穴軸の定義;;
- 局所壁面および最も近いエッジ情報;;
- 実際の治具ハードウェアまたは管理下ハードウェアの図面;;
- ガスケット、ワッシャ、ブーツ、ねじ、ケーブル、および保持の詳細;;
- 組立の方向性と取り付け順序;;
- サンプル検査および生産受入方法;;
- 突出部や局所的に弱い領域の梱包保護;;
- メーカーの実現性回答を要する未解決の質問。.
使用する カスタムランプシェードRFQビルダー プロジェクトの詳細を整理するため。図面とハードウェア参照を添付し、供給業者に提案される開口プロセス、実現可能な幾何形状、検査方法、ツーリング要件、サンプル計画、そして生産リリース前のリードタイムを返すよう依頼する。.
よくある質問
どのガラスランプシェードにも穴を開けることはできますか?
いいえ。実現可能性は、ガラスの組成、処理状態、壁の形状、残留応力、アクセス、支持方法、穴の位置、要求される品質によって異なります。取り付け済みのシェードや不明なガラスには穴を開けないでください。部品と金具の要件をメーカーに送り、工程の確認を依頼してください。.
ランプシェードの開口部は成形すべきですか、それとも穴を開けるべきですか?
成形またはモールド加工された開口部は、繰り返し生産や一体型のネックやリップ形状に適しています。ドリル加工は、対応する成形部品の特定の丸穴に適しています。工具、数量、公差、壁の状態、仕上げ、工程順序が実用的な選択を決定します。慣習的に指定するのではなく、提案された方法で見積もりを依頼してください。.
曲面ガラスシェードの穴はどのように測定すべきですか?
仕上がり直径または幅を所定の平面で定義し、繰り返し取り付け可能な基準から中心を位置決めします。曲面壁を貫く穴軸を示す断面図を追加してください。ノギスで実際のインターフェースを正確に表せない場合は、プラグ、ピン、または機能的なハードウェアゲージで曖昧さを排除できます。.
ランプホルダー穴の周囲にどれくらいのクリアランスを残すべきですか?
すべてのホルダーやシェードに共通するクリアランスはありません。ソケット全体、ステム、ケーブル、ガスケット、ワッシャー、キャップ、ネジ、組立動作、熱条件、ガラスのばらつきなどによって異なります。生産用ハードウェアを送付し、仕上げゲージや公差についてサプライヤーと合意してください。.
強化ガラスは、強化後に穴を開けることができますか?
一般的な強化平板ガラスのガイダンスでは、硬化前に切断・穴あけ・縁部処理を完了すべきとされる。後工程は部品を破壊し得るためである。シェードには異なるガラス系統と成形ルートが用いられるため、正確な処理と順序は製造元に確認すること。製品ラベルだけを根拠にシェードの改造を試みないこと。.
ガラスシェードの穴サンプルを承認する前に何を確認すべきですか?
図面の改订、完成寸法、位置、軸、エッジ条件、局所壁、組立を製造意図のハードウェアで確認する。シェードが強制的な整列なしに座って保持されることを確認する。どのサンプルが外観承認を制御する特徴であり、どの寸法が図面によって管理されているかを記録する。.
サンプルが作られる前に穴の詳細を送る
信頼性のある開示仕様は、幾何学をプロセス、ハードウェア、検査、改訂管理へ結びつけます。供給者に直径以上の情報を提供してください:取り付け基準点、湾曲壁軸、仕上げエッジ、近隣の特徴、完全なハードウェア構成、承認方法を示してください。.
カスタムプロジェクトの場合、, あなたの穴の詳細を審査のため送ってください 影付き図と合わせて、治具部品、数量、仕上げ、未解決の実現性に関する質問を含めてください。.