La guida completa alla produzione di paralumi in vetro
Un'analisi tecnica approfondita sulla produzione di vetro soffiato a mano rispetto a quello stampato, capacità personalizzate ed eccellenza qualitativa
Introduzione: La complessità nascosta dietro ogni luce perfetta
Quando tieni un l'ingegneria dei paralumi in vetro personalizzati tra le mani, non stai solo tenendo un accessorio di illuminazione, ma l'apice di secoli di tradizione nella lavorazione del vetro unita all'ingegneria moderna di precisione. Come produttore di paralumi in vetro operando all'intersezione tra artigianato e produzione su scala industriale, abbiamo trascorso oltre due decenni a perfezionare l'equilibrio tra bellezza estetica e prestazioni tecniche.
Questo articolo svela cosa accade realmente all'interno di un professionista fabbrica di paralumi. Che tu sia un lighting designer alla ricerca di paralumi personalizzati in vetro borosilicato a doppia parete, un produttore di apparecchi di illuminazione che valuta i fornitori o un professionista degli acquisti che valuta gli standard di qualità, scoprirai le differenze cruciali che separano i paralumi in vetro eccezionali dai prodotti commerciali.
Esamineremo ogni fase del le scelte del processo di produzione dei paralumi in vetro, forniremo confronti tecnici definitivi tra paralumi in vetro soffiato a mano e stampato, e condivideremo casi di clienti reali che dimostrano come la metodologia di produzione influisca direttamente sul successo del tuo progetto.
Capitolo 1: Le fondamenta — Scienza dei materiali nella produzione di paralumi in vetro
Perché il vetro borosilicato domina l'illuminazione professionale
Prima che qualsiasi vetro tocchi una canna da soffio o uno stampo, la selezione dei materiali determina il 70% delle prestazioni del prodotto finale. Professionale ai produttori di paralumi in vetro specificano i materiali in base a requisiti termici, ottici e meccanici, non solo in base al costo.
Vetro borosilicato 3.3 è diventato lo standard di riferimento per le applicazioni di illuminazione di alta gamma. La sua composizione — circa l'81% di diossido di silicio, il 13% di ossido borico, il 4% di ossido di sodio/potassio e il 2% di ossido di alluminio — crea una struttura di rete tridimensionale fondamentalmente diversa dal convenzionale vetro sodo-calcico.
Caso Studio: Guasto Termico di una Catena Alberghiera
Nel 2019, un gruppo alberghiero boutique del Sud-Est asiatico si è rivolto a noi dopo aver riscontrato un guasto catastrofico dei paralumi in vetro soda-lime nelle loro proprietà sulla spiaggia. Il loro progetto originario produttore di paralumi in vetro aveva specificato vetro standard per ridurre i costi. Entro sei mesi, il 23% dei paralumi ha sviluppato crepe termiche a causa del ciclo dell'aria condizionata (18°C interni rispetto a 35°C esterni più il calore di alogene da 60W).
Il nostro team di ingegneri ha condotto una simulazione termica e ha raccomandato paralumi personalizzati in vetro borosilicato a doppia parete. La struttura a doppia parete ha creato un cuscinetto termico che ha ridotto la temperatura della superficie esterna da 89°C a 41°C, mentre il basso coefficiente di espansione del borosilicato ha eliminato i guasti da shock termico. Cinque anni dopo, zero sostituzioni richieste rispetto a oltre 340 con la specifica originale.
Capitolo 2: Produzione di Paralumi in Vetro Soffiato a Mano—Il Metodo dell'Artigiano
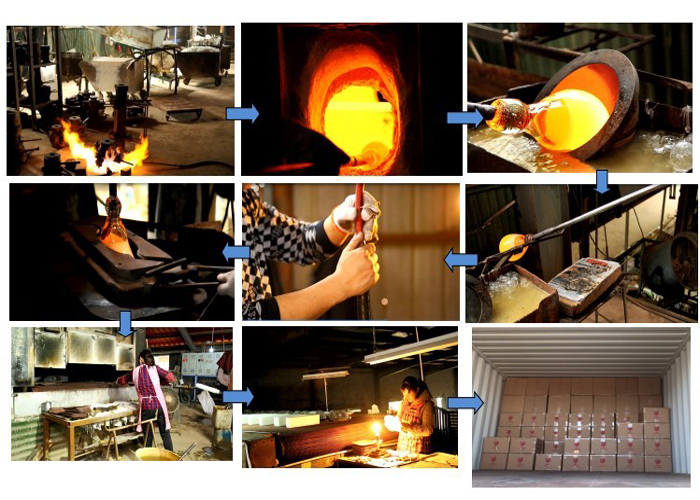
Il Processo di Precisione in Sette Fasi
La produzione di paralumi in vetro soffiato a mano rappresenta l'apice dell'artigianato del vetro, richiedendo 8-15 anni di pratica per essere padroneggiata. A differenza delle nozioni romantiche di arte spontanea, la produzione professionale segue rigorosi protocolli scientifici.
Fase 1: Preparazione e Caricamento della Miscela (00:30-01:00 per lotto)
La nostra fabbrica riceve tubi in vetro borosilicato da fornitori certificati (principalmente SCHOTT Germania e selezionati produttori cinesi conformi alla norma ASTM E438). Ogni lotto viene sottoposto a controllo in arrivo per:
- Tolleranza dimensionale: Diametro esterno ±0,2 mm, spessore parete ±0,1 mm
- Birifrangenza da tensione: <20 nm/cm (test con polariscopio)
- Numero di bolle (seed count): <0,5 bolle/kg (esame microscopico)
- Composizione chimica: Verifica XRF rispetto al certificato di analisi
Il tubo viene tagliato a lunghezze calcolate utilizzando tagliatrici a mola diamantata con posizionamento CNC, garantendo una resa ottimale del materiale e una consistenza della massa termica per il processo di soffiatura.
Fase 2: Riscaldamento e Raccolta (02:00-04:00 al pezzo)
Le produttore di paralumi in vetro‘L'artigiano posiziona la sezione del tubo in un forno a gas-ossigeno funzionante a 1.150-1.200°C. I parametri critici includono:
- Uniformità della temperatura: ±5°C attraverso la zona di riscaldamento (monitorata da termocoppia)
- Tempo di permanenza: Calcolato con precisione in base alla massa del vetro e allo spessore delle pareti
- Velocità di rotazione: 15-30 giri/min per una distribuzione uniforme del calore
Il vetro passa da solido rigido a liquido viscoso (viscosità ~10⁴ dPa·s), consentendo la manipolazione. Questo “intervallo di lavorazione” è stretto — circa 150°C — e richiede tempistiche da esperti.
Fase 3: Soffiatura e Formatura (03:00-08:00 al pezzo)
È qui che produzione di paralumi in vetro soffiato a mano e pressato la differenziazione diventa drammatica. L'artigiano fissa il vetro riscaldato a una canna da soffio e introduce aria compressa (0,2-0,4 MPa) manipolando contemporaneamente la forma tramite utensili tradizionali:
- Blocco: Utensile in legno di ciliegio bagnato per la sagomatura iniziale
- Burella: Utensile a lama per la definizione del collo e la preparazione del filetto
- Pala: Utensile piatto in carbonio per l'appiattimento del fondo
- Tagliolo: Forbici per rifilare il vetro in eccesso
Precisione tecnica nella soffiatura a mano:
Per un l'ingegneria dei paralumi in vetro personalizzati con dimensioni di 180mm di diametro × 150mm di altezza, l'artigiano deve raggiungere:
- Variazione dello spessore della parete: <±0,5mm (misurato con calibro a ultrasuoni)
- Deviazione di simmetria: <1,5mm dall'asse centrale (controllo con allineamento laser)
- Tasso di difetti superficiali: <2% (ispezione visiva sotto 500 lux)
Queste tolleranze sono notevoli data la natura manuale del processo, dimostrando il motivo per cui i ai produttori di paralumi in vetro esperti mantengono un posizionamento di fascia alta.
Fase 4: Formazione della filettatura (01:30-03:00 per pezzo)
Le filettatura per vite G9 in vetro richiede una tecnica specializzata. Mentre il corpo del paralume rimane attaccato alla cerbottana, la regione del collo viene riscaldata e modellata utilizzando strumenti di grafite di precisione lavorati secondo le specifiche ISO 965-1 Classe 6H.
I nostri maestri artigiani raggiungono tolleranze di filettatura di:
- Diametro maggiore: +0/-0,12mm
- Diametro del passo: +0/-0,09mm
- Diametro minore: +0,18/-0 mm
Questa precisione garantisce un'integrazione perfetta con i portalampada in metallo, fondamentale per i produttori di apparecchi di illuminazione che richiedono un assemblaggio affidabile.
Fase 5: Ricottura (Determinante qualitativo critico)
Immediatamente dopo la formatura, ciascuno paralume in vetro soffiato a mano entra nel forno di ricottura, un forno a temperatura controllata con precisione in cui l'eliminazione delle tensioni avviene in 48-72 ore.
La scienza della ricottura:
Il vetro formato al di sopra del suo punto di tensione (510°C per il borosilicato) contiene tensioni congelate derivanti dal raffreddamento rapido. Senza un'adeguata ricottura, queste tensioni causano crepe spontanee durante l'uso, particolarmente pericolose nelle applicazioni di illuminazione soggette a cicli termici.
La nostra curva di ricottura segue questo protocollo:
- Mantenimento al punto di ricottura (560°C): 30 minuti per il rilassamento delle tensioni
- Raffreddamento controllato: 2-5°C/ora attraverso l'intervallo di tensione (560-490°C)
- Raffreddamento più rapido: 20°C/ora fino a temperatura ambiente
Questo investimento di 72 ore, rispetto alle 4-6 ore della produzione commerciale, spiega perché i professionisti l'ingegneria dei paralumi in vetro personalizzati i fornitori raggiungono tassi di guasto sul campo inferiori allo 0,1%.
Fase 6: Lavorazione a freddo e rifinitura (01:00-02:00 al pezzo)
Dopo la ricottura, i paralumi vengono sottoposti a una rifinitura di precisione:
- Lucidatura a fuoco: Levigatura a fiamma dei bordi tagliati (rimuove le micro-crepe)
- Rettifica: Perfezionamento della filettatura tramite mole diamantate
- Lavaggio: Pulizia ultrasonica in acqua deionizzata (rimuove il particolato)
- Rivestimento: Metallizzazione sottovuoto opzionale o incisione acida
Fase 7: Verifica della qualità (00:30-01:00 al pezzo)
Ciascuno paralume in vetro soffiato a mano è sottoposto a ispezione al 100%:
- Dimensionale: Campionamento con CMM (Macchina di Misura a Coordinate)
- Ottico: Verifica della trasmettenza tramite spettrofotometro
- Meccanico: Test di coppia (≥1,5N·m per filettature G9)
- Termico: Test a campione di shock termico da -20°C a +150°C
Capitolo 3: Produzione di paralumi in vetro pressato—Efficienza industriale
Quando la meccanizzazione ha senso
Produzione di paralumi in vetro pressato risponde a diverse esigenze di mercato. Comprenderne le capacità e i limiti aiuta i professionisti dell'illuminazione a prendere decisioni di approvvigionamento informate.
Il processo di pressatura
- Fusione del vetro: Materiali in batch fusi in un forno a tino continuo (1.400-1,500°C)
- Formazione della goccia: Porzioni di vetro precise tagliate negli stampi
- Stampaggio: Il punzone meccanico forma la sagoma sotto una pressione di 5-20 MPa
- Ricottura: Lavorazione in forno a tunnel (lehr) a nastro trasportatore (più veloce rispetto al vetro soffiato a mano grazie allo spessore uniforme)
- Automazione: Manipolazione robotizzata per la produzione ad alto volume
Vantaggi del vetro pressato:
- Costo unitario: Dal 40 al 60% inferiore rispetto al vetro soffiato a mano per grandi volumi (>5.000 pezzi)
- Costanza dimensionale: ±0,3 mm tipici (migliore rispetto al vetro soffiato a mano per forme semplici)
- Velocità di produzione: 10-30 pezzi al minuto rispetto a 4-8 all'ora per il vetro soffiato a mano
- Caratteristiche interne complesse: Dettagli integrati nello stampo difficili da realizzare a mano
Limitazioni del vetro pressato:
- Vincoli di forma: Limitato a geometrie di sformatura (senza sottosquadri, sformi negativi)
- Spessore minimo della parete: Tipicamente 2,5-3 mm (rispetto a 1,5 mm ottenibili con la soffiatura a mano)
- Qualità ottica: Segni dello stampo e linee di raffreddamento visibili; chiarezza inferiore
- Prestazioni termiche: Composizione sodico-calcica comune (guidata dai costi); la pressatura del borosilicato è rara a causa del costo del materiale e della minore durata dello stampo
- Personalizzazione: Costo del nuovo stampo 5.000-15.000 $ rispetto a 500-2.000 $ per lo sviluppo di modelli soffiati a mano
Capitolo 4: Confronto definitivo: paralume in vetro soffiato a mano vs pressato
Matrice decisionale tecnica per i professionisti dell'illuminazione
Caso cliente: La decisione di West Elm
Quando il team di illuminazione di West Elm ha sviluppato la loro “Artisan Collection” nel 2021, si sono trovati di fronte alla produzione di paralumi in vetro soffiato a mano e pressato decisione per una linea a sospensione con prezzi di vendita al dettaglio target di 180-240 $.
Approccio iniziale: Vetro pressato in Cina a un costo di sbarco di 4,50 $ per unità.
Valutazione del prototipo:
- La distorsione ottica ha creato “hot spot” incoerenti con l'estetica della luce soffusa del marchio
- Linea di divisione dello stampo visibile anche dopo la lucidatura a fuoco
- Rischio di inventario bloccato di minimo 3.000 pezzi per SKU
La nostra soluzione proposta: Vetro borosilicato soffiato a mano con efficienze di produzione.
Implementazione:
- Sviluppato un team artigianale di 6 elementi dedicato ai modelli West Elm
- Standardizzate 4 forme di base con 12 variazioni di superficie (colore/finitura)
- Raggiunto $11,20/unità a un MOQ di 2.000 pezzi tramite l'ottimizzazione dei processi
- Campionatura in 14 giorni rispetto ai 45 giorni dell'alternativa pressata
Risultato: La collezione ha raggiunto un margine lordo del 34% (rispetto alla proiezione del 28% per il pressato) grazie al posizionamento di fascia alta e ai minori ribassi di prezzo. Le recensioni dei clienti hanno citato specificamente la “bellissima qualità del vetro” e il “carattere artigianale”, elementi di differenziazione impossibili con le alternative pressate.
Capitolo 5: Capacità per paralumi in vetro personalizzati: oltre la produzione standard
L'ingegneria dei componenti di illuminazione su misura
Vero l'ingegneria dei paralumi in vetro personalizzati la produzione richiede capacità che vanno ben oltre le selezioni da catalogo. Il team di ingegneri della nostra fabbrica è specializzato nel tradurre le visioni dei designer di illuminazione in prodotti producibili e certificati.
Dimensioni di personalizzazione
1. Complessità geometrica
Caso studio: La sospensione “Meteor”
Un designer di illuminazione con sede in Italia ha ideato un paralume a doppia parete in vetro borosilicato personalizzato che ricorda una meteora catturata: consistenza superficiale irregolare, forma asimmetrica, gradazione ambrata interna e attacco ceramico G9 integrato.
Sfide ingegneristiche:
- Trattamento superficiale: Sviluppato stampo personalizzato con irregolarità lavorate a CNC per il trasferimento parziale del motivo durante la soffiatura
- Colore sfumato: Tecnica del vetro stratificato con affumicatura interna in oro
- Integrazione del portalampada: Compensazione dell'espansione termica tra borosilicato e ceramica (ceramica di Al₂O₃ selezionata per compatibilità 7,2×10⁻⁶/K)
- Integrità strutturale: L'analisi FEA ha confermato uno spessore minimo della parete di 3 mm in corrispondenza delle concentrazioni di tensione
Cronologia di sviluppo:
- Settimana 1: Prototipo in scala reale stampato in 3D per la validazione della forma
- Settimana 2-3: Prove di soffiatura del vetro (12 iterazioni)
- Settimana 4: Test di sicurezza elettrica (preliminare UL 1598)
- Settimana 5: Approvazione del campione di produzione
Produzione: 180 unità suddivise in 6 forme uniche (30 ciascuna), consegnate in 8 settimane. Prezzo al dettaglio 680 $, con un margine lordo del 62% per il marchio.
Opzioni di ingegneria superficiale
Capitolo 6: Sistemi di qualità nella produzione professionale di paralumi
Dal banco artigianale alla certificazione globale
Un professionista produttore di paralumi in vetro deve colmare il divario tra tradizione artigianale e standard di qualità industriali. Il nostro sistema di gestione integrato dimostra questo equilibrio.
Architettura della qualità a tre livelli
Livello 1: Autoispezione artigianale
- Controllo dimensionale in tempo reale tramite calibri passa/non passa
- Identificazione visiva dei difetti (bolle d'aria, inclusioni, pelo)
- Autorità di rilavorazione immediata o di scarto
Livello 2: Controllo Qualità del Processo
- Misurazione in linea dello spessore della parete laser (100%iTP3T)
- Verifica della curva di ricottura (registrazione dati da termocoppia)
- Ispezione con calibro per filettatura (calibro a tampone G9, PASSAMONTA / NON PASSAMONTA)
Livello 3: Assicurazione Qualità Finale
- Campionamento dimensionale CMM (AQL 1.0)
- Verifica della trasmittanza ottica (spettrofotometro)
- Test a spot di shock termico (10%iTP3T lotto)
- Validazione della coppia di serraggio (campionamento statistico)
Caso Studio: Conformità Marriott International
Quando designati come l'ingegneria dei paralumi in vetro personalizzati fornitore per le ristrutturazioni di fascia alta di Marriott (2022-2024), siamo stati sottoposti a un audit approfondito della catena di fornitura:
Risultati dell'Audit:
- Qualità: Zero non conformità
- Sociale: Minime carenze di documentazione (corrette entro 48 ore)
- Ambientale: Esemplare programma di riciclaggio del vetro (tasso di recupero del 95%iTP3T)
Requisiti continui:
- Ispezioni trimestrali di terze parti
- COA di lotto con piena tracciabilità
- Conservazione dei record per 10 anni a fini di responsabilità
Risultato: Approvato per il deployment globale in oltre 340 strutture, con un valore di contratto annuale di 2,3 milioni di dollari.
Capitolo 7: Il futuro della produzione di paralumi in vetro
Innovazione nella tradizione
Come azienda orientata al futuro produttore di paralumi in vetro, stiamo investendo in tecnologie che valorizzano, anziché sostituire, l'artigianato.
Integrazione digitale:
- Scansione 3D: Ogni campione principale digitalizzato per la coerenza della produzione globale
- Visualizzazione in realtà aumentata: I clienti visualizzano in anteprima i design personalizzati nei loro ambienti prima della produzione
- Ricottura IoT: Monitoraggio in tempo reale del forno con manutenzione predittiva
Avanzamenti nei materiali:
- Composito di borosilicato nano: Maggiore resistenza agli urti per applicazioni critiche nel trasporto
- Filtraggio selettivo della luce: Taglio UV/IR integrato senza degrado del rivestimento
Leadership nella sostenibilità:
- Prove di fusione elettrica: Riduzione della dipendenza dal gas naturale (obiettivo di riduzione del carbonio del 60% entro il 2030)
- Acqua a ciclo chiuso: Trattamento a scarico zero di liquidi
- Refrattari a base biologica: Eliminazione dei materiali contenenti cromo
Conclusione: Scegliere il partner per la produzione di paralumi in vetro
La differenza tra il vetro comune e i componenti per illuminazione di eccezionale qualità risiede nei dettagli esplorati in questo articolo: dalla precisione della curva di ricottura all'investimento nella formazione degli artigiani, dalla disciplina nella specifica dei materiali alla capacità di ingegnerizzazione della personalizzazione.
Quando si valuta un produttore di paralumi in vetro, richiedi prove di:
- Profondità tecnica: Sanno spiegare il borosilicato rispetto al sodico-calcico a livello molecolare?
- Infrastruttura di qualità: Controllo qualità a tre livelli con controllo statistico di processo?
- Agilità di personalizzazione: Prototipazione rapida senza costi NRE proibitivi?
- Validità delle certificazioni: Audit attuali, non certificati scaduti?
- Competenza applicativa: Comprensione dell'integrazione termica, ottica e meccanica?
All'interno della nostra fabbrica, queste non sono affermazioni di marketing: sono la realtà operativa quotidiana. Che tu abbia bisogno di paralumi in vetro soffiato a mano per progetti di ospitalità di nicchia o progettati paralumi personalizzati in vetro borosilicato a doppia parete per le applicazioni di illuminazione tecnica, la metodologia di produzione deve soddisfare l'intento progettuale e i requisiti di performance.
Invitiamo i professionisti dell'illuminazione a sperimentare la differenza in prima persona. Pianificate un tour virtuale della fabbrica, richiedete campioni tecnici o avviate una consulenza di design. La luce perfetta merita esclusivamente un'eccellenza manifatturiera.
Appendice Tecnica: Riferimento Rapido delle Specifiche
Proprietà del Vetro Borosilicato Standard (equivalente SCHOTT DURAN®)
- Densità: 2,23 g/cm³
- Modulo di Young: 64 GPa
- Coefficiente di Poisson: 0,20
- Indice di rifrazione (nD): 1,474
- Numero di Abbe: 65
- Durezza Knoop: 480
Specifiche della Filettatura G9 (IEC 60061-1)
- Designazione della filettatura: G9
- Passo: 1,0 mm
- Classe di tolleranza: 6H (interna)
- Coppia minima: 1,5 N·m
- Coppia massima: 3,0 N·m (protezione contro il serraggio eccessivo)
Tolleranze Tipiche per Paralumi in Vetro Personalizzati
- Dimensionale: ±1,0 mm (soffio a mano), ±0,5 mm (pressato)
- Spessore della parete: ±0,5 mm (soffio a mano), ±0,3 mm (pressato)
- Peso: ±5%
- Colore: ΔE<1.5 (rispetto allo standard principale)
Pronto a specificare il tuo prossimo progetto di paralume in vetro personalizzato? Contatta il nostro team di ingegneri per una consulenza DFM o richiedi campioni per valutare in prima persona la nostra qualità di produzione.