Cam Abajur Üretiminin Eksiksiz Rehberi
El Yapımı Üfleme ve Pres Cam Üretimi, Özel Yetenekler ve Kalite Mükemmelliği Üzerine Teknik Bir İnceleme
Giriş: Her Mükemmel Işığın Arkasındaki Gizli Karmaşıklık
Elinizde bir özel cam abajur tuttuğunuzda, sadece bir aydınlatma aksesuarı tutmuş olmuyorsunuz; yüzyıllık cam yapım geleneği ile modern mühendislik hassasiyetinin birleştiği zirveyi tutuyorsunuz. Zanaatkar işçiliği ile endüstriyel ölçekte üretimin kesiştiği noktada faaliyet gösteren bir cam abajur üreticisi El yapımı ustalığın zanaatkarlığı ile endüstriyel ölçekte üretimin kesişim noktasında faaliyet göstererek, estetik güzellik ile teknik performans arasındaki dengeyi mükemmelleştirmek için yirmi yılı aşkın süredir çalışıyoruz.
Bu makale, profesyonel bir ortamda aslında nelerin gerçekleştiğine dair perdeyi aralıyor lamba abajur fabrikası. içinde aslında ne olduğunu gözler önüne seriyor. İster aradığınız bir aydınlatma tasarımcısı olun butik otel için özel borosilikat cam çift cidarlı abajurlar, tedarikçi değerlendiren bir armatür üreticisi veya kalite standartlarını değerlendiren bir tedarik uzmanı olarak, olağanüstü cam abajurları standart ürünlerden ayıran kritik farkları keşfedeceksiniz.
Her aşamayı inceleyeceğiz cam abajur üretim sürecine, kesin teknik karşılaştırmalar sağlayacağız el yapımı ve pres cam abajurlar, ve üretim metodolojisinin projenizin başarısını doğrudan nasıl etkilediğini gösteren gerçek dünya müşteri vakalarını paylaşacağız.
Bölüm 1: Temel—Cam Lamba Abajur Üretiminde Malzeme Bilimi
Neden Borosilikat Cam Profesyonel Aydınlatmada Hakimdir?
Herhangi bir cam üfleme borusuna veya kalıba dokunmadan önce, malzeme seçimi nihai ürün performansının 'ini belirler. Profesyonel cam lamba abajur üreticileri sadece maliyete göre değil, termal, optik ve mekanik gereksinimlere göre malzemeleri belirler.
Borosilikat Cam 3.3 premium aydınlatma uygulamaları için altın standart haline gelmiştir. Bileşimi (yaklaşık silikon dioksit, borik oksit, %4 sodyum/potasyum oksit ve %2 alüminyum oksit), geleneksel soda-kireç camından temelde farklı bir üç boyutlu ağ yapısı oluşturur.
Vaka Çalışması: Otel Zinciri Termal Arızası
2019 yılında, Güneydoğu Asya'daki bir butik otel grubu, sahil mülklerindeki soda-kireç camı abajurlarında felaket niteliğinde arızalar yaşadıktan sonra bize başvurdu. Orijinal cam abajur üreticisi maliyet tasarrufu için standart cam tercih etmişti. Altı ay içinde, klimaların devreye girmesi nedeniyle siperliklerin %'si termal çatlaklar geliştirdi (iç mekan 18°C'ye karşı dış mekan 35°C plus 60W halojen ısısı).
Mühendislik ekibimiz termal simülasyon gerçekleştirerek şunu önerdi: butik otel için özel borosilikat cam çift cidarlı abajurlar. Çift cidarlı yapı, dış yüzey sıcaklığını 89°C'den 41°C'ye düşüren bir termal yastık oluştururken, borosilikatın düşük genleşme katsayısı termal şok arızasını ortadan kaldırdı. Beş yıl sonra, orijinal spesifikasyondaki 340+ değişime karşılık sıfır değişim gerekti.
Bölüm 2: El Üfleme Cam Abajur Üretimi—Zanaatkarın Yöntemi
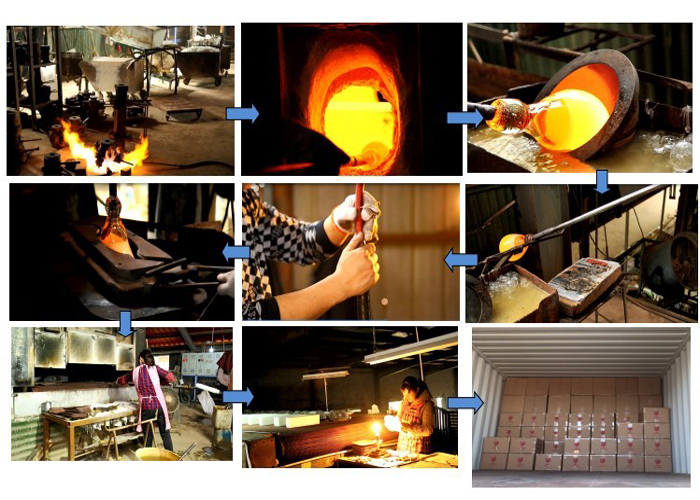
Yedi Aşamalı Hassas Süreç
El üfleme cam abajur üretimi cam zanaatının zirvesini temsil eder ve ustalaşmak 8-15 yıl sürer. Spontane sanatın romantikleştirilmiş fikirlerinin aksine, profesyonel üretim sıkı bilimsel protokolleri takip eder.
Aşama 1: Harman Hazırlama ve Yükleme (parti başına 00:30-01:00)
Fabrikamız, sertifikalı tedarikçilerden (öncelikle SCHOTT Almanya ve ASTM E438 standartlarını karşılayan seçkin üreticilerden) borosilikat cam tüp alımı yapar. Her parti, aşağıdakiler için giriş kontrolünden geçer:
- Boyutsal tolerans: Dış çap ±0,2 mm, et kalınlığı ±0,1 mm
- Gerilme çift kırılması: <20 nm/cm (polariskop testi)
- Hava kabarcığı sayısı: <0,5 kabarcık/kg (mikroskobik inceleme)
- Kimyasal bileşim: Analiz sertifikasına göre XRF doğrulaması
Tüpler, CNC konumlandırmalı elmas kesici diskler kullanılarak hesaplanan uzunluklarda kesilir; böylece üfleme işlemi için optimum malzeme verimi ve termal kütle tutarlılığı sağlanır.
Aşama 2: Isıtma ve Toplama (parça başına 02:00-04:00)
The cam abajur üreticisi‘Zanaatkarı, tüp kesitini 1.150-1,200°C sıcaklıkta çalışan gaz-oksijen fırınına yerleştirir. Kritik parametreler şunlardır:
- Sıcaklık üniformitesi: Isıtma bölgesinde ±5°C (termokupl izlemeli)
- Bekleme süresi: Cam kütlesine ve duvar kalınlığına göre hassas bir şekilde hesaplanır
- Dönüş hızı: Eşit ısı dağılımı için 15-30 RPM
Cam, katı halden viskoz sıvı hale geçer (viskozite ~10⁴ dPa·s) ve şekillendirmeye olanak tanır. Bu “çalışma aralığı” dardır—yaklaşık 150°C—ve uzman bir zamanlama gerektirir.
Aşama 3: Üfleme ve Şekillendirme (parça başına 03:00-08:00)
İşte burada el üfleme ve pres cam abajur farklılaşma dramatik hale gelir. Zanaatkar, ısıtılmış camı bir üfleme borusuna takar ve geleneksel aletleri kullanarak formu aynı anda şekillendirirken basınçlı hava (0.2-0.4 MPa) verir:
- Blok: İlk şekillendirme için ıslak kiraz ağacı aleti
- Kıskaç (Jack): Boyun tanımı ve diş hazırlığı için bıçaklı alet
- Mala (Paddle): Tabanı düzleştirmek için düz karbon alet
- Tagliol: Fazla camı kesmek için makas
Elde Üflemede Teknik Hassasiyet:
Bir özel cam abajur 180 mm çap × 150 mm yükseklik ölçülerindeki parça için zanaatkarın başarması gerekenler:
- Duvar kalınlığı varyasyonu: <±0,5 mm (ultrasonik ölçüm cihazı ile ölçülmüştür)
- Simetri sapması: Merkezi eksenden <1,5 mm (lazer hizalama kontrolü)
- Yüzey kusur oranı: <%1 (500 lüks altında görsel inceleme)
Bu toleranslar, sürecin manuel doğası göz önüne alındığında dikkate değerdir ve deneyimlilerin neden cam lamba abajur üreticileri üst düzey konumlandırmayı hak ettiğini göstermektedir.
Aşama 4: Diş Oluşturma (parça başına 01:30-03:00)
The cam G9 vida dişi özel bir teknik gerektirir. Siperlik gövdesi üfleme borusuna bağlı kalırken, boyun kısmı ISO 965-1 Sınıf 6H spesifikasyonlarına göre işlenmiş hassas grafit aletler kullanılarak yeniden ısıtılır ve şekillendirilir.
Usta zanaatkarlarımız şu diş toleranslarına ulaşmaktadır:
- Büyük çap: +0/-0,12 mm
- Hatve çapı: +0/-0,09 mm
- Küçük çap: +0,18/-0 mm
Bu hassasiyet, güvenilir montaj gerektiren armatür üreticileri için çok önemli olan metal duy ile kusursuz entegrasyon sağlar.
Aşama 5: Tavlama (Kritik Kalite Belirleyicisi)
Şekillendirmeden hemen sonra, her bir elde üflenen cam abajur gerilme giderme işleminin 48-72 saat boyunca gerçekleştiği, hassas bir şekilde sıcaklığı kontrol edilen bir fırın olan tavlama fırınına girer.
Tavlama Bilimi:
Gerinim noktasının üzerinde şekillendirilen cam (borosilikat için 510°C), hızlı soğutmadan kaynaklı donmuş gerilimler içerir. Uygun tavlama olmaksızın, bu gerilimler hizmet sırasında kendiliğinden çatlamaya neden olur; bu durum özellikle termal döngülü aydınlatma uygulamalarında tehlikelidir.
Tavlama eğrimiz şu protokolü takip eder:
- Tavlama noktasında (560°C) tutma: Gerilme gevşemesi için 30 dakika
- Kontrollü soğutma: Gerilme aralığında (560-490°C) saatte 2-5°C
- Daha hızlı soğutma: Oda sıcaklığına saatte 20°C
Standart üretim için gereken 4-6 saate kıyasla bu 72 saatlik yatırım, profesyonel özel cam abajur tedarikçilerin neden <%0,11 saha arıza oranlarına ulaştığını açıklamaktadır.
Aşama 6: Soğuk İşleme ve Bitirme (parça başına 01:00-02:00)
Tavlama sonrasında abajurlar hassas bitirme işlemlerinden geçer:
- Alevle parlatma: Kesilen kenarların alevle pürüzsüzleştirilmesi (mikro çatlakları giderir)
- Zımparalama: Elmas diskler kullanılarak dişlerin hassaslaştırılması
- Yıkama: İyonsuz su ile ultrasonik temizleme (partikülleri giderir)
- Kaplama: İsteğe bağlı vakumlu metal kaplama veya asitle dağlama
Aşama 7: Kalite Doğrulama (parça başına 00:30-01:00)
Her elde üflenen cam abajur 0 denetimden geçer:
- Boyutsal: CMM (Koordinat Ölçüm Cihazı) numune alımı
- Optik: Spektrofotometre geçirgenlik doğrulaması
- Mekanik: Tork testi (G9 dişler için ≥1,5 N·m)
- Termal: Noktasal termal şok testi (-20°C ila +150°C)
Bölüm 3: Preslenmiş Cam Abajur Üretimi—Endüstriyel Verimlilik
Mekanizasyon Ne Zaman Mantıklıdır?
Preslenmiş cam abajur üretimi farklı pazar ihtiyaçlarına hizmet eder. Yeteneklerini ve sınırlarını anlamak, aydınlatma profesyonellerinin bilinçli tedarik kararları almasına yardımcı olur.
Presleme Süreci
- Cam Eritme: Hammadde karışımı sürekli havuz fırınında eritilir (1.400-1.500°C)
- Damla Oluşumu: Hassas cam porsiyonları kalıplara kesilerek aktarılır
- Presleme: Mekanik zımba, 5-20 MPa basınç altında şekil verir
- Tavlama: Konveyörlü tav fırını işleme (üniform kalınlık nedeniyle el üflemesine göre daha hızlıdır)
- Otomasyon: Yüksek hacimli üretim için robotik taşıma
Pres Camın Avantajları:
- Birim maliyet: Yüksek hacimde el üflemeye göre -60 daha düşük (>5.000 adet)
- Boyutsal tutarlılık: Tipik ±0,3 mm (basit şekiller için el üflemeye göre daha iyi)
- Üretim hızı: Dakikada 10-30 parça, el üflemede saatte 4-8 parçaya karşı
- Karmaşık iç özellikler: Elle elde edilmesi zor, kalıba işlenmiş detaylar
Pres Camın Sınırlamaları:
- Şekil kısıtlamaları: Kalıp ayırma geometrileri ile sınırlı (altt kesimler ve negatif eğimler yok)
- Minimum et kalınlığı: Tipik olarak 2,5-3 mm (el üflemede elde edilebilen 1,5 mm'ye karşı)
- Optik kalite: Kalıp izleri ve soğuma çizgileri görünür; daha düşük berraklık
- Termal performans: Soda-kireç bileşimi yaygın (maliyet odaklı); malzeme maliyeti ve daha kısa kalıp ömrü nedeniyle borosilikat presleme nadirdir
- Özelleştirme: Yeni kalıp maliyeti 5.000-15.000 $ iken, el yapımı üfleme desen geliştirme maliyeti 500-2.000 $’dır
Bölüm 4: Kesin Karşılaştırma—El Üflemesi ve Preslenmiş Cam Lamba Abajuru
Aydınlatma Profesyonelleri için Teknik Karar Matrisi
Müşteri Vakası: West Elm Kararı
West Elm'in aydınlatma ekibi 2021 yılında “Artisan Collection” koleksiyonunu geliştirirken, el üfleme ve pres cam abajur 180-240 $ perakende satış fiyatını hedefleyen bir sarkıt lamba serisi için karar vermek zorunda kaldı.
İlk Yaklaşım: Çin'de birim maliyeti 4,50 $ olan preslenmiş cam.
Prototip Değerlendirmesi:
- Optik bozulma, markanın yumuşak aydınlatma estetiğiyle uyuşmayan “sıcak noktalar” yarattı
- Kalıp ayrım çizgisi, alevle parlatma sonrasında bile görünür durumdaydı
- SKU başına minimum 3.000 adetlik sipariş, stok riskini artırıyordu
Önerdiğimiz Çözüm: Üretim verimliliği sağlayan el yapımı üfleme borosilikat cam.
Uygulama:
- West Elm desenlerine özel 6 kişilik uzman zanaatkâr ekibi oluşturuldu
- 12 yüzey varyasyonu (renk/bitiş) ile 4 temel şekil standartlaştırıldı
- Süreç optimizasyonu sayesinde 2.000 adet MOQ ile birim başına 11,20 $ maliyete ulaşıldı
- Preslenmiş alternatifin 45 gününe karşılık 14 günde numune üretimi
Sonuç: Koleksiyon, premium konumlandırma ve azalan indirimler sayesinde brüt marj elde etti (preslenmiş ürün projeksiyonundaki “e kıyasla). Müşteri yorumlarında özellikle ”güzel cam kalitesi“ ve ”zanaatkâr karakteri" vurgulandı; bunlar preslenmiş alternatiflerle elde edilmesi imkansız olan farklılaştırıcı özelliklerdir.
Bölüm 5: Özel Cam Abajur Yetenekleri—Standart Üretimin Ötesinde
Özel Aydınlatma Bileşenlerinin Mühendisliği
Doğru özel cam abajur üretim, katalog seçimlerinin çok ötesine uzanan yetenekler gerektirir. Fabrikamızın mühendislik ekibi, aydınlatma tasarımcılarının vizyonlarını üretilebilir, sertifikalı ürünlere dönüştürme konusunda uzmandır.
Özelleştirme Boyutları
1. Geometrik Karmaşıklık
Vaka Çalışması: “Meteor” Sarkıt Lamba
Türkiye merkezli bir aydınlatma tasarımcısı, özel borosilikat cam çift çidarlı lamba başlığı yakalanmış bir meteora benzeyen—düzensiz yüzey dokusu, asimetrik form, dahili kehribar gradyanı ve entegre G9 seramik duy içeren bir tasarım ortaya koydu.
Mühendislik Zorlukları:
- Yüzey dokusu: Üfleme sırasında kısmi desen aktarımı için CNC ile işlenmiş düzensizliklere sahip özel kalıp geliştirildi
- Gradyan renk: Dahili altın fümeleme ile katmanlı cam tekniği
- Duy entegrasyonu: Borosilikat-seramik ısıl genleşme uyumu (7,2×10⁻⁶/K uyumluluğu için Al₂O₃ seramik seçildi)
- Yapısal bütünlük: Sonlu Elemanlar Analizi (FEA), gerilme yoğunlaşmalarında 3 mm minimum et kalınlığını doğruladı
Geliştirme Takvimi:
- 1. Hafta: Form doğrulaması için 3D baskılı tam ölçekli prototip
- 2-3. Hafta: Cam üfleme denemeleri (12 iterasyon)
- 4. Hafta: Elektriksel güvenlik testi (UL 1598 ön testi)
- 5. Hafta: Üretim numunesi onayı
Üretim: 6 benzersiz formda (her birinden 30 adet) toplam 180 adet, 8 haftada teslim edildi. Perakende satış fiyatı 680$, marka için brüt kâr marjı elde edildi.
Yüzey Mühendisliği Seçenekleri
Bölüm 6: Profesyonel Abajur Üretiminde Kalite Sistemleri
Zanaatkar Tezgahından Küresel Sertifikasyona
Profesyonel bir cam abajur üreticisi zanaat geleneği ile endüstriyel kalite standartları arasındaki boşluğu kapatmalıdır. Entegre yönetim sistemimiz bu dengeyi göstermektedir.
Üç Aşamalı Kalite Mimarisi
Aşama 1: Zanaatkar Öz Denetimi
- Geçer/geçmez mastarları kullanarak gerçek zamanlı boyut kontrolü
- Görsel kusur tespiti (kabarcıklar, taşlar, çatlaklar)
- Acil yeniden işleme veya reddetme yetkisi
Aşama 2: Proses Kalite Kontrolü
- Hat üstü lazer et kalınlığı ölçümü (0)
- Tavlama eğrisi doğrulama (ısıl çift veri kaydı)
- Diş mastarı denetimi (G9 tıkaç mastarı, GEÇER/GEÇMEZ)
Aşama 3: Final Kalite Güvencesi
- CMM boyutsal numune alma (AQL 1.0)
- Optik geçirgenlik doğrulama (spektrofotometre)
- Termal şok nokta testi ( parti)
- Tork doğrulama (istatistiksel numune alma)
Vaka Çalışması: Marriott International Uyumluluğu
Şu şekilde belirlendiğinde: özel cam abajur Marriott'un lüks segment yenilemeleri için tedarikçi olarak (2022-2024), kapsamlı tedarik zinciri denetimlerinden geçtik:
Denetim Bulguları:
- Kalite: Sıfır uygunsuzluk
- Sosyal: Ufak belgeleme eksiklikleri (48 saat içinde giderildi)
- Çevresel: Örnek niteliğinde cam geri dönüşüm programı ( geri kazanım oranı)
Devam Eden Gereksinimler:
- Üç aylık üçüncü taraf denetimleri
- Tam izlenebilirliğe sahip parti COA (Analiz Sertifikası)
- Sorumluluk için 10 yıllık kayıt saklama
Sonuç: 340'tan fazla tesiste küresel kullanım için onaylanmış olup, yıllık 2,3 milyon dolarlık sözleşme değerine sahiptir.
Bölüm 7: Cam Abajur Üretiminin Geleceği
Gelenekte İnovasyon
İleri görüşlü bir şirket olarak cam abajur üreticisi, zanaatkârlığın yerini almak yerine onu geliştiren teknolojilere yatırım yapıyoruz.
Dijital Entegrasyon:
- 3D tarama: Küresel üretim tutarlılığı için dijitalleştirilmiş her ana numune
- AR (Artırılmış Gerçeklik) görselleştirme: Müşteriler, üretim öncesi kendi ortamlarında özel tasarımları önizler
- IoT tavlama: Kestirimci bakımla gerçek zamanlı fırın izleme
Malzeme Gelişmeleri:
- Borosilikat-nano kompozit: Taşımacılık açısından kritik uygulamalar için artırılmış darbe direnci
- Seçici ışık filtreleme: Kaplama bozulması olmadan entegre UV/IR kesme
Sürdürülebilirlik Liderliği:
- Elektrikli ergitme denemeleri: Doğalgaz bağımlılığını azaltma (2030 yılına kadar karbon azaltım hedefi)
- Kapalı devre su: Sıfır sıvı deşarjı işleme
- Biyo-bazlı refrakterler: Krom içeren malzemelerin ortadan kaldırılması
Sonuç: Cam Lamba Abajuru Üretim Ortağınızı Seçmek
Standart cam ile olağanüstü aydınlatma bileşenleri arasındaki fark, bu makale boyunca incelenen detaylarda yatar; tavlama eğrisi hassasiyetinden zanaatkar eğitim yatırımı disiplinine, malzeme şartnamesi disiplininden özelleştirme mühendisliği yeteneğine kadar. Değerlendirirken
Bir cam abajur üreticisi, şunların kanıtını isteyin:
- Teknik derinlik: Borosilikat ve soda-kireç camını moleküler düzeyde açıklayabilirler mi?
- Kalite altyapısı: İstatistiksel süreç kontrolüne sahip üç aşamalı Kalite Kontrol (QC)?
- Özelleştirme çevikliği: Yasaklayıcı NRE (Yineleme Olmayan Mühendislik) maliyetleri olmadan hızlı prototipleme?
- Sertifika güncelliği: Güncel denetimler, süresi dolmamış sertifikalar?
- Uygulama uzmanlığı: Termal, optik ve mekanik entegrasyonun anlaşılması?
Fabrikamızda bunlar pazarlama iddiası değil; günlük operasyonel gerçekliklerdir. İster elde üflenmiş cam abajurlar butik otel projeleri için ister mühendislik ürünü butik otel için özel borosilikat cam çift cidarlı abajurlar teknik aydınlatma uygulamaları için üretim metodolojisinin tasarım niyetinize ve performans gereksinimlerinize hizmet etmesi gerekir.
Aydınlatma profesyonellerini aradaki farkı ilk elden deneyimlemeye davet ediyoruz. Sanal bir fabrika turu planlayın, teknik numune isteyin veya bir tasarım danışmanlığı başlatın. Mükemmel ışık, üretim mükemmelliğinden daha azını hak etmez.
Teknik Ek: Özellikler Hızlı Başvuru
Standart Borosilikat Cam Özellikleri (SCHOTT DURAN® eşdeğeri)
- Yoğunluk: 2.23 g/cm³
- Young modülü: 64 GPa
- Poisson oranı: 0.20
- Kırılma indisi (nD): 1.474
- Abbe sayısı: 65
- Knoop sertliği: 480
G9 Diş Özellikleri (IEC 60061-1)
- Diş tanımı: G9
- Hatve: 1.0 mm
- Tolerans sınıfı: 6H (iç)
- Minimum tork: 1.5 N·m
- Maksimum tork: 3,0 N·m (aşırı tork koruması)
Tipik Özel Cam Abajur Toleransları
- Boyutsal: ±1,0 mm (el üfleme), ±0,5 mm (presleme)
- Et kalınlığı: ±0,5 mm (el üfleme), ±0,3 mm (presleme)
- Ağırlık: ±%5
- Renk: ΔE<1,5 (ana standarda kıyasla)
Bir sonraki özel cam abajur projenizi belirlemeye hazır mısınız? DFM danışmanlığı için mühendislik ekibimizle iletişime geçin veya üretim kalitemizi ilk elden değerlendirmek için numune talep edin.